Πώς να εντοπίσετε και να διορθώσετε κοινά ζητήματα κατά την εκκίνηση της γραμμής συσκευασίας από χάλυβα

Εισαγωγή: Εξασφάλιση ομαλής εκκίνησης για τη γραμμή συσκευασίας σας
Η εφαρμογή μιας νέας ή αναβαθμισμένης γραμμής συσκευασίας χαλύβδινων ρολών σηματοδοτεί μια σημαντική επένδυση στην επιχειρησιακή αποδοτικότητα και την παραγωγικότητα. Ωστόσο, η αρχική φάση εκκίνησης - η διαδικασία θέσης σε λειτουργία - είναι συχνά γεμάτη προκλήσεις. Η αντιμετώπιση απρόβλεπτων προβλημάτων κατά τη διάρκεια αυτής της κρίσιμης περιόδου μπορεί να οδηγήσει σε δαπανηρές καθυστερήσεις, να θέσει σε κίνδυνο την ποιότητα του προϊόντος, να επηρεάσει την ασφάλεια και να οδηγήσει σε απρόβλεπτο χρόνο διακοπής λειτουργίας.
Η ανάπτυξη σαφούς κατανόησης των συνηθισμένων προβλημάτων εκκίνησης και η εξοικείωση με αποτελεσματικές τεχνικές αντιμετώπισης προβλημάτων είναι ζωτικής σημασίας για την ομαλή μετάβαση στην πλήρη παραγωγή. Αυτός ο οδηγός παρέχει πρακτικές, εκπαιδευτικές γνώσεις για τον εντοπισμό και την επίλυση τυπικών προβλημάτων που προκύπτουν κατά τη θέση σε λειτουργία αυτοματοποιημένων συστημάτων συσκευασίας χαλύβδινων ρολών , ευθυγραμμιζόμενος με τις βέλτιστες πρακτικές του κλάδου και εστιάζοντας στην επιχειρησιακή αριστεία.
1. Κατανόηση των βασικών εξαρτημάτων των γραμμών συσκευασίας σπειρών από χάλυβα
Πριν προχωρήσουμε στην αντιμετώπιση προβλημάτων, είναι απαραίτητο να κατανοήσουμε τα βασικά στοιχεία και την τυπική ροή εργασίας μιας γραμμής συσκευασίας χαλύβδινων ρολών . Αυτά τα εξελιγμένα, ολοκληρωμένα συστήματα περιλαμβάνουν γενικά διάφορους βασικούς σταθμούς:
- Συστήματα μεταφοράς: Η ραχοκοκαλιά της γραμμής, που μεταφέρει πηνία μεταξύ διαφορετικών λειτουργικών σταδίων. Αυτό περιλαμβάνει μηχανοκίνητους κυλίνδρους μεταφορείς, μεταφορείς αλυσίδων και δυνητικά συστήματα δοκών περπατήματος.
- Σταθμοί προετοιμασίας πηνίων: Αυτές οι μονάδες προετοιμάζουν το πηνίο για συσκευασία. Τα παραδείγματα περιλαμβάνουν:
- Ανακλινόμενα πηνίου/Ανώστρωμα: Προσανατολίστε το πηνίο από μάτια σε ουρανό σε ορίζοντα ή αντίστροφα.
- Συσκευές κεντραρίσματος: Βεβαιωθείτε ότι το πηνίο είναι σωστά τοποθετημένο πριν εισέλθετε σε επόμενους σταθμούς.
- Μονάδες καθαρισμού/λίπανσης (προαιρετικά): Προετοιμάστε την επιφάνεια του πηνίου εάν χρειάζεται.
- Μηχανές περιτυλίγματος: Εφαρμόστε προστατευτικά στρώματα όπως ελαστική μεμβράνη, χαρτί VCI (Volatile Corrosion Inhibitor) ή πλαστικό φύλλο γύρω από την περιφέρεια του πηνίου και/ή μέσα από το μάτι.
- Μηχανές ιμάντων: Στερεώστε το πηνίο χρησιμοποιώντας ιμάντες χάλυβα ή PET (πολυεστέρα), που εφαρμόζονται περιφερειακά ή ακτινικά (μέσα από το μάτι).
- Μονάδες στοίβαξης και παλετοποίησης: Τοποθετήστε αυτόματα μικρότερα πηνία ή τοποθετήστε τα τελικά πηνία σε παλέτες για αποθήκευση ή αποστολή.
- Συστήματα Ελέγχου (PLC - Προγραμματιζόμενος Λογικός Ελεγκτής): Ο εγκέφαλος της λειτουργίας, που συντονίζει το χρονισμό, τη σειρά και τις ενέργειες όλων των μηχανικών εξαρτημάτων, των αισθητήρων και των συσκευών ασφαλείας. Οι διεπαφές ανθρώπου-μηχανής (HMIs) παρέχουν έλεγχο και παρακολούθηση χειριστή.
Η περίπλοκη φύση αυτών αυτοματοποιημένα συστήματα συσκευασίας σημαίνει ότι ακόμη και μικρά σφάλματα ρύθμισης παραμέτρων ή δυσλειτουργίες εξαρτημάτων μπορεί να υποχωρήσουν, προκαλώντας σημαντικές διακοπές. Επομένως, οι επιμελείς διαδικασίες εκκίνησης και η συστηματική αντιμετώπιση προβλημάτων είναι πρωταρχικής σημασίας.
2. Κοινές προκλήσεις εκκίνησης στη συσκευασία από χάλυβα
Η αρχική φάση έναρξης λειτουργίας και η επιχειρησιακή αναβάθμιση συχνά αποκαλύπτει αρκετές προβλέψιμες προκλήσεις. Η προετοιμασία για τη γρήγορη διάγνωση και αντιμετώπιση αυτών των προβλημάτων μπορεί να μειώσει δραστικά τον χρόνο θέσης σε λειτουργία, να αποτρέψει τη ζημιά στον εξοπλισμό ή το προϊόν και να αποφύγει τη δημιουργία μακροπρόθεσμων λειτουργικών αναποτελεσματικών. Τα βασικά ζητήματα που παρατηρούνται συχνά περιλαμβάνουν:
- Ζητήματα μεταφοράς και ευθυγράμμισης πηνίου: Ακατάλληλο κεντράρισμα, παραμόρφωση ή εμπλοκή στους μεταφορείς.
- Δυσλειτουργίες μηχανής περιτυλίγματος: Σκίσιμο μεμβράνης, ανομοιόμορφη εφαρμογή, εσφαλμένη τάση ή σφάλματα μηχανής.
- Προβλήματα εφαρμογής ιμάντων: Λανθασμένη τάση (πολύ υψηλή/χαμηλή), αποτυχημένες σφραγίσεις/συγκολλήσεις ή εσφαλμένη τροφοδοσία του ιμάντα.
- Σφάλματα αισθητήρα και ανίχνευσης: Λανθασμένη ευθυγράμμιση, λανθασμένη βαθμονόμηση, βρωμιά/εμπόδιο ή ελαττωματικοί αισθητήρες που προκαλούν σφάλματα αλληλουχίας ή στάσεις.
- Ισχύς και ηλεκτρική αστάθεια: Διακυμάνσεις ή διακοπές τάσης που επηρεάζουν την απόδοση και τα συστήματα ελέγχου.
- Ζημιά χειρισμού πηνίου: Ζητήματα που παρουσιάζονται κατά τη φόρτωση/εκφόρτωση, προκαλώντας βαθουλώματα ή ζημιά στην άκρη πριν από τη συσκευασία.
- Υπερθέρμανση εξαρτημάτων: Κινητήρες, κιβώτια ταχυτήτων ή ηλεκτρικοί πίνακες που υπερβαίνουν τα όρια θερμοκρασίας.
- Αναποτελεσματικότητα στην κατανάλωση υλικών: Υπερβολική χρήση ελαστικού φιλμ, χαρτιού VCI ή ιμάντων.
- Σφάλματα ολοκλήρωσης συστήματος και επικοινωνίας: Σφάλματα στη σηματοδότηση ή "χειραψίες" μεταξύ διαφορετικών μηχανών ή μονάδων που ελέγχονται από το PLC.
Ας εξερευνήσουμε λεπτομερώς καθένα από αυτά τα κοινά προβλήματα εκκίνησης και ας περιγράψουμε αποτελεσματικές, πρακτικές λύσεις.
3. Θέμα 1: Λανθασμένη ευθυγράμμιση και μεταφορά πηνίου στους μεταφορείς
Πρόβλημα: Ένας από τους πιο συχνούς πονοκεφάλους κατά την εκκίνηση είναι η αδυναμία των πηνίων να κεντραριστούν σωστά ή να διατηρήσουν την ευθυγράμμισή τους καθώς κινούνται κατά μήκος του συστήματος μεταφοράς . Η κακή ευθυγράμμιση μπορεί να οδηγήσει σε:
- Εμπλοκές σε σταθμούς κατάντη (περιτύλιγμα, ιμάντες).
- Ζημιά στις άκρες ή τις επιφάνειες του πηνίου.
- Ανακριβής ή ελλιπής εφαρμογή συσκευασίας.
- Εσφαλμένη ανάγνωση του αισθητήρα ενεργοποιώντας λανθασμένες στάσεις.
Λύση:
- Επαλήθευση και βαθμονόμηση αισθητήρων θέσης:
- Βεβαιωθείτε ότι όλοι οι φωτοηλεκτρικοί αισθητήρες, οι αισθητήρες εγγύτητας ή λέιζερ που είναι υπεύθυνοι για την ανίχνευση της παρουσίας και της θέσης του πηνίου είναι καθαροί, τοποθετημένοι με ασφάλεια στη σωστή γωνία και απόσταση και βαθμονομημένοι με ακρίβεια για όλο το εύρος των διαμέτρων και των πλατών του πηνίου που έχουν υποστεί επεξεργασία.
- Ακολουθήστε σχολαστικά τις συγκεκριμένες διαδικασίες βαθμονόμησης του κατασκευαστή.
- Επιθεωρήστε και ρυθμίστε τους μηχανικούς οδηγούς:
- Ελέγξτε τις ράγες οδήγησης, τους πλευρικούς κυλίνδρους και τους βραχίονες/συσκευές αυτόματου κεντραρίσματος. Βεβαιωθείτε ότι έχουν ρυθμιστεί με ακρίβεια για τις διαστάσεις του πηνίου που τρέχουν.
- Επαληθεύστε την ομαλή μηχανική κίνηση χωρίς δέσιμο ή εμπόδιο. Λιπάνετε τα σημεία περιστροφής όπως χρειάζεται.
- Βελτιστοποιήστε τις ταχύτητες και τις μεταβάσεις μεταφορέων:
- Ελέγξτε και προσαρμόστε τις ταχύτητες του ατόμου μεταφοράς τμήματα για να εξασφαλίσετε ομαλές, συγχρονισμένες μεταβάσεις. Οι αναντιστοιχίες, ειδικά κατά τις ζώνες επιτάχυνσης ή επιβράδυνσης (όπως η είσοδος/έξοδος μηχανών), μπορεί να προκαλέσουν μετατόπιση ή λοξή των πηνίων.
- Εξετάστε ελαφρώς χαμηλότερες ταχύτητες κατά την αρχική δοκιμή μέχρι να επιβεβαιωθεί η ευθυγράμμιση.
- Ελέγξτε τις διαδικασίες φόρτωσης πηνίου:
- Βεβαιωθείτε ότι η μέθοδος που χρησιμοποιείται για τη φόρτωση των πηνίων στο αρχικό τμήμα του μεταφορέα (π.χ. γερανός, καρούλι) τα τοποθετεί σταθερά κοντά στην κεντρική γραμμή. Η ασυνεπής αρχική τοποθέτηση επιδεινώνει τα προβλήματα κατάντη ευθυγράμμισης.
4. Τεύχος 2: Βλάβες μηχανών περιτυλίγματος και προβλήματα μεμβράνης
Πρόβλημα: Η μηχανή περιτύλιξης πηνίων εφαρμόζει το κύριο προστατευτικό στρώμα. Τα προβλήματα εκκίνησης συχνά εκδηλώνονται ως εξής:
- Ανομοιόμορφη τάση περιτύλιξης: Οδηγεί σε χαλαρά ή υπερβολικά σφιχτά περιτυλίγματα.
- Συχνό σκίσιμο μεμβράνης ή υπερβολικό τσαλάκωμα: Διακυβεύεται η ακεραιότητα του φραγμού.
- Ελλιπής κάλυψη πηνίου: Αφήνοντας εκτεθειμένα μέρη του πηνίου.
- Εμπλοκές μηχανών: Προκλήθηκε από προβλήματα τροφοδοσίας φιλμ ή μηχανικά προβλήματα.
- Κακή σφράγιση ουράς μεμβράνης: Αφήνοντας το περιτύλιγμα να ξετυλιχθεί.
Αυτά τα ζητήματα διακυβεύουν άμεσα το προστατευτικό φράγμα έναντι περιβαλλοντικών παραγόντων (υγρασία, σκόνη) και φυσικές ζημιές κατά το χειρισμό.
Λύση:
- Εκτελέστε αυστηρούς ελέγχους πριν από τη λειτουργία:
- Επιθεωρήστε σχολαστικά το φορέα της μεμβράνης, τους κυλίνδρους προέντασης (εάν υπάρχουν), τους μηχανισμούς σύσφιξης μεμβράνης, τις μονάδες κοπής και τα θερμοκολλητικά (εάν χρησιμοποιούνται).
- Βεβαιωθείτε ότι όλα τα εξαρτήματα είναι καθαρά, απαλλαγμένα από υπολείμματα, παλιά υπολείμματα κόλλας ή κομμάτια σκισμένης μεμβράνης.
- Επιβεβαιώστε τη σωστή φόρτωση ταινίας:
- Ελέγξτε ξανά ότι η ελαστική μεμβράνη ή το ρολό χαρτιού VCI έχουν τοποθετηθεί σωστά σύμφωνα με τις προδιαγραφές του μηχανήματος, δίνοντας ιδιαίτερη προσοχή στην κατεύθυνση ξετυλίγματος και στο σωστό σπείρωμα σε όλους τους κυλίνδρους και τους οδηγούς.
- Βαθμονόμηση και προσαρμογή ρυθμίσεων τάσης:
- Βαθμονόμηση με ακρίβεια ένταση περιτύλιξης με βάση τα χαρακτηριστικά του πηνίου (βάρος, διάμετρος, ευαισθησία επιφάνειας) και τον ειδικό τύπο και το εύρος του υλικού περιτυλίγματος που χρησιμοποιείται.
- Εκτελέστε πολλαπλά περιτυλίγματα δοκιμής σε δείγματα ή μη κρίσιμα πηνία, παρατηρώντας τα αποτελέσματα και κάνοντας λεπτές ρυθμίσεις. Θυμηθείτε: η υπερβολική τάση προκαλεί σχίσιμο και πιθανή ζημιά στο πηνίο. Η ανεπαρκής τάση έχει ως αποτέλεσμα χαλαρή, αναποτελεσματική προστασία.
- Επαληθεύστε την αναλογία Pre-Stretch (για Stretch Wrappers):
- Βεβαιωθείτε ότι η ρύθμιση προ-έκτασης ταιριάζει ακριβώς με τις καθορισμένες δυνατότητες της ταινίας. Το υπερβολικό τέντωμα αποδυναμώνει το φιλμ, καθιστώντας το επιρρεπές σε σχίσιμο. άχρηστο υλικό. Επαληθεύστε το πραγματικό τέντωμα που επιτυγχάνεται.
- Συντήρηση μηχανικών εξαρτημάτων:
- Λιπάνετε κυλίνδρους, ρουλεμάν, αλυσίδες, γρανάζια και περιστρεφόμενους βραχίονες σύμφωνα με το πρόγραμμα συντήρησης του κατασκευαστή χρησιμοποιώντας τα συνιστώμενα λιπαντικά. Αυτό αποτρέπει το δέσιμο, μειώνει την τριβή και εξασφαλίζει ομαλή, συνεπή λειτουργία.
5. Θέμα 3: Λανθασμένη τάση ιμάντα και αστοχίες σφράγισης
Πρόβλημα: Η εφαρμογή της σωστής τάσης ιμάντα μέσω της μηχανής ιμάντα είναι κρίσιμη για την ακεραιότητα του πηνίου κατά τον χειρισμό και τη μεταφορά. Συνήθη προβλήματα εκκίνησης περιλαμβάνουν:
- Υπερβολική ένταση: Μπορεί να καταστρέψει τις άκρες του πηνίου ή το φινίρισμα της επιφάνειας, ιδιαίτερα για πιο μαλακά μέταλλα (όπως το αλουμίνιο) ή προβαμμένα/επικαλυμμένα προϊόντα. Μπορεί επίσης να προκαλέσει τηλεσκόπηση πηνίου.
- Ανεπαρκής ένταση: Έχει ως αποτέλεσμα χαλαρούς ιμάντες που δεν ασφαλίζουν αποτελεσματικά το πηνίο, οδηγώντας δυνητικά σε ξετύλιγμα, μετατόπιση φορτίου κατά τη μεταφορά ή κινδύνους για την ασφάλεια.
- Ασυνεπής ένταση: Παραλλαγή μεταξύ ιμάντων ή κύκλων.
- Αποτυχημένες στεγανοποιήσεις/συγκολλήσεις ιμάντων: Αδύναμες αρθρώσεις που σπάνε υπό φορτίο.
Λύση:
- Βαθμονόμηση της τάσης της κεφαλής ιμάντα:
- Προσαρμόστε προσεκτικά τις ρυθμίσεις τάσης στο ιμάντας μηχανής κεφάλι με βάση:
- Τύπος πηνίου (υλικό, σκληρότητα, επίστρωση).
- Διαστάσεις πηνίου (πλάτος, διάμετρος) και βάρος.
- Υλικό ιμάντα (ατσάλι έναντι PET) και διαστάσεις (πλάτος, πάχος).
- Συμβουλευτείτε τις συστάσεις του κατασκευαστή και πραγματοποιήστε δοκιμές. Χρησιμοποιήστε έναν μετρητή τάσης εάν είναι διαθέσιμος για ακριβή μέτρηση.
- Προσαρμόστε προσεκτικά τις ρυθμίσεις τάσης στο ιμάντας μηχανής κεφάλι με βάση:
- Διεξαγωγή Κύκλων Δοκιμών και Επιθεωρήσεων:
- Δέστε πολλά πηνία δοκιμής και επιθεωρήστε σχολαστικά τα αποτελέσματα. Ελέγξτε για:
- Υπερβολική εσοχή στα άκρα του πηνίου.
- Ασφάλεια του ιμάντα (δεν μπορεί να μετακινηθεί ή να λυθεί εύκολα).
- Συνέπεια τάσης γύρω από την περιφέρεια.
- Βελτιστοποιήστε τις ρυθμίσεις έως ότου επιτευχθεί η βέλτιστη ισορροπία μεταξύ ασφάλειας και πίεσης που δεν βλάπτει.
- Δέστε πολλά πηνία δοκιμής και επιθεωρήστε σχολαστικά τα αποτελέσματα. Ελέγξτε για:
- Επαληθεύστε τον μηχανισμό τροφοδοσίας και στεγανοποίησης ιμάντα:
- Βεβαιωθείτε ότι ο ιμάντας τροφοδοτείται ομαλά από τον διανομέα μέσω των οδηγών και στην κεφαλή χωρίς να μπλοκάρει ή να στρίβει.
- Εξετάστε κριτικά τον μηχανισμό σφράγισης (π.χ. συγκόλληση με τριβή για PET, εγκοπή ή σύνδεσμος χωρίς σφράγιση για χάλυβα). Βεβαιωθείτε ότι λειτουργεί σωστά και δημιουργεί σταθερά ισχυρούς, αξιόπιστους αρμούς με επίκεντρο τα επικαλυπτόμενα άκρα του ιμάντα. Οι κακώς ευθυγραμμισμένες ή ατελείς στεγανοποιήσεις είναι κοινά σημεία αστοχίας. Καθαρίζετε τακτικά τα εξαρτήματα στεγανοποίησης.
- Παρέχετε ειδική εκπαίδευση χειριστή:
- Εκπαιδεύστε τους χειριστές για το πώς να ερμηνεύουν σωστά τις απαιτήσεις ιμάντων για διαφορετικά προϊόντα, προσαρμόζουν κατάλληλα τις ρυθμίσεις τάσης εντός καθορισμένων ορίων και εντοπίζουν οπτικά τα σημάδια τόσο υπερέντασης όσο και υποέντασης, καθώς και ελαττωματικών σφραγίδων.

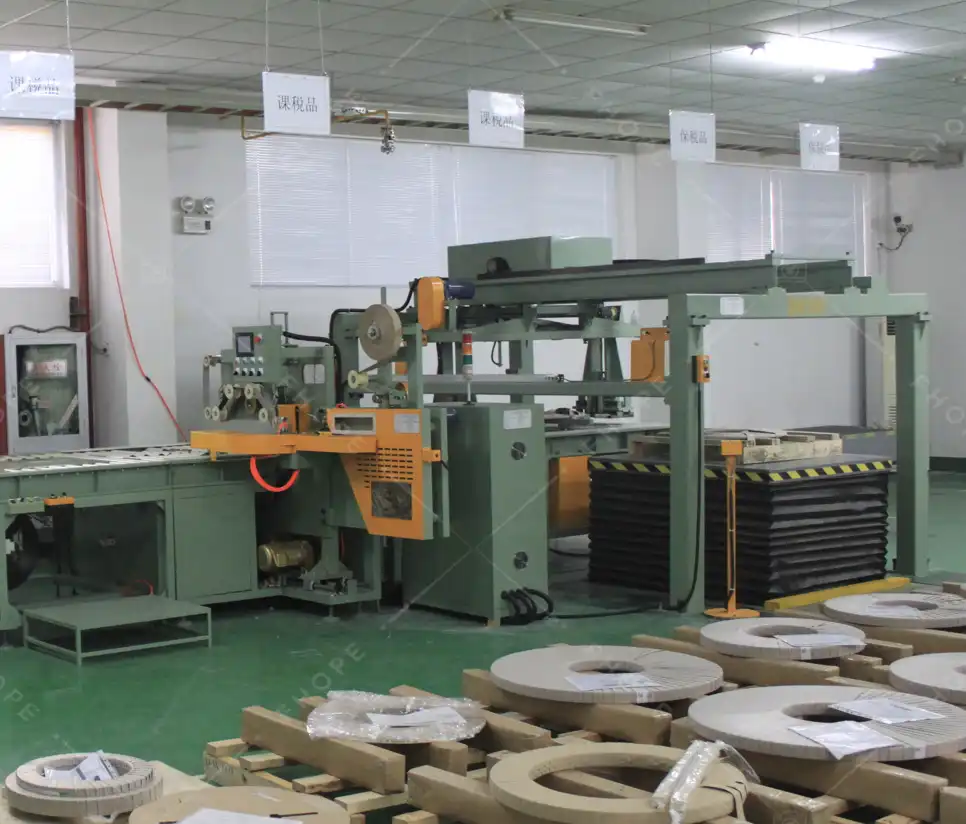
Αυτόματη γραμμή συσκευασίας μηχανής συμπίεσης και ταινίας σπειρών σύρματος1 6. Θέμα 4: Προβλήματα κακής ευθυγράμμισης αισθητήρα, βαθμονόμησης και ανίχνευσης
- Εκπαιδεύστε τους χειριστές για το πώς να ερμηνεύουν σωστά τις απαιτήσεις ιμάντων για διαφορετικά προϊόντα, προσαρμόζουν κατάλληλα τις ρυθμίσεις τάσης εντός καθορισμένων ορίων και εντοπίζουν οπτικά τα σημάδια τόσο υπερέντασης όσο και υποέντασης, καθώς και ελαττωματικών σφραγίδων.
Πρόβλημα: Οι σύγχρονες αυτοματοποιημένες γραμμές συσκευασίας βασίζονται σε μεγάλο βαθμό σε ένα δίκτυο αισθητήρων (φωτοηλεκτρικών, εγγύτητας, επαγωγικών, λέιζερ, υπερήχων) για κρίσιμες λειτουργίες:
- Ανίχνευση παρουσίας/απουσίας πηνίου.
- Επιβεβαίωση θέσης και διαστάσεων πηνίου.
- Λειτουργίες μηχανών αλληλουχίας.
- Παροχή κλειδαριών ασφαλείας.
Τα προβλήματα εκκίνησης συχνά πηγάζουν από κακώς ευθυγραμμισμένοι αισθητήρες, εσφαλμένες ρυθμίσεις ευαισθησίας ή αποτυχημένη βαθμονόμηση, που οδηγεί σε διακοπή λειτουργίας, παράλειψη βημάτων διαδικασίας, πιθανές συγκρούσεις μεταξύ εξοπλισμού και πηνίων ή ανακριβείς κύκλους συσκευασίας.
Λύση:
- Πραγματοποιήστε συστηματικούς ελέγχους αισθητήρων:
- Κατά τη θέση σε λειτουργία και την εκκίνηση, επαληθεύστε φυσικά τη θέση, τη γωνία τοποθέτησης, την ευθυγράμμιση και την κατάσταση λειτουργίας του κάθε αισθητήρα σε σχέση με τα σχέδια του μηχανήματος και τις λειτουργικές προδιαγραφές.
- Χρησιμοποιήστε εργαλεία ευθυγράμμισης ή εξαρτήματα όπου παρέχονται από τον κατασκευαστή.
- Διατηρήστε την καθαριότητα του αισθητήρα:
- Η σκόνη, το λάδι, το γράσο, το νερό ή τα υπολείμματα που συσσωρεύονται σε φακούς αισθητήρα, πρόσωπα ή ανακλαστήρες μπορεί να εμποδίσουν την αισθητήρια δέσμη ή να αλλάξουν τα χαρακτηριστικά ανίχνευσης. Εφαρμόστε ένα τακτικό πρόγραμμα καθαρισμού, ειδικά σε περιβάλλοντα με σκόνη ή λιπαρά.
- Εκτελέστε τις διαδικασίες βαθμονόμησης:
- Ακολουθήστε προσεκτικά τις τεκμηριωμένες διαδικασίες του κατασκευαστή για τη βαθμονόμηση αισθητήρων, ιδιαίτερα αυτούς που μετρούν την απόσταση, τη θέση ή απαιτούν συγκεκριμένες ρυθμίσεις ευαισθησίας (π.χ. φωτομάτια καταστολής φόντου).
- Λάβετε υπόψη ότι οι περιβαλλοντικοί παράγοντες (όπως το υπερβολικό φως του περιβάλλοντος για τους οπτικούς αισθητήρες ή οι αλλαγές θερμοκρασίας για ορισμένους τύπους) ενδέχεται να απαιτούν επαναβαθμονόμηση μετά την αρχική ρύθμιση.
- Εξασφαλίστε ασφαλείς και σταθερές βάσεις:
- Βεβαιωθείτε ότι όλοι οι αισθητήρες και τα στηρίγματα στερέωσής τους είναι καλά στερεωμένα. Οι κραδασμοί του μηχανήματος κατά τη λειτουργία είναι ένας κοινός ένοχος που προκαλεί την απομάκρυνση των αισθητήρων από την ευθυγράμμιση με την πάροδο του χρόνου.
- Εξετάστε το ενδεχόμενο να προσθέσετε προστατευτικά ή καλύμματα σε περιοχές όπου οι αισθητήρες είναι επιρρεπείς σε τυχαία πρόσκρουση ή βαριά μόλυνση.
7. Θέμα 5: Ασυνεπής τροφοδοσία και ηλεκτρικά ζητήματα
Πρόβλημα: Η ηλεκτρική καρδιά της γραμμής συσκευασίας επηρεάζεται από την ποιότητα της τροφοδοσίας της εγκατάστασης . Τα προβλήματα που προκύπτουν κατά την εκκίνηση μπορεί να περιλαμβάνουν:
- Η τάση μειώνεται (πτώσεις) με αποτέλεσμα οι κινητήρες να χάνουν τη ροπή τους ή τους ελεγκτές σε σφάλμα.
- Αύξηση τάσης (ακίδες) που ενδέχεται να βλάψουν ευαίσθητα ηλεκτρονικά εξαρτήματα.
- Σύντομες διακοπές ρεύματος που οδηγούν σε απροσδόκητες διακοπές του μηχανήματος, απώλεια θέσης προγράμματος PLC ή καταστροφή δεδομένων.
- Ηλεκτρικός θόρυβος που παρεμποδίζει τα σήματα ελέγχου.
Αυτά μπορεί να εκδηλωθούν ως τυχαίες διακοπές λειτουργίας, δύσκολα στη διάγνωση βλάβες και μειωμένη διάρκεια ζωής του εξοπλισμού.
Λύση:
- Αξιολογήστε την ποιότητα ισχύος στην πηγή:
- Βεβαιωθείτε ότι η εισερχόμενη ισχύς που τροφοδοτεί τη γραμμή συσκευασίας πληροί τις προδιαγραφές του κατασκευαστή του εξοπλισμού για σταθερότητα και ανοχή τάσης.
- Χρησιμοποιήστε τον εξοπλισμό παρακολούθησης της ποιότητας ισχύος προσωρινά κατά την εκκίνηση, εάν υπάρχουν υποψίες διακυμάνσεων, προσδιορίζοντας τη φύση (πτώσεις, υπερτάσεις, μετατοπίσεις συχνότητας) και το χρόνο των διαταραχών.
- Εγκατάσταση Εξοπλισμού Power Conditioning:
- Για κρίσιμα συστήματα ελέγχου (PLC, HMI, βιομηχανικοί υπολογιστές), εγκαταστήστε αδιάλειπτα τροφοδοτικά (UPS) ικανό να οδηγεί σε σύντομες διακοπές λειτουργίας και να φιλτράρει το θόρυβο.
- Εξετάστε τους σταθεροποιητές τάσης, τους αντιδραστήρες γραμμής ή τα κλιματιστικά ισχύος για ολόκληρη τη γραμμή ή ευαίσθητους κινητήρες/κινητήρες, εάν εντοπιστούν σημαντικές ή συχνές διακυμάνσεις τάσης.
- Επιθεωρήστε τις ηλεκτρικές συνδέσεις και τις καλωδιώσεις:
- Ελέγξτε σχολαστικά όλες τις συνδέσεις καλωδίωσης ισχύος και ελέγχου, τους ακροδέκτες στους πίνακες ελέγχου, τα κουτιά διακλάδωσης και τους κινητήρες/συσκευές. Βεβαιωθείτε ότι έχουν το σωστό μέγεθος, σφίγγονται καλά (συσφίγγονται σύμφωνα με τις προδιαγραφές) και δεν παρουσιάζουν σημάδια ζημιάς, διάβρωσης ή υπερθέρμανσης. Οι χαλαρές συνδέσεις είναι μια κοινή πηγή πτώσεων τάσης και διακοπτόμενων σφαλμάτων.
- Συμβουλευτείτε ειδικούς βιομηχανικούς ηλεκτρολόγους:
- Εάν τα προβλήματα ποιότητας ισχύος είναι επίμονα ή προέρχονται από την ευρύτερη ηλεκτρική υποδομή της εγκατάστασης, συμβουλευτείτε ειδικευμένους βιομηχανικούς ηλεκτρολόγους ή ειδικούς στην ποιότητα ισχύος για να διαγνώσετε και να εφαρμόσετε τις απαραίτητες αναβαθμίσεις ή διορθώσεις.
8. Θέμα 6: Λανθασμένος χειρισμός πηνίου κατά τη φόρτωση και την εκφόρτωση
Πρόβλημα: Η ζημιά στο πηνίο συμβαίνει συχνά πριν καν φτάσει το πηνίο στην αυτοματοποιημένη γραμμή συσκευασίας ή αφού φύγει. Ο κακός χειρισμός κατά τη φόρτωση στη γραμμή (μέσω γερανού, περονοφόρου ανυψωτικού, καρουλοφόρου) ή η εκφόρτωση/αποθήκευση μπορεί να προκαλέσει:
- Βουλώματα στο σώμα ή στις άκρες του πηνίου.
- Ζημιά στα άκρα (πτύχωση, πτυχώσεις).
- Τηλεσκόπηση (τα εσωτερικά περιβλήματα μετατοπίζονται σε σχέση με τα εξωτερικά περιβλήματα).
- Επιφανειακές γρατσουνιές ή μόλυνση.
Αυτή η προϋπάρχουσα βλάβη όχι μόνο επηρεάζει την ποιότητα του τελικού προϊόντος, αλλά μπορεί επίσης να επηρεάσει την ικανότητα της γραμμής συσκευασίας να χειρίζεται και να επεξεργάζεται σωστά το πηνίο (π.χ. κατεστραμμένες άκρες που σφίγγουν στους μεταφορείς ή στα περιτυλίγματα).
Λύση:
- Καθιέρωση και επιβολή τυποποιημένων διαδικασιών χειρισμού:
- Αναπτύξτε σαφείς, τεκμηριωμένες διαδικασίες για την ανύψωση, τη μεταφορά και την τοποθέτηση χαλύβδινα πηνία.
- Παρέχετε αυστηρή εκπαίδευση στο εμπλεκόμενο προσωπικό (χειριστές γερανών, οδηγοί περονοφόρου ανυψωτικού οχήματος, φορτωτές γραμμής) δίνοντας έμφαση στη σωστή χρήση των κατάλληλων ανυψωτικών διατάξεων (π.χ. γάντζοι C, ανυψωτές κάθετου πηνίου ματιών, περόνες με επένδυση, λαβές πηνίου). Καθορίστε ασφαλείς ταχύτητες και τεχνικές χειρισμού.
- Εντολή χρήσης προστατευτικών υλικών:
- Απαιτείται η χρήση προστατευτικών υλικών, όπως μαξιλαράκια πηνίου (μαξιλάρια δαπέδου, μαξιλαράκια σελών), προστατευτικά άκρων (πλαστικά ή ινοσανίδες) ή παρεμβαλλόμενα υλικά κατά το χειρισμό, τη μεταφορά και την προσωρινή αποθήκευση για την αποφυγή επαφής μετάλλου με μέταλλο και την απορρόφηση κραδασμών.
- Αξιολογήστε τις αυτοματοποιημένες επιλογές φόρτωσης/εκφόρτωσης:
- Όπου είναι εφικτό και δικαιολογημένο από όγκο/συχνότητα, εξετάστε το ενδεχόμενο ενσωμάτωσης αυτοματοποιημένα συστήματα φόρτωσης πηνίων (π.χ. αυτοματοποιημένα οχήματα καθοδήγησης (AGV), αυτοκίνητα μεταφοράς, ρομποτικοί φορτωτές) που εξασφαλίζουν ήπια, ακριβή και επαναλαμβανόμενη τοποθέτηση στον μεταφορέα τροφοδοσίας της γραμμής συσκευασίας, ελαχιστοποιώντας το ανθρώπινο λάθος και πιθανές ζημιές.
- Εφαρμογή επιθεώρησης πηνίου προφόρτωσης:
- Δημιουργήστε ένα σημείο ελέγχου γρήγορης οπτικής επιθεώρησης πριν ένα πηνίο φορτώνεται στη γραμμή. Αυτό επιτρέπει στους χειριστές να εντοπίσουν σημαντικές προϋπάρχουσες ζημιές που θα μπορούσαν να προκαλέσουν προβλήματα επεξεργασίας ή θα πρέπει να τεκμηριωθούν για λόγους ποιοτικού ελέγχου.
9. Τεύχος 7: Υπερθέρμανση κινητήρων, κιβωτίων ταχυτήτων και ηλεκτρικών εξαρτημάτων
Πρόβλημα: Κατά τη διάρκεια των εντατικών φάσεων εκκίνησης, δοκιμών και αρχικής παραγωγής, ο εξοπλισμός μπορεί να πιεστεί υπερβολικά. Αυτό μπορεί να οδηγήσει σε προβλήματα υπερθέρμανσης σε:
- Ηλεκτρικοί κινητήρες (ειδικά μεταφορικοί κινητήρες, κινητήρες περιστροφής περιτυλίγματος, κινητήρες κεφαλής ιμάντα).
- Κιβώτια ταχυτήτων και μειωτήρες.
- Υδραυλικές μονάδες ισχύος (εάν χρησιμοποιούνται).
- Ηλεκτρικά ντουλάπια ελέγχου και πίνακες (λόγω στροφών, PLC, τροφοδοτικά).
Η υπερθέρμανση υποβαθμίζει τη μόνωση των εξαρτημάτων, προκαλεί ενοχλητική ενεργοποίηση των προστατευτικών συσκευών, μειώνει σημαντικά τη διάρκεια ζωής του εξοπλισμού και μπορεί να οδηγήσει σε ξαφνικές, απροσδόκητες διακοπές λειτουργίας.
Λύση:
- Εξασφαλίστε επαρκή αερισμό και ψύξη:
- Βεβαιωθείτε ότι όλοι οι κινητήρες, τα κιβώτια ταχυτήτων και τα ηλεκτρικά ντουλάπια έχουν επαρκή ροή αέρα για ψύξη.
- Ελέγξτε ότι οι ανεμιστήρες ψύξης (σε κινητήρες, σε ντουλάπια) λειτουργούν, περιστρέφονται προς τη σωστή κατεύθυνση και δεν εμποδίζονται.
- Βεβαιωθείτε ότι τα ανοίγματα εξαερισμού και τα φίλτρα στα ηλεκτρικά ντουλάπια είναι καθαρά και επιτρέπουν την ελεύθερη ανταλλαγή αέρα. Αποφύγετε το μπλοκάρισμα της ροής αέρα γύρω από τον εξοπλισμό.
- Θερμοκρασίες λειτουργίας παρακολούθησης:
- Κατά τη διάρκεια των αρχικών εργασιών και υπό φορτίο, χρησιμοποιήστε θερμόμετρα υπερύθρων χωρίς επαφή ή κάμερες θερμικής απεικόνισης για να παρακολουθείτε τις θερμοκρασίες των κινητήρων, των ρουλεμάν, των κιβωτίων ταχυτήτων, των υδραυλικών δεξαμενών και των βασικών εξαρτημάτων εντός των ηλεκτρικών πινάκων (κινητήρες, μετασχηματιστές, επαφές).
- Καθορίστε τις βασικές θερμοκρασίες και διερευνήστε τυχόν εξαρτήματα που λειτουργούν σημαντικά υψηλότερα από το αναμενόμενο ή υπερβαίνουν τα όρια του κατασκευαστή.
- Επαληθεύστε τα επίπεδα και τους τύπους λίπανσης:
- Βεβαιωθείτε ότι τα κιβώτια ταχυτήτων και τα ρουλεμάν είναι γεμάτα με τον σωστό τύπο και ποσότητα λιπαντικού όπως καθορίζεται από τον κατασκευαστή. Η ανεπαρκής ή εσφαλμένη λίπανση αυξάνει δραματικά την τριβή και τη θερμότητα που προκύπτει. Τηρείτε αυστηρά το συνιστώμενο πρόγραμμα λίπανσης.
- Ελέγξτε για μηχανικό δέσιμο και υπερφόρτωση:
- Βεβαιωθείτε ότι οι κινητήρες δεν λειτουργούν σταθερά σε κατάσταση υπερφόρτωσης. Ελέγξτε για μηχανικά προβλήματα κατάντη που θα μπορούσαν να αυξήσουν το φορτίο, όπως κακή ευθυγράμμιση του μεταφορέα, αστοχίες ρουλεμάν ή ακατάλληλη ρύθμιση του μηχανήματος που προκαλεί υπερβολική αντίσταση.
- Επιβεβαιώστε τη λειτουργικότητα της θερμικής προστασίας:
- Βεβαιωθείτε ότι τα ρελέ θερμικής υπερφόρτισης κινητήρα, τα θερμίστορ (εάν υπάρχουν) και τα συστήματα παρακολούθησης θερμοκρασίας μετάδοσης κίνησης μεταβλητής συχνότητας (VFD) έχουν ρυθμιστεί σωστά σύμφωνα με τα δεδομένα της πινακίδας του κινητήρα και ότι λειτουργούν σωστά για την προστασία του εξοπλισμού από θερμική ζημιά.

γραμμή μηχανής συσκευασίας πηνίων από ανοξείδωτο χάλυβα 1 10. Θέμα 8: Αναποτελεσματική Κατανάλωση Υλικών Συσκευασίας
- Βεβαιωθείτε ότι τα ρελέ θερμικής υπερφόρτισης κινητήρα, τα θερμίστορ (εάν υπάρχουν) και τα συστήματα παρακολούθησης θερμοκρασίας μετάδοσης κίνησης μεταβλητής συχνότητας (VFD) έχουν ρυθμιστεί σωστά σύμφωνα με τα δεδομένα της πινακίδας του κινητήρα και ότι λειτουργούν σωστά για την προστασία του εξοπλισμού από θερμική ζημιά.
Πρόβλημα: Οι λανθασμένες ρυθμίσεις του μηχανήματος ή οι μη βέλτιστες επιλογές παραμέτρων κατά την εκκίνηση μπορούν να οδηγήσουν σε υπερβολική κατανάλωση υλικών συσκευασίας όπως η μεμβράνη stretch, το χαρτί VCI ή οι ταινίες. Αυτό αυξάνει άμεσα το λειτουργικό κόστος και δημιουργεί περιττά βιομηχανικά απόβλητα χωρίς να βελτιώνει αναλογικά την προστασία του πηνίου.
Λύση:
- Βελτιστοποίηση παραμέτρων μηχανής περιτυλίγματος:
- Ρυθμίστε συστηματικά το ρυθμίσεις μηχανής περιτυλίγματος για να επιτευχθεί ασφαλής περιορισμός με ελάχιστη χρήση υλικού. Οι βασικές παράμετροι περιλαμβάνουν:
- Αριθμός περιτυλιγμάτων (επάνω, κάτω, στρώματα σώματος).
- Ποσοστό επικάλυψης φιλμ μεταξύ των στρώσεων.
- Αναλογία προ-έκτασης (επίτευξη μέγιστης έκτασης χωρίς να διακυβεύεται η ακεραιότητα του φιλμ).
- Τάση περιτύλιξης (αρκετή για να συγκρατεί σφιχτά τα στρώματα χωρίς να θρυμματίζεται το πηνίο).
- Ταχύτητα μεταφοράς φιλμ σε σχέση με την ταχύτητα περιστροφής.
- Ρυθμίστε συστηματικά το ρυθμίσεις μηχανής περιτυλίγματος για να επιτευχθεί ασφαλής περιορισμός με ελάχιστη χρήση υλικού. Οι βασικές παράμετροι περιλαμβάνουν:
- Επιλέξτε τα κατάλληλα υλικά συσκευασίας:
- Βεβαιωθείτε ότι χρησιμοποιείτε ένα ελαστικό φιλμ ή άλλο υλικό περιτυλίγματος με το κατάλληλο μετρητή (πάχος), αντοχή, αντίσταση διάτρησης και ικανότητα προέκτασης προσαρμοσμένης στα συγκεκριμένα μεγέθη, βάρη και απαιτήσεις χειρισμού του πηνίου σας. Μερικές φορές, μια μεμβράνη υψηλότερης απόδοσης (αλλά αρχικά πιο ακριβή) μπορεί να επιτρέψει σημαντικά μειωμένη χρήση υλικού ανά πηνίο (λιγότερα περιτυλίγματα, μεγαλύτερη ελαστικότητα).
- Βαθμονόμηση συστημάτων παράδοσης φιλμ/λουριών:
- Επαληθεύστε την ακρίβεια και τη συνέπεια του συστήματος διανομής φιλμ. Βεβαιωθείτε ότι οι κύλινδροι προέκτασης είναι καθαροί, περιστρέφονται ελεύθερα και επιτυγχάνουν αξιόπιστα την καθορισμένη αναλογία προέκτασης.
- Για την τοποθέτηση ιμάντων, ελέγξτε ότι το μήκος τροφοδοσίας είναι σταθερό και ότι ο ελάχιστος ιμάντας έχει σπαταληθεί κατά τη διάρκεια του κύκλου κοπής/σφράγισης.
- Παρακολούθηση και παρακολούθηση της κατανάλωσης υλικού:
- Εφαρμόστε ένα σύστημα παρακολούθησης της χρήσης υλικού ανά πηνίο, ανά βάρδια ή ανά ημέρα κατά τη φάση εκκίνησης και αρχικής παραγωγής. Αυτό σας επιτρέπει να δημιουργήσετε σημεία αναφοράς, να προσδιορίσετε τάσεις και να ποσοτικοποιήσετε τον αντίκτυπο των προσπαθειών βελτιστοποίησης. Θέστε στόχους για την αποδοτικότητα των υλικών.
11. Τεύχος 9: Σφάλματα επικοινωνίας μεταξύ ολοκληρωμένων συστημάτων
Πρόβλημα: Μια σύγχρονη γραμμή συσκευασίας χαλύβδινων ρολών δεν είναι απλώς ένα μηχάνημα, αλλά ένα δίκτυο διασυνδεδεμένων μονάδων που επικοινωνούν μέσω ενός κεντρικού PLC. Οι βλάβες στην επικοινωνία ή τα σφάλματα χρονισμού μεταξύ του PLC και των διαφορετικών σταθμών (π.χ., ο μεταφορικός ιμάντας δεν σηματοδοτεί την άφιξη του πηνίου στο περιτύλιγμα, ο μηχανισμός περιτύλιξης δεν επιβεβαιώνει την ολοκλήρωση του κύκλου για να επιτρέψει την επανεκκίνηση του μεταφορικού ιμάντα) είναι συνηθισμένα προβλήματα κατά την εκκίνηση. Αυτά τα σφάλματα μπορούν να προκαλέσουν:
- Απροσδόκητες στάσεις γραμμών.
- Λανθασμένες ακολουθίες λειτουργίας.
- Πιθανές συγκρούσεις μεταξύ κινούμενων μερών.
- Δύσκολη διάγνωση διακοπτόμενων προβλημάτων.
Λύση:
- Επαληθεύστε την καλωδίωση και τις συνδέσεις δικτύου:
- Επιθεωρήστε φυσικά όλα τα καλώδια δικτύου (π.χ. Ethernet/IP, Profinet, Profibus) και τις ενσύρματες συνδέσεις επικοινωνίας μεταξύ του κύριου PLC, των απομακρυσμένων ραφιών I/O, των HMI, των αισθητήρων, των μονάδων δίσκου και των μεμονωμένων ελεγκτών μηχανήματος.
- Βεβαιωθείτε ότι όλοι οι σύνδεσμοι είναι καλά τοποθετημένοι, σωστά τερματισμένοι, θωρακισμένοι (εάν απαιτείται) και δεν παρουσιάζουν σημάδια ζημιάς ή καταπόνησης. Ελέγξτε τη δρομολόγηση των καλωδίων για να αποφύγετε πηγές ηλεκτρομαγνητικών παρεμβολών.
- Δοκιμάζετε συστηματικά τα σήματα χειραψίας:
- Κατά τη θέση σε λειτουργία, δοκιμάστε μεθοδικά τα κρίσιμα σήματα «χειραψίας» μεταξύ κάθε διασυνδεδεμένου εξοπλισμού. Για παράδειγμα:
- Επιβεβαιώστε ότι ο ανάντη μεταφορέας στέλνει ένα σήμα "έτοιμος για λήψη πηνίου".
- Βεβαιωθείτε ότι το μηχάνημα κατάντη λαμβάνει ένα σήμα "πηνίο στη θέση" πριν ξεκινήσει τον κύκλο του.
- Βεβαιωθείτε ότι το μηχάνημα στέλνει ένα σήμα "ολοκληρώθηκε ο κύκλος" πριν επιτραπεί η εκκίνηση του μεταφορέα κατάντη.
- Χρησιμοποιήστε το λογισμικό παρακολούθησης PLC ή τις οθόνες διάγνωσης HMI για να παρατηρήσετε αυτά τα σήματα σε πραγματικό χρόνο.
- Κατά τη θέση σε λειτουργία, δοκιμάστε μεθοδικά τα κρίσιμα σήματα «χειραψίας» μεταξύ κάθε διασυνδεδεμένου εξοπλισμού. Για παράδειγμα:
- Λογική ελέγχου και εντοπισμού σφαλμάτων PLC:
- Εξετάστε προσεκτικά το Προγραμματισμός PLC λογική που διέπει την επικοινωνία μεταξύ των μηχανών, την αλληλουχία και τη διασύνδεση.
- Δώστε ιδιαίτερη προσοχή στις παραμέτρους χρονισμού (χρονομετρητές, μετρητές), επιτρεπτές συνθήκες και ρουτίνες χειρισμού σφαλμάτων που σχετίζονται με τα σήματα επικοινωνίας. Βεβαιωθείτε ότι η λογική είναι ισχυρή και λαμβάνει υπόψη πιθανές διακυμάνσεις στους χρόνους του κύκλου.
- Διασφάλιση συμβατότητας λογισμικού/υλικολογισμικού:
- Επιβεβαιώστε ότι όλες οι έξυπνες συσκευές στο δίκτυο (PLC, HMI, μονάδες δίσκου, ελεγκτές, έξυπνοι αισθητήρες) εκτελούν συμβατές εκδόσεις λογισμικού και υλικολογισμικού, όπως καθορίζονται από τους κατασκευαστές ολοκληρωμένων γραμμών ή εξοπλισμού. Οι αναντιστοιχίες εκδόσεων μπορεί μερικές φορές να οδηγήσουν σε ανεπαίσθητες ασυμβατότητες επικοινωνίας.
- Χρησιμοποιήστε τα εργαλεία κεντρικής παρακολούθησης:
- Αξιοποιήστε τις δυνατότητες της διεπαφής ανθρώπου-μηχανής (HMI) ή οποιουδήποτε γενικού συστήματος SCADA (Supervisory Control and Data Acquisition) για την παρακολούθηση της κατάστασης, του τρόπου λειτουργίας και των συνδέσεων επικοινωνίας μεταξύ διαφορετικών τμημάτων της γραμμής. Αυτά τα συστήματα παρέχουν συχνά διαγνωστικά εργαλεία που μπορούν να βοηθήσουν στον γρήγορο εντοπισμό σφαλμάτων επικοινωνίας.
12. Ο κρίσιμος ρόλος της εκπαίδευσης χειριστή στην πρόληψη ζητημάτων εκκίνησης
Παραβλέπονται αλλά είναι ύψιστης σημασίας: Ίσως ο πιο κρίσιμος παράγοντας, που συχνά υποτιμάται, είναι η ποιότητα και η σχολαστικότητα της εκπαίδευσης των χειριστών . Μια επιτυχημένη εκκίνηση και μια βιώσιμη και αποτελεσματική λειτουργία εξαρτώνται σε μεγάλο βαθμό από τους χειριστές που κατανοούν τη λειτουργικότητα της γραμμής, τα πιθανά προβλήματα και τις σωστές διαδικασίες λειτουργίας. Οι χειριστές που δεν είναι εξοικειωμένοι με τις λεπτομέρειες ενός νέου ή αναβαθμισμένου αυτοματοποιημένου συστήματος συσκευασίας είναι πιο πιθανό να κάνουν λάθη, να παρερμηνεύουν τις προειδοποιήσεις ή να μην εντοπίζουν τα προβλήματα που αναπτύσσονται πριν αυτά προκαλέσουν σημαντικό χρόνο διακοπής λειτουργίας.
Λύση:
- Αναπτύξτε ένα ολοκληρωμένο εκπαιδευτικό πρόγραμμα:
- Παρέχετε δομημένη εκπαίδευση για συγκεκριμένους ρόλους που καλύπτει:
- Ακολουθίες και έλεγχοι λειτουργίας του μηχανήματος.
- Κατανόηση και προσαρμογή βασικών παραμέτρων (ένταση, ταχύτητα, επικάλυψη, συνταγές).
- Εκτέλεση τακτικών ελέγχων χειριστή (καθαρισμός, οπτικός έλεγχος, βασική λίπανση).
- Αναγνώριση κοινών δεικτών σφαλμάτων και εκτέλεση βασικών βημάτων αντιμετώπισης προβλημάτων.
- Διαδικασίες ασφαλείας, lockout/tagout (LOTO) και στάσεις έκτακτης ανάγκης.
- Πλοήγηση και αποτελεσματική χρήση των οθονών HMI.
- Παρέχετε δομημένη εκπαίδευση για συγκεκριμένους ρόλους που καλύπτει:
- Ενσωματώστε πρακτική εξάσκηση:
- Διαθέστε επαρκή εποπτευόμενο, πρακτικό χρόνο στους χειριστές ώστε να εξασκηθούν στο χειρισμό του εξοπλισμού κατά τη διάρκεια των μεταγενέστερων σταδίων θέσης σε λειτουργία και της αρχικής παραγωγής. Η θεωρία πρέπει να ενισχυθεί με πρακτική εμπειρία.
- Παρέχετε σαφή και προσβάσιμη τεκμηρίωση:
- Βεβαιωθείτε ότι οι χειριστές έχουν εύκολη πρόσβαση σε καλογραμμένα, σαφή και συνοπτικά εγχειρίδια λειτουργίας, τυπικές διαδικασίες λειτουργίας (SOP), οδηγούς γρήγορης αναφοράς και διαγράμματα ροής αντιμετώπισης προβλημάτων, κατά προτίμηση διαθέσιμα ψηφιακά στο HMI ή στους σταθμούς εργασίας.
- Ενδυναμώστε τους χειριστές για την απόκριση πρώτου επιπέδου:
- Εκπαιδεύστε και εξουσιοδοτήστε τους χειριστές να χειρίζονται μικρές προσαρμογές, να καθαρίζουν κοινές εμπλοκές (ακολουθώντας τα πρωτόκολλα ασφαλείας) και να εκτελούν βασικές, προκαθορισμένες εργασίες αντιμετώπισης προβλημάτων. Αυτό μειώνει την εξάρτηση από το προσωπικό συντήρησης για απλά ζητήματα, βελτιώνοντας τον χρόνο λειτουργίας.
- Προωθήστε τη συνεχή μάθηση και την ανατροφοδότηση:
- Προσφέρετε περιοδικές εκπαιδευτικές συνεδρίες ανανέωσης και παρέχετε ενημερώσεις κάθε φορά που αλλάζουν οι παράμετροι διεργασιών, υλικών ή εξοπλισμού. Ενθαρρύνετε τους φορείς εκμετάλλευσης να παρέχουν σχόλια σχετικά με τις διαδικασίες και τις πιθανές βελτιώσεις.
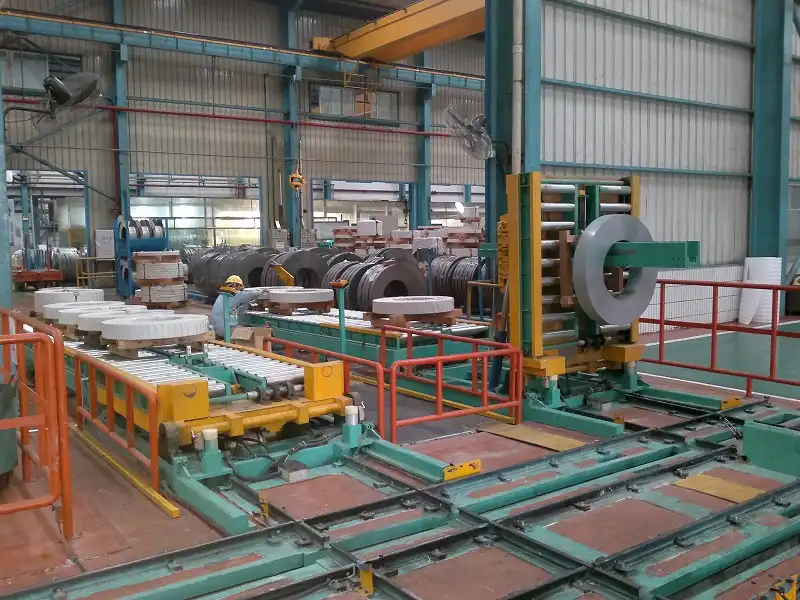
κάθετη γραμμή συσκευασίας πηνίου4 Συμπέρασμα: Μια προληπτική στρατηγική για την επιτυχημένη εκκίνηση της γραμμής συσκευασίας
- Προσφέρετε περιοδικές εκπαιδευτικές συνεδρίες ανανέωσης και παρέχετε ενημερώσεις κάθε φορά που αλλάζουν οι παράμετροι διεργασιών, υλικών ή εξοπλισμού. Ενθαρρύνετε τους φορείς εκμετάλλευσης να παρέχουν σχόλια σχετικά με τις διαδικασίες και τις πιθανές βελτιώσεις.
Η θέση σε λειτουργία μιας νέας ή αναβαθμισμένης γραμμής συσκευασίας χαλύβδινων ρολών αναπόφευκτα συνεπάγεται την αντιμετώπιση πιθανών εμποδίων. Ωστόσο, η υιοθέτηση μιας προληπτικής, συστηματικής και λεπτομερώς προσανατολισμένης προσέγγισης μπορεί να μετριάσει σημαντικά τη συχνότητα και τον αντίκτυπο των συνηθισμένων προβλημάτων εκκίνησης.
Η επιτυχία εξαρτάται από πολλούς βασικούς πυλώνες:
- Λεπτομερής ρύθμιση και βαθμονόμηση: Βεβαιωθείτε ότι όλα τα μηχανικά εξαρτήματα, οι αισθητήρες και οι παράμετροι ελέγχου έχουν διαμορφωθεί σωστά από την αρχή.
- Ενδελεχής δοκιμή και επικύρωση: Εκτέλεση προσομοιωμένων και πραγματικών δοκιμών προϊόντων για την επαλήθευση της λειτουργικότητας, της αλληλουχίας και της απόδοσης υπό διάφορες συνθήκες.
- Ολοκληρωμένη εκπαίδευση χειριστή: Εξοπλισμός της ομάδας με τις γνώσεις και τις δεξιότητες για τη λειτουργία της γραμμής αποτελεσματικά και με ασφάλεια.
- Ισχυρή επαλήθευση επικοινωνίας: Εξασφάλιση απρόσκοπτης αλληλεπίδρασης μεταξύ όλων των ενσωματωμένων στοιχείων του συστήματος.
Επιπλέον, η καθιέρωση αυστηρών ρουτινών προληπτικής συντήρησης από την πρώτη κιόλας ημέρα, η διεξαγωγή επιμελούς παρακολούθησης κατά την αρχική φάση λειτουργίας και η καλλιέργεια μιας κουλτούρας συνεργασίας όπου οι χειριστές αισθάνονται ότι είναι ενδυναμωμένοι να εντοπίζουν και να αναφέρουν προβλήματα έγκαιρα είναι ζωτικής σημασίας.
Η αντιμετώπιση πιθανών προκλήσεων, όπως η κακή ευθυγράμμιση των πηνίων, τα σφάλματα περιτύλιξης και σύνδεσης, τα σφάλματα αισθητήρων, η ηλεκτρική αστάθεια και οι δυσλειτουργίες επικοινωνίας του συστήματος κατά την εκκίνηση, όχι μόνο διασφαλίζει μια ομαλότερη διαδικασία θέσης σε λειτουργία, αλλά θέτει επίσης μια σταθερή βάση για τη μακροπρόθεσμη αξιοπιστία, την αποδοτικότητα, την ασφάλεια και τη βέλτιστη απόδοση του πολύτιμου αυτοματοποιημένου συστήματος συσκευασίας σας . Η επένδυση του απαραίτητου χρόνου και πόρων για να ολοκληρωθεί σωστά η φάση εκκίνησης αποτελεί άμεση επένδυση στην πρόληψη δαπανηρών μελλοντικών διακοπών λειτουργίας, ποιοτικών ελαττωμάτων και λειτουργικών πονοκεφάλων.