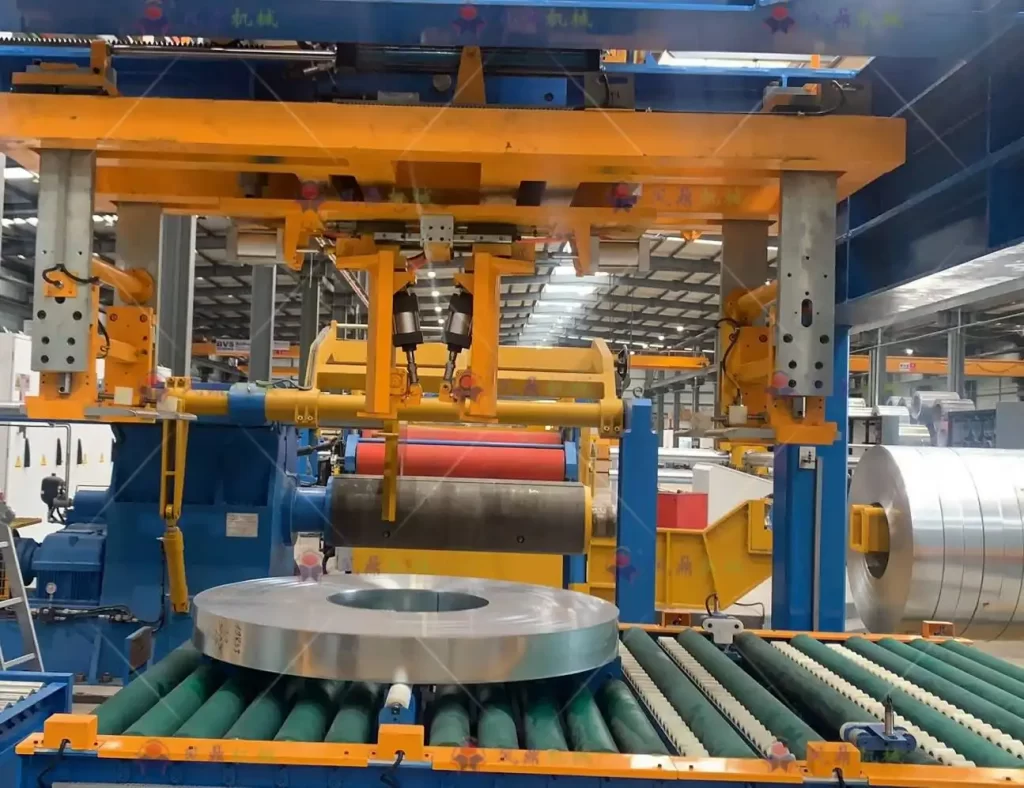
Die erfolgreiche Inbetriebnahme einer neuen Spulenverpackungsanlage ist ein entscheidender Schritt zur Optimierung Ihrer Betriebsabläufe. Die Inbetriebnahme beschränkt sich nicht nur auf das Einschalten der Maschinen; sie ist ein sorgfältiger Prozess, der das reibungslose Funktionieren aller Komponenten – von den Netzteilen über Sensoren bis hin zu den Förderbändern – sicherstellt. Ein überhasteter oder unvorbereiteter erster Lauf kann zu Ineffizienzen, Ausfallzeiten und potenziellen Sicherheitsrisiken führen. Dieser Leitfaden bietet Ihnen eine strukturierte, praxisorientierte Anleitung, basierend auf den Best Practices der Branche, um Ihre Spulenverpackungsanlage von Anfang an effektiv in Betrieb zu nehmen.
Wie zahlreiche Installationen zeigen, liegt der Unterschied zwischen einem reibungslosen und einem schwierigen Start oft in der methodischen Vorbereitung und Überprüfung. Dazu gehört die Sicherstellung einer stabilen Strom- und Druckluftversorgung, die gründliche manuelle Prüfung einzelner Stationsfunktionen, die präzise Kalibrierung von Sensoren und der sorgfältige Übergang zur Vollautomatisierung. Das Übersehen eines einzigen Schritts in dieser Startsequenz der Coil-Handling-Ausrüstung kann die gesamte Linie stören.
Das Verständnis des „Warum“ hinter jedem Schritt ist ebenso wichtig wie das „Was“. Manuelle Stationstests sind beispielsweise nicht nur eine Redundanzprüfung; sie sind grundlegend, um potenzielle mechanische oder elektrische Probleme zu isolieren, bevor sie sich im automatischen Modus ausbreiten. Ebenso verhindert eine präzise Sensorkalibrierung Fehler, die die Produktion stoppen könnten.
Vertrauen in die Leistung Ihrer Coil-Verpackungsanlage beginnt mit einer gründlichen und gut durchgeführten Inbetriebnahme. Wir untersuchen die wesentlichen Schritte, die erforderlich sind, um sicherzustellen, dass Ihre Anlage vom ersten Tag an sicher, zuverlässig und produktiv arbeitet.
1. Überprüfen der wesentlichen Anschlüsse: Strom- und Luftversorgung
1.1. Sicherstellung einer stabilen Strom- und Druckluftversorgung
Bevor Sie mit den Betriebstests beginnen, ist der erste wichtige Schritt die Sicherstellung einer stabilen und ausreichenden Strom- und Druckluftversorgung. Diese sind die wichtigsten Lebensadern Ihres automatischen Coil-Verpackungssystems. Stellen Sie sicher, dass Spannung, Stromstärke und Phase der Stromversorgung genau den Spezifikationen der Maschine entsprechen. Stellen Sie sicher, dass die Druckluftleitungen saubere, trockene Luft mit dem erforderlichen Druck (PSI oder Bar) und ohne Schwankungen liefern.
- Elektrische Prüfungen: Stellen Sie sicher, dass die Hauptstromversorgung getrennt ist, prüfen Sie die Klemmenverbindungen auf festen Sitz und stellen Sie sicher, dass die Erdung gemäß den Sicherheitsvorschriften ordnungsgemäß erfolgt. Weitere Informationen finden Sie unter Elektrische Standards der OSHA zur Führung.
- Pneumatische Kontrollen: Überprüfen Sie Luftfilter, Regler und Öler (FRL-Einheiten). Entlüften Sie die Luftleitungen, um Feuchtigkeit zu entfernen und sicherzustellen, dass die Druckmesser korrekte Werte anzeigen.
1.2. Folgen instabiler Verbindungen
Ungleichmäßige Stromversorgung oder schwankender Luftdruck können zu unregelmäßigem Maschinenverhalten führen, darunter unvollständige Zyklen, Motorüberhitzung, Sensorstörungen und abrupte Abschaltungen. Lose elektrische Anschlüsse stellen eine Brandgefahr dar, während verunreinigte oder unter Druck stehende Luft zu einer trägen Leistung pneumatischer Antriebe und vorzeitigem Komponentenverschleiß führen kann. Die sorgfältige Sicherung aller Anschlüsse – Kabel, Leitungen, pneumatische Armaturen – ist unerlässlich, um spätere kostspielige Fehlersuche und Ausfallzeiten zu vermeiden.
1.3. Diagnosetools verwenden
Moderne Coil-Verpackungslinien verfügen häufig über integrierte Diagnosesysteme, die über die Mensch-Maschine-Schnittstelle (HMI) zugänglich sind. Diese Systeme überwachen die Qualität der eingehenden Stromversorgung und den Luftdruck und geben bei Unregelmäßigkeiten Warnmeldungen aus. Machen Sie Ihr Team während der Inbetriebnahmephase mit diesen Diagnosebildschirmen und Alarmcodes vertraut. Das Verständnis dieser Frühwarnungen ermöglicht proaktive Anpassungen, bevor sich kleinere Probleme zu größeren entwickeln.
2. Durchführung manueller Stationstests zur Funktionsvalidierung
2.1. Isolieren und Testen einzelner Funktionen
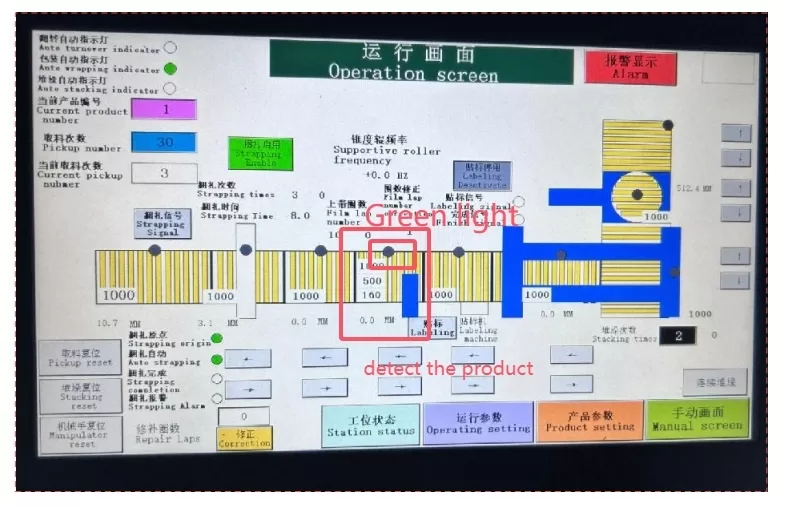
Bevor die gesamte Linie automatisch läuft, muss jede Station (z. B. Coilladen, Zentrieren, Wickeln, Umreifen, Stapeln, Entladen) einzeln im manuellen oder Tippbetrieb getestet werden. So können Bediener die korrekte mechanische Bewegung, elektrische Reaktion und Sensoraktivierung für jede spezifische Aufgabe überprüfen. Greifen Sie auf die manuellen Bedienelemente zu, üblicherweise über die Bedienerschnittstelle (HMI), um Komponenten wie Motoren, Förderbänder, Klemmen, Schneidvorrichtungen und Aktuatoren einzeln zu aktivieren.
Beachten Sie während dieser Tests:
- Reibungslose und korrekte Bewegung mechanischer Teile (kein Klemmen, übermäßiger Lärm oder Vibration).
- Richtiges Ein- und Auskuppeln von Antrieben, Kupplungen und Bremsen.
- Richtige Reihenfolge und Zeitsteuerung pneumatischer oder hydraulischer Zylinder.
- Präzises Auslösen zugehöriger Sensoren (Endschalter, Näherungssensoren), wenn Komponenten ihre vorgesehenen Positionen erreichen.
- Funktionalität der Sicherheitseinrichtungen wie Not-Aus und Lichtvorhänge, die mit dieser Station verbunden sind. Die Einhaltung Prinzipien des Maschinenschutzes ist von größter Bedeutung.
2.2. Probleme frühzeitig erkennen und angehen
Manuelle Tests bieten die beste Möglichkeit, Probleme wie Motorfehlausrichtung, falsche Förderbandspannung, falsch eingestellte mechanische Anschläge oder fehlerhafte Verkabelung zu erkennen, bevor sie im automatischen Betrieb zu Problemen führen. Übt beispielsweise der Foliengreifer einer Verpackungsstation keinen gleichmäßigen Druck aus, kann er sofort eingestellt oder repariert werden. Läuft ein Förderabschnitt ungleichmäßig, können dessen Antriebssystem oder Rollen überprüft werden.
Nutzen Sie bei manuellen Tests die E/A-Diagnosebildschirme (Eingabe/Ausgabe) des HMI. So stellen Sie sicher, dass die speicherprogrammierbare Steuerung (SPS) die richtigen Signale von Sensoren empfängt und die richtigen Befehle an die Aktoren sendet. Abweichungen in diesem Bereich deuten oft auf Verdrahtungsprobleme, fehlerhafte Komponenten oder falsche SPS-Logikparameter hin.
2.3. Simulation von Lasten und Bedingungen
Verwenden Sie bei manuellen Tests, soweit möglich und sicher, Musterspulen oder simulierte Lasten. So lässt sich überprüfen, ob tragende Komponenten, Gewichtssensoren und Positionierungsmechanismen unter realistischen Bedingungen korrekt funktionieren. Beispielsweise stellt die manuelle Zuführung einer Testspule sicher, dass die Ausrichtungsführungen und Förderbänder der Ladestation das Gewicht und die Abmessungen korrekt handhaben. Dieser Schritt ergänzt die Validierung über die Prüfung leerer Maschinenbewegungen hinaus.
3. Kalibrierung optischer Schalter und Sensoren auf Genauigkeit
3.1. Die entscheidende Rolle von Sensoren
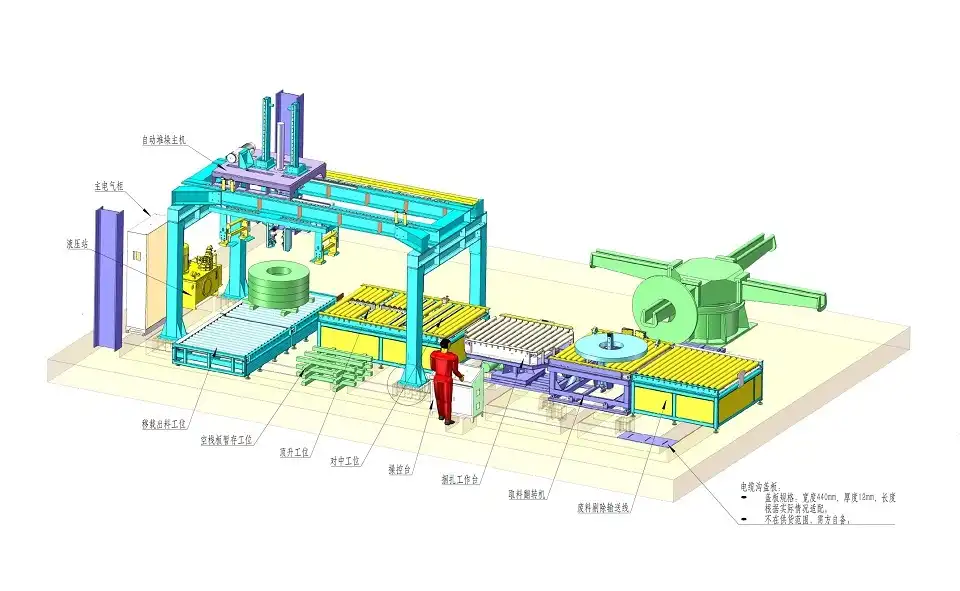
Optische Schalter (Lichtschranken), Näherungssensoren, Endschalter und Encoder sind die „Augen und Ohren“ der automatisierten Coil-Verpackungslinie. Sie erfassen Coil-Anwesenheit, -Position, -Abmessungen und -Bewegung und lösen Folgeaktionen wie Wickeln, Umreifen oder Fördern aus. Gängige Typen sind Einweg-, Reflexions- und diffuse Lichtschranken, die sich jeweils für unterschiedliche Erkennungsaufgaben eignen. Ihre präzise Funktion ist entscheidend für die Prozesssynchronisierung und die Vermeidung von Kollisionen oder Staus.
3.2. Präzisionskalibrierungsverfahren
Bei der Sensorkalibrierung werden Parameter wie Erfassungsbereich (Empfindlichkeit), Reaktionszeit und Ausrichtung angepasst, um eine zuverlässige und wiederholbare Erfassung zu gewährleisten. Dies erfolgt häufig über Potentiometer am Sensor selbst oder über die HMI-Software.
- Ausrichtung: Stellen Sie sicher, dass Sende- und Empfangselemente (bei Einweg- oder Reflexionslichtschranken) perfekt ausgerichtet sind. Reflektoren müssen sauber und korrekt positioniert sein.
- Empfindlichkeit: Passen Sie die Empfindlichkeit so an, dass der Sensor das Zielobjekt (die Spule) zuverlässig erkennt, Hintergrundelemente oder geringfügige Umgebungsänderungen (Staub, Licht) jedoch ignoriert. Testen Sie mit den tatsächlichen Spulengrößen und Materialien, die die Linie verarbeiten kann.
- Signalüberprüfung: Überprüfen Sie über die Diagnose- oder E/A-Überwachungsanzeige der Bedienerschnittstelle, ob die SPS beim Auslösen oder Löschen des Sensors ein klares EIN- oder AUS-Signal empfängt. Achten Sie auf Signalflattern oder Instabilität.
Konsultieren Sie die Dokumentation und Ressourcen des Sensorherstellers, wie z. B. Schulungsleitfäden zu den Grundlagen der Sensortechnik , um detaillierte Kalibrierungsanweisungen speziell für die verwendeten Modelle zu erhalten.
3.3. Testen der Sensorintegration mit der Systemlogik
Testen Sie nach der individuellen Kalibrierung, wie jeder Sensor mit der Gesamtlogik der Steuerung interagiert. Platzieren oder bewegen Sie eine Spule (oder ein Testobjekt) manuell, um Sensoren auszulösen, und beobachten Sie, ob die entsprechende Maschinenaktion korrekt und zeitnah erfolgt. Wird beispielsweise der Wickelzyklus sofort gestartet, wenn der Spulenpräsenzsensor an der Wickelstation ausgelöst wird? Stoppt das Förderband, wenn eine Spule den Endsensor erreicht? Falsches Timing oder falsche Logiksequenzierung weisen oft auf Probleme mit der Sensorplatzierung, der Kalibrierung oder den SPS-Programmierparametern hin.
4. Sanfter Übergang zum Automatikbetrieb
4.1. Stufenweise Aktivierung des Automatikbetriebs
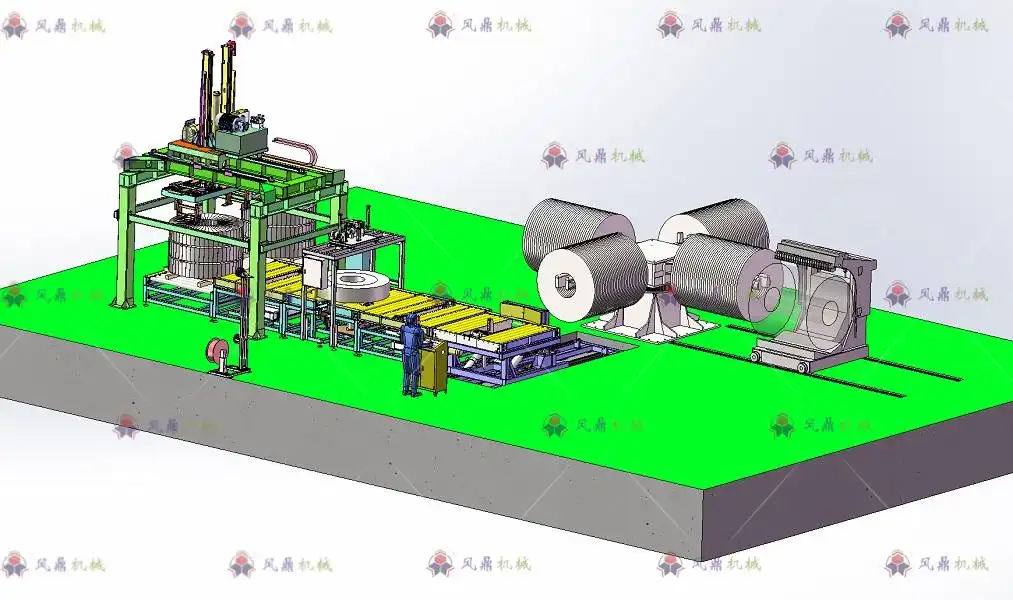
Nach Abschluss der manuellen Tests und Sensorkalibrierungen sollte der Übergang zum Automatikbetrieb schrittweise erfolgen. Konfigurieren Sie zunächst die erforderlichen Betriebsparameter über die Bedienoberfläche (HMI): Coil-Rezepturen (Abmessungen, Gewicht), Wickelparameter (Folienspannung, Überlappung), Fördergeschwindigkeiten und Zykluseinstellungen. Beginnen Sie mit einem Probelauf im Automatikbetrieb ohne Coils, um die Abfolge und Interaktion zwischen den Stationen zu beobachten. Stellen Sie sicher, dass alle Bewegungen synchronisiert sind und wie programmiert ablaufen.
Anschließend werden die Coils einzeln und mit reduzierter Geschwindigkeit eingeführt. So können die Bediener den gesamten Prozess – Beladen, Transfer zwischen den Stationen, Verarbeitung (Verpacken/Umreifen) und Entladen – sorgfältig überwachen und mögliche Engpässe, Zeitprobleme oder Positionierungsungenauigkeiten unter Last erkennen.
4.2. Kontinuierliche Überwachung und Beobachtung
Während dieser ersten automatischen Läufe ist eine kontinuierliche Überwachung unerlässlich. Bediener sollten den physischen Betrieb der Maschine genau beobachten und gleichzeitig die Bedienoberfläche (HMI) auf Statusaktualisierungen, Zykluszeiten sowie Fehlermeldungen und Alarme überwachen. Achten Sie auf:
- Konsistente Spulenpositionierung und -übertragung zwischen Stationen.
- Korrekte Anwendung der Verpackungsmaterialien (Folienspannung, Bandplatzierung).
- Sanftes Beschleunigen und Abbremsen von Motoren und Förderbändern.
- Präzise Durchführung automatisierter Anpassungen (z. B. Positionierung der Führungsschiene basierend auf der Spulengröße).
- Systemreaktion auf Sensoreingaben in Echtzeit.
4.3. Feinabstimmung für optimale Leistung
Basierend auf den Beobachtungen während der ersten automatischen Testläufe ist häufig eine Feinabstimmung erforderlich. Dies kann die Anpassung von SPS-Timerwerten, PID-Reglerparametern für die Spannungsregelung, Motordrehzahlprofilen (Beschleunigungs-/Verzögerungsrampen) oder Sensorpositionen umfassen. Ziel ist ein reibungsloser, effizienter und zuverlässiger Betrieb mit der angestrebten Produktionsrate. Dokumentieren Sie alle vorgenommenen Anpassungen zur späteren Verwendung. Die Einhaltung bewährter Betriebspraktiken kann diesen Optimierungsprozess unterstützen.
Erst wenn die Linie bei reduzierter Geschwindigkeit einen stabilen und korrekten Betrieb zeigt, sollte der Durchsatz schrittweise auf das gewünschte Produktionsniveau erhöht werden. Dabei sollte die sorgfältige Überwachung während der gesamten Anlaufphase fortgesetzt werden.
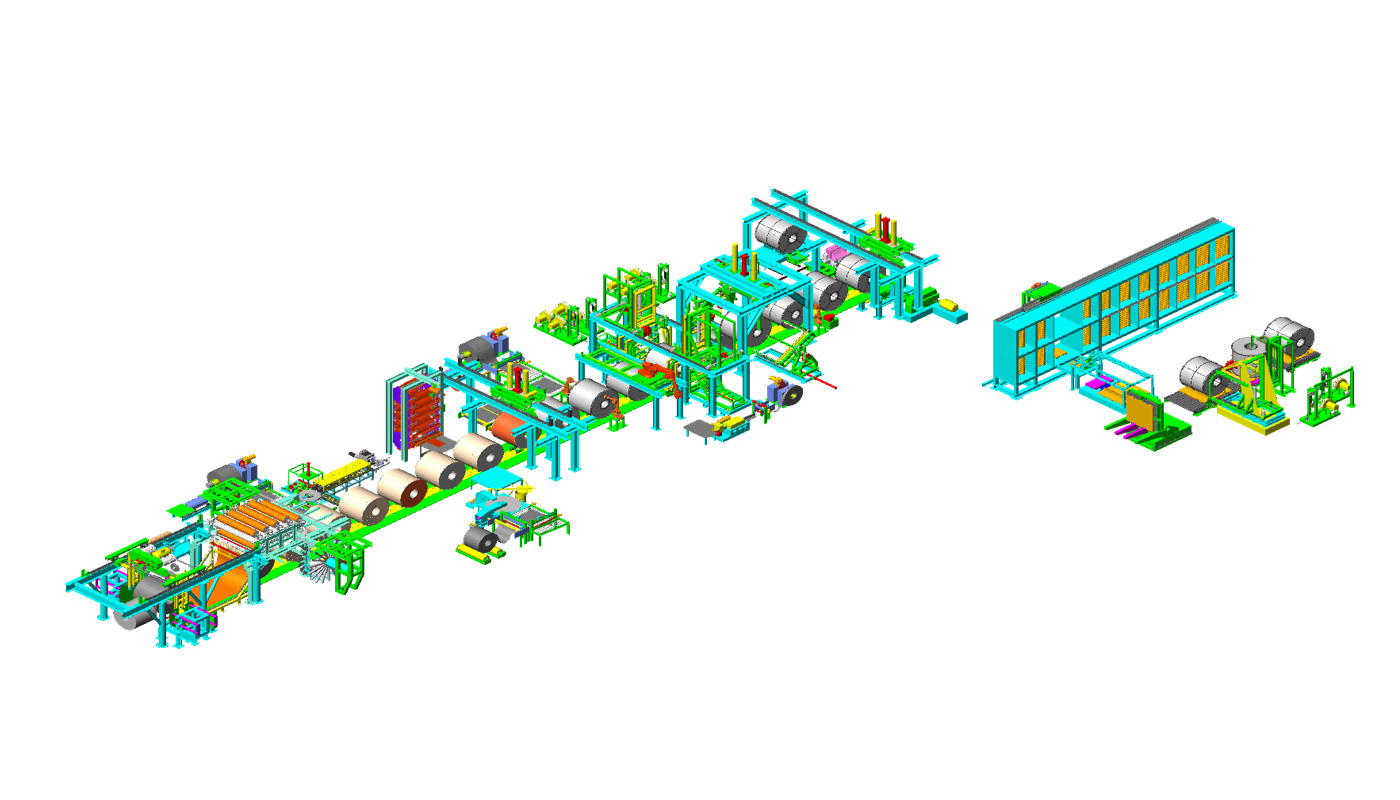
Fazit: Erfolgreiche Inbetriebnahme einer Coil-Verpackungslinie
Die effektive Inbetriebnahme einer Coil-Verpackungslinie erfordert einen systematischen und detaillierten Ansatz. Durch sorgfältige Überprüfung der Strom- und Luftanschlüsse, gründliche manuelle Tests an jeder Station, präzise Kalibrierung aller Sensoren und einen schrittweisen Übergang in den Automatikbetrieb mit sorgfältiger Überwachung und Feinabstimmung schaffen Sie eine solide Grundlage für einen zuverlässigen und effizienten Betrieb. Dieser methodische Prozess minimiert anfängliche Rückschläge und stellt sicher, dass Ihre Investition von Anfang an optimal funktioniert.
[Behauptung: Ein gut ausgeführter Inbetriebnahmeprozess einer Coil-Verpackungslinie verwandelt komplexe Maschinen in eine produktive, sichere und zuverlässige Anlage, die Ihren betrieblichen Anforderungen gerecht wird.]
Holen Sie sich Ihre beste Lösung!