Optimierung der Schweißstandards für Positioner-Flipping-Maschinen
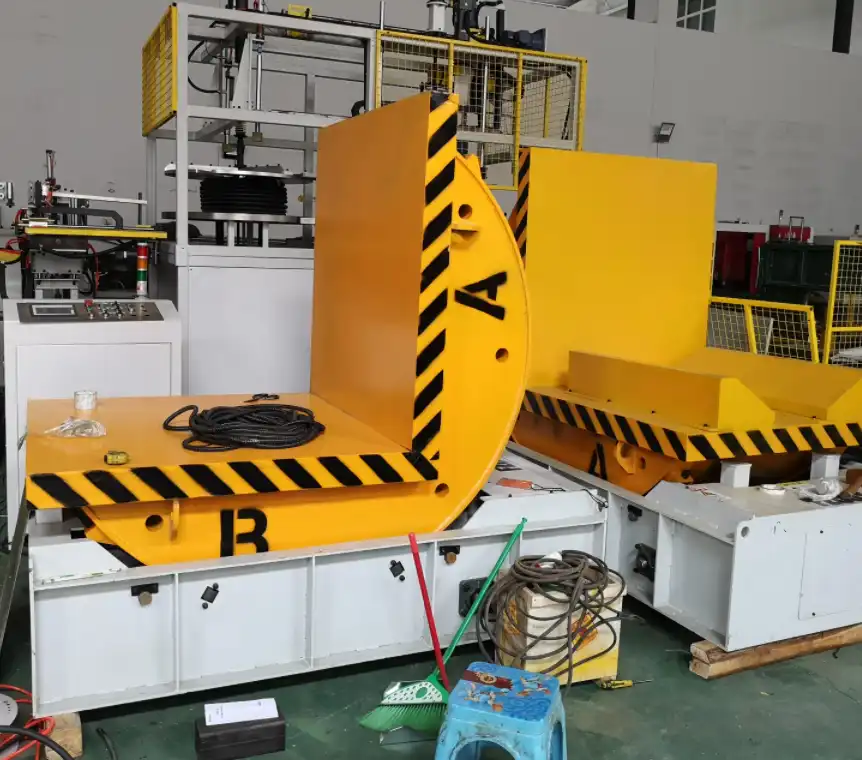
1. Einleitung: Die Rolle von Schweißnormen in der automatisierten Fertigung
Positionier-Wendemaschinen sind in der modernen Fertigung unverzichtbar und ermöglichen Schweißern die präzise Positionierung komplexer Werkstücke für optimale Nahtzugänge und gleichbleibende Schweißnahtqualität. Die Effektivität dieser Maschinen hängt jedoch von der Anwendung präziser Schweißnormen ab. Die Festlegung und Einhaltung geeigneter Parameter ist entscheidend, um häufige Schweißfehler wie Durchbrennen, unvollständigen Durchschweißen und Porosität zu vermeiden, insbesondere bei der Bearbeitung von Werkstoffen, die zu thermischer Verformung neigen, wie z. B. dünnen Blechen. Dieser Leitfaden erläutert die wichtigsten Schweißnormen für Positionier- Wendemaschinen und konzentriert sich dabei auf Parameterkontrolle, Stabilität und Fehlervermeidung, um robuste und hochwertige Schweißnähte zu erzielen.

2. Warum präzise Schweißstandards für Positionierwendemaschinen wichtig sind
Der Einsatz einer Positionier-Wendemaschine ermöglicht automatisierte oder halbautomatische Schweißprozesse und verbessert so Effizienz und Ergonomie. Automatisierung erfordert jedoch Konsistenz. Geringfügige Abweichungen der Schweißparameter können erhebliche Folgen haben:
- Unzureichende Durchdringung: Eine geringe Wärmezufuhr (oft aufgrund geringer Stromstärke oder Spannung) kann zu schwachen Schweißnähten führen, bei denen die Grundmaterialien nicht richtig miteinander verschmelzen.
- Durchbrennen: Übermäßige Wärmezufuhr kann das Material durchschmelzen und Löcher verursachen, was insbesondere in dünneren Abschnitten problematisch ist.
- Strukturelle Integrität: Beide Defekte beeinträchtigen die Festigkeit der Schweißnaht und die strukturelle Integrität des fertigen Produkts und können zu Ausfällen, kostspieligen Nacharbeiten oder Ausschuss führen.
Die Herausforderungen werden beim Schweißen dünner Materialien noch größer. Beispielsweise ist beim automatischen Schweißen von Materialien mit einer Dicke von etwa 3 mm das zulässige Fenster für die Einschweißtiefe (n1) extrem eng. Liegt n1 unter etwa 1.5 mm, ist eine unvollständige Einschweißung wahrscheinlich. Über 2.0 mm hingegen führt häufig zum Durchbrennen. Diese enge Toleranz (weniger als 1 mm) erfordert eine strenge Kontrolle der Schweißparameter beim Einsatz von Positionier-Flipping-Maschinen.
3. Wichtige Schweißparameter und ihre Auswirkungen verstehen
Um eine optimale Schweißqualität zu erreichen, ist die sorgfältige Steuerung mehrerer miteinander verbundener Schweißparameter erforderlich. Die spezifischen Werte hängen stark von Materialart, Dicke, Schweißnahtdesign, Schweißverfahren (z. B. GMAW, FCAW, SAW) und Schutzgas ab. Das Verständnis der Rolle jedes einzelnen Parameters ist jedoch von grundlegender Bedeutung:
- Schweißstrom (Ampere): Steuert in erster Linie die Schmelzrate der Elektrode (des Drahtes) und beeinflusst die Eindringtiefe. Höherer Strom bedeutet im Allgemeinen eine tiefere Eindringtiefe und eine schnellere Drahtvorschubgeschwindigkeit.
- Spannung (Lichtbogenspannung): Beeinflusst die Lichtbogenlänge und die Breite/das Profil der Schweißraupe. Eine höhere Spannung erzeugt typischerweise eine flachere, breitere Raupe und kann die Anfälligkeit für Spritzer oder Unterschnitt erhöhen, wenn sie nicht mit Stromstärke und Schweißgeschwindigkeit im Einklang steht.
- Reisegeschwindigkeit: Die Geschwindigkeit, mit der sich der Schweißbrenner entlang der Verbindung bewegt. Sie beeinflusst die Wärmezufuhr pro Längeneinheit. Bei niedrigeren Geschwindigkeiten erhöhen sich die Wärmezufuhr und die Durchdringung, bei höheren Geschwindigkeiten verringern sie sich.
- Drahtvorschubgeschwindigkeit (WFS): Steht in direktem Zusammenhang mit dem Strom bei Konstantspannungsprozessen (z. B. GMAW). Steuert die Menge des aufgetragenen Füllmetalls. Für eine korrekte Schweißnahtbildung muss ein Gleichgewicht zwischen Stromstärke und Schweißgeschwindigkeit hergestellt werden.
- Schutzgas: Schützt das geschmolzene Schweißbad vor atmosphärischer Verunreinigung. Die Art des Gases (z. B. CO2, Argon-Gemische) beeinflusst die Lichtbogenstabilität, das Einbrandprofil und das Aussehen der Schweißnaht.
4. Parameterüberlegungen für dünne Materialien (Beispiel: 3 mm Dicke)
Das Schweißen dünner Materialien erfordert ein feines Gleichgewicht, um eine ausreichende Verschmelzung ohne übermäßige Wärmezufuhr zu erreichen. Obwohl universelle Einstellungen nicht möglich sind, sind die Prinzipien der Parameterauswahl entscheidend. Ein φ1.6 mm Draht dient als Beispiel (die Parameter variieren je nach tatsächlichem Prozess und Drahtdurchmesser erheblich):
4.1. Hauptnahtschweißparameter
Für die primären Schweißnähte bei Materialien mit einer Dicke von etwa 3 mm wird häufig ein niedrigerer Strombereich bevorzugt, um die Wärmezufuhr zu minimieren und das Risiko einer Verformung oder eines Durchbrennens zu verringern.
- Beispiel Strombereich (I1): 160A - 200A
- Unteres Ende (z. B. 160A): Minimiert die Hitze, geeignet für sehr dünne Abschnitte oder wärmeempfindliche Materialien, erfordert jedoch eine sorgfältige Kontrolle, um eine ausreichende Durchdringung sicherzustellen.
- Höheres Ende (z. B. 200 A): Sorgt für eine robustere Durchdringung, die möglicherweise für etwas dickere Abschnitte innerhalb der Kategorie „dünn“ oder bestimmte Verbindungstypen erforderlich ist, erhöht jedoch das Durchbrennrisiko.
4.2. Parameter für Wurzellage und Versiegelungslage
Wurzeldurchgänge erfordern oft ausreichend Energie, um eine vollständige Verschmelzung an der Verbindungswurzel zu gewährleisten.
- Beispiel Strombereich (I2): 220A - 280A
- Dieser höhere Bereich zielt auf eine vollständige Durchdringung ab. Zu hoher Strom ist hier jedoch eine Hauptursache für Durchbrennen bei dünnen Materialien. Sorgfältige Anpassung und der Einsatz von Techniken wie Impulsschweißen können helfen, die Wärmezufuhr zu kontrollieren.
Wichtiger Hinweis: Die angegebenen Strombereiche sind Beispiele und stark abhängig vom jeweiligen Schweißverfahren (GMAW, FCAW usw.), dem Schutzgas, dem Drahttyp/-durchmesser und dem Werkstoff. Die Entwicklung einer spezifischen Schweißverfahrensspezifikation (WPS) durch Tests ist für jede Anwendung unerlässlich.

5. Die entscheidende Rolle der Parameterstabilität
Für konsistente Ergebnisse, insbesondere bei automatisierten Setups mit Positionierer-Flipping-Maschinen und beim Schweißen dünner Materialien, ist Stabilität von größter Bedeutung.
- Hohe Stabilitätsanforderung: Schon geringe Strom- oder Spannungsschwankungen beim Schweißen können zu ungleichmäßiger Durchdringung, Schwankungen im Schweißnahtprofil und erhöhter Porosität führen.
- Kontrolltoleranzen: Streben Sie minimale Variationen an. Idealerweise:
- Stromschwankung: Innerhalb von ±10 A des Sollwerts.
- Spannungsschwankungen: Innerhalb von ±2 V des Sollwerts.
- Konstante Wärmezufuhr: Stabile Parameter gewährleisten eine gleichmäßige Wärmezufuhr entlang der Schweißnahtlänge. Dies ist entscheidend für eine vorhersehbare Einbrandtiefe und minimiert das Risiko von Gaseinschlüssen, die Porosität verursachen. Fortschrittliche Stromquellen und Steuerungen moderner Positioniersysteme tragen zu dieser Stabilität bei.
6. Vermeidung häufiger Schweißfehler mit Positionierern
Eine sorgfältige Parameterkontrolle und ein stabiler Betrieb sind der Schlüssel zur Vermeidung von Defekten:
- Durchbrennen:
- Ursache: Übermäßiger Wärmeeintrag (hoher Strom/hohe Spannung, langsame Fahrgeschwindigkeit).
- Verhütung: Reduzieren Sie Stromstärke/Spannung, erhöhen Sie die Verfahrgeschwindigkeit, verwenden Sie geeignete Techniken (z. B. Pendeln, Pulsverfahren) und achten Sie auf die korrekte Passung. Verwenden Sie für dünne Abschnitte das untere Ende der entsprechenden Parameterbereiche.
- Unvollständige Penetration (fehlende Fusion):
- Ursache: Unzureichende Wärmezufuhr (niedriger Strom/Spannung, hohe Vorschubgeschwindigkeit), falscher Brennerwinkel, unzureichende Fugenvorbereitung.
- Verhütung: Erhöhen Sie Stromstärke/Spannung entsprechend, verringern Sie die Vorschubgeschwindigkeit, stellen Sie den korrekten Brennerwinkel und den durch den Positionierer ermöglichten Arbeitswinkel sicher und reinigen und bereiten Sie die Verbindung ordnungsgemäß vor. Stellen Sie sicher, dass die Wurzellagenparameter ausreichend Energie liefern.
- Porosität:
- Ursache: Im Schweißgut eingeschlossenes Gas (atmosphärische Verunreinigung, Verunreinigungen im Grundwerkstoff/Fülldraht, unzureichende Schutzgasabdeckung, zu hohe Spannung/Lichtbogenlänge, ungleichmäßige Wärmezufuhr).
- Verhütung: Sorgen Sie für ausreichende Durchflussrate und Abdeckung des Schutzgases, prüfen Sie die Gasleitungen auf Lecks, verwenden Sie saubere/trockene Materialien und Verbrauchsmaterialien, halten Sie stabile und korrekte Parameter ein (vermeiden Sie übermäßige Spannung) und sorgen Sie für eine gleichmäßige Wärmezufuhr.
- Unterbieten:
- Ursache: In das Grundmetall neben der Schweißnaht eingeschmolzene Nut, die die Querschnittsdicke verringert. Wird häufig durch zu hohen Strom/zu hohe Spannung oder einen falschen Brennerwinkel verursacht.
- Verhütung: Optimieren Sie die Spannungs- und Stromeinstellungen, passen Sie den Brennerwinkel an und verwenden Sie eine geeignete Fahrgeschwindigkeit.
- Überlappung:
- Ursache: Schweißmetall ragt über die Schweißnaht oder -wurzel hinaus, ohne mit dem Grundmetall zu verschmelzen. Dies ist häufig auf unzureichende Wärmezufuhr oder eine im Verhältnis zur Abschmelzleistung langsame Schweißgeschwindigkeit zurückzuführen.
- Verhütung: Erhöhen Sie die Vorschubgeschwindigkeit, passen Sie die Parameter für eine bessere Verschmelzung an (ggf. höhere Stromstärke/Spannung, sorgfältig ausbalanciert), stellen Sie die richtige Positionierung des Brenners sicher.

hydraulischer Kipp- und Kipper zum Wenden4 7. Best Practices zur Umsetzung von Schweißnormen
So nutzen Sie Positionierwendemaschinen effektiv und gewährleisten eine gleichbleibende Schweißqualität:
- Entwickeln Sie Schweißanweisungen (WPS): Führen Sie gründliche Tests durch, um die optimalen Parameter (Strom, Spannung, Fahrgeschwindigkeit, Gasfluss usw.) für jede spezifische Anwendung (Material, Dicke, Verbindungstyp) zu ermitteln. Dokumentieren Sie diese in einer formellen WPS.
- Verwenden Sie qualifizierte Verfahren und Personal: Stellen Sie sicher, dass die Schweißverfahren den relevanten Normen (z. B. AWS D1.1 für Baustahl) entsprechen und dass Bediener oder Schweißprogrammierer ordnungsgemäß geschult und qualifiziert sind.
- Regelmäßige Kalibrierung und Wartung der Geräte: Stellen Sie sicher, dass Schweißstromquelle, Drahtvorschub und Positioniermaschine regelmäßig kalibriert und gewartet werden. Dies garantiert, dass die eingestellten Parameter die tatsächliche Leistung genau widerspiegeln und sorgt für Stabilität und Konsistenz.
- Nutzen Sie Automatisierung und Überwachung: Nutzen Sie die Funktionen moderner Positioniersysteme, die möglicherweise Echtzeitüberwachung und Rückkopplungsschleifen umfassen, mit denen Parameter automatisch angepasst werden können, um geringfügige Abweichungen auszugleichen und so eine gleichmäßige Wärmezufuhr sicherzustellen.
- Priorisieren Sie die Vorbereitung und Anpassung der Verbindung: Eine konsistente und genaue Schweißnahtvorbereitung und -passung sind entscheidend. Eine schlechte Passung erfordert zu viel Schweißgut oder erschwert selbst bei perfekten Parametern das Erreichen einer konsistenten Durchdringung.
- Konsultieren Sie maßgebliche Ressourcen: Ausführliche Informationen zu Schweißparametern, Fehleranalyse und Verfahrensqualifizierung erhalten Sie bei Normungsgremien und technischen Organisationen wie der Amerikanische Schweißgesellschaft (AWS).
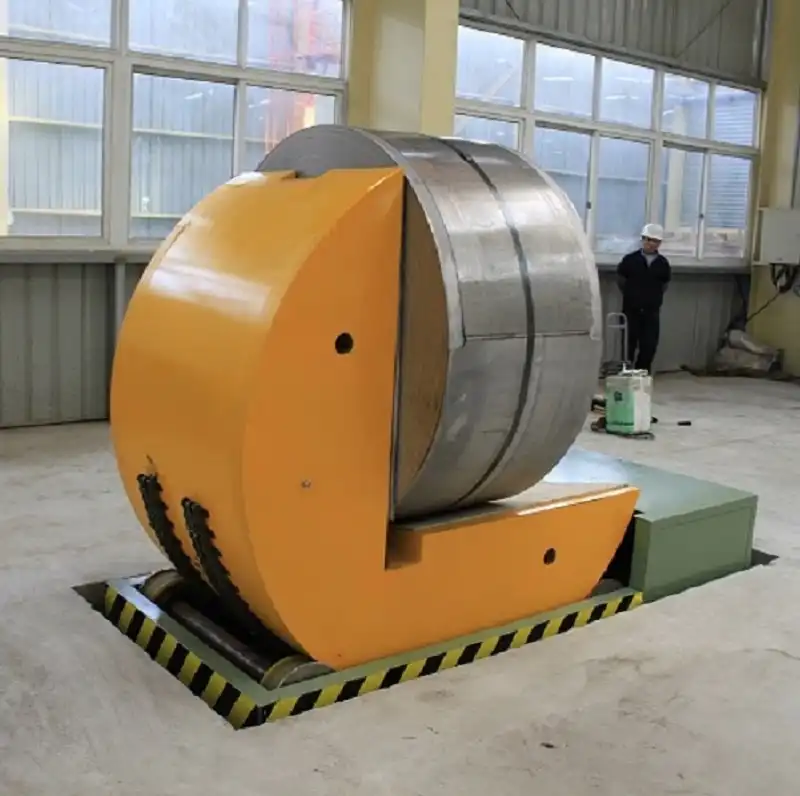
Spulenkipper-Upender44 8. Fazit: Präzisionsparameter für eine zuverlässige Fertigung
Effektive Schweißstandards sind beim Einsatz von Positionier-Flipping-Maschinen unerlässlich, insbesondere bei anspruchsvollen Anwendungen wie dem Schweißen dünner Materialien. Die präzise Kontrolle von Schweißstrom, Spannung und Geschwindigkeit sowie die Gewährleistung der Parameterstabilität sind unerlässlich, um Defekte wie Durchbrand, unvollständige Durchdringung und Porosität zu vermeiden. Durch die Erstellung robuster Schweißverfahrensspezifikationen auf Basis gründlicher Tests, die regelmäßige Kalibrierung der Geräte und die Nutzung moderner Positionier- und Schweißtechnologie können Hersteller gleichbleibend hochwertige, strukturell einwandfreie Schweißnähte erzielen, die den strengen Branchenanforderungen entsprechen. Die Einhaltung dieser Standards führt direkt zu verbesserter Produktivität, weniger Nacharbeit und höherer Produktzuverlässigkeit.

Holen Sie sich Ihre beste Lösung!