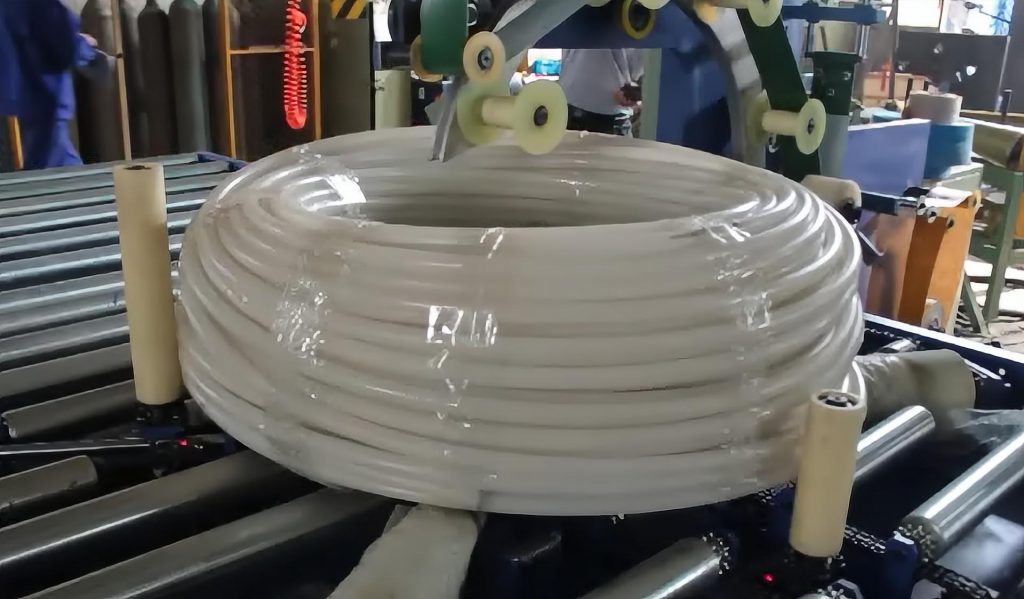
Souhrn: Poškození ocelových svitků během přepravy obvykle vzniká v důsledku nekonzistentního ručního napínání a neúplného pokrytí fólií, což ohrožuje rozměrovou stabilitu a integritu povrchu. Automatizované balicí linky svitků standardizují obvodové páskování, rotační balicí pásku a inline svařování, aby se eliminovala variabilita operátora, optimalizoval výkon a zajistil soulad s předpisy pro manipulaci s materiálem. Tento podrobný technický přehled popisuje technické parametry, integrační protokoly a rámce pro validaci výkonu potřebné pro průmyslové nasazení.
🛠️ Problémy v oboru
Ruční balení cívek zavádí kritickou variabilitu napětí a nekonzistentní překrývání fólie, což přímo ohrožuje rozměrovou stabilitu během přepravy, zvyšuje pravděpodobnost pronikání vlhkosti a oděru povrchu a zvyšuje bezpečnostní rizika na pracovišti spojená s pneumatickým manipulačním zařízením a ručním pohybem materiálu. Zdokumentované trendy v oboru naznačují, že ručně aplikované páskování a balení do fólie často způsobuje odchylky napětí přesahující ±20 %, což vede k nerovnoměrnému rozložení zatížení, které urychluje prokluzování a teleskopické vysouvání vrstev během železniční nebo námořní přepravy. Nekonzistentní aplikace fólie vystavuje okraje a vnitřní průměry cívek vlhkosti, kondenzaci a kontaminaci částicemi, což přímo koreluje s oxidací povrchu a mírou odmítnutí zákazníky. Kromě toho se spoléhání na ruční pneumatické nástroje a neřízené dávkovače fólie zvyšuje ergonomickou zátěž a porušuje moderní protokoly bezpečnosti práce týkající se opakovaných pohybů a nebezpečí skřípnutí. Poznámka: Konkrétní míra odmítnutí a metriky práce se liší v závislosti na propustnosti zařízení, druhu cívky a regionálních přepravních podmínkách; pro přesné srovnání jsou vyžadovány základní audity.
Provozní tření sahá i za hranice kvality produktu. Nekoordinované manuální pracovní postupy vytvářejí úzká hrdla, která neodpovídají časům řezání nebo navíjení předcházejících kusů, což nutí k akumulaci vyrovnávací paměti nebo nedostatku materiálu na lince. Když se balení stane krokem omezujícím rychlost, celková efektivita zařízení (OEE) klesá a náklady na přesčasovou práci rostou bez proporcionálního nárůstu produkce. Moderní servisní střediska a mlýny přecházejí ze starších manuálních stanic, protože nekonzistentní balení přímo ovlivňuje spolehlivost dodavatelského řetězce, záruční podmínky a dodržování předpisů pro manipulaci s materiálem.
🏗️ Mechanismus řešení
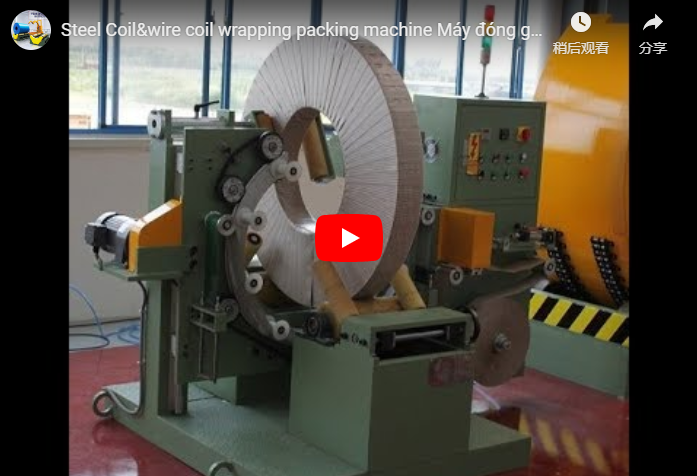
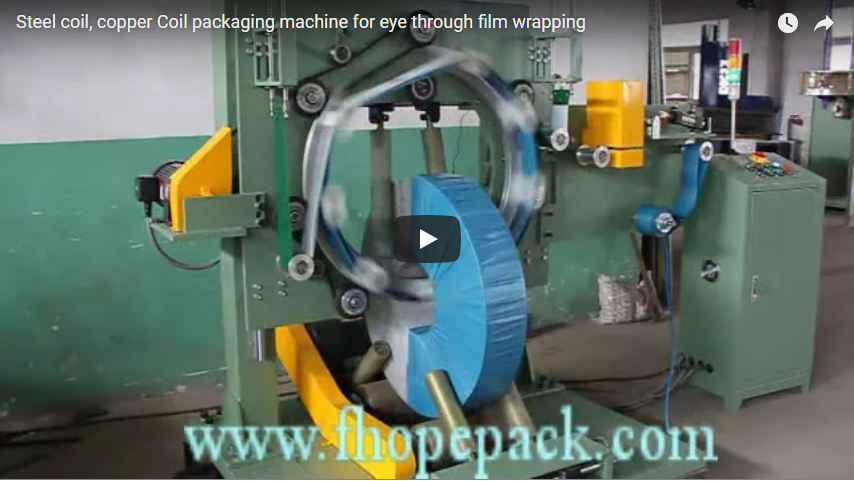
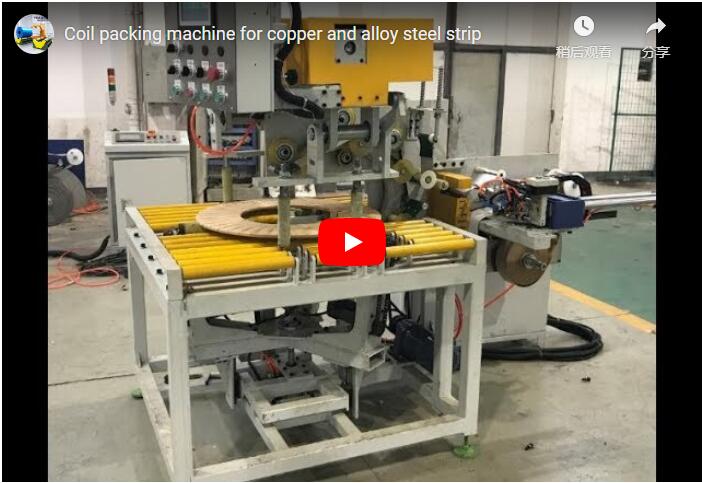
Automatizované balicí linky cívek synchronizují centrování, obvodové páskování a rotační ovíjení strečovým páskem pomocí programovatelných logických automatů, čímž zajišťují rovnoměrné rozložení napětí a úplné utěsnění hran, aby se zmírnilo teleskopické navíjení vyvolané přepravou, zhoršování životního prostředí a nekonzistentní ruční manipulace v prostředí s velkým objemem výroby a složitými dodavatelskými řetězci. Základní architektura integruje automatizované stroje, které zvládají úlohy nakládání, centrování, balení, utěsnění a označování cívek v rámci jediné sekvence synchronizované s PLC. Pohony s proměnnou frekvencí (VFD) řídí plynulé zrychlení a zpomalení během indexování turniketů, čímž zabraňují deformaci hran a zároveň zachovávají přesnou polohovou přesnost. Po vycentrování se cívka přesune do páskovací stanice, kde se na ni aplikují obvodové PET nebo ocelové pásky s předkalibrovanými úrovněmi napětí, čímž se zarovnání vrstev zajistí před vystavením vlivům prostředí.
Po páskování specializovaný balicí stroj bezpečně obalí cívku, aby zabránil poškození, a to nanesením vícevrstvé ochranné fólie s programovatelným poměrem překrytí a předpínacího natažení. Tato souvislá fóliová bariéra eliminuje holé okraje a vytváří vlhkostně odolné těsnění, které blokuje vlhkost, solnou mlhu a oděr částic během multimodální přepravy. Systém automaticky přejde k modulům inline těsnění a značení, přičemž aplikuje štítky s čárovým kódem nebo RFID pro sledovatelnost a zároveň zachovává uzavřený pracovní cyklus. Veškeré mechanické interakce jsou řízeny bezpečnostními blokováními a světelnými závěsy, což zajišťuje, že linka splňuje průmyslové normy a předpisy pro bezpečnost pracovníků, včetně pokynů pro hodnocení rizik ISO 12100 a požadavků OSHA na ochranu strojů. Prohlášení: Výsledky výkonu závisí na specifikacích cívky, jakosti materiálu fólie/pásky a podmínkách prostředí v provozovně; pro přesné sladění konfigurace je nutná konzultace s dodavatelem.
🔗 Související : Prozkoumejte další řešení
📈 Podrobnosti a parametry implementace
Optimální konfigurace vyžaduje sladění časů pohybu dopravníku, programovatelných rozsahů napětí pásky a ovládání překrytí fólie řízené kodérem se standardními rozměry cívek, přičemž všechny specifikace musí být ověřeny podle výkonnostních kritérií výrobce před uvedením do provozu, provozní integrací a plánováním běžné údržby v různých uspořádáních zařízení. Úspěšné nasazení začíná mapováním rozměrů. Standardní balicí linky cívek umožňují použití vnitřních průměrů (ID) obvykle v rozmezí od 450 mm do 760 mm a vnějších průměrů (OD) od 900 mm do 2 100 mm, ačkoli pro nestandardní geometrie mohou být vyžadovány zakázkové trny nebo nastavitelné turnikety. Rychlosti indexování dopravníku jsou kalibrovány tak, aby odpovídaly rychlostem zpracování před nimi, obvykle se pohybují mezi 0.2 m/s a 0.5 m/s během přepravy, se zpomalením na 0.1 m/s během centrování, aby se zachovala integrita hran.
Páskovací modul aplikuje obvodové pásky s úrovněmi napětí, které se obvykle pohybují v rozmezí od 1 500 N do 3 500 N, v závislosti na hmotnosti cívky a šířce pásky (běžně 12 mm až 19 mm). Konzistence napětí je udržována pomocí servopohonných napínačů a zpětnovazebních smyček PLC, přičemž pevnost spoje se ověřuje třecím svařováním nebo zkouškou mechanického těsnění. Přesné parametry napětí a charakteristiky prodloužení pásky si vždy ověřte u dodavatele materiálu, protože tepelná roztažnost a vibrace při přepravě mohou v průběhu času ovlivnit udržení zatížení. Rotační balicí vozík pracuje s proměnnými rychlostmi (30–60 ot./min) s poměry předpětí fólie 200 %–300 %, což snižuje spotřebu materiálu a zároveň zachovává krytí v tahu. Sledování výšky pomocí kodéru zajišťuje konzistentní překrytí, obvykle programované mezi 50 % a 70 %, aby byla zaručena plná ochrana hran bez plýtvání fólií.
Následná integrace zahrnuje inline vážící otočné stoly (přesnost ±0.5 % odečtu) a automatizované etiketovací stanice, které tisknou štítky shody, označení nebezpečí a logistické identifikátory. Systém vykládá hotové svitky na otočné stoly stohovacích zařízení nebo paletizátory a zarovnává je s následným vysokozdvižným vozíkem nebo AGV. Poznámka: Všechny výsledky testů, benchmarky doby cyklu a údaje o spotřebě materiálu jsou ilustrativní; skutečný výkon musí být ověřen prostřednictvím přejímacích zkoušek specifických pro dané místo a zárukami výkonu poskytnutými dodavatelem.
🛡️ Ověřené výsledky
Zdokumentovaná provozní vylepšení obvykle prokazují sníženou míru odmítnutí, optimalizovanou alokaci práce a kontrolovanou spotřebu materiálu, ačkoli přesné metriky vyžadují základní audity zařízení, standardizované protokoly přejímacích zkoušek a průběžné sledování výkonu, aby byla zajištěna dlouhodobá spolehlivost a soulad s bezpečnostními normami v oboru. Zařízení přecházející na automatizované linky na balení cívek běžně hlásí snížení míry odmítnutí z historických průměrů 3 %–8 % na prahové hodnoty pod 1 %, a to díky konzistentnímu rozložení napětí a úplnému zapouzdření fólie. Alokace práce se přesouvá z více ručních manipulátorů na jednoho monitorovacího operátora, přičemž zvýšení produktivity se měří zkrácenými dobami cyklů (obvykle 90–180 sekund na cívku) a eliminací smyček přepracování. Spotřeba materiálu se stabilizuje, protože programovatelné ovládání překrytí a předběžného natažení eliminuje nadměrnou aplikaci, přičemž spotřeba fólie se obvykle snižuje o 20 %–35 % ve srovnání se základními hodnotami ručního balení.
Rámce pro hodnocení by měly upřednostňovat ověřitelná kritéria přijetí před marketingovými tvrzeními. Týmy pro zadávání veřejných zakázek musí vyžadovat zdokumentované zkušební protokoly, které simulují skutečné podmínky přepravy, včetně vibračních profilů, vystavení vlhkosti a případných zkoušek pádem/nárazem. Ověření napětí by mělo být během uvádění do provozu křížově kontrolováno pomocí kalibrovaných ručních tenziometrů a řízení překrytí fólie musí využívat zpětnou vazbu s uzavřenou smyčkou kodéru, nikoli časování s otevřenou smyčkou. Záruční podmínky a záruky provozuschopnosti by měly být explicitně smluvně stanoveny s jasnými sankcemi za dobu odezvy v případě neplánovaných prostojů. Dostupnost náhradních dílů, zejména opotřebitelných součástí, jako jsou válce fólie, vodítka pásky a senzory přiblížení, musí být potvrzena prostřednictvím sítí místních distributorů, aby se předešlo delším zpožděním údržby. Prohlášení: Data z případových studií, záruční podmínky a výkonnostní metriky jsou ilustrativní a mohou se lišit v závislosti na specifikacích cívek, podmínkách prostředí a konfiguraci dodavatele; všechna tvrzení vyžadují nezávislé ověření a smluvní validaci.
🔗 Viz také : Související vybavení