Shrnutí
Automatický otočný balicí stroj eliminuje ruční zásah pouze tehdy, pokud spolehlivě zvládá konec fólie. B100 dosahuje plně bezobslužného provozu díky integrovanému pneumatickému mechanismu upínání, střihání a stírání: mechanické nůžky upínají konec fólie před otáčením otočného stolu, impulzní topný drát fólii po dokončení cyklu odřízne a odolný stírací kartáč pevně utěsní konec k čelní straně palety. B100, navržený pro nepřetržitý průmyslový provoz, zpracovává paletové zásilky až do 1,800 kg (s 2,000 kg strukturální bezpečnostní rezerva) při propustnosti 24+ nakládek za hodinus poháněným předpínacím vozíkem kalibrovaným na 250 % standardně (nastavitelný 100 %–300 %).
Obsah
- Sekvence upínání, omotávání, odříznutí a otření
- Jak automatická řezačka fólie mění pracovní postupy balení
- Výpočet poměru předpětí s pohonem a spotřeby fólie
- Dynamika točny a parametry elevace vozíku
- Řídicí systém PLC a architektura obalovacího programu
- Veřejné služby, pneumatické požadavky a bezpečnostní normy pro strojní zařízení
- Kontrolní seznam pro výběr inženýrských prací
- Technické nejčastější dotazy
- Další krok a protokol o rychlém návrhu
- Související systémy
- Odkazy a normativní standardy
Sekvence upínání, omotávání, odříznutí a otření
Hlavním problémem selhání základních balicích strojů je rozmotávání konce fólie během přepravy. B100 to řeší pomocí pneumatické mechanické ruky namontované na okraji, která provádí čtyři koordinované kroky:
| Krok | Mechanismus | Inženýrská akce |
|---|---|---|
| svěrák | Pneumatický nůžkový chapadlo | Zajišťuje přední okraj filmu proti obvodu otočného stolu před zahájením otáčení, čímž eliminuje nutnost ručního zapoškování. |
| Zabalte | Poháněný válečkový gramofon | Plynule zrychluje pod řízením VFD a balí jednotkovou zátěž podle přednastavených receptur. |
| Snížit | Impulsní topný drát | Elektrický impuls po dokončení cyklu okamžitě zahřeje řezací drát a čistě oddělí pás. |
| utřít | Rameno kartáče s vysokou hustotou | Dynamicky se otáčí proti rotující ploše nákladu, vyhlazuje a připevňuje konec fólie k povrchu paletizovaného kartonu. |
Upínací sestava po fázi stírání zadrží konec fólie a zajistí ji v dané poloze, takže systém je okamžitě připraven pro další paletu, aniž by ji musel obsluha znovu nakládat.
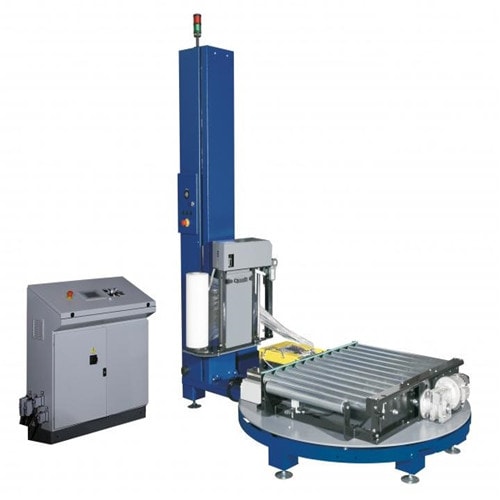
Jak automatická řezačka fólie mění pracovní postupy balení
U konvenčních poloautomatických balicích operací sesedá obsluha vysokozdvižného vozíku z každé palety dvakrát: jednou pro uvázání fólie ke spodnímu bloku palety a jednou pro proříznutí pásu otevřeným nožem a stlačení konce fólie.
B100 automatizuje obě operace prostřednictvím mechanické integrace:
| Inženýrský subsystém | Technická specifikace B100 | Provozní přínos |
|---|---|---|
| Upínání filmu | Dvoučelisťový mechanický nůžkový chapadlo | Nulové manuální uchycení filmu; bezproblémový start |
| Metoda řezání | Řízený impulzní topný drát | Čistý řez bez opotřebení na litém nebo foukaném LLDPE |
| Dokončování ocasu | Flexibilní kartáč s pneumatickým zdvihem | Bezpečné přilnutí fólie bez ručního stlačení |
| Snímání polohy | Bezdotykový spínač pro domovskou polohu otočného stolu | Přesná mechanická synchronizace |
| Připravenost na cyklus | Automatické zadržení primárního konce filmu | Řidiči vysokozdvižných vozíků zůstávají sedět |
Ve spojení s předřazenými a následnými dopravníkovými odbočkami řidič vysokozdvižného vozíku uloží paletu a ihned odjede. Stroj dokončí balení, ustřihne fólii, přišije zadní část a dá signál výstupnímu dopravníku.
Protokol údržby : Topný drát a pneumatické válce vyžadují standardní preventivní kontroly. Zajistěte, aby byly skladem náhradní nichromové topné články, a ověřte, zda je vstupní stlačený vzduch upraven filtrem-regulátorem-maznicí (FRL) nastaveným na tlak 0.6–0.8 MPa (6–8 barů).
Výpočet poměru předpětí s pohonem a spotřeby fólie
Stroj B100 je vybaven poháněným vozíkem pro předetahování fólie, který je poháněn nezávislým převodovým motorem o výkonu 0.37 kW. Fólie se před aplikací natahuje vedením mezi dvěma válci s různými povrchovými rychlostmi.
Standardní předběžné natažení je pevně nastaveno na 250 % (1 m hlavní role fólie vystačí na 3.5 m nanesené fólie). Poměry od 100 % do 300 % jsou k dispozici pomocí volitelných dvojic ozubených kol.
Výpočet spotřeby fólie
Pro standardní evropskou/australskou paletu ( 1 200 mm × 1 000 mm ) ovinutou 15 otáčkami :
- Obvod zatížení:
2 × (1.2 m + 1.0 m) = 4.4 m - Délka aplikovaného filmu:
4.4 m × 15 wraps = 66 m - Efektivní spotřeba hlavní role:
66 m ÷ 3.5 = 18.86 m (~19 m) - Výtěžnost na standardní roli hlavního papíru o délce 1 500 m:
1,500 m ÷ 18.86 m ≈ 79 pallets
(Vyjádřeno ve standardní notaci SEO: Nanesená fólie = Obvod palety × Celkový počet ovinutí)
Protože k předběžnému napínání dochází uvnitř vozíku, je napětí fólie odděleno od stability nákladu. Křehké a lehké stohy kartonů, které by se pod tradičními mechanickými brzdami zhroutily, zůstávají dokonale zachovány.
- Specifikace spotřebního materiálu: šířka pásu 500 mm, průměr jádra 76 mm, standardní LLDPE fólie 20–35 µm.
Dynamika točny a parametry elevace vozíku
| Kinematický / rozměrový parametr | B100 Standardní metrika |
|---|---|
| Jmenovitá nosnost | 1 800 kg (konstrukce nosného rámu 2 000 kg) |
| Rychlost propustnosti | ≥ 24 palet za hodinu (v závislosti na procesu) |
| Průměr disku otočného talíře | 2,200 mm |
| Rychlost otáčení točny | 0–12 ot./min (měkký rozběh/zastavení s frekvenčním měničem) |
| Výška horní části válečku dopravníku (TOR) | ~ 400 mm |
| Vertikální rychlost vozíku | 2.9 m/min (plynulý řetězový/řetězový kladkostroj) |
| Konfigurace obalové vrstvy | Nezávislé nahoře, uprostřed, dole (0–99 vrstev) |
Otočný talíř se otáčí na robustním otočném ložisku s ozubeným věncem, což zajišťuje vysokou boční tuhost i při zatížení mimo střed. Fotoelektrické oko automaticky skenuje výšku palety až do 2 000 mm (rozšiřitelné až na 2 400 mm), což eliminuje nutnost ručního nastavování výškových limitů pro různé kombinace skladových položek.
Integrace linky a rozpočet cyklu
Výška horního bodu válečku (TOR) 400 mm slouží jako hlavní vztažný bod pro integraci válečkových dopravníků s pohonem gravitace nebo motorizovaných válečkových dopravníků.
Rozklad doby cyklu :
- Cílová produktivita: 24 palet/hod. = 150 sekund na paletový cyklus
- Doba aktivní rotace (15 otáček při 12 ot./min): 75 sekund
- Okno automatizace (indexování, akcelerace VFD, výchozí polohování, řezání horkým drátem, stírání kartáčem): 75 sekund
Řídicí systém PLC a architektura obalovacího programu
Elektrická skříň obsahuje specializovaný programovatelný logický automat (PLC) spojený s intuitivním digitálním rozhraním a průmyslovými tlačítky:
| Ovládací prvek | Implementace inženýrských sítí |
|---|---|
| Základní architektura | Průmyslové PLC (kompatibilní se Siemens / Mitsubishi) |
| Rozhraní operátora | Ergonomická tlačítka + víceparametrové HMI |
| Úprava překrytí | Variabilní regulace rychlosti vozíku pro překrytí rozteče |
| Ošetření horní části nákladu | Volitelný cyklus obalování nebo program pauzy pro vrchní list |
| Sledování výroby | Neresetovatelný hlavní čítač a posunem resetovatelné dávkové čítače |
Veřejné služby, pneumatické požadavky a bezpečnostní normy pro strojní zařízení
| Utility infrastruktura | Spotřeba / Technické požadavky |
|---|---|
| Elektrické napájení | AC 380 V, 3fázové, 50 Hz (volitelně 220 V / 480 V, 60 Hz) |
| Motor pohonu gramofonu | 0.75 kW střídavý převodový motor |
| Motor dopravního válečku | Vysoce výkonný pohon 0.75 kW |
| Motor výtahu vozíku | Brzdový motor 0.37 kW |
| Motor předpínacího válce | Pohon s invertorem o výkonu 0.37 kW |
| Přívod stlačeného vzduchu | 0.6–0.8 MPa (6–8 barů), ~1.0 NL/cyklus suchý pneumatický vzduch |
Dodržování bezpečnostních předpisů a harmonizované normy
Stroj splňuje požadavky evropské směrnice o strojních zařízeních 2006/42/ES a mezinárodních bezpečnostních protokolů:
- CZ 415-6: 2013Specifické bezpečnostní požadavky pro stroje na balicí stroje na palety (harmonizovaná norma typu C).
- ISO 12100: 2010Komplexní metodologie hodnocení a snižování rizik.
- EN ISO 13849-1Bezpečnostní části řídicích systémů (SRP/CS), zahrnující obvody nouzového zastavení, dvoukanálová tlačítka nouzového zastavení a obvodové blokování.
Kontrolní seznam pro výběr inženýrských prací
Před vystavením žádosti o cenovou nabídku (RFQ) ověřte, zda obálka vaší balicí linky splňuje tato kritická omezení:
- Profil paletyMaximální délka × šířka × výška (včetně základny palety) a minimální/maximální celková hmotnost.
- Cílová propustnostPožadovaný počet palet za hodinu (špičková směnná poptávka).
- Rozhraní dopravníkuIntegrace samostatného otočného stolu nebo motorizovaného dopravníku (ověřte vztažný bod TOR na 400 mm).
- Specifikace filmuPrůměr jádra (standardně 76 mm), šířka pásu (500 mm) a tloušťka filmu (17–35 µm).
- Pneumatické napájeníV místě připojení stroje je k dispozici suchý vzduch z provozní nádrže o tlaku 0.6–0.8 MPa.
- Nejvyšší ochranaStandardní otevřený obal oproti dávkování s vrchní fólií pro ochranu proti prachu/dešti.
Technické nejčastější dotazy
Otázka: Musí obsluha fólii ručně svázat nebo stříhat?
A: Ne. Automatický mechanický uchopovač uchopí konec fólie, impulzní topný článek jej čistě odřízne a kartáč na konci každého cyklu konec otře do roviny s nákladem.
Otázka: Jaká je trvalá jmenovitá kapacita B100?
A: Standardní počet cyklů je minimálně 24 várek za hodinu pro standardní programy s 15 obaly s nepřetržitou nosností 1 800 kg.
Otázka: Kolik strečové fólie se spotřebuje na paletu?
A: Při standardním nastavení předpětí 250 % spotřebuje paleta o rozměrech 1 200 × 1 000 mm, navinutá 15 otáčkami, přibližně 19 metrů fólie z hlavní role (při natažení se navine na 66 metrů).
Otázka: Může otočný talíř bezpečně zvládnout nestabilní zatížení?
A: Ano. Poháněný předpínací vozík napíná fólii mezi vnitřními motorizovanými válci, nikoli proti samotnému nákladu, čímž zabraňuje vychýlení křehkých nebo lehkých kartonů ze středu.
Otázka: Jaké jsou požadavky na stlačený vzduch?
A: Stroj vyžaduje čistý, suchý stlačený vzduch regulovaný mezi 0.6 a 0.8 MPa (6–8 barů), který spotřebuje přibližně 1.0 NL na jedno úplné sepnutí funkce upínání-řezání-otírání.
Další krok a protokol o rychlém návrhu
Optimalizujte své následné paletizační operace s návrhem dodaným do 48 hodin:
- Odeslat rozvržení a načíst specifikaceRozměry palet (D × Š × V), maximální hmotnost užitečného zatížení a požadovaný počet palet za hodinu zašlete e-mailem na adresu info@fhopepack.com.
- Získejte technický rozsah (48 hodin)Náš aplikační tým vám vrátí nabídku na míru, která bude zahrnovat výšky dopravníku, doby cyklu upínání a řezání a možnosti elektrické integrace.
- Validace integrace linekNaplánujte si technickou kontrolu s naším týmem balicích strojů, abyste ověřili výšky vstupních/výstupních dopravníků a komunikaci s PLC.
Související systémy
- Automatický balicí stroj na palety B100
- Automatický vysoce výkonný balicí stroj B200
- Systémy pro balení palet s vysokorychlostním otočným stolem
- Videoukázka: Otočný balicí stůl na palety s automatickým upínáním a řezáním fólie
- Videoukázka: Plně automatická linka pro balení palet
Odkazy a normativní standardy
- Technické specifikace: Technická data pro automatický balicí stroj palet FHOPE B100
- Bezpečnost strojů: ISO 12100:2010 Obecné zásady pro návrh – Hodnocení rizik
- Funkční bezpečnost: EN ISO 13849-1 Bezpečnost strojních zařízení – Bezpečnostně relevantní části řídicích systémů
- Standardní aplikace: CZ 415-6: 2013 Bezpečnost balicích strojů – Část 6: Stroje na balení palet
Naposledy zkontrolováno inženýrem: 24. 10. 2026





