Úvod
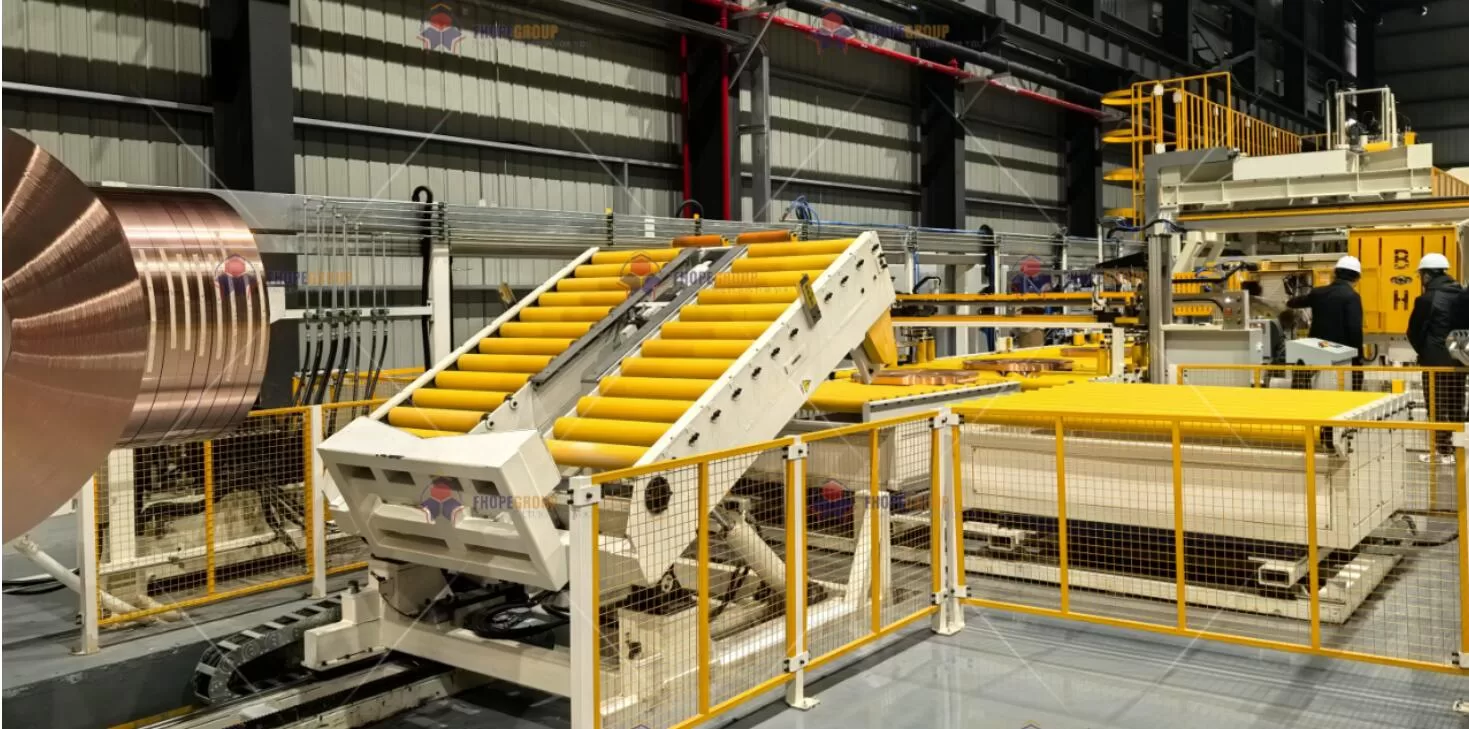
V moderních ocelářských servisních centrech a kovozpracujících závodech tvoří linky na balení svitků (zahrnující stroje na balení svitků, páskování svitků a stohování svitků ) klíčové spojení mezi výrobou a expedicí. Tyto systémy musí odolávat vysokému zatížení, dynamickému namáhání, korozivnímu prostředí a požadavkům na přesné polohování. Vedle konvenčních metod konstrukční výroby a montáže výrazně zvyšuje další zpracování součástí stroje – jako je kalení, rovnání, zinkování, pogumování a lakování – trvanlivost, výkon a celkovou spolehlivost.
Tento článek popisuje náš profesionální přístup k dalšímu zpracování komponentů balicí linky svitků, který odráží příslušné normy pro mechanický design , výrobní standardy a postupy zajištění kvality . V duchu stylu The Fabricator se zabýváme každým krokem procesu – od indukčního kalení až po pogumování – a zároveň zdůrazňujeme, jak se pokročilé technologie a přísné standardy spojují a vytvářejí hotový produkt schopný poskytovat výjimečný výkon.
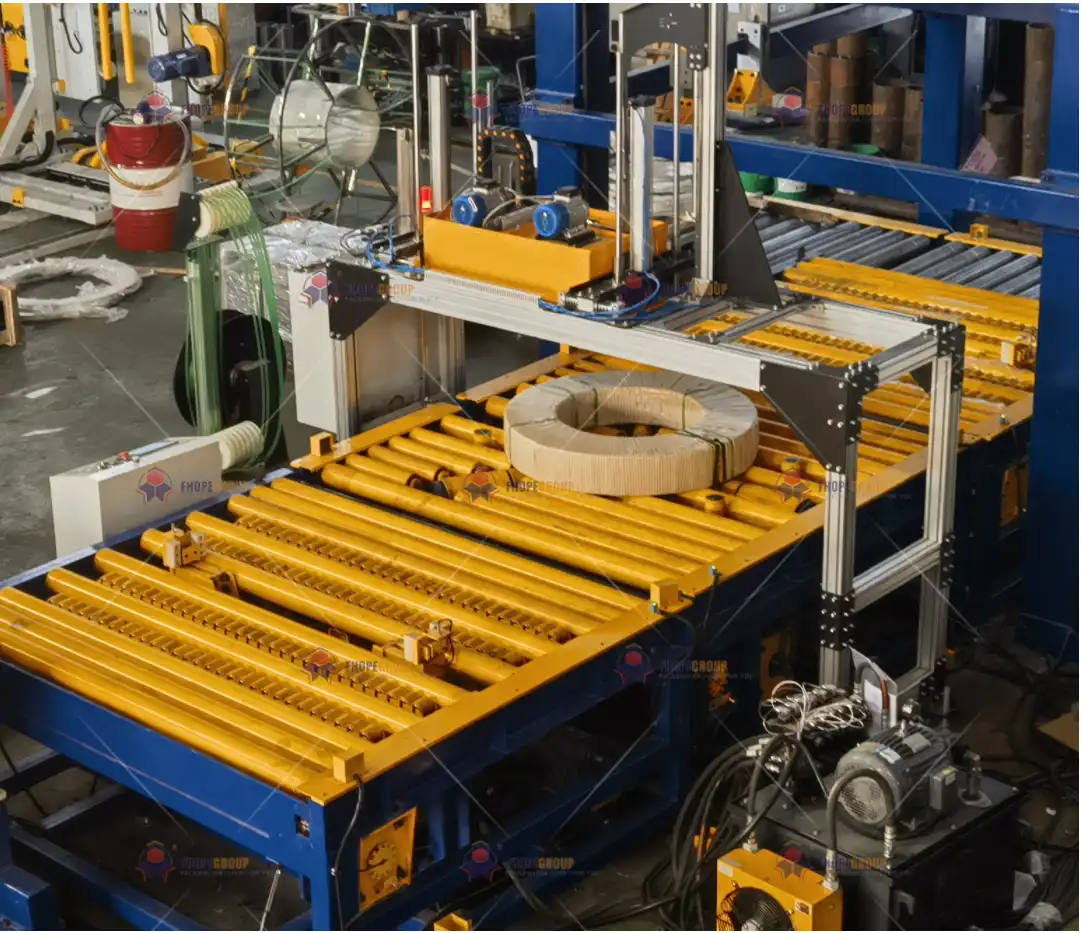
1. Tepelně chemické procesy kalení
Ocelové komponenty v balicí lince svitků (např. válečky, hřídele, trny nebo kluzná vedení) jsou často vystaveny vysokému cyklickému zatížení a kontaktnímu napětí. Abychom zajistili jejich dlouhodobou odolnost proti opotřebení a rozměrovou stabilitu , používáme řadu metod tepelného zpracování, se zvláštním důrazem na vysokofrekvenční indukční kalení . Tento přístup minimalizuje spotřebu energie ve srovnání s tradičním zpracováním v pecích a zároveň umožňuje přesné lokální kalení.
1.1 Vysokofrekvenční indukční kalení
Vysokofrekvenční indukční kalení zahrnuje rychlé zahřátí cílové součásti na specifickou austenitizační teplotu, po kterém následuje řízené kalení. Níže je shrnutí našich klíčových technických specifikací a kritérií kvality:
| Parametr | Technické specifikace | Standard hodnocení kvality |
|---|---|---|
| Teplota ohřevu | 860–900 °C (počítáno na bod přeměny materiálu) | Kompletní austenitizace (ověřeno pomocí ASTM E3 metalografie) |
| Kalící médium | Polymerní vodný roztok (10% UCON Quenchant A) | Rychlost chlazení ≥ 80 °C/s (ISO 9950) |
| Hloubka kalené vrstvy | 2–4 mm (sledování profilu pomocí magnetického pole) | Gradient tvrdosti ≤ 5 HRC (DIN 50190) |
| Metoda testování | Ultrazvuková analýza zbytkového napětí (metoda slepých děr ASTM E837) | Zbytkové tlakové napětí ≥ 300 MPa |
Technické výhody indukčního kalení
-
Přesné ovládání:
Naše indukční systémy využívají FLIR infračervená termografie1 v uspořádání s uzavřenou smyčkou pro udržení profilu vytvrzovací vrstvy. Chyba v hloubce vrstvy obvykle zůstává v rozmezí ±0.15 mm, což zajišťuje konzistentní rozložení tvrdosti. -
Energetická účinnost:
Ve srovnání s konvenčními vsádkovými nebo skříňovými pecemi může indukční ohřev snížit spotřebu energie až o 40 %. Vzorec pro úspor energie2, ( Q = \Delta T \times m \times C_p \times \eta^{-1} ), zdůrazňuje, jak indukce rychle zvedne pouze povrchovou vrstvu na požadovanou teplotu, čímž šetří celou součást před zbytečným tepelným prosáknutím. -
Vylepšené mechanické vlastnosti:
Indukčně kalené součásti obvykle dosahují vysoké zbytkové tlakové napětí3 (≥300 MPa) v blízkosti povrchu, zmírňující iniciaci únavových trhlin. To je zvláště výhodné u kritických sestav ucpávek svitků, kde může docházet k opakované únavě nárazem nebo valivým kontaktem.
2. Vysoce přesné rovnání a tvarování
Linka na balení svitků obsahuje řadu kovových prvků – od vodicích lišt, lišt pro páskovací hlavy až po nosníky rámů – které musí být rozměrově přesné . I malé odchylky v rovinnosti nebo přímosti mohou narušit vyrovnání stroje, což vede k předčasnému opotřebení nebo častým poruchám. Přesné rovnání a tváření proto hraje klíčovou roli v zajištění spolehlivosti dílů.
2.1 Proces CNC hydraulického rovnání
Naše typická konfigurace zařízení zahrnuje 9válcový rovnací stroj SMS MEER integrovaný se systémem zpětné vazby rovinnosti řízeným umělou inteligencí. Klíčové ukazatele přesnosti jsou:
- Plochost: ≤ 0.3 mm/m² (ISO 8512 úroveň A)
- Přímost: ≤ 0.15 mm/2000 mm (EN 10058)
Metodika řízení procesů
-
Laserové skenování a online sledování obrysů
S vzorkovací frekvence 1000 Hz, průběžně měříme tvar obrobku. Systém dodává data v reálném čase do regulační smyčky a upravuje hydraulické síly tak, aby korigovaly případné odchylky. -
Elasticko-plastický model deformace
Celkové napětí reprezentujeme jako (\varepsilon{celkem} = \varepsilon{e} + \varepsilon{p}), kde (\varepsilon{e}) je elastická složka a (\varepsilon_{p}) je plastická složka. Řídicí systém dynamicky kompenzuje odpružení na základě tuhosti součásti a vyvolaného pnutí, což zajišťuje téměř dokonalé vyrovnání.
2.2 Místní technika uvolnění napětí
I po narovnání na makroúrovni mohou v lokalizovaných zónách přetrvávat zbytková napětí . Taková napětí mohou v průběhu času nebo vlivem teplotních změn změnit geometrii součásti. Abyste tomu předešli:
- Metoda: Lokální vysokofrekvenční vibrační odlehčení (15–30 kHz)
- parametry: Amplituda deformace 0.01 %–0.03 %, s dobou ošetření 5–8 minut na metr materiálu
- Účinek: Zlepšení rozměrové stability o ≥60 %, ověřeno pomocí 12cyklových tepelných cyklických testů (ISO 17662)
Aplikací těchto lokalizovaných vysokofrekvenčních vibrací uvolňujeme vnitřní pnutí, aniž bychom celou součást podrobili druhému tepelnému zpracování, čímž zkracujeme dodací lhůty a spotřebu energie.
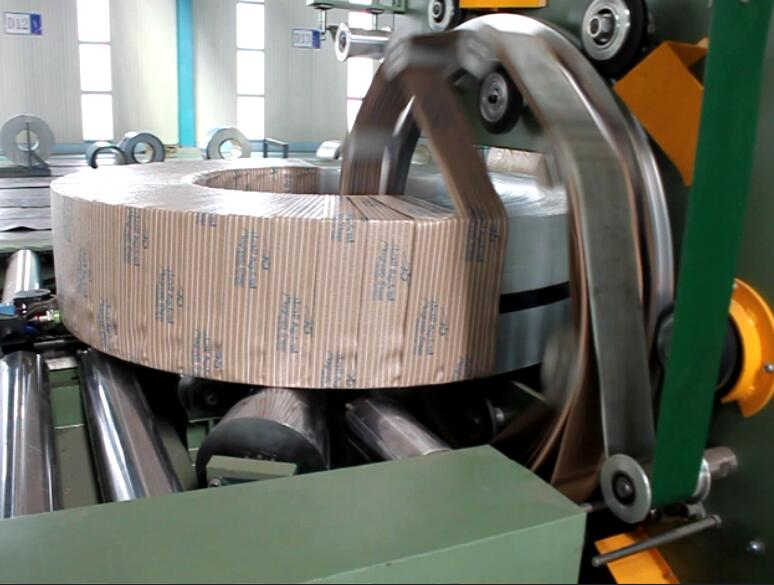
3. Základní technologie ochrany proti korozi
Linky na balení cívek mohou být vystaveny vlhkosti, mazivům, kyselým čisticím prostředkům nebo dokonce mořskému prostředí, pokud jsou instalovány v blízkosti přístavů. Koroze narušuje mechanickou integritu a může ovlivnit spolehlivost pohyblivých částí. Naše strategie se zaměřuje na diferencované systémy zinkování a kompozitních nátěrů přizpůsobené výkonnostním požadavkům a geometrii každé součásti.
3.1 Diferencované procesy galvanizace
V závislosti na velikosti, tvaru a zamýšleném použití dílu používáme různé způsoby zinkování:
| Typ procesu | Scénář aplikace | Technické parametry | Životnost koroze (solný sprej) |
|---|---|---|---|
| Žárové zinkování | Heavy-Duty rámy | Tloušťka zinkové vrstvy ≥85 μm (ASTM A123) | ~1500 h Před Red Rust |
| Galvanizace za studena | Přesné mechanismy | Zinko-hliníkový povlak ≥20 μm (ISO 1461) | ~800 h Před White Rust |
| Difúze zinku | Komplexní vnitřní dutiny | Hloubka difúzní vrstvy: 30–50 μm (DIN EN 13811) | ~2000 h Bez koroze základních kovů |
- Žárové zinkování: Používá se pro velké konstrukce a sloupy nesoucí velká zatížení. Silnější vrstva zinku (≥85 μm) nabízí robustní ochranu.
- Galvanizace za studena: Ideální pro štíhlé hřídele nebo spoje, kde záleží na minimální tloušťce a přesných tolerancích.
- Difúze zinku (sherardizace): Vhodné pro nepravidelné dutiny– často se vyskytuje v podsestavách pro manipulaci se svitky nebo páskování – zajišťující rovnoměrné pokrytí v oblastech, které je obtížné pokovovat nebo potahovat konvenčními metodami.
3.2 Návrh kompozitního nátěrového systému
Kromě zinkování aplikujeme pokročilé barvy nebo systémy na bázi polymerů na specifické díly, které vyžadují estetickou přitažlivost, dodatečnou bariérovou ochranu nebo specializované funkční vlastnosti (např. chemickou odolnost).
Struktura povlakové vrstvy
-
Chemická konverzní vrstva
- Fosforečnan zinečnatý fólie, 2–3 g/m² (ASTM B201)
- Zvyšuje přilnavost mezi kovovým podkladem a následnými nátěry.
-
Epoxidový základní nátěr bohatý na zinek
- Tloušťka suchého filmu: ~80 μm
- Přilnavost ≥5 MPa (ISO 4624)
- Vyplňuje mikrodutiny a poskytuje katodický ochranný mechanismus prostřednictvím částic zinku.
-
Polyuretanový vrchní nátěr
- Samozacelující fluorocarbon pro lepší odolnost proti povětrnostním vlivům
- QUV odolnost proti stárnutí ≥6000 h (ISO 11507)
Klíčové testy
- Odolnost vůči nárazu: 50 kg·cm (ASTM D2794)
- Chemická odolnost: 48hodinové ponoření do 5% H10SO2812 a 1% NaOH bez tvorby puchýřů nebo porušení povlaku (ISO XNUMX-XNUMX)
Tento vícevrstvý přístup poskytuje vynikající bariérové vlastnosti , které zabraňují vniknutí vlhkosti a korozivních látek na kovový podklad. Také lépe odolává mechanickému poškození než jednovrstvé nátěry, zejména v oblastech s vysokým provozem nebo vysokým nárazem v balicí lince.
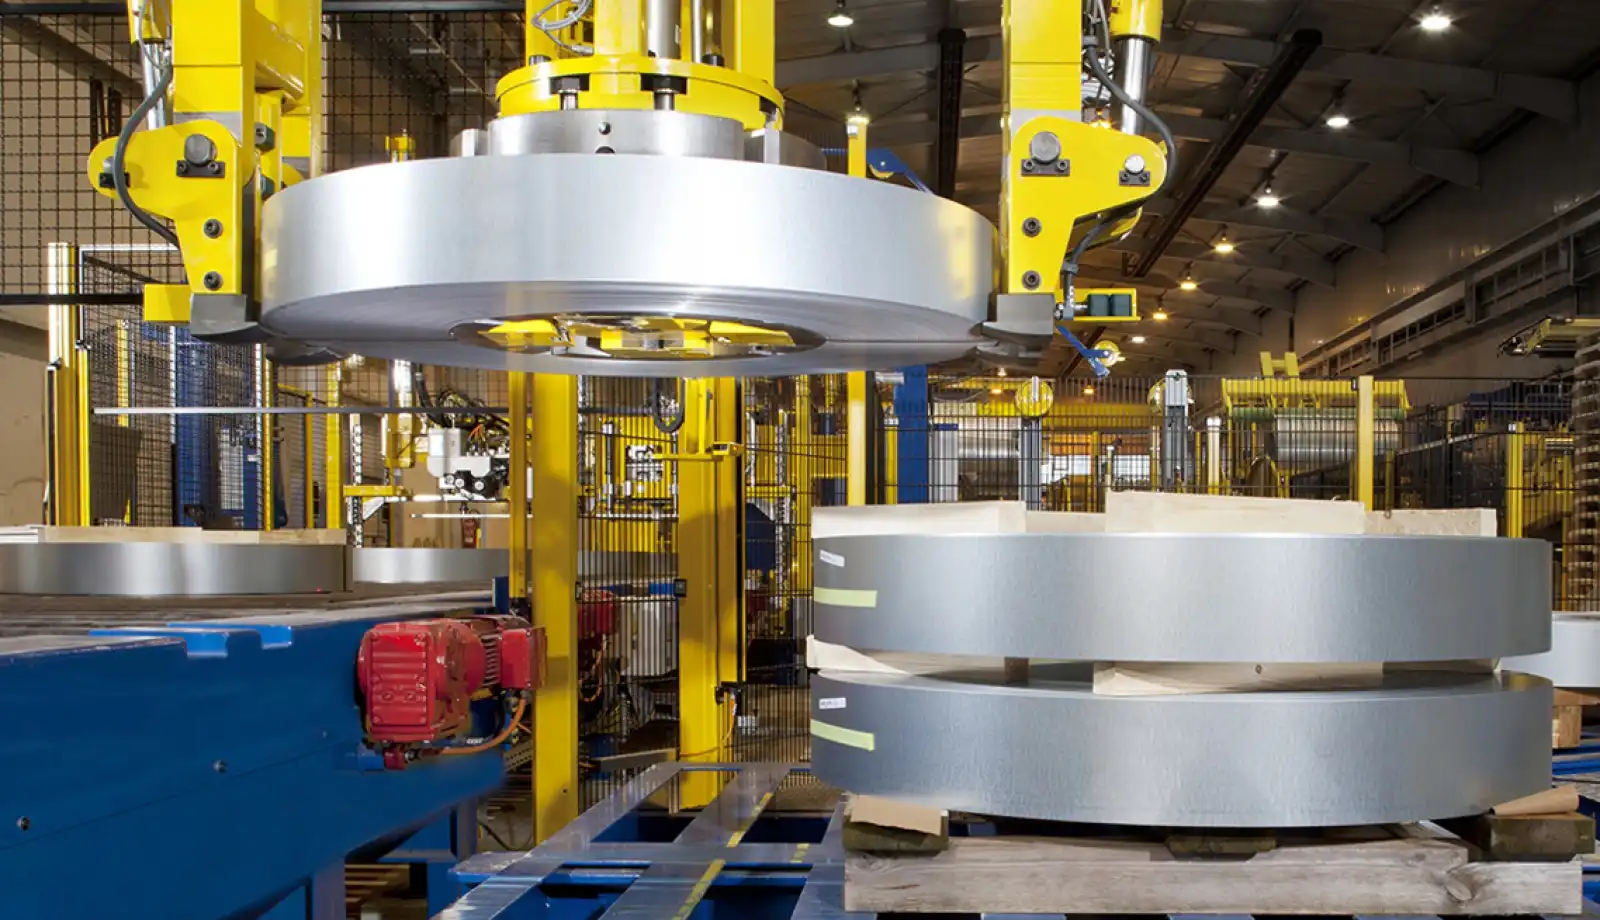
4. Funkční povrchové úpravy
I když je ochrana proti korozi a rozměrová stabilita nezbytná, některé komponenty potřebují další funkční vlastnosti – například pryžové tlumení , protiskluzové povrchy nebo zvýšenou odolnost proti opotřebení . Dvě významné technologie používané v kontextu balicích linek pro cívky jsou pryžové kompozitní povlaky a plazmově stříkané keramické vrstvy.
4.1 Technologie pryžového kompozitního povlaku
Na válečky, úchopné prvky nebo nárazníky, které se dotýkají okrajů cívky, často nanášíme pryžové povlaky . To zajišťuje šetrnou manipulaci, snížení hluku a lepší kontrolu tření.
| Charakteristický | Chloroprenový kaučuk | Silikonová guma |
|---|---|---|
| Provozní teplota | -30 ° C až 120 ° C | -60 ° C až 250 ° C |
| Přilnavost | ≥4.5 MPa (ASTM D429, metoda B) | ≥3.8 MPa (vyžaduje specializovaný primer) |
| Odolnost proti oděru | DIN Otěr <80 mm³ | DIN Otěr <50 mm³ |
| Zvláštnost | Olejové bobtnání <5 % (ASTM D471) | Kontaktní úhel vody >150° (nanomodifikovaná superhydrofobicita) |
- Chloropren (neopren): Preferováno pro střední teplotní rozsahy a vystavení olejům/maziva.
- Silikonová guma: Užitečné v prostředí s vysokou teplotou nebo kde hydrofobní (vodoodpudivé) povrchy, které snižují hromadění kontaminace.
4.2 Plazmově stříkané keramické povlaky
U součástí vystavených extrémnímu tření , vysokým teplotám nebo abrazivním médiím překonávají keramické povlaky kovy a konvenční barvy. Používáme primárně nanoaglomerovaný vstupní materiál Al₂O₃–13%TiO₂ v prostředí plazmatu Ar/H₂.
- VýkonVýkon: ~40 kW
- Účinnost depozice: 65% –70%
- Porozita: <2 % (po uzavření)
- Mikrotvrdost: ≥1100 HV0.3
Výhody pro výkon :
- Zvýšená odolnost proti opotřebení: Keramické vrstvy mohou zvýšit životnost 3 až 5krát, zejména v oblastech kluzného kontaktu.
- Odolnost proti erozi a kavitaci: Ověřeno testováním ASTM G32, tyto povlaky vykazují až 10násobné zlepšení odolnosti proti kavitační erozi.
- Tepelná bariéra: Nízká tepelná vodivost keramiky pomáhá chránit podkladový kov před rychlými teplotními výkyvy.
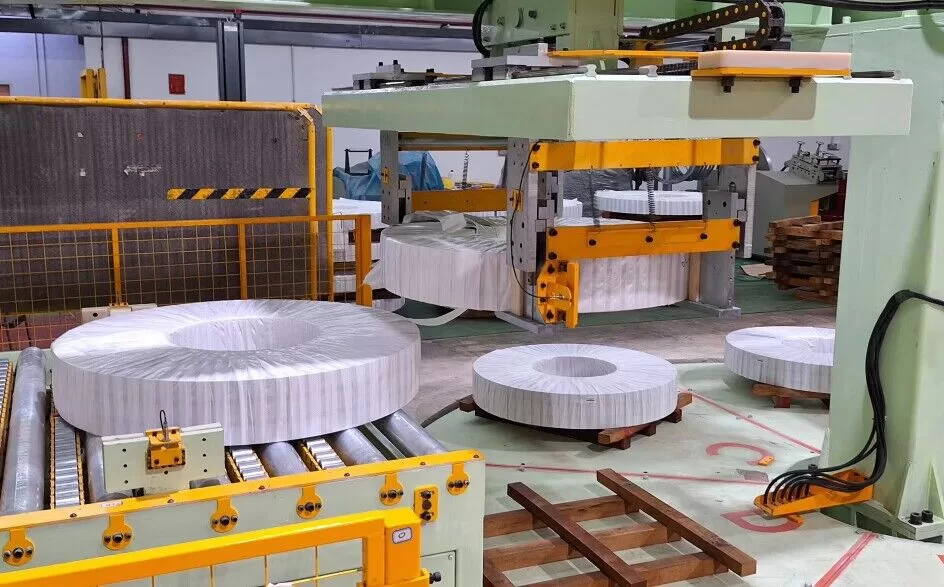
5. Systém zajišťování kvality
Dosažení požadovaného výkonu balicí linky svitků vyžaduje nejen důkladný návrh a specializované procesy, ale také robustní ověřování kvality . Používáme laboratorní i terénní testovací metody, abychom potvrdili, že každý hotový komponent splňuje přísné mechanické, chemické a environmentální normy.
5.1 Matice zrychleného testování koroze
Vzhledem k tomu, že koroze je hlavní příčinou neplánovaných prostojů, replikujeme náročné provozní podmínky pomocí řady zrychlených testů :
| Testovací metoda | Simulované prostředí | Kritéria přijetí |
|---|---|---|
| Neutrální solný sprej | 5% NaCl, 35 °C Kontinuální sprej | Tvorba červené rzi > 2000 h (ASTM B117) |
| Cyklická koroze | GMW14872, 80 cyklů | Koroze tečení ≤ 2 mm (VDA 621-415) |
| Vystavení průmyslové atmosféře | Kupony pro námořní plošinu | Roční míra koroze <6 μm (ISO 9223, kategorie C5-M) |
- Neutrální solný sprej (ASTM B117): Standardní referenční test pro porovnání různých vlastností povlaku; míříme na ≥2000 hodin červené nekorodující expozice pro kritické snímky.
- Cyklická koroze (GMW14872): Opakující se cykly solné mlhy, vlhkosti a sušení napodobují skutečné podmínky.
- Expozice v terénu: U určitých produktových řad umisťujeme testovací kupony do skutečných námořních nebo průmyslových lokalit a ověřujeme výkon v reálném čase po určenou dobu.
5.2 Platforma funkčního testování
Kromě koroze musí naše další kroky zpracování projít také mechanickými a funkčními ověřeními:
- Tribologie: Test kuličkou na disku (rychlost posuvu 0.5 m/s, zatížení 50 N) měří koeficient tření a míru opotřebení za laboratorních podmínek.
- Tepelný šok: –40 °C až +150 °C, 30 cyklů (DIN EN 13523-13) k detekci případné delaminace povlaku.
- Elektrochemická analýza: Potenciodynamická polarizace (měření bodového potenciálu (E_b \ge +320) mV SCE) pro měření schopnosti povlaku odolávat lokalizované korozi.
Využitím těchto testů zajišťujeme, že každá šarže galvanizovaných, lakovaných nebo pogumovaných dílů splňuje skutečné požadavky prostředí balicí linky svitků.
6. Technoekonomické srovnání
Od počátečních kapitálových výdajů až po dlouhodobou údržbu a dodržování environmentálních předpisů , zvolené metody zpracování podstatně ovlivňují celkové náklady. Níže je uvedeno stručné srovnání tradičního procesu s našimi vylepšenými řešeními :
| Technický rozměr | Tradiční přístup | Náš optimalizovaný přístup | Prospěch |
|---|---|---|---|
| Náklady na životní cyklus | ~1.8 RMB/hod·m² | ~1.2 RMB/hod·m² | Snížení 33 %. |
| Interval údržby | ~12 měsíců | ~36 měsíců | 3× prodloužení |
| Odolnost proti korozi | ISO 12944 C4 | Překročení klasifikace C5-M | Rozšířený rozsah služeb |
| Rychlost povrchové úpravy | ~2.5 m²/h | ~4.8 m²/h (robotické stříkání) | 92% nárůst účinnosti |
- Náklady na životní cyklus: Naše pokročilé techniky nanášení a kalení snižují četnost výměn dílů, šetří práci a náklady na prostoje.
- Interval údržby: Prodlouženo z 12 měsíců na 36 měsíců díky zlepšené odolnosti proti korozi a opotřebení.
- Hodnocení koroze: Upgradován nad ISO 12944 C4 na výkon blízký C5-M, vhodný pro agresivní mořské a průmyslové atmosféry.
- Propustnost procesu: Integrací robotické stříkání a automatizované sledování, téměř zdvojnásobujeme rychlost povrchové úpravy, čímž urychlujeme harmonogramy projektů.
7. Vizualizace a sledovatelnost dat
Vzhledem ke složitosti moderních výrobních a dokončovacích procesů využíváme řadu vizuálních a datově orientovaných nástrojů pro jasnou komunikaci výsledků a zachování plné sledovatelnosti:
- Průřez povlakem pomocí elektronové mikroskopie
Ukazuje spojovací rozhraní mezi základním nátěrem bohatým na zinek a polyuretanovým vrchním nátěrem. - Panely zrychlené koroze
Seřazené v chronologickém pořadí pro ilustraci časové osy tvorby rzi nebo puchýřů. - Termografické zobrazování procesu rovnání
Dynamické zpětnovazební smyčky korelují s tlaky válců a teplotní gradienty. - 3D mapy drsnosti povrchu
Prokázání zlepšení topografie povrchu před a po leštění nebo utěsnění (měřeno v parametrech Sa, Sz).
Ke každému obrobku také připojujeme individuální QR kódy , které propojují všechny relevantní procesní parametry – cykly tepelného zpracování, měření tloušťky povlaku, čísla šarží – s centralizovaným digitálním systémem. To zajišťuje, že každá součást použitá v balicí lince cívek má kompletní historii výroby a testování.

8. závěr
Další fáze zpracování komponentů balicí linky pro cívky je klíčovým faktorem pro zvýšení celkového výkonu, spolehlivosti a životnosti systému. Integrací vysokofrekvenčního indukčního kalení , přesného hydraulického rovnání, metod odlehčení pnutí, diferencovaného zinkování, vícevrstvých povlaků a funkčních úprav (guma nebo keramika) dodáváme balicím strojům, páskovacím strojům a stohovacím zařízením zvýšenou strukturální odolnost a ochranu proti korozi.
Současně rozsáhlé testování kvality – od komor pro zrychlenou korozi až po tribologická hodnocení v reálném čase – ověřuje, že naše procesní inovace přinášejí hmatatelné zlepšení v oblasti nákladové efektivity, prodloužených servisních intervalů a přizpůsobivosti prostředí. Data z reálného provozu ukazují, že tyto pokročilé metody povrchové úpravy mohou snížit náklady na životní cyklus o více než 30 % a zároveň zmírnit prostoje díky prodlouženým intervalům údržby.
S ohledem do budoucna bude rostoucí poptávka po vysoce integrovaných zařízeních pro manipulaci s cívkami – schopných odolat agresivnějším podmínkám s minimálním zásahem – i nadále tlačit výrobce k pokročilým materiálům, procesům a testovacím protokolům. Tím, že zůstáváme v popředí inovací v oblasti povrchových úprav , povrchového inženýrství a digitální sledovatelnosti, zajišťujeme, aby balicí linky cívek nejen splňovaly současné průmyslové standardy, ale také zůstaly robustně připraveny na budoucí výzvy.
V podstatě synergie osvědčených postupů mechanického designu, moderních dokončovacích procesů a přísné validace tvoří páteř spolehlivé linky na balení svitků s dlouhou životností. Ať už se jedná o extrémy mořské atmosféry nebo rutinní požadavky průmyslového skladu, tyto pečlivě zpracované komponenty podporují hlavní zásadu výrobce: odolné a přesné zpracování, které poskytuje konzistentní výsledky den po dni.
-
Prozkoumejte tento odkaz a zjistěte, jak infračervená termografie FLIR zvyšuje přesnost indukčních ohřevů. ↩
-
Objevte vědecké poznatky o úsporách energie při indukčním ohřevu a jejich dopadu na účinnost a snižování nákladů. ↩
-
Zjistěte si výhody vysokého zbytkového tlakového napětí pro zlepšení trvanlivosti a výkonu součástí. ↩