Optimalizace balicích linek cívek: Průvodce přístrojovou technikou, řízením a automatizací
1. Role automatizace v moderních balicích linkách svitků
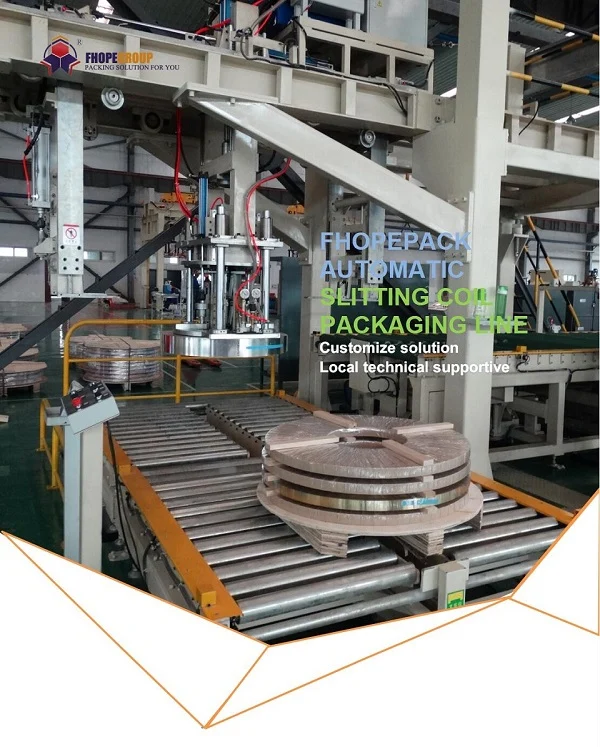
Automatizace v balicích linkách svitků je zásadní pro dosažení maximální provozní efektivity, udržení konzistentní kvality balení a výrazné zvýšení bezpečnosti na pracovišti. Díky využití pokročilých řídicích systémů a přesné instrumentace moderní systémy balení svitků drasticky snižují počet manuálních úkolů, což umožňuje vyšší propustnost a rychlejší výrobní cykly. Tato příručka zkoumá kritické komponenty a strategie pro automatizaci a řízení balicích linek svitků se zaměřením na bezproblémovou integraci jak s předcházejícími procesy, jako jsou řezací linky, tak s navazujícími činnostmi, jako je skladování a přeprava. Implementace robustní automatizace zajišťuje efektivní pracovní postup od výroby svitků až po konečné dodání.
2. Klíčové komponenty řídicích systémů balicí linky cívek

2.1 Programovatelný logický automat (PLC): Mozek systému
PLC slouží jako centrální procesorová jednotka pro automatizovanou balicí linku cívek. Řídí celý provoz pomocí:
- Integrace datových vstupů z různých senzorů napříč linkou.
- Řízení přesných mechanických pohybů dopravníků, baliček a stohovačů.
- Koordinace každé fáze balení, od vstupu cívky až po její výstup.
Pokročilé PLC, jako je řada Siemens S1500 (často používaná pro svou osvědčenou spolehlivost a škálovatelnost v průmyslovém prostředí), zpracovávají datové toky v reálném čase a provádějí okamžité úpravy. To zajišťuje optimální výkonnostní parametry, včetně rychlosti dopravníku, napětí balicího materiálu a aplikace páskovací síly, což vede ke konzistentním a efektivním výsledkům balení.
Možnosti moderních PLC lze dále výrazně rozšířit pomocí specializovaných modulů. Ty umožňují:
- Integrace dalších senzorů pro vylepšené monitorování.
- Začlenění pokročilých bezpečnostních systémů (např. světelné závory, bezpečnostní brány).
- Připojení k externím zařízením nebo nadřazeným řídicím systémům.
Podpora průmyslových komunikačních protokolů, jako jsou Profibus nebo Profinet, usnadňuje vysokorychlostní výměnu dat mezi PLC a dalšími systémovými komponentami (pohony, HMI, PLC předřazené/zařazené), což zajišťuje synchronizovaný a efektivní provoz v celé výrobní hale. Výpočetní výkon PLC také umožňuje komplexní funkce, jako je diagnostika v reálném čase, výpočty vyvažování zátěže a monitorování spotřeby energie, a poskytuje cenná data pro prediktivní strategie údržby a minimalizuje nákladné neplánované prostoje.
2.2 Rozhraní člověk-stroj (HMI): Řízení a monitorování operátorem
Rozhraní HMI poskytuje operátorům uživatelsky přívětivé (obvykle dotykové) rozhraní pro interakci s balicí linkou cívek. Mezi jeho klíčové funkce patří:
- Monitorování v reálném čase: Zobrazení stavu všech komponent linky, hodnot senzorů a aktivních procesů.
- Úprava parametrů: Umožňuje operátorům zadávat nebo upravovat kritická nastavení, jako jsou rozměry cívky (šířka, průměr), hmotnost, požadované vrstvy balení a nastavení napětí, čímž se proces přizpůsobí konkrétnímu produktu nebo potřebám zákazníka.
- Kontrola procesu: Umožnění operátorům spustit, zastavit, pozastavit nebo ručně zasáhnout do sekvence balení.
Moderní HMI rozhraní často obsahují funkce, které zvyšují provozní efektivitu a sledovatelnost:
- Možnosti přizpůsobení: Integrace s open-source nebo vlastním programováním umožňuje přizpůsobení rozhraní a přidání specifických funkcí relevantních pro daný provoz.
- Protokolování dat: Zaznamenávání klíčových provozních dat (počet produkce, doby cyklů, specifikace cívek, prostoje) pro analýzu výkonu, kontrolu kvality a reporting.
- Provozní protokol: Sledování akcí operátora a systémových událostí poskytuje podrobnou historii pro řešení problémů, optimalizaci procesů a auditní záznamy.
Intuitivní a informativní rozhraní HMI je klíčové pro efektivní provoz, rychlé řešení problémů a udržení transparentnosti v automatizovaném procesu balení.
2.3 Servopohony a motory: Umožnění přesného pohybu
Servopohony a motory jsou nepostradatelné pro aplikace vyžadující vysoce přesný a kontrolovaný pohyb v rámci balicí linky cívek. Řídí pohyb kritických součástí, jako jsou:
- Rotace balicího stroje a podávání fólie.
- Umístění otočného talíře.
- Rotace směrem dolů.
- Pohyby stohovacího mechanismu.
Typický servosystém se skládá z:
- Servomotor: Zajišťuje přesně řízený rotační nebo lineární pohyb.
- Servo pohon: Napájí motor a interpretuje řídicí signály (z PLC) pro regulaci rychlosti, točivého momentu a polohy.
- Zpětnovazební zařízení (enkodér/resolver): Neustále monitoruje skutečnou polohu, otáčky a točivý moment motoru a odesílá tato data zpět do měniče a PLC.
Tento uzavřený systém zpětné vazby umožňuje mimořádně přesné řízení pohybu. Systém neustále porovnává zadanou polohu/rychlost se skutečně naměřenými hodnotami a provádí mikroúpravy pro korekci jakékoli odchylky. Výsledkem je:
- Vysoce přesné polohování cívky pro balení a páskování.
- Plynulé zrychlení a zpomalení, což snižuje mechanické namáhání.
- Konzistentní provádění složitých pohybových profilů.
- Zlepšení kvality výrobků díky přesné manipulaci s materiálem.
- Zvýšená efektivita a spolehlivost balicí linky, zejména při manipulaci s různými velikostmi svitků nebo choulostivými materiály.
3. Přístrojová zařízení pro přesné měření a řízení

3.1 Senzory a enkodéry: Detekce polohy a pohybu
Senzory a enkodéry jsou „očima a ušima“ automatizovaného systému a poskytují nezbytná data v reálném čase potřebná pro přesné řízení. Mezi běžné typy používané v balicích linkách cívek patří:
- Senzory přiblížení: Detekce přítomnosti nebo nepřítomnosti cívek nebo strojních součástí bez fyzického kontaktu.
- Fotoelektrické senzory: Používejte světelné paprsky k detekci objektů, měření vzdáleností nebo ověřování polohy.
- Kodéry: Měření rotační nebo lineární polohy, rychlosti a směru, což je klíčové pro přesné řízení motorů a pohyblivých částí.
Jejich data jsou přenášena přímo do PLC, což umožňuje kritické funkce, jako například:
- Detekce cívky: Potvrzení, že cívka dorazila na konkrétní stanici (např. balení, páskování, stohování).
- Měření rozměrů: Senzory mohou měřit průměr nebo šířku cívky pro úpravy procesu.
- Ověření pozice: Před pokračováním se ujistěte, že jsou součásti, jako jsou otočné talíře nebo zvedáky, ve správné poloze.
- Monitorování pohybu: Kodéry sledují přesnou polohu balicích kroužků, dopravníkových pásů nebo stohovacích ramen pro přesné provedení.
Například enkodéry jsou nezbytné pro přesné měření šířky cívek během nabírání a sledování výšky stohovaných cívek, aby bylo zajištěno stabilní a správné umístění. Tento nepřetržitý tok přesných dat minimalizuje chyby, zkracuje doby cyklů a zajišťuje plynulý a spolehlivý provoz celé balicí linky.
3.2 Váhové snímače: Přesné měření hmotnosti
Snímače hmotnosti jsou specializované senzory určené pro přesné měření hmotnosti. V balicích linkách cívek jsou klíčové pro:
- Ověření hmotnosti cívky: Zajištění provozu manipulačních systémů (dopravníků, zvedáků) v rámci bezpečných limitů zatížení.
- Výpočet hrubé a čisté hmotnosti: Měření celkové hmotnosti (svitky + obal) a hmotnosti obalu pro přesnou inventuru a přepravní dokumentaci.
- Stabilita stohování: Poskytování údajů o hmotnosti do PLC, aby se zajistilo, že stohované svitky nepřekročí limity zatížení palet nebo podlahy.
Vysoce přesné snímače hmotnosti (často s přesností 1/3000 nebo lepší) poskytují spolehlivá data nezbytná pro bezpečnost a integritu procesu. Přesné měření hmotnosti zabraňuje přetížení zařízení, zajišťuje správné postupy manipulace s těžkými svitky a přispívá k přesnému řízení zásob.
3.3 Systémy řízení napětí: Optimalizace aplikace materiálu
Systémy pro regulaci napětí jsou během procesu balení zásadní, zejména při aplikaci materiálů, jako je strečová fólie, papír nebo ochranná tkanina. Jejich primární funkcí je regulovat sílu, s jakou je balicí materiál aplikován na cívku. Správné napětí je klíčové, protože:
- Nedostatečné napnutí: Vede k uvolněným obalům, které neposkytují dostatečnou ochranu a mohou se během manipulace nebo přepravy rozmotat.
- Přepětí: Může poškodit okraje cívky, narušit celistvost balicího materiálu (způsobit trhliny) nebo způsobit odpad.
Moderní systémy řízení napětí umožňují přesné a dynamické nastavení pomocí PLC a HMI. To zajišťuje konzistentní aplikaci optimálního napětí s ohledem na:
- Typ použitého balicího materiálu (každý má jiné vlastnosti pružnosti a pevnosti).
- Specifické požadavky cívky (např. choulostivé povrchy mohou vyžadovat nižší napětí).
- Změny během balicího cyklu (např. může být nutné upravit napětí v rozích).
Udržováním správného napětí tyto systémy zvyšují ochranu cívky, optimalizují využití materiálu a zajišťují integritu obalu během skladování a přepravy.
4. Automatizace procesů balení klíčových cívek
4.1 Automatický přenos a polohování cívek
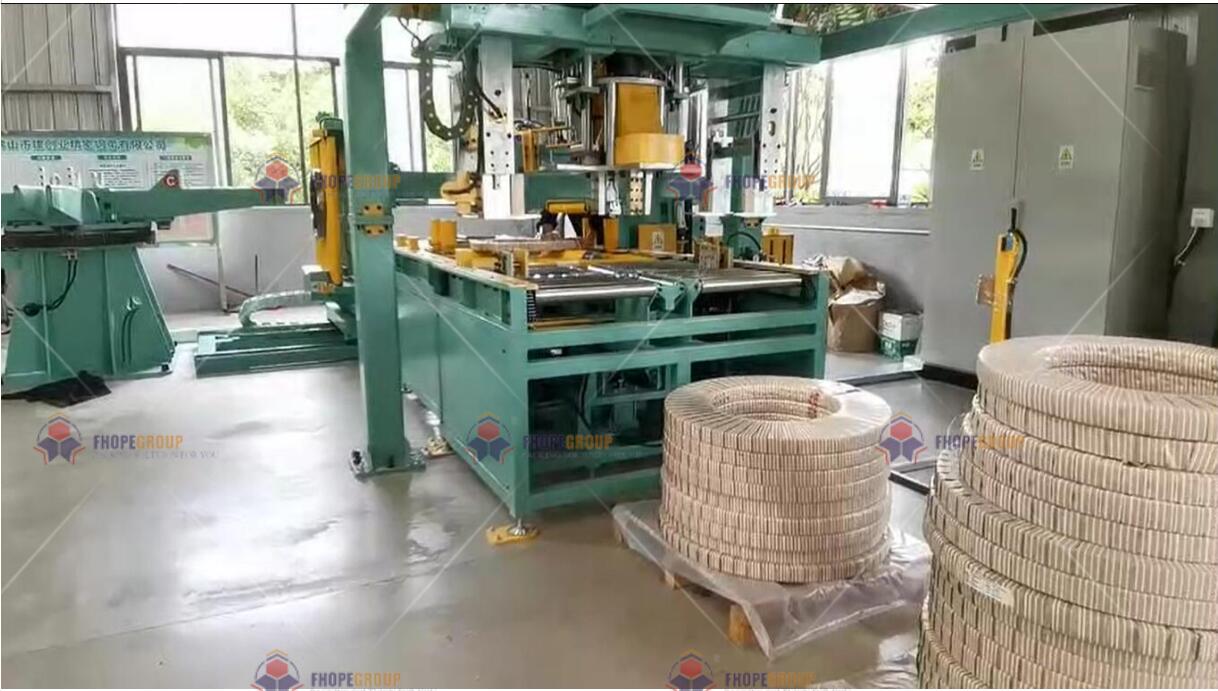
Efektivního a bezpečného přesunu těžkých svitků je dosaženo pomocí integrovaných automatizovaných systémů:
- Dopravníkové systémy: Přeprava svitků mezi různými zpracovatelskými stanicemi (např. od výstupu z řezací linky k balení a poté ke stohování). Pro stabilitu často využívají válečky nebo podpěry ve tvaru V.
- Sklápěči/naklápěči: Otáčejte cívky mezi horizontální („očí k nebi“) a vertikální („očí ke zdi“) orientací podle potřeby pro různé procesy.
- Gramofony: Otáčejte cívky vodorovně, abyste zajistili správnou orientaci pro balení, páskování, označování nebo stohování.
Tyto systémy obvykle používají robustní motorové převodové pohony nebo hydraulický pohon, řízený PLC na základě zpětné vazby ze senzorů pro přesné polohování. Servopohony lze použít tam, kde je vyžadována mimořádně vysoká přesnost. Kritickým, často přehlíženým aspektem je základ : vzhledem k značné hmotnosti cívek a strojů a dynamickým silám, které s nimi souvisejí, je správně navržený a stabilní základ nezbytný pro prevenci vibrací, nesouososti a zajištění dlouhodobé přesnosti a spolehlivosti automatizovaného přepravního zařízení.
4.2 Automatické balicí stroje
Automatizované balicí stroje efektivně a konzistentně aplikují ochranné vrstvy (strečová fólie, papír, VCI fólie, tkanina). Mezi klíčové automatizované funkce patří:
- Systémy rotačních prstenců/ramen: Dávkovač materiálu noste kolem cívky.
- Rychlosti řízené měničem: Umožňují přesné nastavení rychlosti otáčení kroužku a rychlosti podávání fólie/papíru a řízení procenta překrytí.
- Nastavitelná regulace napětí: Dynamicky řízeno PLC (jak je popsáno v 3.3) pro optimální aplikaci.
- Automatický výpočet materiálu: Systém vypočítá požadovanou délku materiálu na základě rozměrů svitku zadaných nebo přijatých z předřazených systémů.
- Automatické řezání a upínání: Bezpečně řeže materiál na konci cyklu a upíná jej pro další cívku, čímž minimalizuje odpad a zásahy obsluhy.
Tyto stroje dokáží zpracovat různé balicí materiály a automaticky se přizpůsobit různým velikostem cívek, čímž zajišťují konzistentní ochranu přizpůsobenou potřebám produktu.
4.3 Automatizovaná řešení pro stohování a skladování cívek
Automatizované stohovací systémy efektivně umisťují hotové svitky na palety, lyžiny nebo přímo do skladovacích regálů. Automatizace zajišťuje:
- Přesné umístění: Použití senzorů, enkodérů a řízených zvedáků (hydraulických, pneumatických nebo servopohonných) zajišťuje přesné a stabilní stohování cívek, čímž se zabraňuje jejich poškození.
- Zvýšená bezpečnost: Eliminuje nebezpečnou ruční manipulaci s těžkými cívkami. Vakuové zvedáky nebo specializované chapadla dokáží s cívkami bezpečně manipulovat.
- Konfigurovatelné vzory stohování: Operátoři mohou definovat parametry stohování (počet cívek na stoh, výškové limity, specifické vzory) prostřednictvím HMI na základě rozměrů cívek, hmotnosti a požadavků zákazníka.
- Flexibilita s gramofony: Integrace otočného stolu do stohovací oblasti umožňuje otáčení cívek před stohováním, což umožňuje složitější nebo prostorově efektivnější vzory a snadnější výběr pro vyřízení objednávky.
Automatizace stohování zefektivňuje poslední krok před skladováním nebo přepravou, čímž zvyšuje efektivitu, bezpečnost a zajišťuje správné zacházení s cívkami na základě předem definovaných pravidel.
5. Integrace dat: Propojení balicí linky

5.1 Integrace se systémy MES/ERP
Moderní balicí linky svitků jsou jen zřídka izolovanými ostrovy. Bezproblémová integrace s nadřazenými systémy řízení závodu je klíčová:
- Výměna dat: Pomocí API (Application Programming Interfaces) nebo standardních protokolů (jako je OPC UA) si PLC balicí linky může vyměňovat data v reálném čase se systémy pro řízení výroby (MES) a systémy pro plánování podnikových zdrojů (ERP).
- Informační tok: To umožňuje odesílat výrobní data (zabalené svitky, spotřebovaný materiál, prostoje) směrem nahoru a přijímat výrobní zakázky, specifikace svitek a požadavky na dopravu směrem dolů.
- Přizpůsobení softwaru: Efektivita integrace do značné míry závisí na softwaru PLC a HMI. Vlastní programování, definované během fáze specifikace projektu, je nezbytné pro zajištění dokonalého souladu datových formátů, komunikačních protokolů a pracovních postupů se specifickými systémy MES/ERP a provozními potřebami zařízení.
Tato integrace poskytuje přehled o celém závodě, zefektivňuje plnění objednávek, zlepšuje přesnost zásob a podporuje rozhodování na základě dat.
5.2 Integrace s řezacími linkami do předcházejícího proudu
Přímá komunikace mezi balicí linkou svitků a předřazenou dělicí linkou (nebo jinými primárními zpracovatelskými linkami) nabízí významné výhody:
- Automatizovaný přenos dat: Data o svitcích (ID, rozměry, hmotnost, jakost, objednávka zákazníka) lze automaticky přenášet z PLC řezací linky do PLC balicí linky přes Ethernet, Profibus nebo jiné průmyslové sítě.
- Zkrácená doba nastavení: Balicí linka se automaticky konfiguruje (např. upravuje vodítka, nastavuje parametry balení) na základě dat z příchozí cívky, čímž eliminuje ruční zadávání dat a zkracuje dobu přepínání.
- Minimalizace chyb: Zabraňuje chybám způsobeným ručním zadáváním dat a zajišťuje správný proces balení každé cívky.
- Přesnost označení: Pokud balicí linka zahrnuje automatizovaný tisk a etiketování, data přijatá z předcházejících linek zajišťují, že etikety (s čárovými kódy, podrobnostmi o produktu, logy) jsou přesné a správně aplikované.
5.3 Skenování a sledování čárových kódů pro zajištění sledovatelnosti
Integrace skenerů čárových kódů na různých místech balicí linky zlepšuje sledovatelnost a kontrolu zásob:
- Identifikace cívky: Skenování čárových kódů na příchozích cívkách ověřuje identitu a načítá související data z databáze nebo MES/ERP.
- Sledování procesu: Skenování v různých fázích potvrzuje dokončení procesů, jako je balení nebo páskování.
- Ověření štítku: Skenování nově aplikovaných štítků potvrzuje přesnost předtím, než se cívka posune po proudu.
- Řízení zásob: Poskytuje aktualizace v reálném čase pro systémy zásob, jak jsou svitky baleny a přesouvány do skladovacích nebo přepravních prostor.
Systémy čárových kódů vytvářejí digitální stopu pro každou cívku, což zlepšuje přehled o dodavatelském řetězci, zjednodušuje řešení problémů a umožňuje efektivní správu zásob.
6. Zajištění bezpečnosti a řešení chyb
6.1 Integrované bezpečnostní přístroje
Bezpečnost je v automatizovaných prostředích prvořadá. Linky na balení cívek musí zahrnovat několik vrstev ochrany:
- Nouzové zastavení (E-stop): Strategicky umístěná tlačítka, která při stisknutí okamžitě zastaví veškerý nebezpečný pohyb.
- Světelné závěsy: Vytvořte neviditelnou bezpečnostní bariéru; pokud je narušena, systém zastaví nebezpečné pohyby v dané zóně.
- Bezpečnostní rohože/skenery: Detekce přítomnosti obsluhy v omezených prostorách a spuštění bezpečného zastavení.
- Propojené ochranné prvky/oplocení: Fyzické bariéry brání přístupu k pohybujícím se strojům; otevření bran spouští povel k zastavení.
- Pohybové senzory: Detekce neočekávaného pohybu nebo přítomnosti.
- Ustanovení o uzamčení/označení (LOTO): Umožněte bezpečné oddělení energie během údržby a servisu.
Tyto komponenty jsou integrovány do bezpečnostní logiky PLC, což zajišťuje rychlou reakci na nebezpečné situace a dodržování bezpečnostních předpisů.
6.2 Poplašné systémy a detekce poruch
Řídicí systém nepřetržitě monitoruje linku, zda nedošlo k odchylkám od normálního provozu:
- Monitorování senzorů: Detekuje problémy, jako jsou zaseknutá cívka, docházející materiál, nesprávné umístění nebo přetížení motoru.
- Diagnostika PLC: PLC neustále provádí samokontroly a monitoruje připojená zařízení.
- Generování alarmu: Když je detekována chyba, systém spustí zvukové a/nebo vizuální alarmy na HMI a případně i fyzických majácích.
- Hlášení poruch: Rozhraní HMI zobrazuje specifické chybové zprávy označující povahu a místo problému, což usnadňuje rychlé řešení problémů.
- Automatické zastavení: V závislosti na závažnosti může PLC automaticky bezpečně zastavit linku nebo postiženou část, aby se zabránilo poškození nebo nebezpečným podmínkám.
Efektivní systémy alarmů a detekce poruch minimalizují prostoje tím, že rychle upozorňují operátory na problémy a poskytují jim informace potřebné k nápravným opatřením.
7. Strategie údržby a monitorování systému
7.1 Funkce preventivní a prediktivní údržby
Automatizované systémy usnadňují proaktivní přístupy k údržbě:
- Monitorování používání: PLC sleduje provozní hodiny, počet cyklů a úroveň namáhání klíčových komponent (motory, ložiska, pohony).
- Diagnostická data: Senzory monitorují parametry, jako jsou vibrace, teplota a odběr proudu, což může naznačovat vznikající problémy.
- Upozornění na údržbu: Na základě prahových hodnot využití nebo diagnostických dat může systém generovat upozornění na rozhraní HMI, která signalizují potřebu specifických preventivních údržbových úkonů (např. mazání, kontrola, výměna součástí).
- Analýza dat: Analýza historických provozních a diagnostických dat může pomoci předvídat potenciální poruchy, což umožňuje naplánovat údržbu ještě předtím, než k poruše dojde (prediktivní údržba).
Tyto funkce pomáhají minimalizovat neočekávané prostoje, prodlužovat životnost zařízení a optimalizovat alokaci zdrojů údržby.
7.2 Možnosti vzdáleného monitorování a podpory
Mnoho moderních systémů pro řízení balení cívek nabízí funkce vzdáleného přístupu:
- Vzdálený přístup k datům: Umožňuje oprávněnému personálu (operátorům, údržbářům, systémovým integrátorům) prohlížet provozní data, obrazovky HMI a diagnostiku v reálném čase z libovolného místa s připojením k internetu.
- Vzdálené odstraňování problémů: Umožňuje podpůrnému personálu diagnostikovat problémy, analyzovat logiku PLC a potenciálně upravovat parametry na dálku, což výrazně urychluje řešení problémů.
- Sledování výkonnosti: Umožňuje průběžné sledování klíčových ukazatelů výkonnosti (KPI), jako je propustnost, provozuschopnost a spotřeba materiálu, bez nutnosti fyzické přítomnosti u linky.
Vzdálené funkce jsou neocenitelné pro zkrácení prostojů, poskytování rychlejší odborné podpory a umožnění nepřetržité optimalizace výkonu, zejména pro zařízení provozovaná na více směn nebo na různých místech.
8. Závěr: Hodnota pokročilé automatizace při balení cívek
Integrace sofistikované instrumentace, řídicích systémů a automatizace transformuje operace balení cívek a nabízí značné výhody, které jsou široce uznávané servisními středisky pro řezání a výrobci. Synergie mezi PLC řídícími složitou logiku, HMI rozhraními poskytujícími intuitivní ovládání, servosystémy zajišťujícími přesnost, senzory poskytujícími přesná data a bezproblémovou integrací systému vede k:
- Dramaticky snížené náklady na pracovní sílu: Automatizace opakujících se úkolů může snížit požadavky na manuální práci o 70–90 %, což umožňuje personálu soustředit se na činnosti s vyšší hodnotou.
- Výrazné zvýšení propustnosti: Optimalizované doby cyklů a snížení počtu úzkých hrdel mohou zvýšit výkon balicí linky o 35–50 % nebo i více ve srovnání s manuálními nebo poloautomatickými metodami.
- Vylepšená kvalita a konzistence produktu: Přesná kontrola napětí obalu, přesné stohování a automatizované zpracování dat minimalizují lidské chyby, čímž zajišťují jednotné balení a lepší ochranu svitků během manipulace a přepravy.
- Zvýšená bezpečnost: Nahrazení ruční manipulace automatizovanými systémy a začlenění robustních bezpečnostních prvků drasticky snižuje riziko pracovních úrazů.
- Větší provozní flexibilita: Snadno přizpůsobitelné systémy zvládnou širší škálu velikostí cívek a požadavků na balení s minimální dobou přestavby.
- Lepší správa dat: Integrace poskytuje cenná data pro optimalizaci procesů, kontrolu kvality, řízení zásob a informované rozhodování.
I když vyžaduje počáteční investici, implementace pokročilé automatizace v balicích linkách svitků přináší přesvědčivé výnosy díky zvýšené efektivitě, sníženým provozním nákladům, vynikající ochraně produktů a bezpečnějšímu pracovnímu prostředí, což z ní činí strategickou nutnost pro konkurenceschopná zařízení na zpracování svitků.