ملخص: حسّن عملياتك اللوجستية في نهاية خط الإنتاج باستخدام نظامنا الأوتوماتيكي لضغط لفائف الأسلاك الفولاذية وسحبها من الرفوف. يضمن هذا الحل، الذي يدمج وظائف الضغط والربط وقلب اللفائف شديدة التحمل، تغليفًا آمنًا وكثيفًا للّفائف السلكية التي يصل وزنها إلى 3,000 كجم.
تُشكّل مناولة وتغليف لفائف الأسلاك الفولاذية الكبيرة تحديات لوجستية وأمنية كبيرة في بيئات التصنيع. ويُقدّم نظام متكامل يجمع بين وظائف الضغط والربط والمناولة حلاً هندسياً متيناً. تُمثّل آلة ضغط لفائف الأسلاك الفولاذية وسحبها من الرفوف مثالاً على هذا النظام، حيث صُمّمت لتبسيط عملية تغليف لفائف الأسلاك الفولاذية، مما يُحسّن الكفاءة وسلامة المشغل. تتناول هذه المقالة المواصفات الفنية، واعتبارات التصميم، وسير العمل التشغيلي، وجوانب تجربة المستخدم لهذا المكوّن من خط التغليف الآلي.
🏗️ نظرة عامة على النظام: دمج عمليات الضغط والمعالجة
تُعدّ هذه الآلة نقطة محورية ضمن خط تغليف أسلاك الفولاذ الشامل . وتتمثل وظيفتها الأساسية في استقبال لفائف أسلاك الفولاذ، التي غالباً ما يتم تحميلها على حوامل أو رفوف، وضغطها لتحقيق تغليف أكثر كثافة وثباتاً في التعامل، وربط اللفائف المضغوطة بإحكام، ثم إزالة اللفائف بعناية من حاملها للمعالجة اللاحقة أو الشحن.
يساهم دمج هذه الخطوات في تسلسل آلي واحد في تقليل المناولة اليدوية، وتقصير أوقات الدورة، وضمان جودة تغليف متسقة. وبفضل عمله كجهاز هجين لقلب وضغط اللفائف، فإنه يُغني عن الحاجة إلى وحدات مستقلة منفصلة، مما يوفر مساحة قيّمة في أرضية المصنع.
⚙️ المكونات الأساسية والمواصفات الفنية
تعتمد فعالية النظام على الوظيفة المنسقة للعديد من التجميعات الفرعية الرئيسية، المصممة للبيئات الصناعية ذات الدورات العالية.
محطة لصق أوتوماتيكية
-
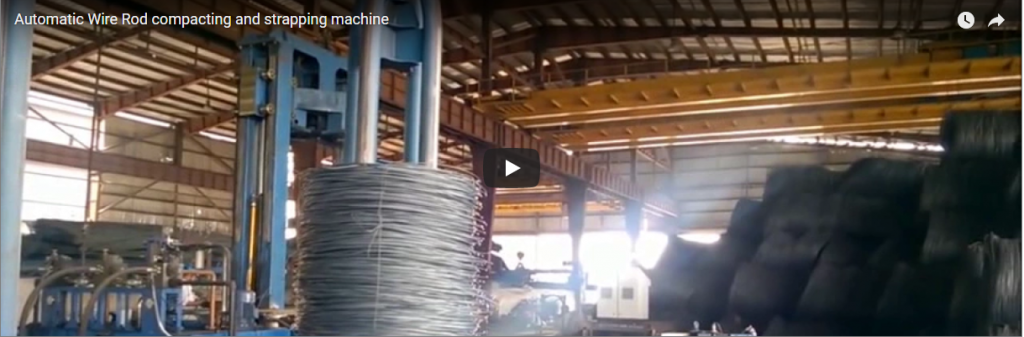
الوظيفة: تطبيق قوة متحكم بها عموديًا لتقليل الارتفاع الكلي لمجموعة لفائف الأسلاك على حاملها، مما يضمن حزمة محكمة ومستقرة.
-
الآلية: تستخدم نظام ضغط هيدروليكي قوي مدفوع بمضخات عالية الضغط لقوى ضغط تصل إلى 20 طنًا.
-
التحكم: يتم التحكم بدقة في القوة ووقت التوقف عبر مدخلات PLC ، ويمكن تعديلها بناءً على مقياس السلك وحجم الملف لمنع التشوه.
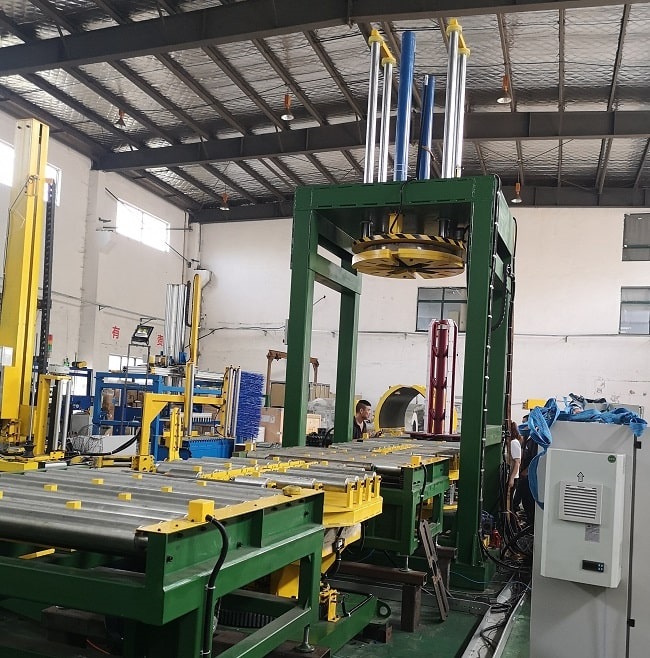
الشكل 1. محطة الضغط الهيدروليكي لضمان بنية لفائف كثيفة.
وحدة ربط الأسلاك الملفوفة
-
الوظيفة: تطبيق أشرطة شعاعية (عادة من مادة البولي إيثيلين تيريفثالات أو الفولاذ) حول محيط اللفة المضغوطة بينما تبقى على الحامل.
-
الآلية: تتميز برأس ربط آلي يقوم بتغذية الشريط، وشده، وإحكام إغلاقه (عن طريق اللحام الاحتكاكي أو وصلة الشق)، ثم قطعه. وهي قادرة على تطبيق عدة أشرطة على فترات زمنية مبرمجة.
-
التكامل: يعمل بالتزامن مع الضاغط؛ ويتم الربط مباشرة بعد الضغط للحفاظ على الكثافة.
آلية إقلاع الحامل (قلب اللفائف)
-
الوظيفة: رفع لفة السلك المربوطة عموديًا من الحامل/الرف ونقلها إلى ناقل بكرات مجاور أو محطة تفريغ. غالبًا ما يتضمن ذلك دورانًا بزاوية 90 درجة لتوجيه حلقة اللفة أفقيًا للعمليات اللاحقة.
-
الآلية: تستخدم مزيجًا من أذرع الرفع أو الملاقط ونظام دوران آلي. عادةً ما تتم الحركة بواسطة محرك مؤازر أو نظام هيدروليكي على طول مسارات خطية لتحديد المواقع بدقة.
-
المعالجة: مصمم بأسطح تلامس غير قابلة للخدش (وسادات البولي يوريثان) لحماية سلامة السلك أثناء تشغيل عاكس الملف.
مناولة الناقلات (الناقلات الدافعة وناقلات إعادة التدوير)
-
الوظيفة: بعد إزالة الملف، يتم إخراج الحامل الفارغ تلقائيًا من محطة الإقلاع.
-
الآلية: يقوم دافع هوائي أو كهربائي بتحريك الحامل الفارغ إلى خط ناقل منفصل لإعادته إلى منطقة تحميل اللفائف، مما يحافظ على استمرارية سير العمل.
نظام التحكم
-
الوظيفة: تنسيق التسلسل الكامل للعمليات، ومراقبة أجهزة الاستشعار، وتوفير واجهة للمشغلين.
-
المكونات: تعتمد عادة على وحدة تحكم منطقية قابلة للبرمجة (PLC) (مثل Siemens S7-1200، Allen-Bradley) مع لوحة شاشة تعمل باللمس لواجهة الإنسان والآلة (HMI) لضبط المعلمات والتشخيص والتحكم اليدوي.
مقارنة البيانات الفنية (نطاقات نموذجية - قابلة للتخصيص)
| معامل | المواصفات النموذجية | وحدة | ملاحظة |
|---|---|---|---|
| القطر الخارجي للملف (OD) | ٢٠٢٤/٢٠٢٣ | mm | يختلف باختلاف الطراز |
| القطر الداخلي للملف (ID) | ٢٠٢٤/٢٠٢٣ | mm | يعتمد على تصميم الناقل |
| عرض الملف / الارتفاع | ٢٠٢٤/٢٠٢٣ | mm | أقصى ارتفاع قبل الضغط |
| أقصى وزن لفائف | ٢٠٢٤/٢٠٢٣ | kg | سعة تحميل النظام |
| قوة الضغط | ٢٠٢٤/٢٠٢٣ | طن | قابل للتعديل عبر وحدة التحكم المنطقية القابلة للبرمجة (PLC) |
| نوع الربط | PET / الفولاذ | - | تحديد أبعاد الحزام |
| عدد الأشرطة | ٢٠٢٤/٢٠٢٣ | - | تسلسل قابل للبرمجة |
| وقت دورة الربط | ٢٠٢٤/٢٠٢٣ | الثواني/الحزام | لا يشمل وقت الضغط والمعالجة |
| دوران الإقلاع | 90 | درجة | اختياري، يعتمد على تخطيط الخط |
| متطلبات الطاقة | 480 فولت/3 طور/60 هرتز | V / Ph / هرتز | تحديد المتطلبات المحلية |
| نظام التحكم | PLC مع HMI | - | سيمنز/ألين برادلي |
ملاحظة: هذه القيم إرشادية. تعتمد قدرات الجهاز على الطراز وخيارات التخصيص.
🛡️ اعتبارات التصميم والهيكل
صُممت هذه الآلات للبيئات الصناعية، وتعطي الأولوية للمتانة والموثوقية تحت الأحمال المستمرة.
-
هيكل الإطار: مصنوع من قطاعات فولاذية إنشائية سميكة (فولاذ Q345B/C45)، ملحومة ومعززة لتحمل قوى الضغط العالية والتشغيل المستمر. غالبًا ما يُستخدم تحليل العناصر المحدودة (FEA) أثناء التصميم لتحسين السلامة الهيكلية.
-
أنظمة الدفع: عادةً ما تُستخدم مجموعة من الأنظمة الهيدروليكية (للضغط عالي القوة)، والمحركات الكهربائية (للناقلات، والدوران، ووظائف رأس الربط)، والأنظمة الهوائية (للمشغّلات مثل الضاغطات والمشابك). ويركز اختيار المكونات على كفاءة الطاقة وسهولة الصيانة.
-
ميزات السلامة: متوافقة مع معايير السلامة ذات الصلة (مثل CE، ISO 13849 ). تشمل الميزات حواجز مادية، وأقفال أمان على أبواب الوصول، وستائر ضوئية عند نقاط الدخول/الخروج، ودوائر إيقاف الطوارئ، وأجهزة إنذار مرئية/مسموعة واضحة.
-
التصميم المعياري: غالبًا ما يتم تصميمها بدرجة من المعيارية، مما يسمح بسهولة النقل والتركيب والتعديلات المستقبلية المحتملة أو التكامل مع أنظمة آلية أخرى مثل المركبات الموجهة آليًا أو المناولة الروبوتية.
📈 تحسينات في سير العمليات التشغيلية والكفاءة
تتم عملية التسلسل الآلي عادةً على النحو التالي، مما يضمن انتقالاً سلساً من الإنتاج إلى الشحن:
-
مدخل اللفائف: يتم تحميل لفافة سلكية على حامل/رف، وتدخل إلى محطة تغذية الآلة (غالباً ما تكون ناقلة بكرات أو سلسلة).
-
تحديد الموقع: تقوم أجهزة الاستشعار باكتشاف وصول اللفائف، ويقوم الناقل بوضعها بدقة داخل محطة الضغط.
-
الضغط: تعمل مكبس الضغط الهيدروليكي، مطبقاً القوة المحددة مسبقاً للمدة المطلوبة.
-
التثبيت: يتم نشر رأس (رؤوس) التثبيت، وتطبيق العدد المبرمج من الأشرطة حول الملف.
-
النقل إلى محطة الإقلاع: تنتقل اللفة المضغوطة والمثبتة (لا تزال على حاملها) إلى محطة الإقلاع.
-
رفع وتدوير الملف: تعمل آلية قلب الملف على رفع الملف بشكل آمن بعيدًا عن الحامل، وتدويره إذا لزم الأمر (على سبيل المثال، 90 درجة).
-
تفريغ الملف: يتم وضع الملف المرفوع على ناقل الإخراج أو المحطة المخصصة.
-
إخراج الحامل: يتم دفع الحامل الفارغ من محطة الإقلاع إلى حلقة ناقل إعادة التدوير.
-
النظام جاهز: تتم إعادة ضبط الجهاز، وهو جاهز للملف التالي.
تُحسّن هذه الآلية الآلية الإنتاجية بشكل ملحوظ مقارنةً بالطرق اليدوية أو شبه الآلية، حيث يُمكنها معالجة ما بين 20 إلى 40 لفة في الساعة، وذلك حسب الحجم ومتطلبات التغليف. كما تُقلل من الحاجة إلى العمالة المباشرة في مهام التعبئة والتغليف، وتُخفّض المخاطر المرتبطة بالتعامل مع الأحمال الثقيلة وغير المستقرة.
رؤية العائد على الاستثمار: من خلال أتمتة عملية الضغط وقلب اللفائف ، عادةً ما يشهد المصنعون انخفاضًا بنسبة 40٪ في تكاليف عمالة التعبئة والتغليف وزيادة بنسبة 25٪ في كثافة التخزين بسبب ضغط اللفائف بشكل أكثر إحكامًا.
🛠️ خبرة في الصيانة والتشغيل
على الرغم من تصميمها للأتمتة، إلا أن تفاعل المستخدم يركز على الإشراف والصيانة لضمان طول العمر.
-
واجهة HMI: تتميز الأنظمة الحديثة بواجهات HMI سهلة الاستخدام تعمل باللمس تعرض حالة النظام، وعدد الدورات، وتشخيص الأعطال، وتسمح بضبط معلمات مثل قوة الضغط، وشد الشريط، ومواضع الشريط.
-
صيانة رأس التثبيت: يُعدّ استبدال رأس التثبيت نشاط صيانة مُخطط له. يُسهّل التصميم هذه العملية: إذ يسمح فكّ الموصلات الكهربائية، وخطوط الهيدروليك/الهواء المضغوط، ومسامير التثبيت باستبدال الرأس (الذي يتطلب وزنه تقريبًا استخدام رافعة) بسرعة نسبية (حوالي 15 دقيقة يمكن إنجازها بواسطة فنيين ذوي خبرة باتباع الإجراءات). وهذا يُقلّل من وقت التوقف.
-
الصيانة الدورية: تشمل التشحيم الدوري للأجزاء المتحركة (المحامل، السلاسل، المنزلقات)، وفحص الأنظمة الهيدروليكية/الهوائية للتأكد من عدم وجود تسريبات، وفحص الحساسات، وتجديد لفائف الأشرطة. عادةً ما تُصمم نقاط الوصول لتسهيل الصيانة.
🏭 التطبيق والتخصيص
يجد هذا النوع من النظام المتكامل تطبيقه في المقام الأول في:
-
مرافق سحب الأسلاك الفولاذية
-
مراكز معالجة الأسلاك
-
مراكز التوزيع التي تتعامل مع كميات كبيرة من ملفات الأسلاك
يُعد التخصيص أمرًا أساسيًا، حيث يتم تكييف أبعاد الآلة وسعة التحميل ومواصفات الربط ومنطق التحكم لتناسب ما يلي:
-
أبعاد الملف المحددة ونطاقات الوزن.
-
تصاميم مختلفة للحاملات/الرفوف.
-
متطلبات التكامل مع الأنظمة العليا (خطوط اللف) والأنظمة السفلى (التخزين والشحن).
-
الظروف البيئية المحددة أو اللوائح الصناعية.
خاتمة
آلة ضغط لفائف الأسلاك الفولاذية وفك الرفوف هي معدة هندسية متطورة تلبي الاحتياجات المحددة لصناعة الأسلاك. من خلال دمجها لعمليات الضغط والربط والمناولة الآلية، تحقق هذه الآلة فوائد ملموسة في كفاءة التشغيل، واتساق التعبئة، وسلامة مكان العمل. تصميمها المتين، واعتمادها على تقنيات الأتمتة الصناعية المجربة (الهيدروليك، ووحدات التحكم المنطقية القابلة للبرمجة، والمستشعرات)، واهتمامها بسهولة الصيانة، يجعلها موردًا قيّمًا للمصنعين الذين يسعون إلى تحسين عمليات التعبئة والتغليف في نهاية خط الإنتاج. يتماشى الاستثمار في هذه الأتمتة مع مبادئ التصنيع الحديثة التي تركز على الإنتاجية، ومراقبة الجودة، وتقليل التدخل اليدوي في المهام الشاقة.
❓ الأسئلة المتداولة (FAQ)
ما هي أقصى سعة وزن لآلية قلب الملف؟
تتعامل النماذج القياسية مع لفائف يصل وزنها إلى 3,000 كجم ، ولكن التعديلات الثقيلة يمكن أن تزيد هذا الوزن إلى 5,000 كجم أو أكثر اعتمادًا على النظام الهيدروليكي وتعزيز الإطار.
هل يمكن للجهاز التعامل مع الملفات الرأسية (من العين إلى الجدار) والأفقية (من العين إلى السماء)؟
نعم. تم تصميم النظام لاستقبال الملفات في اتجاه واحد، ومن خلال وظيفة عاكس الملف ، يتم تفريغها في الاتجاه المطلوب (عادةً ما يتم تحويل الوضع الرأسي إلى أفقي للنقل).
كيف تؤثر قوة الضغط على جودة السلك؟
يُتيح النظام الهيدروليكي المُتحكم به بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC) تحديد الضغط بدقة. وهذا يضمن أن تكون اللفة كثيفة بما يكفي لتحقيق الاستقرار دون تشويه المقطع العرضي للسلك أو إتلاف سطحها.
هل النظام متوافق مع خطوط النقل الموجودة؟
بالتأكيد. تتميز الآلة بأقسام تغذية وإخراج معيارية يمكن تعديل ارتفاعها وعرضها لتتكامل بسلاسة مع أنظمة النقل بالبكرات أو السلاسل الموجودة لديك.