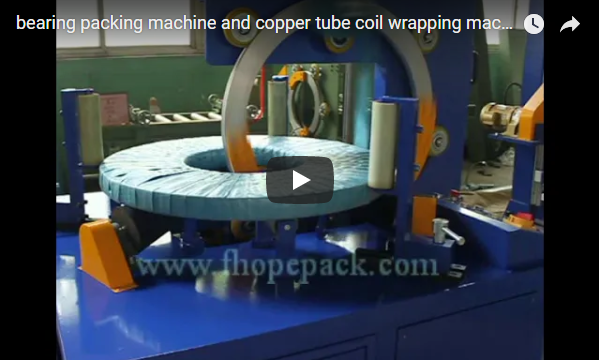
ملخص تنفيذي: يقوم خط تعبئة لفائف شرائط النحاس لدينا باستلام اللفائف المشقوقة من آلة التقطيع، ووزنها، ووضع الملصقات عليها، ثم لف كل لفة عبر فتحة اللفائف، وتكديس اللفائف الجاهزة على منصة نقالة. يتعامل الخط مع لفائف بقطر خارجي يتراوح بين 500 و1,200 مم وعرض يتراوح بين 10 و300 مم بمعدل 40 إلى 60 لفة في الساعة، ويعمل عليه مشغل واحد فقط.
جدول المحتويات
- المحطات، بالترتيب
- خط تعبئة لفائف شرائط النحاس: نطاق اللفائف والمواد
- الوزن والتصنيف: لماذا يتم وضعهما قبل التغليف؟
- مثال عملي: تغييرات وقت الدورة والمنصة
- حماية سطح نحاسي ناعم
- قائمة التحقق من الاختيار: ما الذي يجب إرساله إلينا
- السلامة: EN 415-10 وخلية الروبوت
- أسئلة وأجوبة هندسية
- الخطوة التالية
- القراءة ذات الصلة
- مصادر
المحطات، بالترتيب
تُنتج لفائف شرائح النحاس المشقوقة قطعاً صغيرة وكثيرة وسهلة التلف. صُمم خط الإنتاج بحيث يستمر في الحركة دون الحاجة إلى رفع كل قطعة على حدة.
- مُعدِّل ميل الملف ومُوجِّه الهبوط: يقوم بتدوير الملف إلى الوضعية التي يحتاجها الخط ويضعه على الناقل.
- خط الناقل: تقوم ناقلات البكرات متغيرة السرعة بنقل الملفات من مستوى العين إلى مستوى السماء بين المحطات.
- الوزن والتصنيفيتم وزن كل لفة، ويمكن طباعة ملصق وتطبيقه كخيار إضافي.
- ضخم: عندما يتطلب الأمر ذلك، يتم ربط الملف بشريط من البولي بروبيلين أو البولي إيثيلين تيريفثالات.
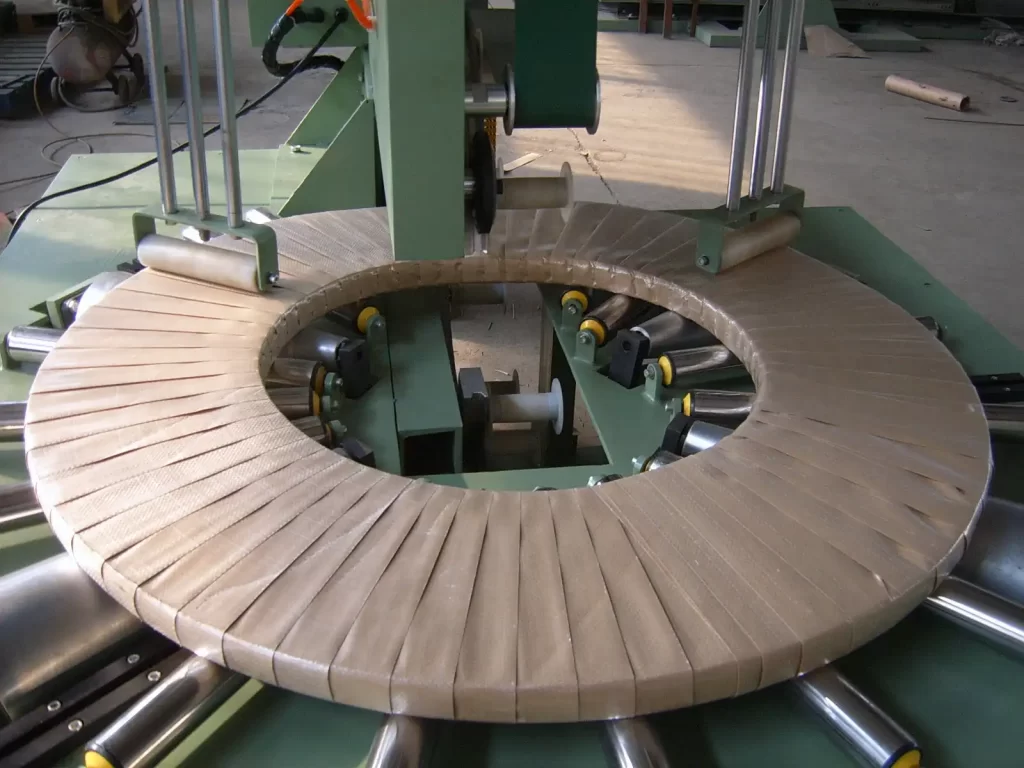
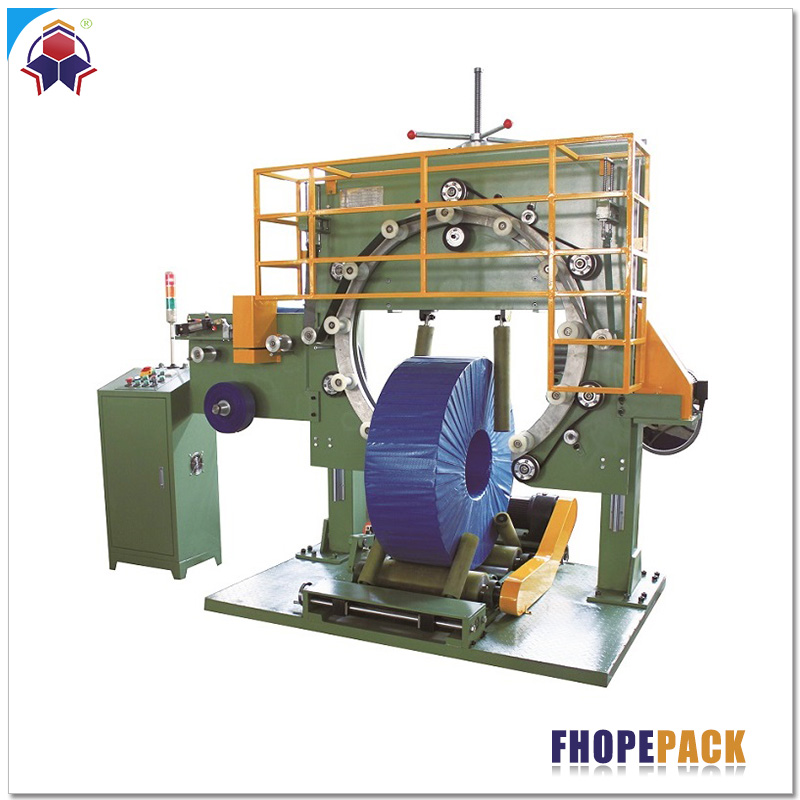
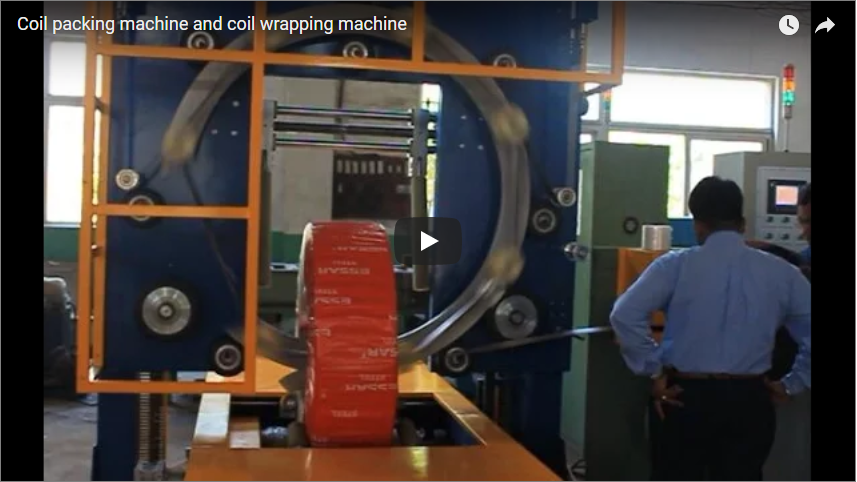
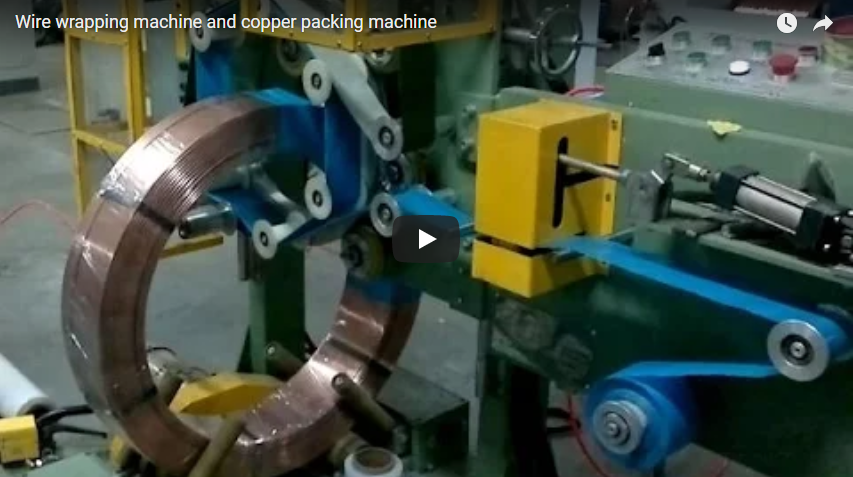
- آلة تغليف لفائف: تمر حلقة عبر عين الملف وحول الملف، وتضع غشاء مطاطي أو بولي إيثيلين أو ورق على كل وجه.
- آلة تكديس اللفائف وآلة تغليف المنصاتتقوم آلة التكديس بوضع اللفائف الجاهزة على المنصة، ثم تُغلّف المنصة للشحن. يتوفر خيار موزع آلي للفواصل الخشبية، بحيث تُوضع الفواصل بين الطبقات دون الحاجة إلى مناولة يدوية.
تقوم وحدة التحكم المنطقية القابلة للبرمجة (PLC) وواجهة المستخدم الرسومية (HMI) من سيمنز بتشغيل الخط في الوضع التلقائي أو اليدوي، بحيث يمكن تشغيل محطة واحدة يدويًا أثناء عملية التغيير.
خط تعبئة لفائف شرائط النحاس: نطاق اللفائف والمواد
| العناصر | خط تعبئة لفائف النحاس لدينا |
|---|---|
| لفائف OD | 500 1,200 لملم |
| لفائف معرف | 300 610 لملم |
| عرض لفائف | 10 300 لملم |
| سرعة التعبئة | 40 إلى 60 لفة في الساعة |
| ضخم | PP أو PET |
| ورق | القطر الداخلي للقلب 50 مم، القطر الخارجي للفة 450 مم، العرض من 90 إلى 120 مم |
| امتداد الفيلم | القطر الداخلي للقلب 50 مم، القطر الخارجي للفة من 100 إلى 180 مم، العرض من 90 إلى 120 مم |
| وزن | متاح |
| تُشير | خيار |
| دقة التراص | في حدود ±2 مم |
| تدريب المشغلين والتقنيين | واحد للخط بأكمله |
| مزود الطاقة | لكل متطلب |
يعتمد نطاق وزن اللفائف على التكوين: يغطي الخط الأساسي من 20 إلى 1,500 كجم، ويغطي الخط الأوتوماتيكي القياسي من 100 إلى 4,000 كجم.
الوزن والتصنيف: لماذا يتم وضعهما قبل التغليف؟
تظل الملصقة التي توضع قبل التغليف النهائي قابلة للقراءة من خلال الغشاء الشفاف، كما أنها محمية من التلف أثناء النقل. وضع الميزان في نفس المحطة يعني أن الوزن المدون على الملصقة هو وزن اللفة نفسها، وليس متوسط وزن الدفعة. في حال استخدام نظام إدارة تنفيذ التصنيع (MES) في المصنع، يمكن تمرير رقم اللفة ووزنها وبيانات الملصقة إليه، مما يسمح بتتبع كل لفة على المنصة إلى مسار القطع الخاص بها.
يتبع خط تغليف لفائف النحاس الآلي لدينا نفس الترتيب من قلب اللفائف إلى تكديسها .
مثال عملي: تغييرات وقت الدورة والمنصة
| خطوة | بعد التخفيض |
|---|---|
| سرعة التعبئة، منخفضة المستوى | 40 لفافة في الساعة |
| وقت التاكت لكل ملف، 3,600 ÷ 40 | 90 ق |
| سرعة التعبئة، جودة عالية | 60 لفافة في الساعة |
| وقت التاكت لكل ملف، 3,600 ÷ 60 | 60 ق |
| عدد اللفائف لكل منصة نقالة (توضيحي) | 8 |
| فترة تغيير المنصات عند إنتاج 40 لفة/ساعة، 8 × 90 | 720 ثانية = 12 دقائق |
| فترة تغيير المنصات عند إنتاج 60 لفة/ساعة، 8 × 60 | 480 ثانية = 8 دقائق |
| عدد اللفائف لكل وردية عمل مدتها 8 ساعات، من 40 × 8 إلى 60 × 8 | 320 إلى 480 |
يجب على كل محطة إنجاز مهمتها ضمن الوقت المحدد، لذا فإن أبطأ محطة هي التي تحدد سرعة الخط. كما أن تغيير المنصات كل 8 إلى 12 دقيقة هو الإيقاع الذي يجب أن تحافظ عليه الرافعة الشوكية أو ناقل المنصات في نهاية الخط.
حماية سطح نحاسي ناعم
تتعرض شرائط النحاس الأصفر والنحاس الأحمر للخدوش بسهولة، وقد يؤدي أي انبعاج في حافة اللفة إلى رفضها من قبل العميل. جميع الأجزاء الملامسة للخط مطلية بمادة البولي يوريثين، لذا فإن البكرات والملاقط وجهاز التجميع لا تخدش اللفة. يُضاف ورق أو بولي إيثيلين أسفل الغشاء كطبقة حماية إضافية عند طلب العميل.
قائمة التحقق من الاختيار: ما الذي يجب إرساله إلينا
- القطر الخارجي للملف، والقطر الداخلي، والعرض، وأثقل ملف.
- عدد اللفات في الساعة من آلة القطع.
- مادة التغليف: فيلم، بولي إيثيلين أو ورق، وما إذا كنت تستخدم حزام ربط.
- حدد محتوى الملصق وما إذا كنت بحاجة إلى بيانات الوزن أو بيانات نظام إدارة التصنيع (MES).
- حجم المنصة وعدد اللفائف في كل رزمة.
- مخطط الأرضية من مخرج آلة التقطيع إلى المستودع.
السلامة: EN 415-10 وخلية الروبوت
تختلف المعايير المطبقة باختلاف السوق المستهدف. ففي أسواق الاتحاد الأوروبي، يحدد معيار ISO 12100 منهجية تقييم المخاطر. أما معيار EN 415-10 فيحدد متطلبات السلامة العامة لآلات التعبئة والتغليف، ويشمل حلقة التغليف، والناقلات، وأشرطة التغليف، بينما يغطي معيار EN 415-6 آلة تغليف المنصات في نهاية خط الإنتاج.
عندما يقوم الروبوت الصناعي بعملية التكديس، فإن معيار ISO 10218-2 يغطي تكامل خلية الروبوت، بما في ذلك حمايتها.
بالنسبة لكل عملية تركيب، يجب أن يحدد تقييم مخاطر الموقع الحواجز الأمنية حول آلة التكديس ومحطة التغليف. ولا يجوز للمشغلين دخول منطقة التكديس إلا بعد إيقاف الخلية وتأمينها.
أسئلة وأجوبة هندسية
س: ما هي أحجام اللفائف التي يتعامل معها الخط؟ ج: لفائف بقطر خارجي من 500 إلى 1,200 مم، وقطر داخلي من 300 إلى 610 مم، وعرض من 10 إلى 300 مم.
س: كم عدد اللفات التي يمكن تعبئتها في الساعة؟ ج: من 40 إلى 60 لفة في الساعة، وهو ما يعادل زمن دورة من 60 إلى 90 ثانية لكل لفة.
س: كم عدد الأشخاص الذين يحتاجهم الخط؟ ج: عامل واحد للخط بأكمله.
س: هل يمكنه وزن كل لفة ووضع ملصق عليها؟ ج: نعم: الوزن متاح، ووضع الملصقات خيار متاح.
س: ما هي معايير السلامة المطبقة؟ ج: بالنسبة لأسواق CE، ISO 12100 و EN 415-10، و EN 415-6 لآلة تغليف المنصات، و ISO 10218-2 حيث يقوم الروبوت بتكديس اللفائف.
الخطوة التالية
- أرسل عبر البريد الإلكتروني أحجام الملفات وأوزانها وعدد اللفات في الساعة. إلى info@fhopepack.com.
- سنرد عليك خلال 24 ساعة بمقترح. قائمة المحطات ومواد التغليف.
- نرسل رسم تخطيطي من مخرج آلة التقطيع إلى محطة المنصات.
القراءة ذات الصلة
- خط تغليف لفائف النحاس الأوتوماتيكي
- خط تعبئة لفائف شريط نحاسي
- خط تعبئة آلي للملفات المقطعة لمراكز الخدمة
- نظام لف وتكديس ثنائي المراحل لملفات النحاس
- آلة تغليف وتغليف لفائف الأنابيب النحاسية
مصادر
- المواصفات: صفحات منتجات خط تغليف لفائف النحاس وخط تغليف لفائف شرائط النحاس من FHOPE
- فيديو الجهاز: خط تعبئة لفائف شرائط النحاس على يوتيوب
- وقت دورة الإنتاج وتغييرات المنصات: مثالنا العملي، عدد اللفائف التوضيحية لكل منصة
- المعايير: EN 415-10 (آلات التعبئة والتغليف، السلامة العامة)؛ EN 415-6 (آلات تغليف المنصات)؛ ISO 12100:2010؛ ISO 10218-2 (تكامل أنظمة الروبوتات)
آخر مراجعة: 2026-10-17