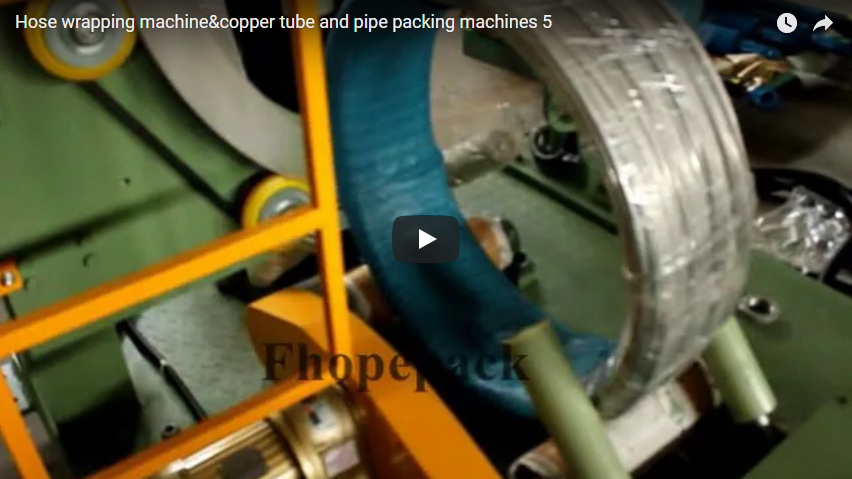
تُشكّل معالجة أطوال طويلة من الأسلاك الفولاذية أو الكابلات أو الحبال تحديات كبيرة في بيئات التصنيع والتوزيع. غالبًا ما تكون عمليات اللف والتغليف اليدوية كثيفة العمالة وغير متناسقة، وقد تُشكّل مخاطر على السلامة. يُوفّر أتمتة هذه الخطوة الحاسمة باستخدام آلة اللف والتغليف الأوتوماتيكية حلاً فعالاً، يُحسّن الكفاءة وجودة المنتج والسلامة التشغيلية. تتناول هذه المقالة الجوانب التقنية والفوائد التشغيلية واعتبارات التصميم لهذه الأنظمة الأساسية، مُجسّدةً التركيز العملي الذي يُقدّره المحترفون في صناعة التصنيع.
1. سير العمل التشغيلي: من التخزين المؤقت إلى الحزمة الآمنة
تتمثل الوظيفة الأساسية لآلة اللف والتغليف الأوتوماتيكية في تحويل قطعة متصلة من المواد من خط الإنتاج إلى عبوات ملفوفة بإحكام وجاهزة للتخزين أو الشحن. ويتضمن التسلسل التشغيلي النموذجي عدة خطوات متزامنة:
- تغذية المواد والتحكم في الشد: يتم إدخال الأسلاك أو الكابلات إلى الماكينة، وغالبًا ما تستخدم أذرع راقصة أو أنظمة التحكم في التوتر الإلكترونية للحفاظ على توتر ثابت، وهو أمر ضروري لتكوين ملف موحد.
- قياس الطول: يتم قياس الطول بدقة باستخدام عجلات قياس أو أجهزة ترميز معايرة، مما يُفعّل تسلسل اللف والقطع عند الوصول إلى الطول المطلوب. الدقة أساسية لضمان اتساق المنتج.
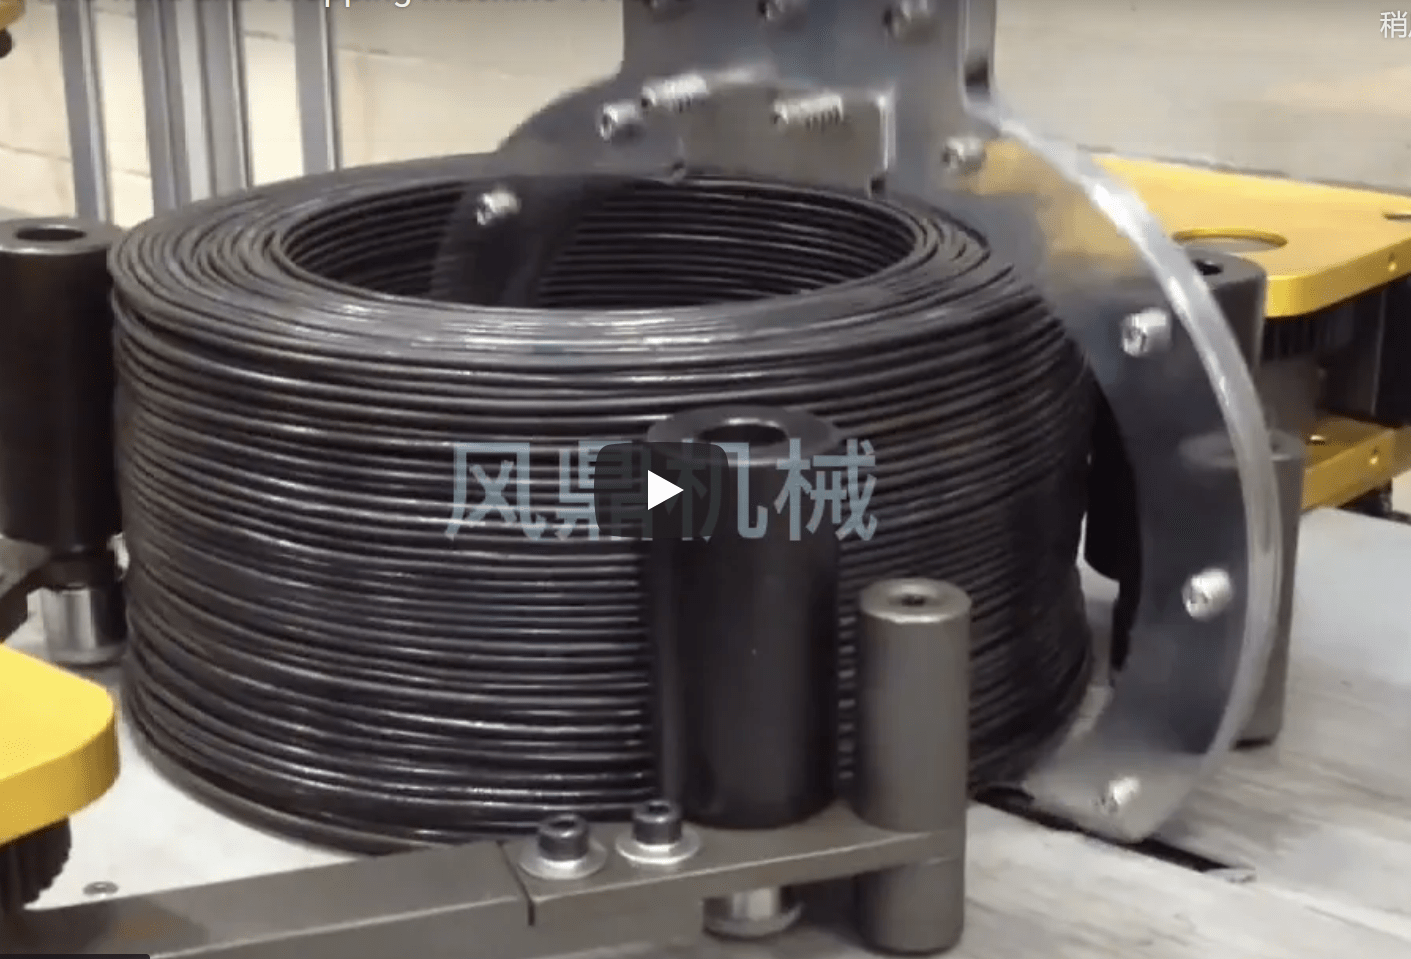
- اللف التلقائي: تُلف المادة على رأس لفّ قابل للطي أو عمود لفّ. يتزامن نظام التوجيه مع دوران اللفّ لضمان لفّ مستوٍ، مما يُنتج لفائف ثابتة وكثيفة دون تداخلات أو فجوات.
- القطع: عند الوصول إلى الطول المبرمج، تقوم آلية القطع المتكاملة (غالبًا من نوع القص لتحقيق المتانة) بقطع المادة بشكل نظيف.
- نقل الملف: ينهار رأس اللف، ويتم نقل اللف النهائي تلقائيًا - عبر الدافعين أو الأذرع الروبوتية أو الناقلات - إلى محطة التغليف.
- التغليف التلقائي: عادةً ما يُغلَّف الملف بشكل محيطي باستخدام غشاء تمدد، أو ورق VCI، أو مواد واقية أخرى. تتحكم وحدة التغليف في تمدد الغشاء، ونسبة التداخل، وعدد اللفات لضمان سلامة العبوة وحمايتها من العوامل البيئية.
- إخراج/تفريغ الملف: يتم إخراج الملف المغلف بالكامل إلى ناقل الخروج أو طاولة التجميع أو نظام التكديس للتعامل معه في اتجاه مجرى النهر.
2. المكونات الرئيسية واعتبارات التصميم
تعتمد موثوقية وأداء نظام اللف والتغليف التلقائي على تصميم وتكامل مكوناته الأساسية:

- رأس اللف/المندريل: يجب أن يكون مصممًا بشكل متين لتحمل أوزان وأقطار الملفات المحددة. آليات الانهيار السريع ضرورية لسرعة دورات العمل. اختيار المواد (الفولاذ المقسّى، إلخ) يمنع التآكل.
- نظام القيادة: تُستخدم محركات السرعة المتغيرة (VFDs) للتحكم في محركات التيار المتردد بشكل شائع، مما يتيح تحكمًا دقيقًا في سرعة اللف وشدته. ويمكن استخدام محركات السيرفو في التطبيقات التي تتطلب تحكمًا دقيقًا في الحركة.
- نظام ترافيرس: يستخدم عادةً براغي كروية أو أحزمة توقيت تُدار بمحركات سيرفو أو محركات متدرجة لضمان توزيع دقيق وقابل للبرمجة للأسلاك/الكابلات على الملف. الحركة السلسة والخالية من الارتداد ضرورية لجودة الملف.
- نظام القياس: تضمن أجهزة التشفير عالية الدقة، إلى جانب عجلات قياس دقيقة التصنيع، الالتزام بحدود الطول بدقة. وتُعدّ ميزات المعايرة بالغة الأهمية.
- وحدة التغليف: يتميز بضبط شد الفيلم، وإمكانية التمدد المسبق (للفيلم الممتد)، وتحكم دقيق في التداخل. يؤثر تصميم الحلقة الدوارة أو ذراع التغليف على السرعة ونوع مواد التغليف المستخدمة.
- نظام التحكم (PLC و HMI): تُعدّ وحدات التحكم المنطقية القابلة للبرمجة (PLCs) بمثابة جوهر العملية. تُدير وحدات التحكم المنطقية القابلة للبرمجة (PLCs) التسلسل، والتحكم في المحركات، وأنظمة الأمان. تُوفر واجهة التحكم بين الإنسان والآلة (HMI) للمشغلين أدوات تحكم بديهية لضبط المعلمات (الطول، وأبعاد الملف، وإعدادات التغليف)، وعرض الحالة، وتشخيص المشكلات. غالبًا ما تكون إمكانية التكامل عبر بروتوكولات مثل EtherNet/IP أو PROFINET مطلوبة.
- ميزات السلامة: تعتبر الستائر الضوئية، ومحطات التوقف في حالات الطوارئ، والحراسة المادية، وآليات التشابك أمرًا بالغ الأهمية لسلامة المشغل، والامتثال لمعايير الصناعة ذات الصلة (على سبيل المثال، ISO 13849).
- الإطار والبناء: تضمن الإطارات الفولاذية شديدة التحمل الثبات وطول العمر، مما يقلل من الاهتزاز أثناء التشغيل بسرعات عالية.
3. نظرة عامة على المواصفات الفنية
تختلف المواصفات بشكل كبير حسب التطبيق، ولكن المعلمات النموذجية تشمل:
| معامل | النطاق النموذجي / الوصف | أهمية |
|---|---|---|
| التعامل مع المواد | أسلاك فولاذية، حبال سلكية، كابلات (طاقة، بيانات) | تحديد متطلبات رأس اللف والتوتر |
| مادة القطر | 1 مم – 25 مم+ | يؤثر على تصميم الدليل وقوة القطع |
| قطر الملف الداخلي | 200 مم – 800 مم+ | يحدد نطاق حجم رأس اللف |
| القطر الخارجي للملف | 300 مم – 1200 مم+ | يؤثر على مساحة الماكينة وقدرتها على المناولة |
| عرض الملف/الارتفاع | 50 مم – 500 مم+ | يتم التحكم بها بواسطة نظام السكتة الدماغية |
| الأعلى. وزن الملف | 10 كجم - 2000 كجم+ | مهم للتصميم الهيكلي وتصميم المحرك |
| سرعة اللف | حتى 300 م/دقيقة (حسب التطبيق) | عامل رئيسي للإنتاجية |
| دقة الطول | عادةً ±0.1% إلى ±0.5% | يضمن اتساق المنتج ويقلل من النفايات |
| مواد التغليف | فيلم مطاطي (LLDPE)، ورق VCI، HDPE، PP منسوج | يتم تحديدها حسب احتياجات الحماية ونوع الجهاز |
| نظام التحكم | PLC (على سبيل المثال، Siemens، Allen-Bradley) + Touch HMI | سهولة الاستخدام والتكامل والتشخيص |
| مزود الطاقة (PSU) | 380 فولت/480 فولت، 3 مراحل، 50/60 هرتز (محدد حسب المنطقة) | الطاقة الصناعية القياسية |
| التموين الهوائية | 6-8 بار (إذا تم استخدام المحركات الهوائية) | لإجراءات التثبيت والقطع والنقل |
 (ملاحظة: هذه نطاقات إرشادية. راجع دائمًا بيانات الشركة المصنعة المحددة للحصول على إمكانيات دقيقة.)
4. مزايا للمصنعين والمصنعين
يؤدي تنفيذ عملية اللف والتغليف الآلية إلى تحقيق فوائد تشغيلية كبيرة:
- زيادة الإنتاجية: يؤدي التشغيل المستمر عالي السرعة إلى زيادة الإنتاج بشكل كبير مقارنة بالطرق اليدوية.
- جودة الملف ثابتة: يضمن التحكم الآلي أبعادًا موحدة للملف، وأنماط لف، وشد اللف، مما يؤدي إلى الحصول على حزم مستقرة ذات مظهر احترافي.
- تكاليف العمالة المخفضة: يحرر الموظفين من المهام اليدوية المتكررة للتركيز على أنشطة ذات قيمة أعلى.
- تعزيز السلامة: يزيل مخاطر التعامل اليدوي المرتبطة برفع الملفات الثقيلة وتشغيل أدوات التغليف.
- الاستخدام الأمثل للمواد: التحكم الدقيق في تطبيق فيلم التمدد (قبل التمدد) يُقلل من تكاليف الاستهلاك. كما يُقلل القياس الدقيق للطول من هدر المواد.
- تحسين حماية المنتج: يحمي التغليف الآمن الأسلاك والكابلات من الغبار والرطوبة وأضرار المناولة أثناء التخزين والنقل. كما تمنع مواد VCI تآكل المنتجات الفولاذية.
5. تجربة المشغل وتكامل النظام
تعطي الآلات الحديثة الأولوية لسهولة الاستخدام والتكامل:
- واجهة سهلة الاستخدام: تتميز أجهزة واجهة الإنسان والآلة (HMIs) عادةً بشاشات رسومية، وتخزين الوصفات (لمنتجات/أحجام ملفات مختلفة)، ورسائل تشخيصية واضحة، مما يبسط التشغيل والتغييرات.
- صيانة: مُصممة لسهولة الوصول لإجراء الصيانة الدورية، مثل التزييت وفحص المستشعرات. قد تتوفر إمكانية التشخيص عن بُعد.
- إمكانية التكامل: غالبًا ما يتم تصميم هذه الأنظمة للتكامل بسلاسة مع خطوط الإنتاج الأكبر، واستقبال الإشارات من العمليات الأولية (مثل الطاردات أو خطوط سحب الأسلاك) وتغذية الملفات إلى الأنظمة النهائية (المنصات، ومحطات وضع العلامات).
6. تطبيقات متنوعة
تعتبر آلات اللف والتغليف الأوتوماتيكية ذات أهمية كبيرة في مختلف القطاعات:
- تصنيع الأسلاك والكابلات: لكابلات الطاقة والاتصالات والكابلات المتخصصة.
- إنتاج الأسلاك الفولاذية: التعامل مع مختلف الدرجات والتشطيبات من الأسلاك الفولاذية.
- تصنيع الحبال: لف الحبال الطبيعية والاصطناعية.
- إنتاج الخراطيم والأنابيب: ينطبق على أنواع معينة من الأنابيب المرنة.
- البناء والتشييد: شبكة أسلاك التغليف، سلك ربط حديد التسليح.
خاتمة
بالنسبة للشركات العاملة في إنتاج أو معالجة أسلاك الفولاذ والكابلات والمواد المشابهة، يُمثل التحول إلى آلات اللف والتغليف الأوتوماتيكية استثمارًا استراتيجيًا في الكفاءة والجودة والسلامة. من خلال فهم المواصفات الفنية، وسير العمليات، وتصميم المكونات، يستطيع المصنّعون اختيار الأنظمة التي تُناسب احتياجاتهم الخاصة، مما يُؤدي إلى تحسين الإنتاجية، وخفض التكاليف، وتغليف المنتجات بجودة فائقة باستمرار. لم تعد هذه الحلول الآلية مجرد خيار، بل ضرورة حتمية للحفاظ على القدرة التنافسية في بيئة العمل الصناعية المتطلبة اليوم.
للحصول على معلومات أكثر تفصيلاً حول تكوينات وقدرات الآلات المحددة، استكشف الحلول المصممة خصيصًا مثل تلك الموجودة هنا: آلة لف الكابلات الأوتوماتيكية.