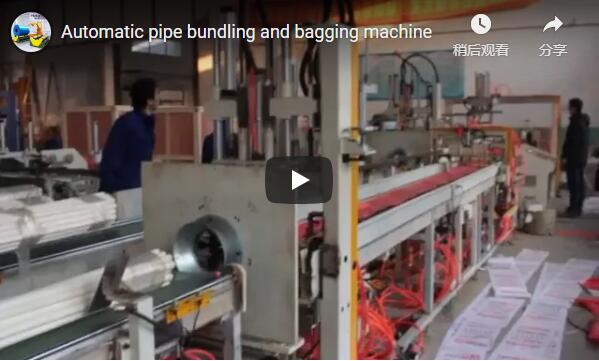
تبسيط العمليات: نظرة تقنية على أنظمة التعبئة والتكديس الآلية لأنابيب الألومنيوم
تُشكّل عمليات مناولة وتغليف وتكديس أنابيب الألمنيوم تحديات فريدة في بيئات التصنيع والتوزيع. وتتطلب المشكلات، بدءًا من تلف الأسطح أثناء المناولة اليدوية وصولًا إلى عدم اتساق التغليف والمخاطر المريحة المرتبطة بمهام الرفع المتكررة، حلولًا آلية متطورة. وتعالج الأنظمة الآلية الحديثة، مثل خط تعبئة وتكديس أنابيب الألمنيوم الآلي ، هذه التحديات بشكل مباشر، إذ تدمج تقنيات متطورة لتحسين سير العمل، وتعزيز حماية المنتج، ورفع كفاءة التشغيل الإجمالية.
معالجة تحديات الصناعة الأساسية
تتطلب عمليات تشكيل الألمنيوم المبثوق، وخاصةً الأنابيب، معالجة دقيقة لمنع الخدوش أو الانبعاجات أو التشوهات التي قد تؤثر على الجودة وتؤدي إلى مشاكل جمالية أو وظيفية. غالبًا ما تواجه العمليات اليدوية أو شبه الآلية التقليدية صعوبات في:
- كثافة العمالة والتكلفة: إن عملية التعبئة والتكديس اليدوية تستغرق وقتًا طويلاً وتتطلب قوة بشرية كبيرة، مما يؤدي إلى زيادة النفقات التشغيلية.
- التعبئة والتغليف غير المتسقة: يمكن أن تؤدي العمليات اليدوية إلى اختلافات في إحكام الكيس وجودة الختم، مما قد يعرض حماية المنتج للخطر أثناء النقل.
- خطر تلف المنتج: يؤدي التعامل اليدوي المتكرر إلى زيادة احتمالية ظهور عيوب السطح.
- المخاوف المتعلقة ببيئة العمل: يُشكل رفع وتكديس حزم الأنابيب مخاطر إصابات عضلية هيكلية للعمال، مما يؤثر على سلامتهم وقد يؤدي إلى توقفهم عن العمل. تُبرز دراسات بيئة العمل الصناعية باستمرار فوائد الأتمتة في الحد من هذه المخاطر (المصدر: مجلة الصحة المهنية والبيئية).
- اختناقات الإنتاج: قد تواجه خطوط التعبئة والتغليف اليدوية صعوبة في مواكبة عمليات البثق أو التشطيب عالية السرعة، مما يؤدي إلى خلق اختناقات في تدفق الإنتاج الإجمالي.
الغوص العميق في التكنولوجيا: مكونات النظام ووظائفه
عادةً ما تدمج خطوط تعبئة وتكديس أنابيب الألمنيوم الآلية العديد من التقنيات الرئيسية، وغالبًا ما تعتمد على المبادئ الموضحة في براءات الاختراع المتعلقة بالمعالجة الآلية للمواد والتعبئة والتغليف (على سبيل المثال، براءات الاختراع التي تركز على آليات الإمساك اللطيفة أو عمليات إغلاق الأغشية الآلية).
1. التغذية ومعالجة الأنابيب

2. وحدة التعبئة الآلية
يُؤتمت هذا المكوّن الأساسي عملية تغليف الأنابيب بغشاء واقٍ (عادةً ما يكون من البولي إيثيلين). تشمل العمليات الرئيسية ما يلي:
- توزيع الفيلم: فك وتغذية دقيقين للطول الصحيح لمواد التعبئة.
- إدخال الأنبوب/تغليفه: تعمل الآليات على توجيه الأنبوب (الأنابيب) بلطف إلى الكيس المشكل أو لف الفيلم حولها.
- ختم خاص: استخدام تقنيات مثل الختم الحراري أو الختم النبضي لضمان إغلاق محكم. سلامة الختم بالغة الأهمية، وغالبًا ما يتم الالتزام بمعايير التغليف الصناعية لضمان المتانة والحماية من العوامل البيئية. تُسهم الأبحاث في علم البوليمرات في اختيار أفضل أنواع الأغشية ومعايير الختم لتطبيقات محددة.
3. أتمتة التكديس والتجميع
بعد التعبئة، تُنقل الأنابيب تلقائيًا إلى محطة التكديس. غالبًا ما يتضمن ذلك:
- أنظمة التكامل الروبوتية أو أنظمة الرافعات الجسرية: رفع الأنابيب المعبأة ووضعها بدقة على منصة نقالة أو إطار تكديس. تُعد تقنية المقبض أساسية هنا، فهي مصممة للتعامل مع الأنابيب المعبأة دون المساس بإغلاقها أو إتلاف محتوياتها.
- تشكيل الطبقة: بناء طبقات مستقرة ومتشابكة وفقًا لأنماط مُبرمجة مسبقًا. هذا يضمن سلامة الحزمة للتخزين والنقل الآمنين.
- التفريغ الآلي: بمجرد وصول المكدس إلى الارتفاع أو العدد المطلوب، يتم نقله تلقائيًا خارج النظام للتخزين أو الشحن.
4. نظام التحكم والتكامل
تُدار هذه الخطوط عادةً بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) مزودة بواجهة تحكم بين الإنسان والآلة (HMI) للتشغيل والمراقبة والتشخيص. تُقدم الأنظمة المتقدمة ما يلي:
- إدارة الوصفة: تخزين المعلمات لأبعاد الأنابيب المختلفة وتكوينات التكديس.
- الربط: إمكانية التكامل مع أنظمة تنفيذ التصنيع (MES) أو أنظمة تخطيط موارد المؤسسة (ERP) لتبادل البيانات في الوقت الفعلي وتتبع الإنتاج، بما يتماشى مع مبادئ الصناعة 4.0 التي تتم مناقشتها غالبًا في منشورات مثل التوزيع الصناعي.
- ميزات السلامة: إجراءات السلامة الشاملة بما في ذلك الستائر الضوئية، والتوقف في حالات الطوارئ، والحراسة المادية المتوافقة مع معايير السلامة ذات الصلة (على سبيل المثال، ISO 13849).
الفوائد القابلة للقياس والعائد على الاستثمار
يؤدي تنفيذ خط التعبئة والتكديس الآلي إلى تحقيق مزايا كبيرة:
- زيادة الإنتاجية: يعمل على تسريع عملية التعبئة والتغليف بشكل كبير مقارنة بالطرق اليدوية، وغالبًا ما يتعامل مع أحجام أكبر بكثير في الساعة.
- متطلبات العمالة المخفضة: توفير الموظفين للقيام بمهام ذات قيمة أعلى، ومعالجة نقص العمالة وتقليل تكاليف العمالة المباشرة.
- حماية المنتج المحسنة: إن التعامل المتسق والآلي يقلل من الخدوش والأضرار، مما يقلل من معدلات الخردة ويحسن رضا العملاء.
- سلامة محسنة: يساعد على التخلص من الرفع اليدوي الشاق والحركات المتكررة، مما يؤدي إلى بيئة عمل أكثر أمانًا وتكاليف أقل متعلقة بالإصابات.
- الاتساق التشغيلي: ضمان جودة التعبئة والتكديس الموحدة على مدار الساعة طوال أيام الأسبوع.
- البصمة الأمثل: يمكن للأنظمة المتكاملة في كثير من الأحيان تحقيق إنتاجية عالية ضمن مساحة أرضية مضغوطة نسبيًا مقارنة بالخطوط اليدوية المترامية الأطراف.
معلمات النظام الرئيسية
عند تقييم مثل هذه الأنظمة، تتضمن المواصفات الفنية الرئيسية ما يلي:
- نطاق قطر الأنبوب: الحد الأدنى والحد الأقصى لأقطار الأنابيب التي يمكن للنظام التعامل معها.
- نطاق طول الأنبوب: الحد الأدنى والحد الأقصى لطول الأنابيب القابلة للتكيف.
- الحد الأقصى لوزن الحزمة/الأبعاد: حدود للمكدس المكتمل.
- القدرة الإنتاجية: الأنابيب أو الحزم التي تتم معالجتها في الدقيقة/الساعة.
- توافق مواد التعبئة: أنواع وسمك الفيلم المدعوم (على سبيل المثال، PE، PP).
- نظام التحكم: ماركة PLC ونوع HMI.
- متطلبات الطاقة: الاحتياجات الكهربائية والهوائية.
- اثار: الأبعاد الكلية للخط المثبت.
خاتمة
يمثل خط التعبئة والتغليف الآلي لأنابيب الألمنيوم نقلة نوعية في تكنولوجيا مناولة المواد والتعبئة والتغليف لصناعة الألمنيوم والقطاعات ذات الصلة. فمن خلال الاستفادة من الأتمتة والهندسة الدقيقة وأنظمة التحكم الذكية، تعالج هذه الخطوط تحديات تشغيلية حاسمة بشكل مباشر، محققةً تحسينات ملموسة في الكفاءة والسلامة وجودة المنتج وفعالية التكلفة. بالنسبة للمصنعين والموزعين الساعين إلى تحسين عملياتهم النهائية واكتساب ميزة تنافسية، فإن الاستثمار في مثل هذه الحلول الآلية يوفر عائدًا مجزيًا على الاستثمار.
لمزيد من التفاصيل الفنية أو استفسارات التطبيق المحددة، يرجى الاتصال بـinfo@fhopepack.com.