تحسين معايير اللحام لآلات قلب الموضع
1. المقدمة: دور معايير اللحام في التصنيع الآلي
تُعدّ آلات قلب الوضعيات أداةً أساسيةً في التصنيع الحديث، إذ تُمكّن اللحامين من التعامل مع قطع العمل المعقدة لتحقيق الوصول الأمثل إلى الوصلات وجودة لحام متسقة. مع ذلك، فإن فعالية هذه الآلات تعتمد على تطبيق معايير لحام دقيقة. يُعدّ وضع المعايير المناسبة والالتزام بها أمرًا بالغ الأهمية لتجنب عيوب اللحام الشائعة، مثل الاحتراق، وعدم اكتمال الاختراق، والمسامية، لا سيما عند العمل مع مواد حساسة للتشوه الحراري، كالصفائح الرقيقة. يستعرض هذا الدليل معايير اللحام الأساسية لآلات قلب الوضعيات ، مع التركيز على التحكم في المعايير، والاستقرار، ومنع العيوب لتحقيق لحامات متينة وعالية الجودة.

2. لماذا تُعدّ معايير اللحام الدقيقة مهمة لآلات تقليب المواضع؟
يتيح استخدام آلة تقليب الموضع إجراء عمليات لحام آلية أو شبه آلية، مما يُحسّن الكفاءة وبيئة العمل. ومع ذلك، تتطلب الأتمتة اتساقًا. فالانحرافات الطفيفة في معايير اللحام قد تُؤدي إلى عواقب وخيمة:
- اختراق غير كافي: يمكن أن يؤدي انخفاض مدخلات الحرارة (غالبًا بسبب انخفاض التيار أو الجهد) إلى حدوث لحامات ضعيفة تفشل في دمج المواد الأساسية بشكل صحيح.
- الحرق: يمكن أن تؤدي الحرارة الزائدة إلى ذوبان المادة، مما يؤدي إلى تكوين ثقوب، وهي مشكلة خطيرة بشكل خاص في الأقسام الرقيقة.
- السلامة الهيكلية: يؤدي كلا العيبين إلى الإضرار بقوة اللحام والسلامة الهيكلية للمنتج النهائي، مما قد يؤدي إلى الفشل أو إعادة العمل المكلفة أو الرفض.
يزداد التحدي عند لحام المواد الرقيقة. على سبيل المثال، في اللحام الآلي للمواد التي يبلغ سمكها حوالي 3 مم، تكون النافذة المقبولة لعمق اختراق اللحام (n1) ضيقة للغاية. إذا كان n1 أقل من 1.5 مم تقريبًا، فمن المرجح أن يكون الاختراق غير مكتمل. على العكس، غالبًا ما يؤدي تجاوز 2.0 مم إلى احتراق اللحام. يتطلب هذا التسامح الضيق (أقل من 1 مم) رقابة صارمة على معايير اللحام عند استخدام آلات قلب الموضع.
3. فهم معلمات اللحام الرئيسية وتأثيرها
يتطلب تحقيق جودة لحام مثالية إدارةً دقيقةً للعديد من معايير اللحام المترابطة. وبينما تعتمد القيم المحددة بشكل كبير على نوع المادة، وسمكها، وتصميم الوصلة، وعملية اللحام (مثل GMAW، وFCAW، وSAW)، وغاز الحماية، فإن فهم دور كلٍّ منها أمرٌ أساسي.
- تيار اللحام (الأمبير): يتحكم هذا التيار بشكل أساسي في معدل ذوبان القطب (السلك) ويؤثر على عمق الاختراق. عادةً ما يعني التيار العالي اختراقًا أعمق وسرعة تغذية أعلى للسلك.
- الجهد (جهد القوس): يؤثر على طول القوس وعرض/شكل خرزة اللحام. عادةً ما يُنتج الجهد العالي خرزة لحام أكثر تسطحًا واتساعًا، وقد يزيد من قابلية تناثره أو تآكله إذا لم يُوازَن مع التيار وسرعة الحركة.
- سرعة السفر: سرعة حركة شعلة اللحام على طول المفصل. تؤثر هذه السرعة على كمية الحرارة الداخلة لكل وحدة طول؛ فالسرعات المنخفضة تزيد من كمية الحرارة الداخلة ونفاذها، بينما تقللها السرعات العالية.
- سرعة تغذية السلك (WFS): يرتبط ارتباطًا مباشرًا بالتيار في عمليات الجهد الثابت (مثل GMAW). يتحكم في كمية معدن الحشو المترسب. يجب موازنة التيار وسرعة الحركة لتكوين خرزات بشكل صحيح.
- حماية الغاز: يحمي حوض اللحام المنصهر من التلوث الجوي. يؤثر نوع الغاز (مثل ثاني أكسيد الكربون ومخاليط الأرجون) على استقرار القوس الكهربائي، ونمط الاختراق، ومظهر اللحام.
4. اعتبارات المعلمات للمواد الرقيقة (مثال: سمك 3 مم)
يتطلب لحام المواد الرقيقة توازنًا دقيقًا لتحقيق انصهار كافٍ دون استهلاك حرارة زائدة. مع استحالة استخدام إعدادات عامة، إلا أن مبادئ اختيار المعلمات أساسية. باستخدام سلك بقطر φ1.6 مم كمثال توضيحي (تختلف المعلمات اختلافًا كبيرًا باختلاف العملية الفعلية وقطر السلك):
4.1. معلمات لحام التماس الرئيسي
بالنسبة لدرزات اللحام الأساسية على المواد التي يبلغ سمكها حوالي 3 مم، غالبًا ما يتم تفضيل نطاق تيار أقل لتقليل مدخلات الحرارة وتقليل التشوه أو خطر الاحتراق.
- مثال على النطاق الحالي (I1): 160 أ - 200 أ
- الطرف السفلي (على سبيل المثال، 160A): يقلل من الحرارة، وهو مناسب للأقسام الرقيقة جدًا أو المواد الحساسة للحرارة، ولكنه يتطلب التحكم الدقيق لضمان الاختراق الكافي.
- نهاية أعلى (على سبيل المثال، 200A): يوفر اختراقًا أكثر قوة، وهو أمر مطلوب بشكل محتمل للأقسام الأكثر سمكًا قليلاً ضمن فئة "الرقيقة" أو أنواع المفاصل المحددة، ولكنه يزيد من خطر الحرق.
4.2. معلمات تمرير الجذر أو تمرير الختم
غالبًا ما تتطلب عمليات تمرير الجذور طاقة كافية لضمان الاندماج الكامل في جذر المفصل.
- مثال على النطاق الحالي (I2): 220 أ - 280 أ
- يهدف هذا النطاق الأعلى إلى تحقيق اختراق كامل. ومع ذلك، يُعدّ التيار الزائد هنا سببًا رئيسيًا لاحتراق المواد الرقيقة. يمكن أن يُساعد الضبط الدقيق، وربما استخدام تقنيات مثل اللحام النبضي، في إدارة الحرارة الداخلة.
ملاحظة هامة: هذه النطاقات الحالية هي أمثلة فقط، وتعتمد بشكل كبير على عملية اللحام المحددة (GMAW، FCAW، إلخ)، وغاز الحماية، ونوع/قطر السلك، والمادة. يُعدّ تطوير مواصفات إجراءات اللحام (WPS) المحددة من خلال الاختبار أمرًا ضروريًا لأي تطبيق.

5. الدور الحاسم لاستقرار المعلمات
للحصول على نتائج متسقة، وخاصة في الإعدادات الآلية باستخدام آلات قلب الموضع وعند لحام المواد الرقيقة، فإن الاستقرار هو الأهم.
- متطلبات الاستقرار العالية: حتى التقلبات البسيطة في التيار أو الجهد أثناء اللحام يمكن أن تؤدي إلى اختراق غير متسق، واختلافات في شكل الخرز، وزيادة المسامية.
- تسامحات التحكم: استهدف الحد الأدنى من التنوع. من الناحية المثالية:
- التقلبات الحالية: في حدود ±10A من نقطة الضبط.
- تقلب الجهد: ضمن ±2 فولت من نقطة الضبط.
- مدخلات الحرارة المتسقة: تضمن المعلمات المستقرة توزيعًا حراريًا متساويًا على طول اللحام. وهذا أمر بالغ الأهمية لضمان اختراق مُتوقع، ويقلل من خطر احتباس الغازات، مما يُسبب المسامية. تُساعد مصادر الطاقة ووحدات التحكم المُتطورة في أنظمة تحديد المواقع الحديثة على تحقيق هذا الاستقرار.
6. منع عيوب اللحام الشائعة باستخدام المواضع
إن التحكم الدقيق في المعلمات والتشغيل المستقر هما مفتاح تجنب العيوب:
- الحرق:
- السبب: مدخلات الحرارة الزائدة (التيار/الجهد العالي، سرعة السفر البطيئة).
- الوقاية: خفّض التيار/الجهد، وزِد سرعة الحركة، واستخدم التقنية المناسبة (مثل النسيج، وأنماط النبض)، وتأكد من التركيب الصحيح. استخدم الحد الأدنى من نطاقات المعلمات المناسبة للأجزاء الرقيقة.
- الاختراق غير الكامل (عدم الاندماج):
- السبب: مدخلات حرارة غير كافية (تيار/جهد منخفض، سرعة سفر عالية)، زاوية شعلة غير صحيحة، تحضير غير كافٍ للمفصل.
- الوقاية: ارفع التيار/الجهد بشكل مناسب، وقلل سرعة الحركة، وتأكد من صحة زاوية الشعلة وزاوية العمل التي يُسهّلها الموضع، ونظّف الوصلة وجاهزها جيدًا. تأكد من أن معلمات مرور الجذر تُوفّر طاقة كافية.
- المسامية:
- السبب: الغاز المحاصر في معدن اللحام (التلوث الجوي، الشوائب على المعدن الأساسي/سلك الحشو، تغطية غير كافية لغاز الحماية، الجهد الزائد/طول القوس، مدخلات الحرارة غير المتسقة).
- الوقاية: ضمان معدل تدفق وتغطية غاز الحماية المناسب، والتحقق من وجود تسربات في خطوط الغاز، واستخدام المواد الاستهلاكية النظيفة/الجافة، والحفاظ على المعلمات الثابتة والصحيحة (تجنب الجهد الزائد)، وضمان إدخال الحرارة بشكل ثابت.
- تقويض:
- السبب: انصهر الأخدود في المعدن الأساسي بجوار نقطة اللحام، مما أدى إلى انخفاض سمك المقطع العرضي. غالبًا ما يكون السبب هو زيادة التيار/الجهد أو زاوية الشعلة غير الصحيحة.
- الوقاية: تحسين إعدادات الجهد والتيار، وضبط زاوية الشعلة، واستخدام سرعة السفر المناسبة.
- تداخل:
- السبب: بروز معدن اللحام خارج نقطة اللحام أو جذره دون الالتحام بالمعدن الأساسي. غالبًا ما يكون السبب هو عدم كفاية الحرارة الداخلة أو بطء سرعة الحركة مقارنةً بمعدل الترسيب.
- الوقاية: زيادة سرعة السفر، وضبط المعلمات لتحقيق اندماج أفضل (تيار/جهد أعلى محتمل، ومتوازن بعناية)، وضمان وضع الشعلة بشكل صحيح.

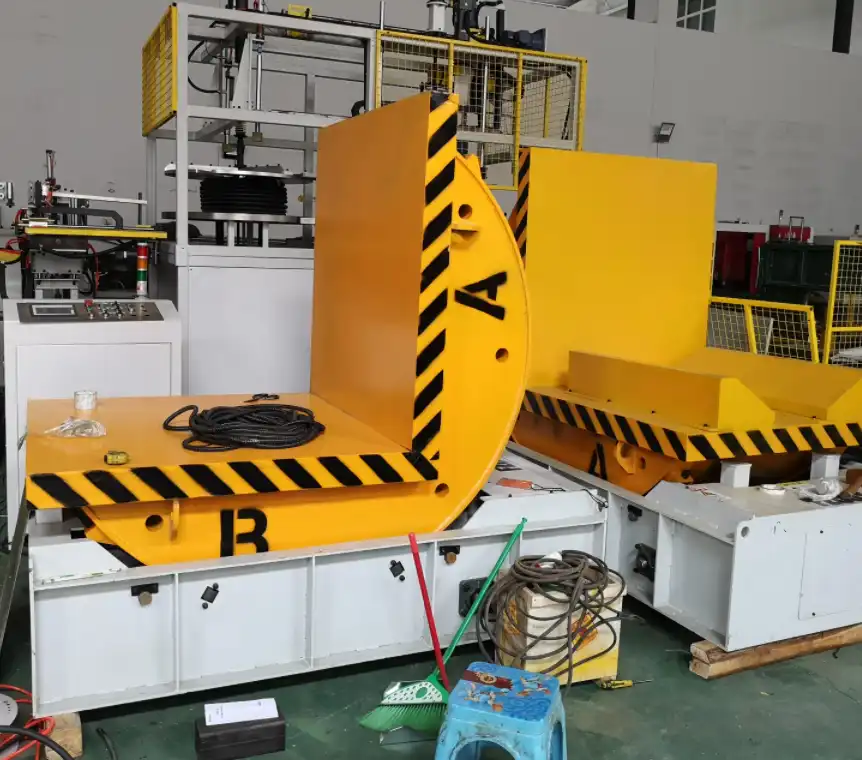
إمالة هيدروليكية ورافعة للتحويل4 7. أفضل الممارسات لتطبيق معايير اللحام
للاستفادة من آلات قلب الموضع بشكل فعال وضمان جودة اللحام المتسقة:
- تطوير مواصفات إجراءات اللحام (WPS): أجرِ اختبارات شاملة لتحديد المعلمات المثلى (التيار، الجهد، سرعة الحركة، تدفق الغاز، إلخ) لكل تطبيق محدد (المادة، السُمك، نوع الوصلة). وثّق هذه الاختبارات في ملف WPS رسمي.
- استخدم الإجراءات والموظفين المؤهلين: تأكد من أن إجراءات اللحام مؤهلة وفقًا للرموز ذات الصلة (على سبيل المثال، AWS D1.1 للصلب الهيكلي) وأن المشغلين أو مبرمجي اللحام مدربون ومؤهلون بشكل صحيح.
- معايرة المعدات والصيانة الدورية: تأكد من معايرة وصيانة مصدر طاقة اللحام، ومغذي الأسلاك، وآلة قلب الموضع نفسها بانتظام. هذا يضمن أن تعكس المعلمات المحددة بدقة الناتج الفعلي، مما يضمن الاستقرار والاتساق.
- الاستفادة من الأتمتة والمراقبة: استخدم ميزات أنظمة تحديد المواقع الحديثة، والتي قد تشمل المراقبة في الوقت الفعلي وحلقات التغذية الراجعة التي يمكنها ضبط المعلمات تلقائيًا للتعويض عن الاختلافات البسيطة، مما يضمن إدخال الحرارة بشكل ثابت.
- إعطاء الأولوية للتحضير المشترك والتجهيز: يُعدّ تحضير وتجهيز المفاصل بدقة وبشكل متسق أمرًا بالغ الأهمية. فالتجهيز غير الصحيح يتطلب استخدام كمية زائدة من معدن اللحام، أو يُصعّب تحقيق اختراق ثابت، حتى مع المعايير المثالية.
- استشر المصادر الموثوقة: للحصول على إرشادات مفصلة حول معلمات اللحام، وتحليل العيوب، وتأهيل الإجراءات، راجع هيئات المعايير والمنظمات الفنية مثل جمعية اللحام الأمريكية (AWS).
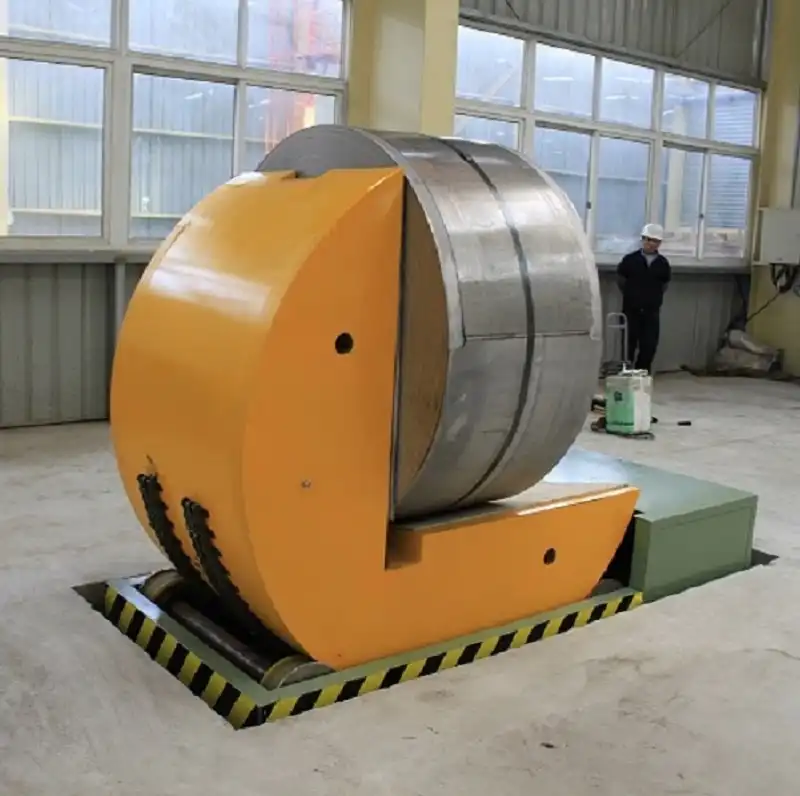
لفائف إمالة upender44 8. الخاتمة: معايير الدقة لتصنيع موثوق
معايير اللحام الفعّالة غير قابلة للتفاوض عند استخدام آلات تقليب المواضع، وخاصةً في التطبيقات الصعبة مثل لحام المواد الرقيقة. يُعدّ التحكم الدقيق في تيار اللحام، والجهد، وسرعة الحركة، وضمان استقرار المعاملات، أساسيًا لمنع عيوب مثل الاحتراق، والاختراق غير الكامل، والمسامية. من خلال وضع مواصفات إجراءات لحام متينة قائمة على اختبارات دقيقة، والحفاظ على معايرة المعدات، والاستفادة من إمكانيات تقنيات اللحام وتحديد المواضع الحديثة، يمكن للمصنعين تحقيق لحامات عالية الجودة ومتينة هيكليًا باستمرار، تلبي متطلبات الصناعة الصارمة. ويؤدي الالتزام بهذه المعايير مباشرةً إلى تحسين الإنتاجية، وتقليل إعادة العمل، وتعزيز موثوقية المنتج.

احصل على أفضل الحلول لك!