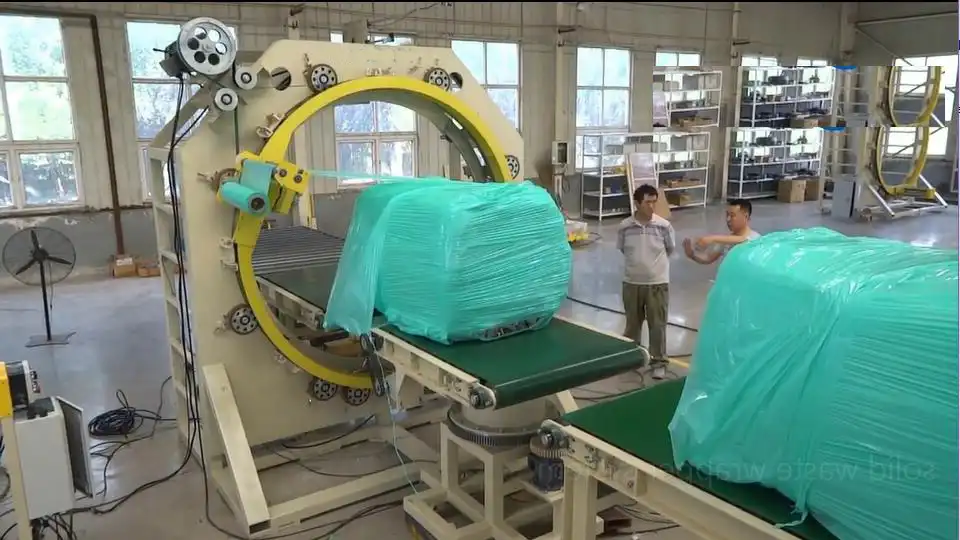
تُعدّ آلات التغليف المدارية، والتي تُعرف أيضًا باسم آلات التغليف المطاطية المدارية ، من العناصر الأساسية في أتمتة عمليات التغليف. فهي تُؤمّن البضائع، وخاصةً الطويلة منها أو كبيرة الحجم، عن طريق تغليفها بإحكام بغشاء مطاطي. تُقلّل هذه العملية بشكلٍ كبير من مخاطر التلف أثناء المناولة والتخزين والشحن. وتُستخدم هذه الآلات على نطاق واسع في قطاعات مثل الخدمات اللوجستية ومواد البناء والسيارات والتصنيع، حيث تُعزّز الكفاءة وتحمي المنتجات القيّمة.
يقدم هذا الدليل تفاصيل عملية التصنيع خطوة بخطوة وراء غلاف مداري حديث، مع تسليط الضوء على دقة الهندسة وعلم المواد وفحوصات الجودة المشاركة في إنشاء معدات تغليف موثوقة وفعالة.
1. التصميم والهندسة: وضع الأساس
تبدأ الرحلة بتصميم وهندسة دقيقين. تُترجم هذه المرحلة المتطلبات التشغيلية إلى مخطط عملي، مع التركيز على الأداء والسلامة والمتانة.
أ. تحديد المواصفات والميكانيكا
يقوم المهندسون أولاً بإنشاء مؤشرات الأداء الرئيسية (KPIs):
- قدرة التحميل: الحد الأقصى للوزن والأبعاد التي يجب أن تتعامل معها الماكينة.
- الإنتاجية: سرعة التغليف المطلوبة (دورة في الدقيقة / ساعة).
- تكوين الالتفاف: معلمات التحكم في سرعة الحلقة وتداخل الفيلم والشد.
- التعامل مع المنتج: أنواع الناقلات، السرعات، واحتياجات التكامل.
يتم دمج ميزات السلامة، مثل التوقف في حالات الطوارئ، وأقفال الأمان، والحراسة، منذ البداية، بما يتوافق مع معايير الصناعة ذات الصلة (على سبيل المثال، معايير ANSI/PMMI).
ب. الاستفادة من المحاكاة والنمذجة
تلعب البرمجيات المتقدمة دورًا حاسمًا:
- CAD (التصميم بمساعدة الكمبيوتر): إنشاء نماذج ثلاثية الأبعاد مفصلة للجهاز بأكمله ومكوناته، مما يسمح بالتصور والتحسين قبل إنشاء النموذج الأولي المادي.
- تحليل العناصر المحدودة (FEA): يُحاكي الإجهادات التشغيلية على الأجزاء الهيكلية (الإطار، الحلقة) لتحديد نقاط الضعف المحتملة وتحسين استخدام المواد لتحقيق المتانة وطول العمر. هذا يضمن قدرة التصميم على تحمل القوى الديناميكية الناتجة عن تغليف الأحمال الثقيلة أو غير المنتظمة.
- المحاكاة الحركية: يقوم بنمذجة حركة حلقة التغليف وعربة الفيلم والناقلات لتحسين وقت الدورة وضمان التشغيل السلس والخالي من التصادم.
2. اختيار المواد: إعطاء الأولوية للمتانة والأداء
يعد اختيار المواد المناسبة أمرًا بالغ الأهمية لعمر الغلاف المداري وموثوقيته وسلامته في ظل الظروف الصناعية الصعبة.
أ. السلامة الهيكلية باستخدام الفولاذ عالي الجودة
يتم عادةً إنشاء إطار الماكينة والمكونات الهيكلية الأساسية من:
- فولاذ هيكلي عالي الجودة: يوفر الصلابة والقوة اللازمتين لتحمل الأحمال الثقيلة وتحمل الاهتزازات التشغيلية.
- معالجات السطح: تخضع المكونات الفولاذية لمعالجات مثل النفخ الرملي والتحضير لتحضير الطلاءات الواقية، مما يعزز مقاومة التآكل. يمكن استخدام خيارات الفولاذ المقاوم للصدأ لمكونات محددة أو لآلات كاملة تعمل في بيئات تآكلية أو تتطلب الغسيل.
ب. اختيار المكونات الأساسية
خارج الإطار، يمتد الاختيار الدقيق إلى المكونات التشغيلية:
- التروس وناقل الحركة: تضمن التروس المصممة بدقة (غالبًا من الفولاذ المقوى) دورانًا سلسًا وموثوقًا به لحلقة التغليف.
- رمان: يتم اختيار المحامل الصناعية عالية الجودة (على سبيل المثال، المحامل الأسطوانية الكروية، والمحامل الكروية ذات الأخدود العميق) لتقليل الاحتكاك، ودعم الأحمال، وضمان عمر خدمة طويل للعناصر الدوارة.
- المحركات والمحركات: تتحكم محركات التردد المتغير (VFDs) المقترنة بمحركات التيار المتردد القوية أو محركات المؤازرة الدقيقة في سرعة الحلقة والناقلات ونظام توصيل الفيلم.
- الأنظمة الهوائية/الهيدروليكية: تُستخدم في وظائف مثل تثبيت الفيلم، والقطع، وأجهزة الضغط، والتي تتطلب أسطوانات وصمامات وتجهيزات متينة مخصصة للاستخدام الصناعي.
- أجهزة الاستشعار والضوابط: توفر أجهزة الاستشعار الموثوقة (الضوئية، والقرب، وأجهزة التشفير) ردود الفعل إلى وحدة التحكم المنطقية القابلة للبرمجة (PLC)، والتي تدير التسلسلات الآلية للجهاز.
3. تصنيع المكونات: التصنيع الدقيق في العمل
بعد الانتهاء من التصاميم واختيار المواد، تبدأ عملية التصنيع. تستخدم هذه المرحلة تقنيات تصنيع متطورة لإنتاج مكونات بمواصفات دقيقة.
أ. التصنيع باستخدام الحاسب الآلي الدقيق
- التصنيع باستخدام الحاسب الآلي (CNC): ضروري للأجزاء التي تتطلب تحمّلات دقيقة، مثل أغطية المحامل، وحوامل التروس، ومكونات الحلقات. تضمن مطاحن ومخرطات وماكينات الطحن CNC الدقة، وإمكانية التكرار، والملاءمة المثالية، مما يقلل الاهتزاز والتآكل أثناء التشغيل.
- القطع والثني بالليزر/البلازما: تُستخدم لتشكيل الصفائح الفولاذية للإطار والحراس، مما يوفر السرعة والدقة للعناصر الهيكلية.
- لحام: يقوم اللحامون المعتمدون بربط المكونات الهيكلية، باتباع إجراءات محددة لضمان مفاصل قوية ومتينة تتحمل الضغوط التشغيلية.
ب. ضمان توافق المكونات والجودة
يخضع كل جزء مصنع لفحوصات الجودة الأولية:
- التحقق من الأبعاد: قياس الأبعاد الحرجة مقابل مخططات التصميم.
- شهادة المواد: ضمان أن المواد الخام تلبي المعايير المحددة.
- فحص اللحام: فحص جودة اللحام للتأكد من سلامة الهيكل.
يضمن هذا التركيز على الدقة دمج جميع المكونات بسلاسة أثناء التجميع.
4. التجميع: دمج الأنظمة والبنية
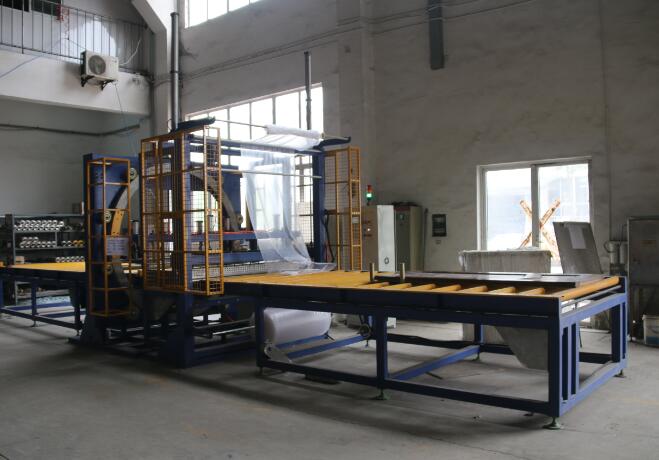
التجميع هو عملية تجميع المكونات الفردية لتكوين الغلاف المداري الكامل. تتطلب هذه المرحلة فنيين ماهرين واهتمامًا دقيقًا بالتفاصيل.
أ. سير عمل التجميع المنظم
- بناء الإطار: يتم تجميع الهيكل الرئيسي، مع التأكد من أنه مستوٍ ومربع.
- تركيب الحلقة والمحرك: يتم تركيب حلقة التغليف ومحركات القيادة والتروس ومحامل الدعم ومحاذاتها بعناية.
- تكامل الناقل: يتم تثبيت ناقلات الإدخال والإخراج والناقلات المركزية المحتملة وربطها ميكانيكيًا.
- نظام توصيل الأفلام: تم تجهيز عربة الفيلم، وبكرات التمدد المسبق، وآليات القطع/التثبيت، وأنظمة التحكم في الشد.
ب. تكامل الأنظمة الكهربائية والهوائية
- الأسلاك والكابلات: يقوم الكهربائيون بتوصيل الأسلاك وفقًا للمخططات، مع توصيل المحركات، وأجهزة الاستشعار، وأجهزة السلامة، ووحدة التحكم المنطقية القابلة للبرمجة (PLC)، ولوحة التحكم التفاعلية (HMI) داخل الخزانات الكهربائية. يُعدّ الالتزام بالمواصفات الكهربائية (مثل NFPA 79 وIEC 60204) أمرًا بالغ الأهمية.
- السباكة الهوائية: يتم توصيل الخراطيم والصمامات الخاصة بالأنظمة الهوائية واختبارها بحثًا عن التسريبات.
- تنفيذ نظام السلامة: يتم توصيل أنظمة التوقف في حالات الطوارئ، والستائر الضوئية، وأقفال الأمان ودمجها في منطق نظام التحكم.
5. الاختبار والتحقق: ضمان التميز التشغيلي
قبل الشحن، يخضع كل غلاف مداري لاختبارات صارمة للتحقق من أدائه وسلامته وموثوقيته.
أ. الاختبار الوظيفي واختبار التحميل
- اختبارات المكونات: يتم اختبار الأنظمة الفردية (دوران الحلقة، الناقلات، مشبك/قطع الفيلم).
- اختبارات النظام المتكامل: تعمل الماكينة من خلال دورات التغليف الآلية باستخدام أحمال الاختبار (محاكاة منتجات العملاء إذا كان ذلك ممكنا).
- التحقق من سعة التحميل: الاختبار بأحمال تصل إلى الحد الأقصى للقدرة المقدرة للتأكد من السلامة الهيكلية والميكانيكية.
- اختبارات السرعة والأداء: التحقق من أوقات الدورة واتساق التغليف عند سرعات تشغيلية مختلفة.
ب. فحوصات السلامة والتحمل
- التحقق من صحة نظام السلامة: اختبار جميع محطات الطوارئ والحراس والأقفال للتأكد من أنها تعمل بشكل صحيح.
- اختبار التحمل: تشغيل الماكينة لفترات طويلة لتحديد المشكلات المحتملة المتعلقة بتراكم الحرارة، أو تآكل المكونات، أو استقرار نظام التحكم.
- أداء الفيلم: تقييم تطبيق الفيلم الممتد، بما في ذلك مستويات ما قبل التمدد، واتساق شد اللف، وقوة الاحتواء على الحمل.

6. التشطيب والتخصيص: الحماية واحتياجات المستخدم
بعد اجتياز كافة الاختبارات، تحصل الماكينة على لمساتها النهائية للحماية ومتطلبات العملاء المحددة.
أ. تطبيق الطلاءات الواقية
- الطلاء الصناعي/الطلاء بالمسحوق: الإطار والمكونات الخارجية مطلية لتوفير حماية متينة ضد التآكل والمواد الكيميائية والاحتكاك. تُستخدم الألوان القياسية عادةً، مع توفر خيارات مخصصة.
ب. تخصيص لوحة التحكم والواجهة
- تكوين واجهة آلة الإنسان: تمت برمجة واجهة شاشة اللمس بالمعلمات التشغيلية المطلوبة وشاشات التشخيص وخيارات اللغة وأية وظائف مخصصة يطلبها العميل.
- التوثيق والوسم: تطبيق ملصقات السلامة والتعليمات التشغيلية والعلامات التجارية وفقًا للمواصفات.
7. مراقبة الجودة: التزام مستمر
إن مراقبة الجودة ليست مجرد خطوة نهائية؛ بل إنها متكاملة في جميع مراحل عملية التصنيع.
أ. فحوصات الجودة أثناء العملية
يقوم المفتشون بمراقبة الجودة في كل مرحلة: استلام المواد، والتصنيع، والتجميع الفرعي، والتجميع النهائي، وتحديد الانحرافات وتصحيحها في وقت مبكر.
ب. التفتيش النهائي والتوثيق
- التحقق قبل الشحن: يؤكد الفحص الشامل النهائي أن جميع المكونات موجودة ومثبتة بشكل صحيح وأن الجهاز يلبي جميع مواصفات الطلب ويجتاز معايير الاختبار.
- سجلات ضمان الجودة: جميع نتائج الاختبارات وتقارير التفتيش وشهادات المواد موثقة، مما يشكل سجل جودة متكاملًا للآلة. غالبًا ما يُسترشد في هذه العمليات بالامتثال لمعايير مثل ISO 9001.
8. التسليم والتركيب والتشغيل: الخطوات النهائية للتشغيل
يتم تجهيز الغلاف المداري المكتمل والموثق للشحن والإعداد النهائي في منشأة العميل.
أ. التحضير الآمن للشحن
- التفكيك الجزئي (إذا لزم الأمر): يمكن تفكيك الآلات الكبيرة جزئيًا وتعبئتها بعناية لضمان نقلها بشكل آمن وفعال.
- حماية: يتم تأمين المكونات وحمايتها من الاهتزازات والعوامل البيئية أثناء النقل.
ب. التثبيت والتدريب في الموقع
- إعادة التجميع والتكامل: يقوم الفنيون المدربون بإعادة تجميع الماكينة، وتوصيلها بإمدادات الطاقة والهواء، ودمجها مع خطوط الإنتاج الموجودة.
- التكليف: ضبط إعدادات الماكينة بشكل دقيق لمنتجات العميل المحددة وإجراء الاختبارات التشغيلية النهائية في بيئة الإنتاج.
- تدريب المشغلين: توفير التدريب الشامل لموظفي العميل حول تشغيل الآلات والصيانة الروتينية وإجراءات السلامة.
الاستنتاج: موثوقية الهندسة لنجاح التعبئة والتغليف
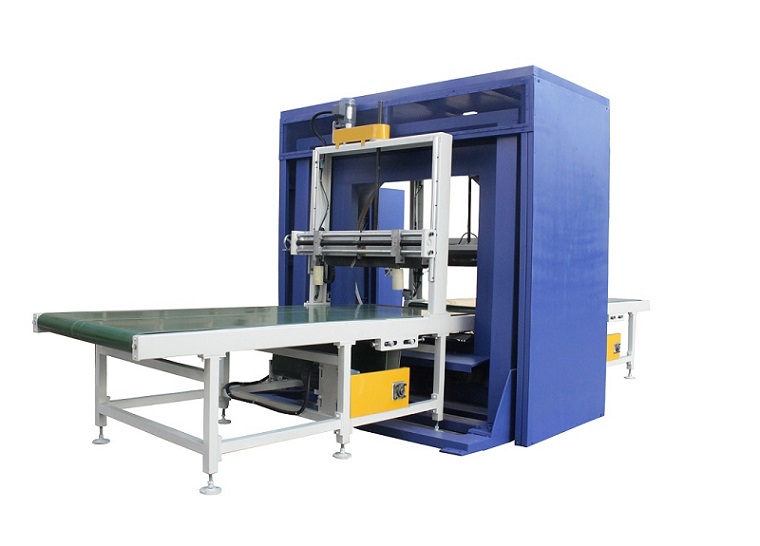
يُعدّ تصنيع آلة تغليف مدارية صناعية عمليةً معقدة تجمع بين الهندسة المتينة، واختيار المواد بعناية، والتصنيع الدقيق، والتجميع المتقن، والاختبار الشامل. كل خطوة من هذه الخطوات حيوية لإنتاج آلات تُقدّم أداءً ثابتًا، وتُحسّن كفاءة التغليف، وتضمن استقرار الحمولة، وتعمل بأمان لسنوات. يُبرز فهم هذه العملية القيمة الكامنة في أتمتة التغليف عالية الجودة، مما يُمكّن الشركات من حماية منتجاتها بفعالية وتحسين عملياتها اللوجستية.