مناولة أنابيب البولي إيثيلين عالي الكثافة آليًا: عملية اللف والربط والتعبئة
تُعد المعالجة النهائية الفعّالة أمرًا بالغ الأهمية في تصنيع الأنابيب الحديثة. تُحسّن أتمتة مناولة الأنابيب الجاهزة، وخاصةً أنابيب البولي إيثيلين عالي الكثافة (HDPE)، الإنتاجية والاتساق بشكل كبير. يستكشف هذا الدليل وظائف وفوائد آلات لفّ وربط وتعبئة أنابيب البولي إيثيلين عالي الكثافة (HDPE) الأوتوماتيكية.
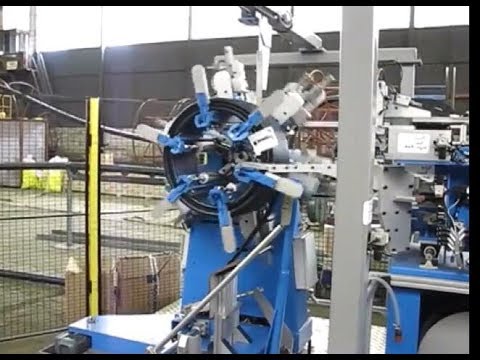
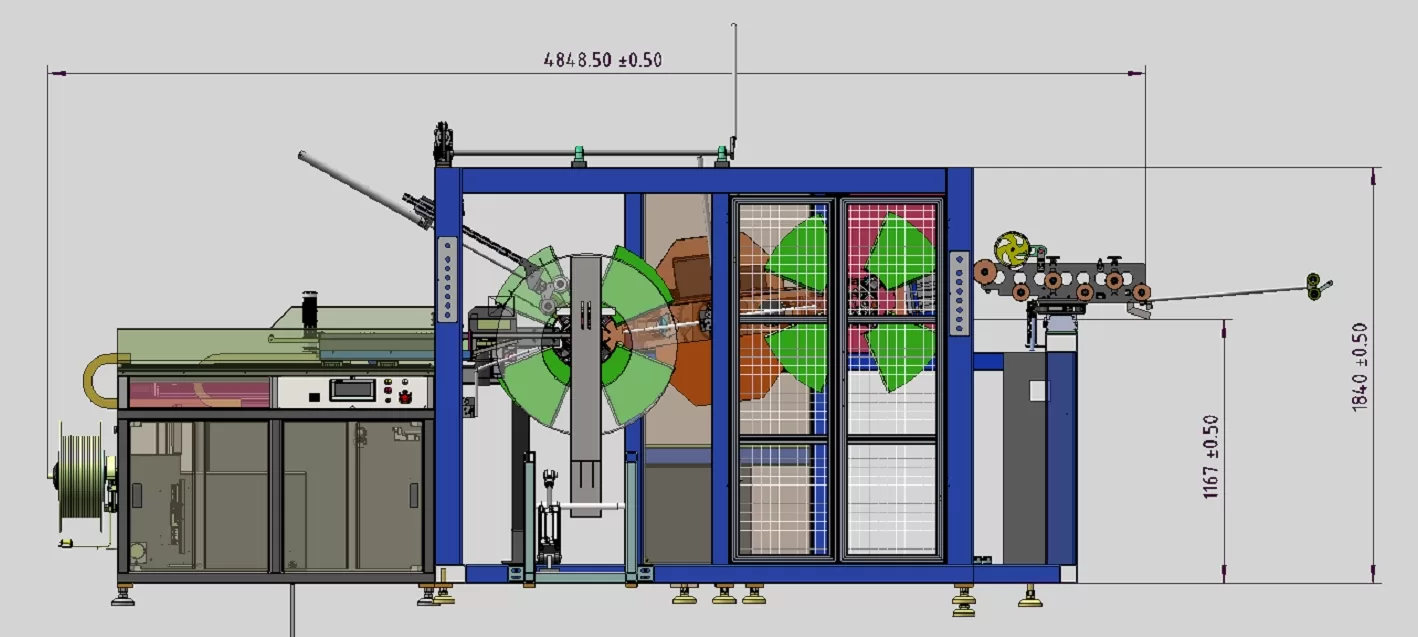
إن فهم إمكانيات آلة لف وتغليف أنابيب البولي إيثيلين عالي الكثافة الأوتوماتيكية يكشف عن قيمتها في تبسيط العمليات. تعمل هذه الأنظمة المتكاملة على أتمتة العملية بأكملها بدءًا من استلام الأنبوب وحتى إنتاج لفة جاهزة للشحن.
1. سير العمل الآلي: من الطارد إلى الملف المُعبأ
تقوم آلة لف الأنابيب البلاستيكية عالية الكثافة العمودية الأوتوماتيكية وربطها وتعبئتها بتنفيذ سلسلة من العمليات دون تدخل يدوي، مما يضمن السرعة والتوحيد.
1.1 تغذية الأنابيب ومزامنتها
يتكامل النظام عادةً مباشرةً مع خط بثق الأنابيب. عند خروج الأنبوب من جهاز البثق وعملية التبريد، يُغذّى في آلة اللف. غالبًا ما تراقب المستشعرات سرعة الأنبوب لمزامنة معدل اللف مع ناتج البثق، مما يمنع الشد أو الارتخاء.

1.2 اللف الدقيق
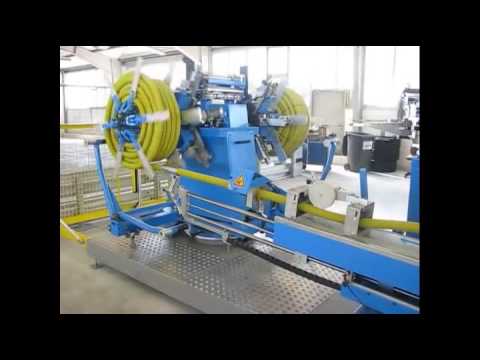
يُوجَّه الأنبوب إلى رأس أو أسطوانة لف. تستخدم الأنظمة المتقدمة عوارض تعمل بمحرك سيرفو لتغليف الأنبوب بدقة طبقة تلو الأخرى، مما يُنتج ملفًا مضغوطًا وثابتًا بطول أو وزن محددين مسبقًا. عادةً ما تكون معلمات اللف (القطر الداخلي، القطر الخارجي، العرض) قابلة للتعديل عبر واجهة التحكم.
1.3 الربط الآمن
بعد لفّ الأنبوب بالطول المطلوب، يُقطع الأنبوب تلقائيًا. ثم يُنقل الأنبوب المكتمل إلى محطة الربط. هنا، عادةً ما يُثبّت 2-4 أحزمة (عادةً من البولي بروبيلين أو البولي إيثيلين تيرفثالات) تلقائيًا بشكل شعاعي حول محيط الأنبوب، ويُشدّ، مما يُثبّت أطراف الأنبوب ويُحافظ على شكل الأنبوب أثناء المناولة والنقل.
1.4 التعبئة النهائية والمناولة
بعد الربط، قد تخضع اللفائف لخطوات تعبئة إضافية، مثل التغليف المرن لمزيد من الحماية من الغبار والرطوبة، وذلك حسب مواصفات الآلة. وأخيرًا، تُقذف اللفائف النهائية والمثبتة أو تُنقل إلى ناقل أو منصة نقالة أو منطقة تجميع، جاهزة للتخزين أو الشحن.
2. المكونات الرئيسية وتكنولوجيا التحكم
إن موثوقية ودقة هذه الآلات تنبع من مكوناتها وأنظمة التحكم المتطورة:
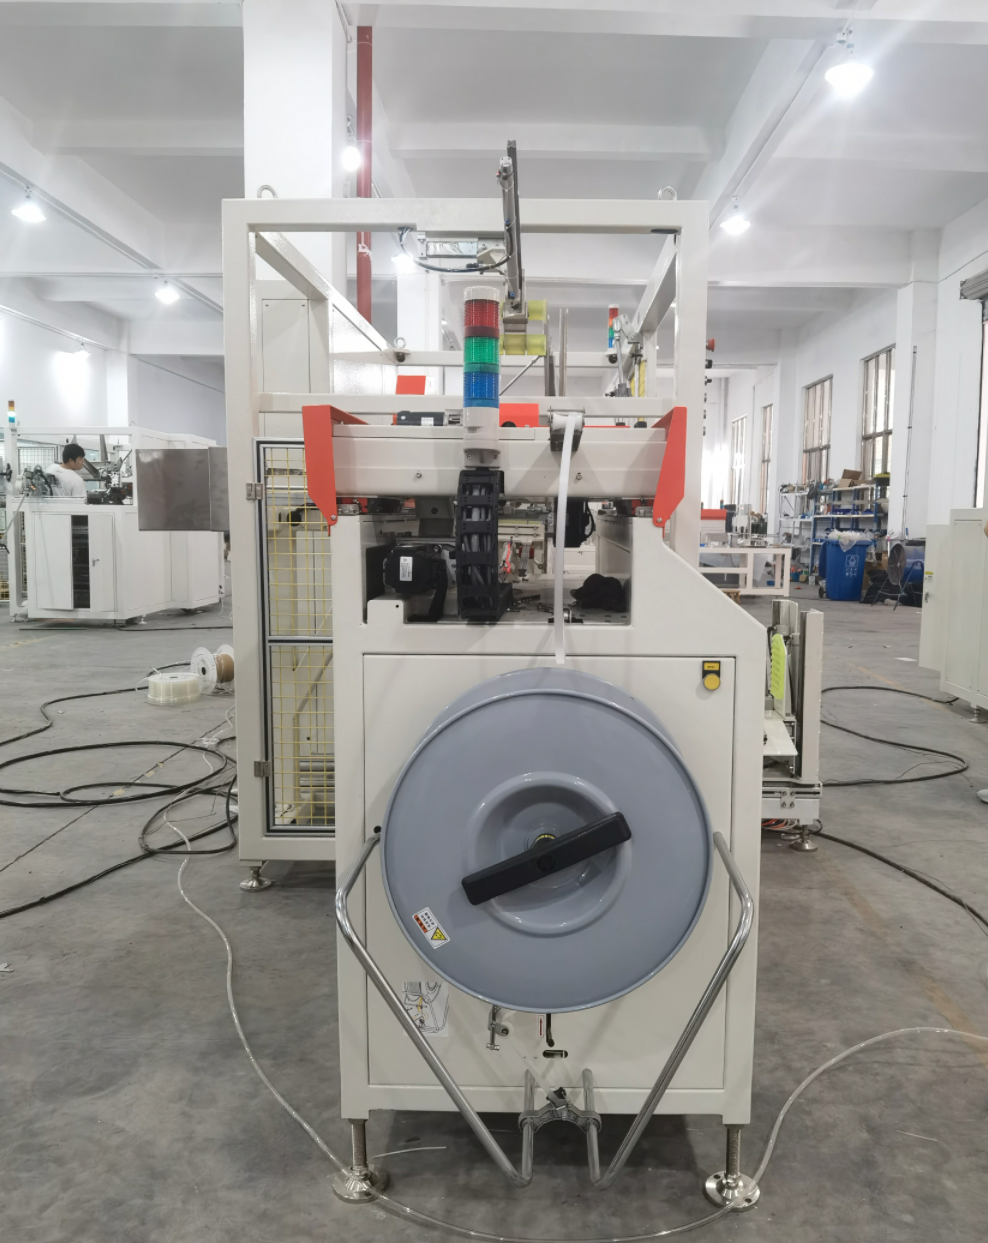
- PLC (وحدة التحكم المنطقية القابلة للبرمجة): يعمل بمثابة العقل المركزي، ويدير تسلسل العمليات، والتوقيت، والتنسيق بين المحطات المختلفة (اللف، والقطع، والربط، والإخراج).
- HMI (واجهة الإنسان والآلة): عادةً ما تكون عبارة عن لوحة شاشة تعمل باللمس تسمح للمشغلين بتعيين المعلمات (حجم الملف، وعدد/موضع الحزام، وسرعة الخط)، ومراقبة العملية، وتشخيص الأخطاء.
- أجهزة التحكم: تُستخدم غالبًا في آلية عرض اللف وأحيانًا محرك اللف الرئيسي، مما يوفر دقة عالية وتحكمًا في السرعة وإمكانية التكرار للحصول على جودة ملف ثابتة.
- أجهزة الاستشعار: تكتشف أجهزة الاستشعار المختلفة وجود الأنابيب، وتقيس الطول، وتراقب التوتر، وتؤكد تطبيق الحزام، وتضمن أن تكون أقفال الأمان نشطة.
- نظام الناقل: ينقل الأنبوب إلى داخل الماكينة ويحرك الملف النهائي للخارج.
- محطة اللف: تتضمن أسطوانة/رأس اللف وآلية العرض.
- محطة الربط: يحتوي على رؤوس الربط التي تقوم بتغذية الأشرطة وشدها وإغلاقها وقطعها.
- آلية القطع: قاطع متزامن للتحكم الدقيق في طول الأنبوب.
3. التنوع: التعامل مع مواد الأنابيب المختلفة
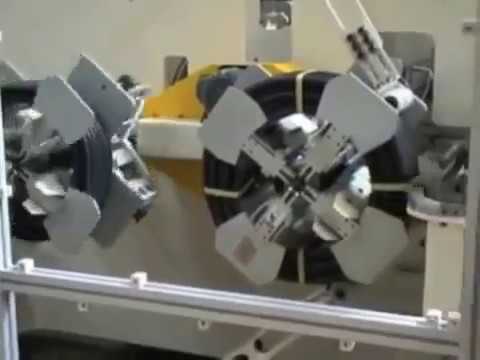
على الرغم من أنها غالبًا ما تُسلط الضوء على HDPE، فإن هذه الأنظمة الأوتوماتيكية غالبًا ما تكون قابلة للتكيف مع لف وربط أنواع أخرى من الأنابيب والخراطيم المرنة وشبه الصلبة، بما في ذلك:
- أنابيب البولي إيثيلين (PE)
- أنابيب البولي بوتيلين
- أنابيب PEX
- الخراطيم المطاطية
- الأنابيب المموجة (حسب المرونة والقطر)
قد يتطلب التكوين المحدد للملف الأوتوماتيكي وآليات الإمساك/التعامل الخاصة به تعديلات بناءً على مادة الأنبوب وقطره وسمك جداره.
4. التكامل السلس مع خطوط البثق
من أهم ميزاته إمكانية التوصيل المباشر بمخرج آلة بثق الأنابيب. هذا يُوفر تدفق إنتاج مستمر وآلي، مما يُقلل من المناولة اليدوية، ويُقلل الحاجة إلى مناطق عازلة كبيرة، ويُعزز كفاءة خط الإنتاج الإجمالية. يضبط النظام التلقائي سرعته بناءً على إنتاج آلة البثق.
5. مزايا لف الأنابيب وتعبئتها آليًا
يوفر تنفيذ آلة اللف والربط والتعبئة الأوتوماتيكية فوائد تشغيلية كبيرة:
- زيادة الإنتاجية: يعمل التشغيل المستمر عالي السرعة على زيادة عدد الملفات التي تتم معالجتها لكل وردية بشكل كبير مقارنة بالطرق اليدوية.
- جودة متسقة: تضمن الأتمتة أن كل ملف يلبي المواصفات المحددة مسبقًا للطول والأبعاد ونظافة اللف وتوتر الشريط، مما يؤدي إلى عرض موحد للمنتج.
- تكاليف العمالة المخفضة: يزيل الحاجة إلى العمل اليدوي المخصص للتغليف والربط والمعالجة، مما يوفر للموظفين مهام أخرى ويقلل من النفقات التشغيلية.
- تعزيز السلامة: يُبعد المشغلين عن المهام الخطرة المحتملة التي تتضمن تحريك الآلات والملفات الثقيلة.
- تحسين حماية المنتج: يساعد الربط الآمن والتغليف الاختياري على تقليل تلف الأنابيب أثناء التخزين والمناولة والنقل.
- إدارة فعالة: يتيح التحكم PLC إجراء تغييرات سهلة على المعلمات، وتتبع الإنتاج، والتكامل في أنظمة المراقبة على مستوى المصنع.
في الختام، تُعدّ آلات لفّ وربط وتعبئة أنابيب البولي إيثيلين عالي الكثافة العمودية الأوتوماتيكية استثمارات أساسية لمصنّعي الأنابيب الذين يسعون إلى تحسين كفاءة الإنتاج، وضمان جودة المنتج، وتقليل الاعتماد على العمالة، وتحسين السلامة في مكان العمل. ومن خلال أتمتة هذه العمليات النهائية الحيوية، يمكن للشركات تعزيز إنتاجيتها وقدرتها التنافسية بشكل عام.