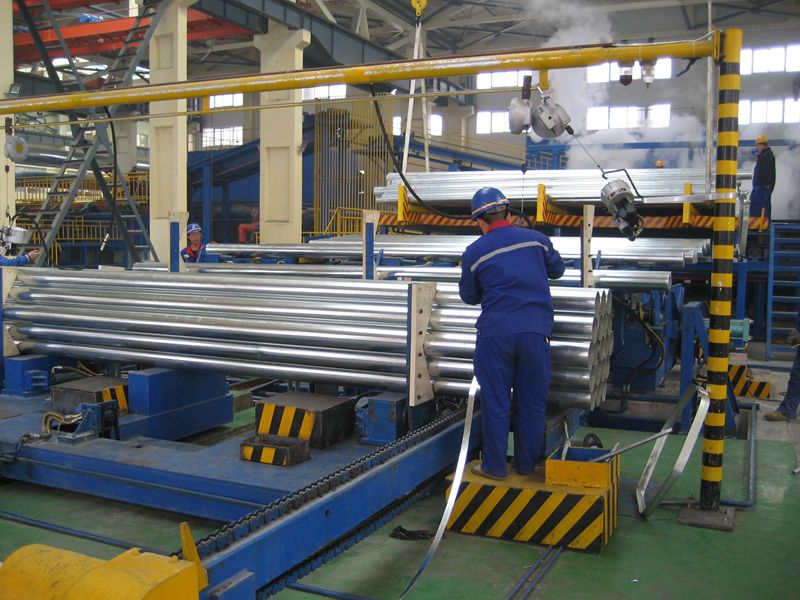
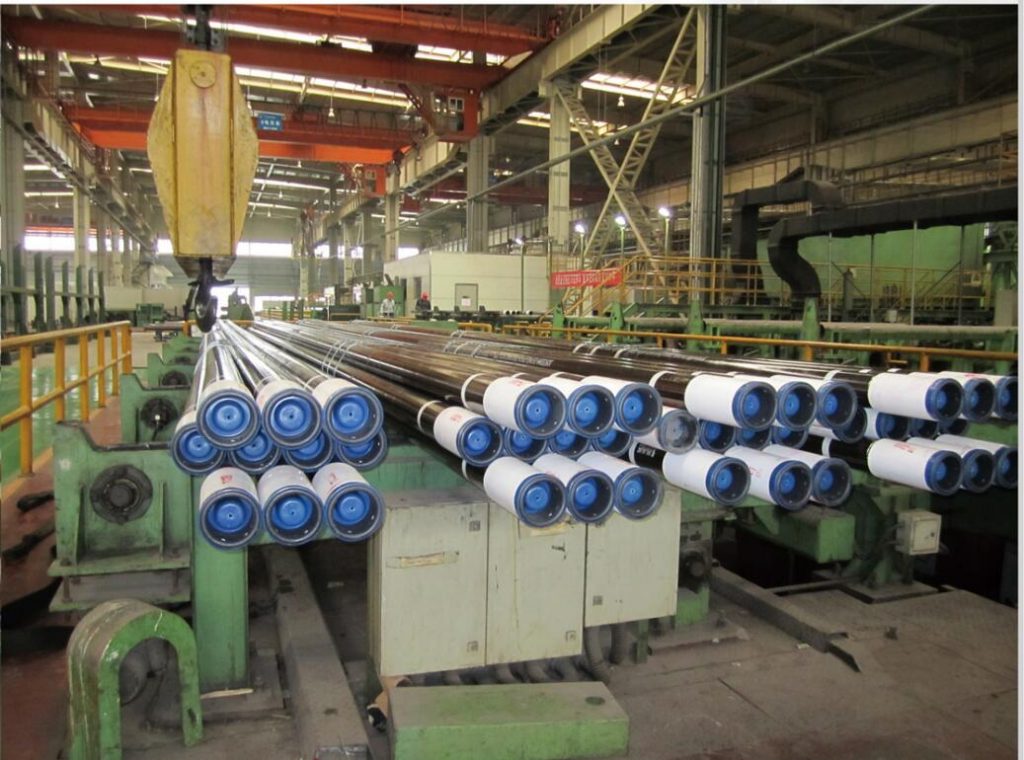
概要:人工堆垛和对齐是管材包装线上耗时最长、容易导致管束滑落的环节。这条自动化生产线取代了这些工序:飞锯将6米至8米长的管材切割成束,圆盘堆垛工位逐层堆垛管材,并通过端面对齐保持管束面垂直,最后由接收车将成品管束送入捆扎机。整机占地面积约为18米×7米×3.5米,总装机功率约为28千瓦,采用带触摸屏的PLC进行控制。视频展示了该生产线在我们车间进行热调试的运行情况。
目录
本命令涵盖的内容
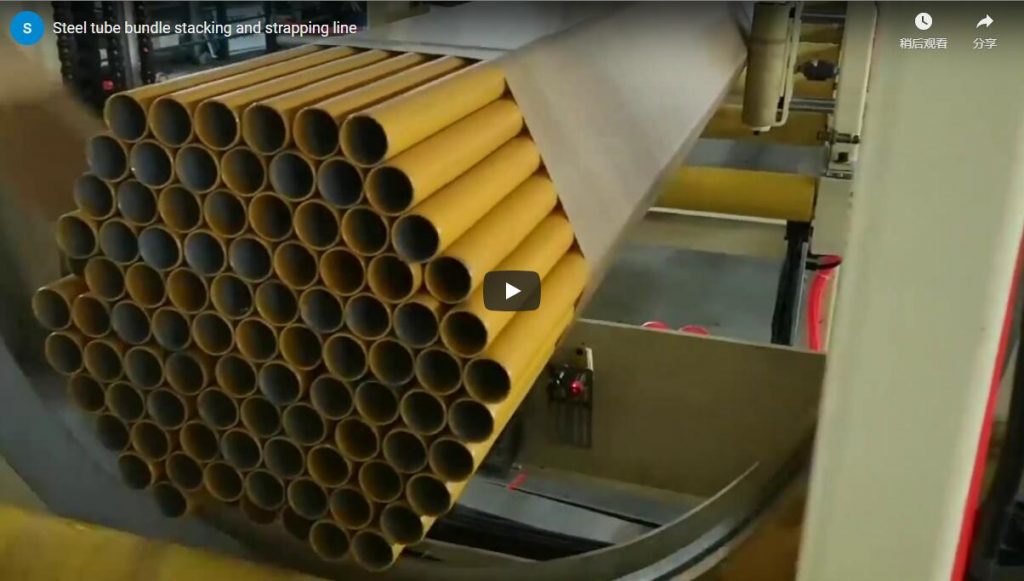
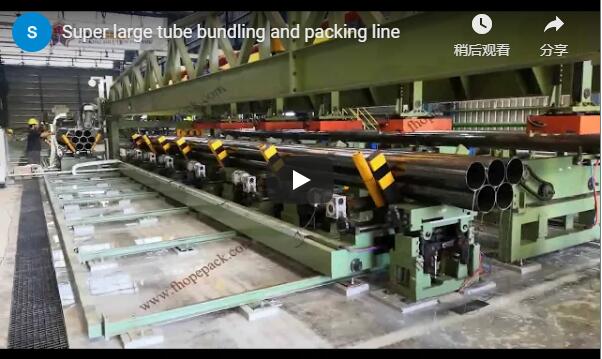
视频中的生产线是一个正在进行热调试的真实项目,是为一家钢管生产商建造的。它将切割好的钢管一次性连续加工成捆扎好的、可直接发货的钢管束。
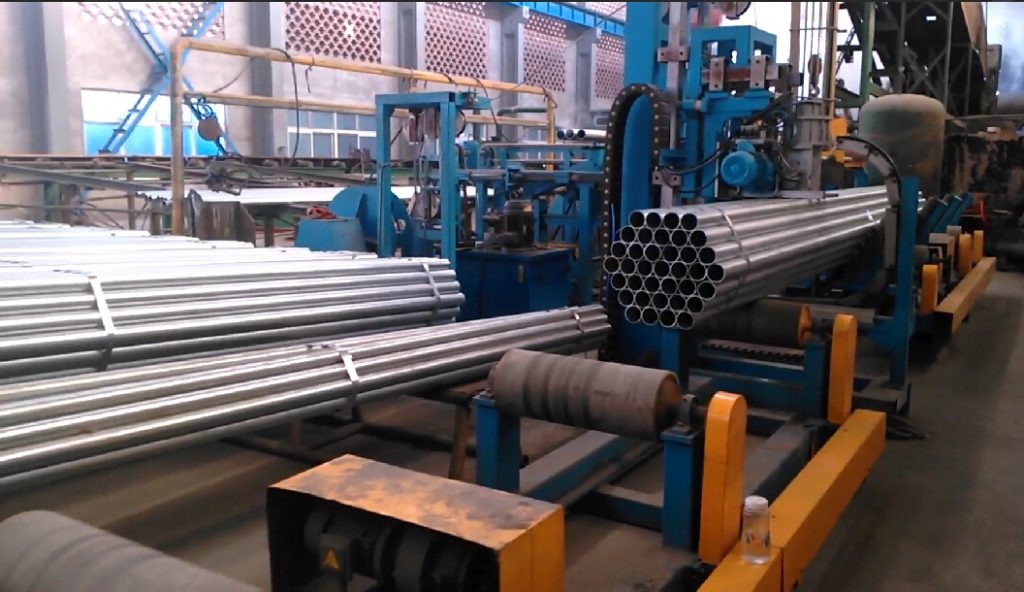
此处所示范围涵盖生产线的切割和堆垛部分。飞锯工位将管材切割成所需长度,滚筒输送机将每根管材定位到卸料架上,然后通过齿链将管材计数后输送到堆垛区。卸料架和切割设备是所示生产线的一部分;捆扎机由客户提供,并集成在我们堆垛区的末端。
五步画线
工作流程包括五个步骤:
- 剪至所需长度。 飞锯将钢管切割成设定的长度,从 6 米到 8 米不等,并将它们放置在卸料架上。
- 计数并喂养。 带齿链条将管子输送到计数传送带,生产线按照设定的程序对管子进行计数。
- 堆叠并对齐末端。 圆盘式堆垛机将每批物料提升并移入堆垛槽中。端部对齐装置使每一层都与前一层对齐,从而确保捆扎面保持平整。
- 移步至捆扎机处。 一旦包装模式符合要求,整个捆包就会被放置在接收车上,接收车会将其从堆垛袋中运出,并将其送入自动捆扎机。
- 暂时存放。 捆扎好的包装袋会被暂时存放,最多存放3个,同时升降车返回接收位置,准备接收下一个包装袋。这种交接方式保证了生产线的持续运转。
项目参数
以下参数已在本项目中确认,并在工程评审中针对每个项目进行配置:
| 参数 | 价值 | 意 |
|---|---|---|
| 管长 | 6 8米 | 此线的切割长度范围 |
| 支持 | 380 V,50赫兹 | 电力供应 |
| 机器占地面积 | 18 米 x 7 米 x 3.5 米 | 长X宽x高 |
| 总装机功率 | 约28千瓦 | 连接负载 |
| 空气消耗 | 1.5 m3 /分钟 | 捆扎机3米范围内 |
| 储气罐压力 | 0.6 kg / cm2 | 瞬态压降低于10% |
包装模式与控制
堆垛部分按照包装模式放置各层产品。操作员在触摸屏上输入两个数字:每层管材数量和每捆层数。然后,生产线自动完成捆扎。
控制系统由PLC和触摸屏人机界面(HMI)组成。HMI向操作员显示包装菜单;手动和自动模式可自由切换,因此单个操作员可以设置包装模式,然后无需人工干预即可运行生产线。
公用设施和安装
该生产线需要标准的 380V、50Hz 电源和压缩空气。空气消耗量为 1.5 立方米/分钟,测量位置在捆扎机 3 米范围内。此处需要一个储气罐,设定压力为 0.6 kg/cm²,瞬态压降低于 10%。
安装后的占地面积约为 18 米 x 7 米 x 3.5 米。本项目中所示的卸料架和切割站是示范生产线的一部分;捆扎机由客户提供并连接至堆垛输出端。公用设施和防护装置已在工程评审中确认。
工程常见问题解答
问:这条生产线包含捆扎机吗?答:本项目中,捆扎机由客户提供。我们的工作范围包括飞锯定位、计数、带端部对齐的圆盘堆垛以及将成品包装输送到捆扎机的接收车。
问:这条管线需要多长的管材?答:本项目使用的管材长度为 6 米至 8 米。请在询价单 (RFQ) 中查看最适合您管道长度的范围,并在工程评审时确认最长的管材长度。
问:端部对齐是如何工作的?答:端部对齐装置在堆叠过程中使每一层与前一层对齐,从而使捆扎面保持平整,以获得清晰的捆扎线和方形的捆扎轮廓。
问:现场需要准备什么?答:380伏、50赫兹的电源,压缩空气流量为1.5立方米/分钟、距离捆扎机3米范围内且配备0.6公斤/平方厘米的储气罐,以及可容纳18米×7米×3.5米生产线的地面空间。安装前请确认布局。
问:买家在安全方面应该检查哪些方面?答:适用的标准取决于目标市场。对于CE认证市场,ISO 12100规定了风险评估方法,EN 415-10涵盖了包装机械的安全要求。这两个标准构成了防护和控制方案的基础;请与制造商确认防护装置、联锁装置和锁定点。
下一步
选择清单
要为您的工厂确定钢管包装线的尺寸,下一步是执行以下几个简单的步骤:
- 请提交您的布局图。
- 48小时内收到方案。
- 预约现场勘测。
请发送邮件至info@fhopepack.com,我们的工程师将根据您的管材尺寸定制管线。
来源
- 项目视频(视频 ID u0J5wUTELok,FHOPE GROUP)
- 本文基于与该视频一同发布的真实项目技术方案。
上次审核日期: 2026年10月11日