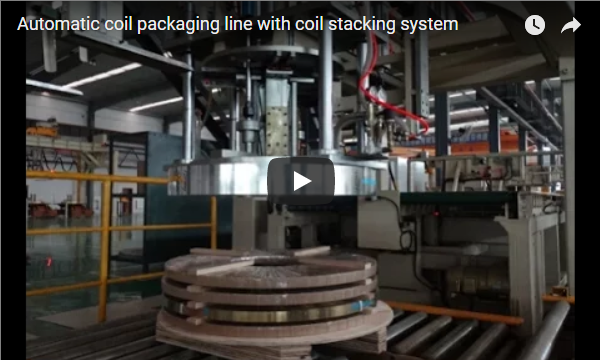
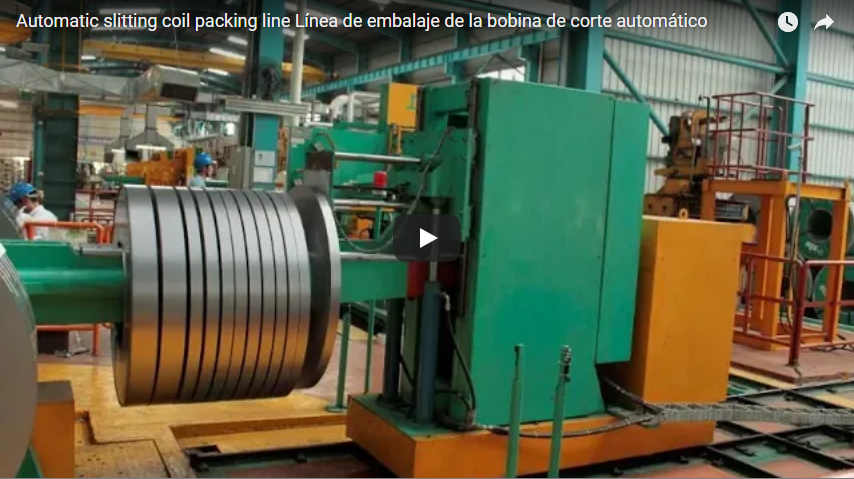
概要:钢管捆扎生产线从轧钢厂出料口接收钢管,进行计数和分层,形成钢管捆,捆扎并堆放成品钢管捆。我们的视频片段时长约220秒,展示了钢管进料口上方的磁力龙门架、钢管捆扎成型机上方的桁架龙门架、立柱上的捆扎头以及堆放在堆场中的成品钢管捆。该生产线以三种模式运行,每次用链条堆放五捆成品钢管捆。
目录
视频片段按顺序展示了以下内容
这段 220 秒的视频片段展示了现场安装的线路,线路采用蓝色钢架、黄色导向柱和灰色控制台。
- 大约10秒。 一名戴着安全帽、穿着高能见度背心的工人走在管材进料输送机旁边。
- 大约40秒。 一台安装在龙门架上的黄色磁力吊机,架在进料链上放置的镀锌圆管上方。
- 大约70秒。 一个蓝色的桁架横跨捆扎机,黄色的立柱沿着捆扎站排列。
- 大约100秒。 车站内放置着一捆成型的圆形管材,垂直立柱上有一个捆扎头,前面是一个灰色的控制台。
- 大约 130 到 190 秒。 镜头跟随捆扎物沿着车站移动,最终聚焦在捆扎头上。
- 大约215秒。 户外,成品六边形捆扎的圆管摆放在蓝色框架和滚轮架上。
夹子的循环时间
| 片段 | 时间窗口 | 修读年限 |
|---|---|---|
| 进料和磁力龙门架 | 大约10到40秒 | 大约30秒 |
| 捆绑成型器 | 大约70秒 | 一种观点 |
| 捆扎站 | 大约100到190秒 | 大约90秒 |
| 已完成的捆绑包 | 大约215秒 | 片段结束 |
视频片段在不同站点间切换,因此这些时间窗口并非周期时间。这些时间数据来自我们以大约 30 秒为步长截取的帧。
线路的计数、分层、捆绑和堆叠方式
管材从轧机经由出料辊输送机排出。不合格的管材被抛入废料收集系统,合格的管材则由拾取装置上的鼓风机逐根拾取。捆扎完成后,第二个鼓风机对管材捆进行吹风。
每根管子都被推入抵住撞击板的存储位置,然后逐一弹出到叠层链上。光电管对每次弹出进行计数,计数器重置后开始下一层。矩形管子被检测到后会翻转90度。
电磁夹头将每一排捆扎好的捆扎物提起并堆放在捆扎成型器中。成型装置可根据捆扎物的形状进行调节,止挡将捆扎物牢牢夹紧。成型器会固定住捆扎物的侧面,直到捆扎完成。
| 阶段 | 它做什么 |
|---|---|
| 出料输送机和踢料机 | 接收管材并剔除不合格的管材。 |
| 层状形成链 | 将管子计数成行 |
| 电磁吸盘 | 升降机和堆垛 |
| 捆绑成型器 | 保持束状形状 |
| 魁梧的 | 捆绑包裹 |
| 出料输送机 | 将捆绑包发送到链式堆叠 |
钢管捆扎线阶段
| 钢管捆扎线 | 舞台或特色 |
|---|---|
| 进料 | 出料辊输送机、剔除器、废料收集 |
| 计数 | 光电管每次踢动,计数器每层重置 |
| 矩形管 | 检测到并翻转了 90 度 |
| 分层 | 电磁卡盘式堆垛 |
| 捆绑 | 可调节成型装置,两侧固定直至绑紧 |
| 魁梧的 | 捆扎带,然后是捆扎风机 |
| 堆叠 | 出料输送机,5捆链式堆垛 |
| 通过积极争取让商标与其相匹配的域名优先注册来维护 | 触摸屏工作站,PLC;全自动、半自动和手动 |
节拍检查
以一台每 6 秒切割一根管子的管材轧机为例,60 根管子需要 360 秒才能捆扎完成。然后,一捆管子的捆扎、转移和堆垛必须在 360 秒内完成。
较小的捆扎捆可以缩短捆扎时间,因此捆扎站首先要进行尺寸分级。五捆捆的链式堆垛可以缓冲出货端的压力。
钢管捆扎生产线选型清单
- 管状形状(圆形或矩形)和长度。
- 每分钟从磨机输出的管数。
- 束状形状和管数。
- 每捆绑带数量。
- 在出货端进行堆垛和取货。
控制与安全
视频片段中,一名工人在进料输送机旁行走,管材散落在生产线上。任何靠近链条、磁力龙门架下方或捆扎成型机的人员都将被排除在设计范围之外。我们用栅栏围住生产线,并将控制台放置在移动区域之外。
在任何人松开管子、清理管道或在捆扎头处作业之前,请先停止、隔离并锁定管线。先将磁力龙门架上的所有负载降至静止状态,然后再进行隔离。
适用的标准取决于目标市场。对于欧盟CE认证市场,ISO 12100规定了风险评估方法,而EN 415-10涵盖了包装机械的通用要求,其中规定了防护装置和停机装置。
工程常见问题解答
问:生产线如何计数灯管?答:光电管对进入层形成链的每个灯管进行计数,每层计数后计数器都会重置。
问:它可以捆扎矩形管吗?答:可以。矩形管会被检测到,并在分层前旋转90度。
问:它有哪些控制模式?答:它由带触摸屏的PLC控制,可以以自动、半自动或手动模式运行。
下一步
我们分三步确定钢管捆扎生产线的尺寸:
- 提交您的布局图 结合管径、轧机转速和管束方案, info@fhopepack.com.
- 48小时内收到方案包括站点列表、捆绑成型器和循环检查。
- 预约现场勘测 因此,我们确认了出货量、捆扎方法和堆垛区域。
相关阅读
来源
- 生产线阶段: 钢管捆包装线页面
- 视频片段时间:从我们的视频片段中提取的帧时间,以大约 30 秒为间隔。
- 机器运行中: 我们在 YouTube 上的视频
- 标准范围: ISO 12100:2010, IN 415-10:2014
上次审核日期: 2026年10月05日