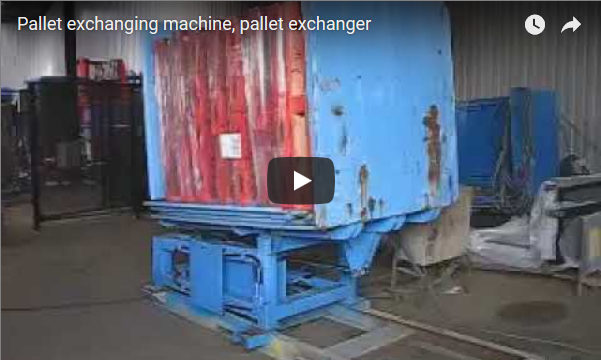
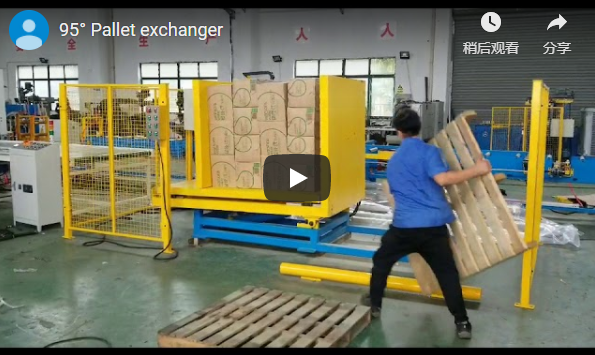
优化物料流:推式托盘交换器详解
在现代物流和制造环境中,效率、安全和卫生至关重要。自动化解决方案对于保持竞争力并遵守严格的行业标准日益重要。Fhope的托盘换向器及其配套的货物转运站代表了自动化托盘搬运领域的一项重大进步,其设计旨在通过自动化托盘交换流程来简化操作。这项技术,特别是推式托盘换向器,能够有效应对仓储、配送和生产线集成方面的关键挑战。
机制和工作原理
推式托盘交换器采用轻柔的水平负载转移原理。与需要倾斜或夹紧的系统不同,该设计采用精确控制的液压或机电推力机构,将整个负载从源托盘平稳地滑移到目标托盘上。
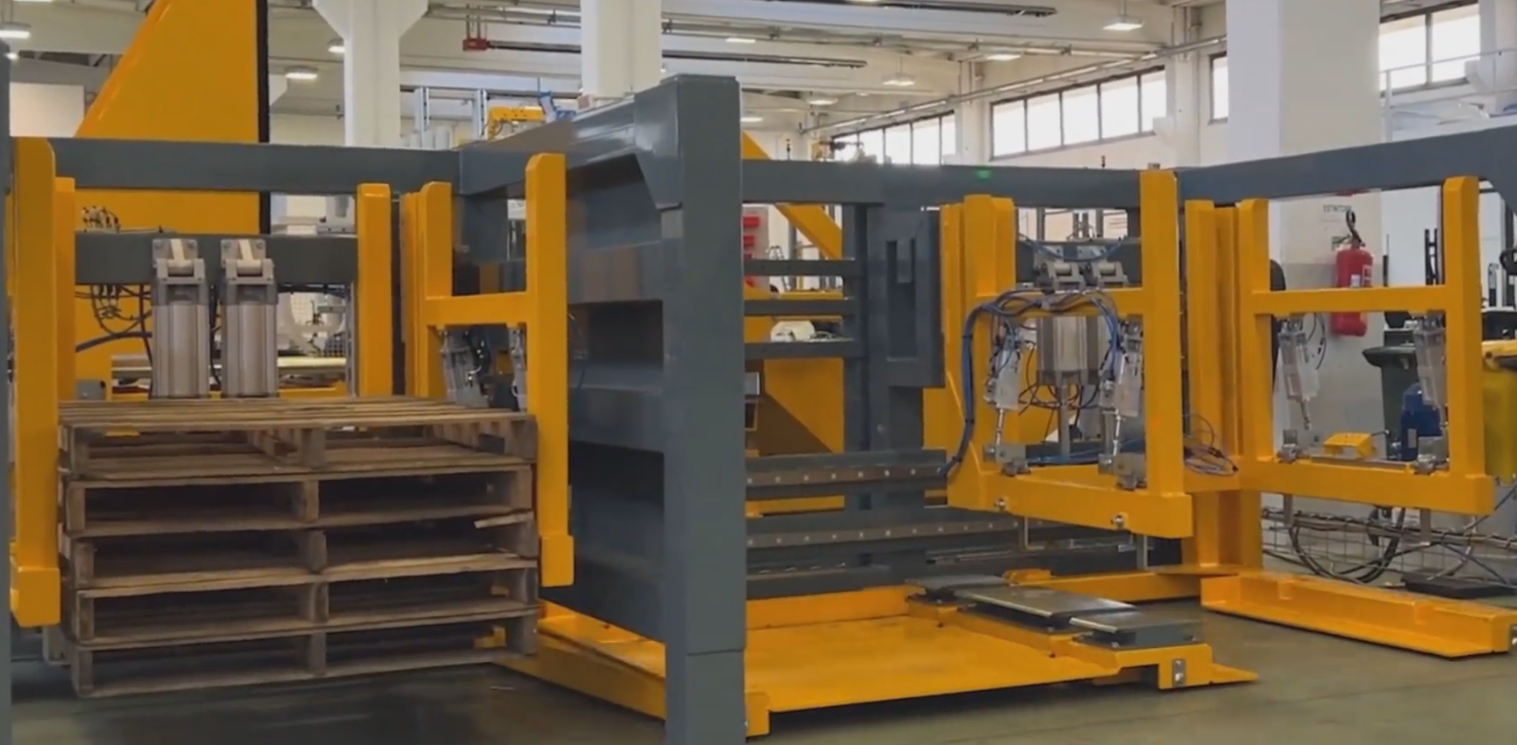
- 负载稳定性: 侧壁或压板通常在转移过程中接合,以确保负载完整性,防止移位或倒塌,这对于不稳定或多层的货物尤其重要。
- 水平转移: 其核心创新在于直接推动动作,最大限度地减少垂直移动以及由此造成的产品损坏风险。发表在物料搬运期刊上的研究经常强调,与倒置方法相比,水平转移在减少包装货物剪切应力方面具有优势。
- 自动循环: 现代设备采用基于PLC(可编程逻辑控制器)的系统,可无缝集成到自动化输送线,或通过简单的HMI(人机界面)面板进行操作。循环时间经过优化,可实现高吞吐量,通常在30秒内完成托盘交换,这一数据已得到物流领域众多运营效率研究的证实。
技术规格概述
注:以下列出的参数仅供参考。具体配置可能因应用需求而异。请联系 Fhopepack 获取根据您的需求定制的详细规格。
- 机器的种类: 液压/机电推动托盘交换装置
- 典型负载能力: 1500公斤 – 2500公斤(可提供更高容量)
- 兼容托盘尺寸: 标准 Euro、CHEP、GMA;可定制尺寸
- 托盘材料兼容性: 木材、塑料、金属、压木
- 平均周期时间: 20-30秒(取决于负载和配置)
- 控制系统: 带 HMI 的 PLC 控制;全自动化集成选项(WMS、传送系统)
- 电源要求: 通常为 400V/3Ph/50Hz(可适应)
- 推动机制: 精确制导液压冲压机或机电执行器
- 安全特性: 集成光幕、压力传感器、物理防护、紧急停止电路(符合 EN ISO 13849-1)
- 施工: 坚固的钢框架,工业级组件
- 工作噪音水平: 一般低于70分贝
- 合规标准: CE 标志、ISO 9001 制造标准
主要优势和行业影响
采用推式托盘更换器可带来可量化的效益,这与《MM MaschinenMarkt》等出版物中经常讨论的关于卓越运营的目标相一致:
- 增强吞吐量: 托盘交换自动化显著减少了人工搬运时间,提升了整体生产线效率和仓库吞吐量。时间运动研究通常表明,与人工方法相比,搬运时间可减少 70% 以上。
- 减少产品损坏: 轻柔的水平推动动作最大限度地降低了因倾斜或掉落负载而造成损坏的风险,通过减少浪费直接影响底线盈利能力。
- 改进的人体工程学和安全性: 消除了费力的手动起重和重新码垛任务,降低了肌肉骨骼损伤的风险并提高了工作场所的安全标准(符合 OSHA/EU-OSHA 标准)。
- 卫生控制: 食品、饮料和制药等行业必不可少。可轻松从木质托盘(通常受限)转移到卫生塑料或金属托盘,方便进入洁净室或生产区域,符合 HACCP 和 GMP 准则。此类设备的特定卫生设计和清洁便捷性通常已获得专利。
- 操作灵活性: 可处理各种类型和尺寸的负载。可与现有的物料处理系统(例如传送带、AGV(自动导引车)和机器人单元)无缝集成。
- 降低成本: 根据行业案例研究,较低的劳动力成本、减少的产品损坏以及最小化的运营停机时间有助于获得可观的投资回报 (ROI),通常在 1-2 年内实现。
跨行业的战略应用
推式托盘交换装置的多功能性使其适用于多种工业应用:
- 仓储和配送中心: 这对于将入库货物转移至仓库托盘、将托盘切换至特定存储系统(例如高架货架)或根据客户指定托盘准备出库货物至关重要。优化交叉转运操作。
- 食品和饮料制造: 对于在木质(接收/运输)和塑料/卫生托盘(生产/储存)之间转移原材料或成品至关重要,以满足严格的食品安全法规。
- 制药和化学生产: 确保符合洁净室规程,并通过方便地将货物转移到已消毒的托盘上来防止污染。安全处理贵重或敏感物料,且不影响完整性。在防溢托盘上处理货物的能力也是化工行业安全报告中提到的一项关键特性。
- 零售供应链: 促进特定商店交付的快速重新码垛或管理供应链内的不同托盘池,提高物流响应能力。
- 一般制造: 集成到生产线末端包装系统,高效、安全地将成品转移到运输托盘上。
如需了解具体应用或定制配置,请联系我们。
info@fhopepack.com