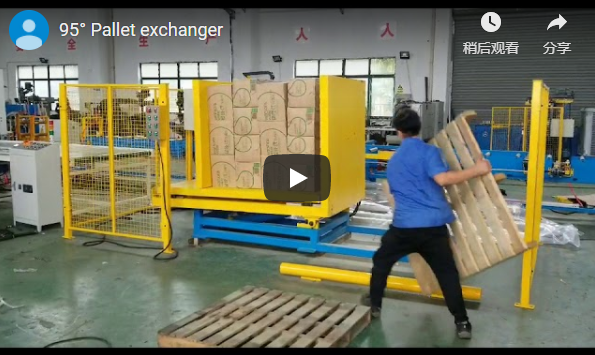
概要:这款推式托盘交换器无需旋转货物,即可通过一次直线行程将单元化纸箱或刚性货物从木制运输托盘转移到卫生塑料托盘上。液压缸驱动推杆在托盘界面上移动,之后空托盘可自动或手动卸下。机器尺寸的选择需要考虑:液压缸推杆行程与托盘最大深度相匹配,推杆面板高度与货物堆垛高度相匹配,以及选择适合仓库吞吐量的装载导轨和进料配置。
目录
推换序列
推式托盘交换器在连续的水平输送平面上运行。由于负载在整个输送周期内保持直立,因此消除了产品夹持倾斜、翻滚风险和内部流体位移:
| 步骤 | 机械操作 | 进度解析 |
|---|---|---|
| 加载 | 托盘定位与对齐 | 托盘化的纸箱货物进入转运站,并与参考基准导轨进行校正。 |
| 推 | 直线传递行程 | 液压缸驱动推板向前移动,使货物平稳地滑到接收塑料托盘上,而不会旋转堆垛[制造商额定值]。 |
| 托盘出货 | 空托盘释放 | 空出的木制主托盘从下部转运站被拆卸并清空。 |
| 装载 | 托盘卸货 | 转移的货物通过滚筒输送机、托盘车或叉车,从工作站运送到目标塑料托盘上。 |
推板接触面设计用于将力均匀分布在纸箱接触点上,防止局部包装挤压,同时集成传感器在行程开始前验证托盘高度和平台对齐情况[制造商评级]。
选择机器尺寸
正确的机器尺寸设计应在结构机械尺寸和运行吞吐量目标之间取得平衡:
| 选择 | 它决定了什么 | 工程基线 |
|---|---|---|
| 推杆 | 最大托盘深度 | 行程长度必须超过最深的托盘甲板加上过渡桥间隙(例如,1,200 毫米深度加上卸料行程)。 |
| 推杆高度 | 最高负载 | 推杆背板必须覆盖足够的负载高度,以防止在加速和滑动摩擦过程中顶层倾倒。 |
| 夹具或导轨 | 推力过程中的负载稳定性 | 侧面固定装置或顶部稳定板可防止纸箱漂移或托盘层板在托盘边界处发生叠瓦状晃动。 |
| 进料 | 叉车、托盘车或传送带 | 决定了地面入口设计、滚入式坡道,或与上游/下游动力滚筒输送机的集成。 |
对于高速自动化生产线设计,标准结构框架可承载高达 1,000 kg 的单元载荷,货物尺寸最大可达 1,160 mm × 1,180 mm,托盘边缘悬伸最小可达 30 mm,输送线速度最高可达 16 m/min [制造商额定值]。高度超过 2,200 mm 的堆垛将过渡到专用的高架稳定结构 [制造商额定值]。
周期
循环持续时间取决于液压冲程速度、系统加减速阻尼和托盘搬运速度。
示例(说明):
| 名称 | 价值 |
|---|---|
| 推杆动作(示例) | 1,200 毫米 |
| 推速(示例) | 100 mm / s |
| 推送时间,1,200 ÷ 100 | 12小号 |
| 退货和托盘搬运(示意图) | 28小号 |
| 循环,12 + 28 | 40小号 |
注:40 秒周期仅代表单工位作业的示例性基准。实际吞吐量取决于液压泵的流量、操作员的托盘定位或所连接的自动化托盘搬运设备。
我们为每个网站设定的规则
每台机器的配置都根据工厂的具体物理条件和包装库存量身定制:
| 设置 | 依赖于取决于 | 工厂设置范围 |
|---|---|---|
| 行程 | 托盘尺寸 | 液压缸位移和接近限位开关位置根据托盘占地面积进行配置。 |
| 高度 | 负载高度 | 垂直推杆背板表面积和上部挡板高度设定为防止倾倒。 |
| 指南 | 负载类型 | 适用于瓦楞纸箱、收缩包装托盘或堆叠袋的固定式或可调节式低摩擦侧导轨。 |
| 进料 | 场地处理 | 地面气动坡道(用于手动托盘搬运车)与地面安装式动力输送机床的比较。 |
选择清单
在最终确定设备工程规格之前,请确认以下关键参数:
- 进料和出料托盘尺寸(长×宽×平台高度;木制、塑料或金属)。
- 最大和最小单元负载高度和总负载重量(最高 1,000 公斤标准包络)[制造商额定值]。
- 货物包装类型(硬纸箱、互锁箱或袋装材料)。
- 机制确认:线性水平推力与旋转逆变器(确认负载不能反转)。
- 所需循环容量(每小时目标负载量)。
- 主要进料方式(叉车卸料、地面手动托盘车或自动输送机)。
- 可用的厂房平面布局占地面积和垂直净空高度。
安全
推式换线器采用高推力液压或机械驱动,需要明确的安全集成:
- 在液压动力接合时,保持推杆背板扫掠体积的完全间隙。
- 在装弹、定位或循环转移期间,切勿进入活动装弹室。
- 在进入床铺清理碎屑或错位托盘之前,必须按照 OSHA 要求执行严格的锁定/挂牌 (LOTO) 程序。
- 对于受CE认证的市场,机器符合以下规定: ISO 12100:2010 (机械安全——基本概念、设计通用原则) IN 415-10:2014 (包装机械安全——一般要求)。周边互锁式围栏和4级光学安全光幕可防止突破围栏后启动冲击动作。
工程常见问题解答
问:什么是推式托盘交换器?答:它是一种工业转运站,利用电动或液压推板将单元化货物水平地从一个托盘移动到另一个托盘,而无需翻转或倾斜产品。
问:如何确定机器的合适尺寸?答:机器尺寸取决于最大推杆行程(托盘深度)、垂直推杆面高度(货物堆垛高度)、横向货物导向要求以及物料搬运进料接口。
问:标准托盘更换周期有多长?答:总周期时间取决于行程长度、线速度和托盘搬运速度。在我们给出的示例(行程 1,200 毫米,线速度 100 毫米/秒,加上 28 秒的往返更换时间),周期时间约为 40 秒。
问:这台机器可以直接与自动化输送线集成吗?答:是的。工位可以设计成叉车入口、手动托盘搬运车坡道,或者与运行速度高达 16 米/分钟的高速自动化滚筒/链式输送线集成(制造商额定值)。
问:哪些托盘组合可以互换?答:该系统可以处理不同托盘平台之间的转移,例如从木制供应商托盘到洁净室塑料托盘、内部专用铝制托盘或标准出口托盘。
问:哪些设计标准适用于此类机器?答:对于 CE 安装,设备的设计和验证均符合ISO 12100:2010和EN 415-10:2014标准。
下一步
我们通过三个切实可行的步骤,设计并交付针对特定应用场景的托盘更换系统:
- 提交您的布局图 详细说明托盘尺寸、最大装载高度、毛重和所需的每小时循环量 info@fhopepack.com.
- 48小时内收到正式提案包括设备占地面积布局、液压/电气规格和循环周期估算。
- 预约现场技术勘测 验证地板锚固能力、进料处理间隙和生产线集成控制。
相关阅读
来源
- FHOPE 推式托盘更换器规格
- FHOPE高速自动换托盘线技术参数
- 国际标准化组织:ISO 12100:2010 机械安全——设计通用原则
- 欧洲标准化委员会:EN 415-10:2014 包装机械安全 — 第 10 部分:通用要求
- 已批准的房屋工程 CTA:技术方案将在 48 小时内完成
最后更新时间: 2026年10月29日