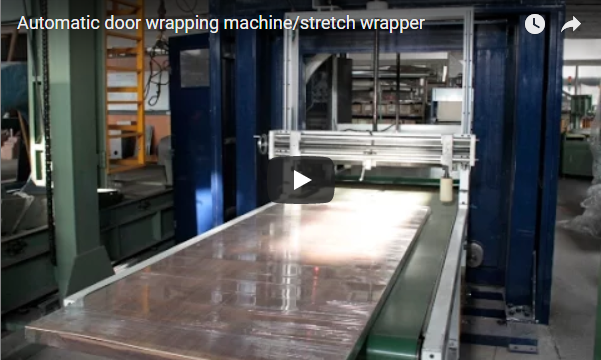
人工包装操作通常会造成 2% 至 3% 的产品破损率,导致中等产量工厂每年在返工、退货和人工效率低下方面损失超过 18,000 美元。本技术审核框架评估食品加工、制药、电子商务和汽车行业的半自动和全自动包装机。它为邮购配送生产线建立了基准集成标准,通过验证原始设备制造商 (OEM) 的参数,确保可衡量的产量提升、合规性以及运营浪费的减少。
🛠️ 范围
这套全面的技术审核框架对食品加工、制药、电子商务和汽车行业的半自动和全自动包装机进行评估。它为邮购配送生产线建立了基准集成标准,通过验证原始设备制造商 (OEM) 的参数,确保可衡量的吞吐量提升、合规性以及运营浪费的减少。
本评估矩阵适用于配置用于包装硬质面板、散装组件或散装商品的在线袋装灌装机。评估标准包括机械同步性、薄膜张力校准、安全联锁装置和操作员能力基准。本文件既可作为购前验证工具,也可作为季度性能审核标准。所有引用的公差均为典型的原始设备制造商 (OEM) 规格;具体数值必须参考制造商的工程文档。
🏗️机械集成与材料流
精确的输送机同步和产品居中可消除因送料错误造成的15%至20%的生产线停机时间。本节定义了关键的对准公差、缓冲区要求和传感器集成协议,以确保物料连续流动,避免机械干扰和包装缺陷。
-
[ ]输送机同步与居中– 进料带必须保持相对于装袋喷嘴轴线±3毫米的横向公差。错位超过OEM限值→导致包装袋放置歪斜,薄膜浪费增加12%,并触发自动停机。
-
[ ]缓冲区校准– 上游加工区和灌装站之间至少设置三个单元的暂存区,以吸收吞吐量波动。缓冲不足会导致速度转换期间发生机械堵塞,直接影响每小时产量目标。
-
[ ]传感器集成与反馈回路– 光电或激光接近传感器必须在灌装点精确触发包装袋充气。延迟触发会导致包装袋填充不足,进而造成下游质量控制不合格,增加合规成本。
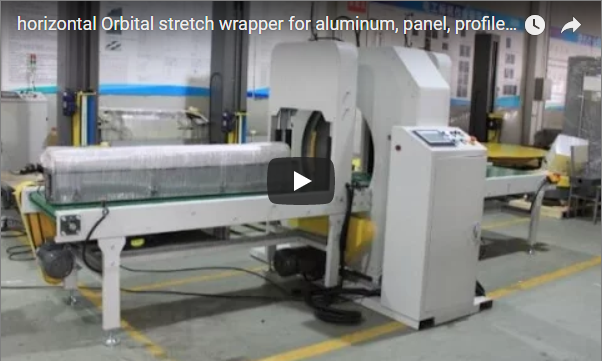
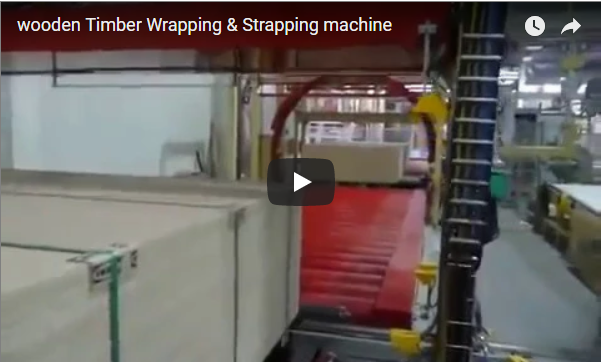
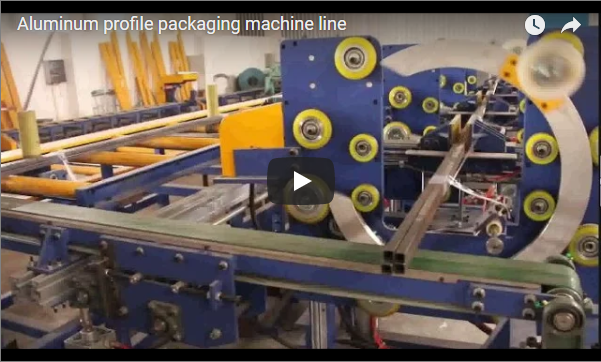
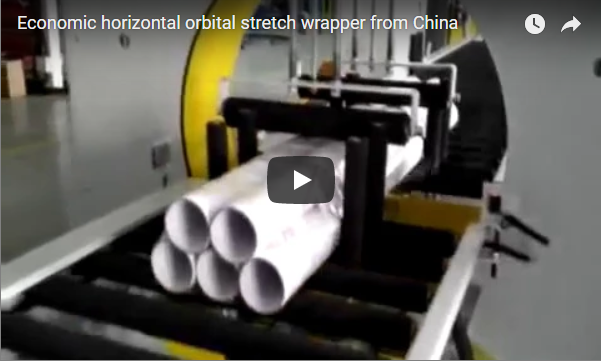
技术说明:轨道式包装机是指围绕静止产品旋转的薄膜托架,而预拉伸比是指包装薄膜在应用之前所受到的机械拉伸,通常针对自动化生产线上的张力一致性进行了优化。
🔗相关内容:探索更多解决方案
📈 提升性能和电影完整性
稳定的密封强度和可控的薄膜张力能够防止包装在运输过程中发生灾难性破损。本清单用于验证自动灌装机特有的热封参数、灌装量公差和物料处理规程,这些都与降低产品损坏率和减少更换成本直接相关。
-
[ ]密封温度和压力校准– 脉冲式或连续式封口机必须在薄膜制造商推荐范围(通常 LLDPE 为 140–180°C)的 ±5°C 内运行。偏差 → 会损害阻隔完整性,增加食品/药品应用中的污染风险,并提高退货率。
-
[ ]灌装量公差验证– 容积式或称重式给料机必须在连续运行中保持±1%的精度。剂量不一致会导致不符合法规要求(例如,NIST 手册 133),并因过度灌装而增加材料成本。
-
[ ]薄膜预拉伸和张力控制– 对于拉伸式包装站,200% 至 300% 的预拉伸比可在不影响抗撕裂性的前提下优化薄膜产量。过大的张力会导致面板边缘或产品边角出现微撕裂,需要升级薄膜厚度,从而增加运营成本。
🛡️ 安全规程和人体工程学合规性
机器防护和应急响应系统必须符合 ISO 13849-1 性能等级标准,以保护人员在高速灌装循环期间的安全。本节审核光幕响应、紧急停止电路和声学阈值,以确保零事故可追溯性并持续符合 OSHA 标准。
-
[ ]光幕部署– 安全等级的光电阵列必须安装在所有易受挤压点,响应时间≤20毫秒。光幕是一种电子感应场,当光束中断时,它会停止机器运转。未进行验证→会使操作人员面临挤压危险,并违反机器安全指令。
-
[ ]紧急停止电路– 双通道按压式紧急停止按钮必须位于所有操作站 1 米范围内。冗余电路 → 确保在胶片卡纸或机械故障时立即断电,防止二次设备损坏。
-
[ ]声学与振动监测– 连续运行噪声水平必须在距离一米处保持在 ≤80 dB(A)。分贝读数升高表明轴承劣化或驱动轴未对准。若不加以解决,将增加听力保护成本并加速部件疲劳。
技术说明:邵氏A硬度用于衡量弹性体部件(例如导向辊和密封爪)的抗压痕能力。邵氏A硬度低于60表示材料疲劳,这会影响密封件的性能并增加维护频率。
🔗另请参阅:相关设备
⚙️ 操作员准备和维护规程
可持续自动化需要结构化的培训计划和战略性的备件库存管理。这份清单用于验证操作员在薄膜穿线、张力调节和卡纸清除等方面的熟练程度,从而直接缩短平均维修时间并延长设备使用寿命。
-
[ ]结构化培训认证– 操作人员必须完成至少四小时的实践操作模块,内容涵盖气囊充气、密封校准和故障恢复。培训不足会导致配置错误增加 30%,并增加计划外停机成本。
-
[ ]关键备件库存– 现场库存必须包括薄膜芯轴衬套(2 套)、密封刀片(1 个备用)和驱动皮带,具体要求以原始设备制造商 (OEM) 的建议为准。交货周期过长(>14 天)会导致常规磨损周期内生产被迫中断,直接影响服务水平协议 (SLA) 的履行。
-
[ ]预防性维护计划– 导辊的每周检查和张力计的每月校准必须记录在计算机化维护管理系统 (CMMS) 中。忽视维护会导致薄膜逐渐漂移,每季度废料增加 8-10%。
🛠️ 通过/不通过标准及运行阈值
二元合规模型确保对安全违规行为立即采取纠正措施,同时允许对运行参数进行性能调整。这一综合框架建立了清晰的升级路径,以在不损害监管或质量标准的前提下维持生产的连续性。
安全关键项目(光幕响应时间、急停电路冗余、声学阈值)采用严格的合格/不合格判定机制。任何故障都会立即触发生产线停机,直至维护工程师验证并确认已修复。性能参数(密封温度、填充公差、预拉伸比)允许迭代调整;校准后必须在两个生产周期内进行复检。如果三个或更多性能项目同时失效,则系统需要进行全面的技术审查和原始设备制造商 (OEM) 诊断,才能恢复高速运行。这种分级方法最大限度地减少了合规成本的损失,同时保障了产能目标。
🏗️ 常见的被忽略的整合点
被忽视的子系统常常会降低自动化包装线的效率。本技术分析指出了校准、物料搬运和标签集成方面的关键盲点,这些盲点直接影响吞吐量的稳定性以及长期运营成本。
-
薄膜预拉伸校准漂移:操作人员通常依赖出厂默认设置,而不验证实际拉伸比。每月必须使用手持式张力计进行验证;运行 500 小时后,漂移超过设定值的 10% 通常会发生,这将直接增加薄膜采购成本。
-
导辊磨损和边缘损坏:持续摩擦会磨损导辊表面,刮伤中密度纤维板 (MDF) 的边角或产品包装。每 2,000 次循环检查一次导辊;当邵氏 A 硬度低于 60 时更换导辊。未及时处理的磨损会使产品损坏率增加 15%,从而引发保修索赔。
-
输送带跑偏:地面沉降和重载会导致输送带跑偏,影响其对齐。横向偏移超过 5 毫米会导致面板与灌装喷嘴错位,造成包装袋撕裂和生产线停工。每周使用直尺进行校准可避免代价高昂的返工。
-
标签打印机与贴标机同步:自动化贴标站经常被排除在包装线审核之外。请验证粘合剂与PE薄膜(而非纸板)的兼容性,并确保位置传感器无灰尘堆积。标签错位会增加合规性审核失败率和零售拒收率。
📈采购决策矩阵
资本设备的选型必须符合具体的产品尺寸、目标生产周期和行业特定的监管要求。该评估框架通过优先考虑模块化设计、经验证的吞吐量指标和透明的总拥有成本预测,消除了供应商锁定问题。
-
[ ] 包装系统是否能够容纳您最大的 SKU(长×宽×高),并在所有轴向上留出 ≥50 毫米的间隙,以防止机械卡滞?
-
[ ] 在目标薄膜重叠规格下,该机器能否在半自动配置下维持≥12袋/小时的吞吐量,或在全自动生产线下维持≥40袋/小时的吞吐量?
-
[ ] 是否可针对非标准产品几何形状定制模块化环或喷嘴?像石田和Multivac这样的领先OEM厂商通常会为不规则形状的产品提供定制的灌装头。
-
[ ] 该系统是否包含集成式薄膜断裂检测和自动重启功能?如果没有该功能,空卷连续运行会导致每个循环100%的材料浪费。
-
[ ] 根据你们的轮班结构,预计投资回收期是多久?行业基准表明,双班制运营且设备综合效率 (OEE) ≥75% 时,投资回收期为 12-18 个月。
🛡️ 技术常见问题解答
本技术参考资料解答了有关辊筒更换周期、多材料兼容性和最佳薄膜规格的常见工程问题,以确保生产线在各种包装应用中的持续性能。
问:预拉伸辊应该多久更换一次?
答:每6个月或每10,000个生产周期,以先到者为准。磨损的辊筒会降低拉伸效率15%至20%,直接增加薄膜消耗量和单位运营成本。
问:一台包装机能否同时处理硬质板材和软质纺织卷材?
答:只有配备可调节环径和针对低张力材料校准的变速曲线的设备才能用于此用途。大多数轨道式包装机是为刚性货物设计的;部署前请与供应商核实材料兼容性矩阵。
问:对于自动化灌装生产线而言,最佳的薄膜厚度和预拉伸配置是什么?
答:厚度为 60–90 微米、预拉伸率为 250% 的 LLDPE 薄膜可在产品边角处提供最佳的抗穿刺性能,同时最大限度地提高成品率。厚度低于 18 微米的薄膜在高速充气过程中容易撕裂,从而增加浪费和停机成本。
免责声明:具体的公差、循环速率和材料规格因制造商而异,在进行资本部署之前,必须根据官方设备手册和现场特定工程评估进行验证。