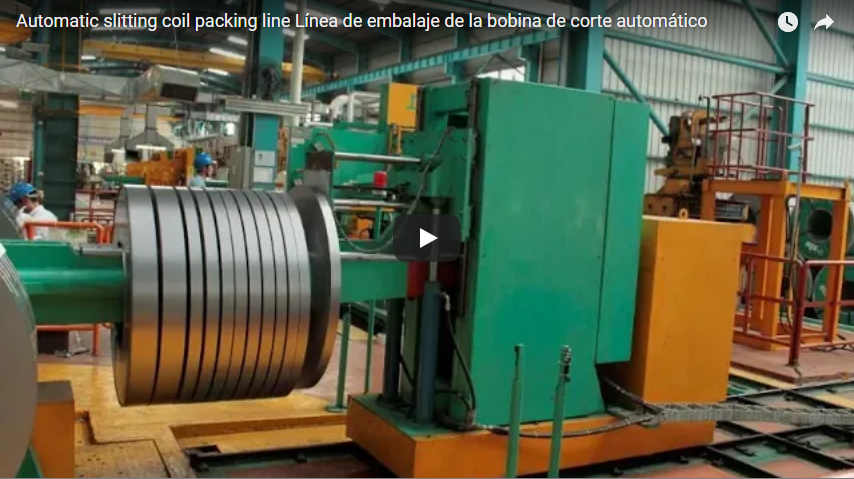
概要:穿眼式包装工位将平放的钢卷(卷眼朝上)进行包装。包装时,纸张或拉伸膜穿过卷眼并环绕钢卷外侧,随着钢卷的旋转进行缠绕。首先铺上一层纸张,紧贴钢卷,然后再铺上拉伸膜,以固定纸张并防止水分进入——这是该工位的两道工序。在我们的分切钢卷生产线上,包装重叠率设定为10%至90%,适用于100至4,000公斤的钢卷。
目录
机器的功能
包装工位位于分切线旁边的地面轨道上,配有用于承载卷材的滚轮台和位于滚轮台上方的包装头。
- 扁平的卷材放在滚筒台上,卷眼朝上,要么等待缠绕,要么已经缠绕了两种成品中的一种。
- 缠绕头将纸卷或薄膜卷固定在一个环上,该环向下穿过线圈眼,然后向上绕到外侧。
- 当环转动时,滚轮缓慢地转动线圈,因此线圈会沿着整个线圈逐级旋转。
- 纸包卷和膜包卷都在同一工位上运行;材料卷在卷头处更换。
透视纸和薄膜包装的工作原理
卷筒平放在辊台上,卷眼朝上。上方的缠绕头通过一个环带动纸卷或薄膜卷,该环穿过卷眼,再绕到卷筒外侧。随着环的转动,辊筒带动卷筒缓慢旋转,从而使卷筒缠绕整个卷筒。
先铺一层纸,紧贴钢板,然后再铺一层拉伸膜,用来固定纸张并防止潮气进入。这样就形成了工作站的两层表面处理:纸层和薄膜覆盖层。
| Part | 它做什么 |
|---|---|
| 滚轮桌 | 承载并转动扁平线圈 |
| 包扎头部 | 将材料穿过线圈孔 |
| 纸卷 | 将内层紧贴钢材 |
| 拉伸膜卷 | 覆盖并密封纸层 |
| 地板栏杆 | 让工作站与传送带对齐 |
拉伸膜和纸张是该站点的标准包装材料;VCI 薄膜和复合织物是高级选择,用于指定防腐蚀保护或额外的表面护理。
在我们的分切卷材生产线上,面板的包覆重叠率通过轨道式眼孔拉伸膜方法设定为 10% 至 90%。
分切卷材包装线规格
该生产线还包括自动PET或钢带捆扎,因此表格中列出了捆扎周期和包装数据。PP和钢带是标准捆扎材料;高张力PET捆扎是高级配置。
| 分切卷材包装线 | 规格 |
|---|---|
| 包装能力 | 每小时 25 至 40 圈 |
| 单卷重量 | 100至4,000公斤 |
| 单线圈宽度 | 15至500 mm |
| 线圈外径 | 600 至 1,500 毫米,可根据要求提供最大 2,100 毫米的尺寸。 |
| 线圈ID | 508毫米或610毫米 |
| 包裹重叠 | 10%90% |
| 捆扎循环 | 每根表带 15 至 35 秒 |
| 通过积极争取让商标与其相匹配的域名优先注册来维护 | 西门子 S7-1200 或 S7-1500F 带人机界面 |
节拍检查
每小时生产25至40卷,每卷的节拍时间为90秒至144秒。每卷上的纸层和薄膜层都必须在包装工位上按此时间完成。
对于高产量分切生产线,可以将两层材料分到两个工位加工,这样每个工位都能获得完整的节拍时间。我们会根据您的卷数来调整节拍时间。
钢卷纸和薄膜包装材料的选择清单
- 卷材外径、内径、宽度和重量分别为 600 至 1,500 毫米、508 或 610 毫米、15 至 500 毫米和 100 至 4,000 公斤。
- 每小时线圈数,而正常水平为 25 至 40 圈。
- 纸张、薄膜或两者兼有,以及重叠部分。
- 一个包装台还是两个包装台?
- 包扎可在裹敷前或裹敷后进行。
控制与安全
旋转环旁边的区域、滚筒上的卷材和轨道是需要设计排除的区域。我们用围栏围住缠绕站,并保持轨道畅通,这样卷材在各站之间移动时就不会有人在旁边。
在任何人装入纸张或胶片、松开线圈或将手伸入线圈孔之前,请停止、隔离并锁定工作站。故障安全型PLC会保持停止电路。
适用的标准取决于目标市场。对于欧盟CE认证市场,ISO 12100规定了风险评估方法,而EN 415-10涵盖了包装机械的通用要求,其中规定了防护装置和停机装置。
工程常见问题解答
问:为什么要用纸和薄膜包裹钢卷?答:纸贴合钢卷,薄膜覆盖在纸上,起到固定纸和防潮的作用。重叠部分的比例设定在10%到90%之间。
问:分切卷材生产线可加工哪些卷材?答:重量为 100 至 4,000 公斤,宽度为 15 至 500 毫米,外径为 600 至 1,500 毫米,内径为 508 或 610 毫米的卷材。
问:这条生产线每小时能包装多少卷?答:每小时25到40卷,具体取决于配置。
下一步
我们对钢卷纸和薄膜包装生产线进行定型分为三个步骤:
- 提交您的布局图 根据卷材尺寸、重量和分切产量, info@fhopepack.com.
- 48小时内收到方案包括站点列表、收尾计划和周期检查。
- 预约现场勘测 因此,我们确认了分切机出口、轨道布局和包装区。
相关阅读
来源
- 线路规格: 分切线圈包装线页面
- 机器运行中: 我们在 YouTube 上的视频
- 标准范围: ISO 12100:2010, IN 415-10:2014
上次审核日期: 2026年10月29日