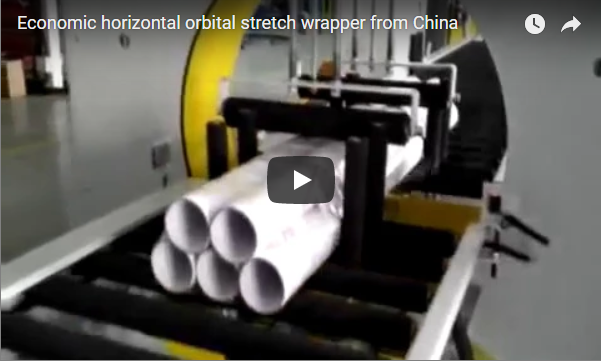
概要:我们生产的卧式轨道缠绕机利用螺旋拉伸膜包裹钢管束,同时钢管束在旋转环内移动,确保钢管始终保持静止。我们的管道轨道缠绕机可处理长度为 2000–8000 毫米、外径为 300–2000 毫米、重量为 100–5000 公斤的钢管束。缠绕速度为 2–12 米/分钟,重叠率为 20–90%。本指南涵盖了工艺流程、规格、材料选择以及适用于您钢管束的缠绕时间计算方法。
目录
钢管束如何进行轨道式缠绕,一步一步详解
我们在这段 142 秒的视频中展示了钢管捆扎机的制作过程。视频跟踪了一捆捆捆好的圆管在机器中的运行情况。以下每个步骤都详细介绍了其背后的工程设置:
- 0–20 秒,进料。 捆扎好的货物从捆扎线运到包装机时已经捆扎完毕,并通过动力进料输送机向包装环移动,因此包装机收到的货物能够保持形状。
- 24–44 秒,程序设置。 在包装开始前,我们的操作员会在生产线旁的控制柜上设置环形包装机的速度和传送带的速度。这两个参数共同决定了包装膜在捆扎物上的重叠情况。
- 大约72秒,居中和进给。 绿色侧辊合拢,将线束引导到环中,使线束轴线穿过环的中心。
- 76–108 秒,轨道包裹。 当传送带带动卷筒向前移动时,环形装置围绕卷筒旋转。卷筒保持静止,只有薄膜托架转动。卷筒的重叠部分取决于环形装置转速与传送带转速的比值。自动薄膜回拉张力装置可确保卷筒大小不同的薄膜张力保持稳定。
- 108–140 秒,切割和排放。 影片大约在 108-116 秒处被剪断,从 120 秒开始,捆扎好的胶片从头到尾都被蓝色薄膜完全覆盖,沿着出料传送带运出。
环形旋转、捆扎移动的原理对钢材至关重要。重达5000公斤的长捆难以旋转,松散的钢管在旋转时会发生位移。
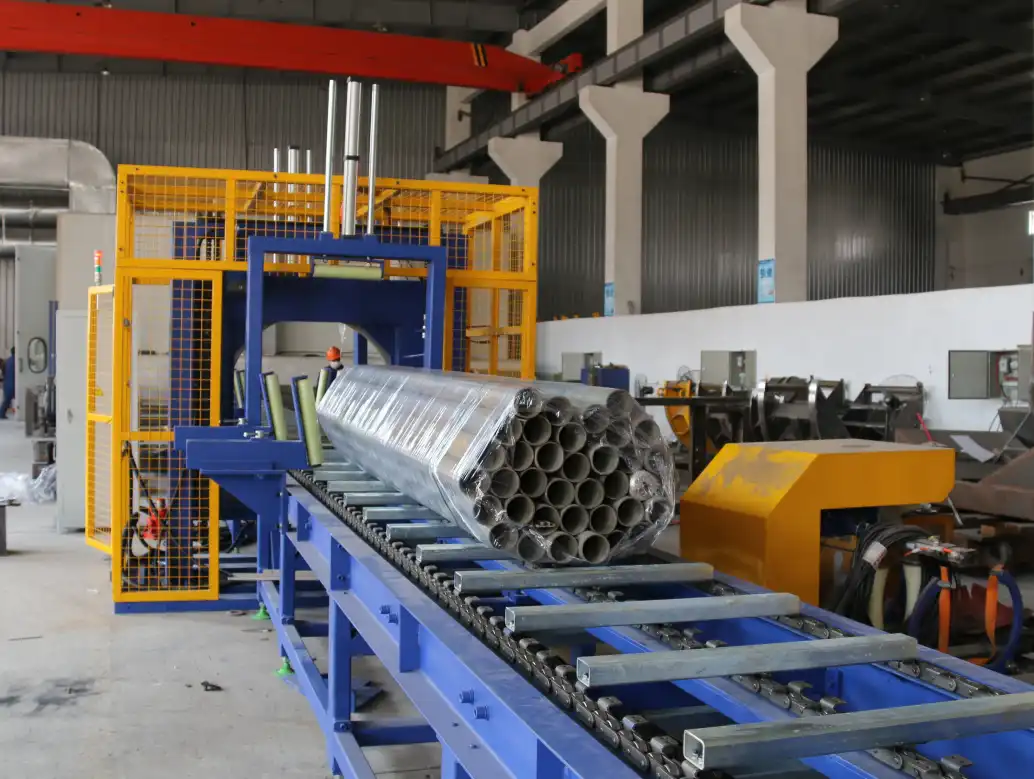
钢管轨道包覆机规格
我们的管道水平轨道缠绕机的测量数据:
| 参数 | 价值 |
|---|---|
| 管道长度 | 2000–8000毫米 |
| 捆绑外径 | 300–2000毫米 |
| 捆绑重量 | 100-5000 kg |
| 环旋转速度 | 20–60 转/分钟 |
| 包装速度 | 2–12 米/分钟 |
| 重叠率 | 20-90% |
| 电源 | 6.0 千瓦,交流 380 伏 50/60 赫兹(其他电压可按需定制) |
| 材料与控制 | 价值 |
|---|---|
| 包装材料 | PE拉伸膜、针织带、VCI纸 |
| 拉伸膜宽度 | 500 毫米 |
| 薄膜张力 | 自动薄膜回拉张力控制 |
| 捆绑范围 | 一台机器上可以同时处理大小捆扎物。 |
| 装载 | 传送带式在线输送,或叉车装载到包装站 |
捆绑尺寸:测量四个角之间的距离
束体外径极限为圆形,因此测量束体横截面的最大尺寸:
- 六边形丛: 对角线长度 = 对平面长度 × 2 ÷ √3。对平面长度为 500 毫米的捆扎物,对角线长度约为 577 毫米。
- 方形或矩形捆扎物: 使用对角线。400 × 400 毫米的线束对角线长度为 566 毫米。
- 射程检查: 最大尺寸必须在 300–2000 毫米范围内,长度必须在 2000–8000 毫米范围内。
- 短包: 小于 2000 毫米时,捆扎物仍必须跨越进料输送机和出料输送机之间的间隙。
每捆包的包装时间和吞吐量
结束时间取决于以下三个设置:
- 每圈旋转的螺距 = 胶片宽度 × (1 − 重叠部分)。使用 500 毫米胶片,重叠率为 50% 时,间距为 250 毫米。
- 行驶速度 = 环速 × 螺距。当 40 r/min 和 250 mm 螺距时,线束的行进速度为 10 m/min,在 2–12 m/min 的范围内。
- 结束时间 = 捆扎长度 ÷ 行进速度。6000 毫米长的捆扎物以 10 米/分钟的速度行进,缠绕时间为 36 秒。
两个工作极限:
- 最快案例: 8000 毫米,以 12 米/分钟的速度缠绕天花板,耗时 40 秒。以 60 转/分钟的速度,该速度可实现 200 毫米的间距,即 60% 的重叠率。
- 重型防护箱: 90% 的重叠率对应 50 毫米的间距。转速为 40 转/分钟,即 2 米/分钟,因此 6000 毫米的线束需要 180 秒才能完成。
加上卷头卷尾、薄膜切割和传送带转移,即可得到完整的生产周期。然后将其与贵厂的捆包率进行比较。
钢管包装材料:薄膜、编织带或VCI防锈纸
我们的管道包装机可处理三种材料。请根据运输路线和存储方式进行选择:
- PE拉伸膜: 适用于有盖存储和公路运输的防尘防潮保护。重叠部分达到 50% 或以上,即可在整个捆包上形成两层薄膜。
- VCI论文: 用于长途海运的裸露碳钢的防腐蚀层。先将其作为内层涂覆,然后再覆盖一层薄膜。当环大于捆包时,两者可以一次完成:环上可以承载两种甚至三种不同的材料。
- 针织腰带: 为使用吊索或链条吊装的重型捆包提供耐磨保护。
彩色薄膜,例如视频中我们机器上的蓝色薄膜,可以让在堆场中轻松区分产品等级。
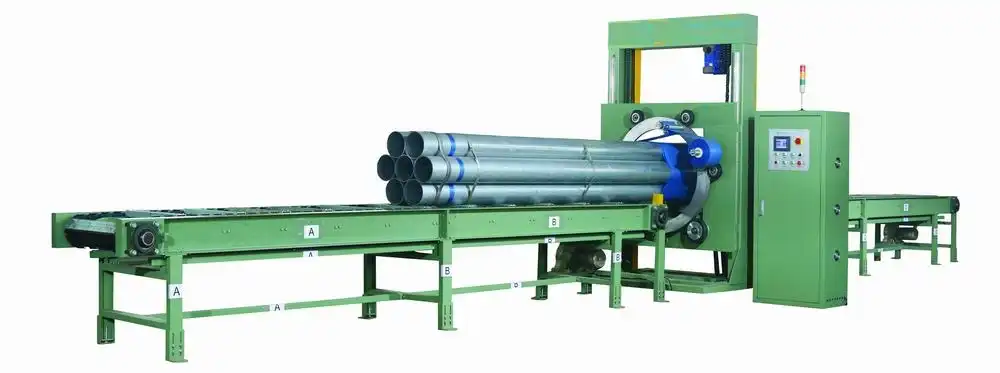
管材轧机生产线集成和布局
我们在捆扎好捆扎好之后放置包装纸,并围绕以下三点规划布局:
- 先捆绑: 在我们的钢管包装生产线上,捆扎成型和捆扎工序先于薄膜包装。薄膜覆盖在已经定型的钢管捆上。
- 传送带长度: 两条传送带必须能够输送最长的捆扎物,长度可达 8000 毫米,分别位于环的两侧。
- 离线选项: 叉车装载的包装站处理较小的产量,无需连接到轧机生产线。
水平轨道包装机周围的安全
旋转环和传送带是主要危险因素。我们的布局采用:
- 场地周围设有围栏,比赛期间工作人员在围栏外。
- 程序更改是在围栏外的触摸面板上进行的,而不是在场地内进行的。
- 处理裸露的管端时要戴手套,因为管端边缘很锋利。
适用的标准取决于目标市场。对于欧盟CE认证市场,ISO 12100规定了风险评估方法,EN 415-10规定了包装机械的通用要求。
钢管缠绕机选型清单
请将以下值随您的请求一起发送:
- 管材外径、壁厚和长度范围;管束形状(六边形、方形、圆形)。
- 最大捆扎尺寸(边角处)和捆扎重量范围。
- 工厂每小时的捆数,以及包装机是在线运行还是离线运行。
- 包装材料:薄膜、VCI防锈纸、针织带,以及所需的重叠部分。
- 现场供电电压和频率。
- 进料输送机和出料输送机的空间,每个输送机至少为一捆货物的长度。
工程常见问题解答
问:在轨道缠绕过程中,捆扎物会旋转吗?答:不会。环形装置以 20–60 转/分钟的速度围绕捆扎物旋转,而传送带则以 2–12 米/分钟的速度将其带过。管子保持静止,从而保证捆扎后的捆扎物形状不变。
问:这台机器可以缠绕最长的管束是多少?答:标准范围是管长2000-8000毫米,管束外径300-2000毫米,重量100-5000公斤。更长的管束需要在环形机的两侧配备更长的输送带。
问:缠绕一捆需要多长时间?答:缠绕时间等于捆长度÷行进速度。例如,一捆6000毫米长的捆,行进速度为10米/分钟,重叠率为50%,使用500毫米的薄膜缠绕,需要36秒。此外,还需要加上首尾缠绕时间和转移时间,才能完成整个缠绕过程。
问:机器可以用VCI防锈纸代替薄膜进行包装吗?答:可以。机器可以使用PE拉伸膜、针织带或VCI防锈纸。海运时,VCI防锈纸作为内层,拉伸膜覆盖在VCI纸上,重叠部分至少为50%。当包装环大于捆包时,两层包装可以一次性完成,因为包装环可以承载两种甚至三种不同的材料。
问:出口包裹的重叠率应该设置多少?答:建议从 50% 开始,这样所有地方都会有两层。对于长途海运或露天存储,可以设置得更高,最高可达 90%。每次重叠都会降低运输速度,因此请注意包裹时间。
下一步
我们分三步配置适用于您的制管机的包装机:
- 提交您的布局图 包括管材尺寸、捆扎形状、重量、长度范围和每小时捆扎数量 info@fhopepack.com.
- 48小时内收到机器方案包括环尺寸、传送带布局、材料设置和包装时间检查。
- 预约现场勘测 将包装纸放置在捆扎台之后。
相关阅读
来源
- 管材长度、捆扎外径和重量、旋转和缠绕速度、重叠量、功率、材料、薄膜宽度、张力控制: 管道水平轨道缠绕机页面
- 流程步骤和时间戳: 我们在 YouTube 上发布了钢管缠绕视频。, 142 秒
- 标准范围: ISO 12100:2010, IN 415-10:2014
上次审核日期: 2026年10月03日