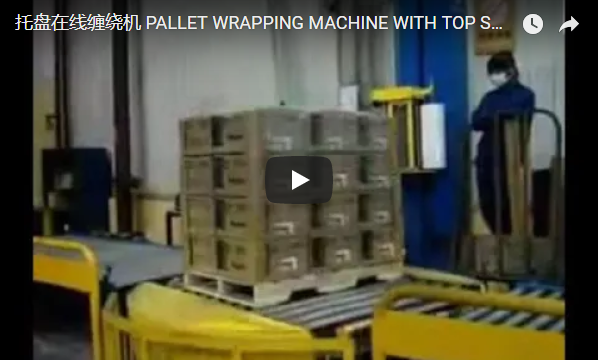
概要:带顶部压板的托盘缠绕机将压板降至货物顶部并将其压紧,同时转盘旋转,从而防止高大、轻便或不稳定的堆叠货物在薄膜张力下发生移动或倾倒。在本视频片段中,压板大约在9秒时下降,货物缠绕持续约30秒,压板大约在33秒时升起。我们的A600托盘缠绕机配备顶部压板,该压板由电机或气缸驱动,具体配置视项目而定。
目录
视频片段按顺序展示了以下内容
机器左侧有一根高高的深灰色桅杆,上面装有控制面板和黄色胶片托架;顶部横跨着一根带有压片装置的水平臂;还有一个黄色圆形转盘。转盘上放着一个装满胶片的托盘。
- 0 到大约 6 秒。 托盘放在转盘上,一动不动。
- 大约 9 到 18 秒。 上臂将压机装置下降到负载顶部并向下压紧。转盘开始转动。
- 大约 21 到 30 秒。 压机保持向下,而转盘继续旋转,拉伸膜紧紧地缠绕在货物的侧面。
- 大约33秒。 压机已升回顶部位置,而转盘仍在缓慢转动,负载上覆盖着几层薄膜。
在整个视频片段中,始终有一个人在远离机器的背景中走动。时间是从间隔 3 秒的帧中读取的,因此每个步骤的边界都落在两个已列出时间之间的 3 秒间隔内。
顶级媒体的作用
每次转盘转动时,薄膜张力都会对负载产生横向拉力。沉重的方形堆垛可以抵抗这种拉力。而高大、轻盈或松散的负载则不然:空容器、椅子、罐头、泡沫或小纸箱在薄膜尚未完全展开支撑之前,就可能倾斜、移位或倾倒。
顶部压机通过在缠绕开始前将压板降至货物顶部来解决这个问题。它将货物堆压紧在托盘上,直到薄膜完全包裹货物,然后抬起压板。我们的 A600 型号使用电机或气缸来实现这一功能,压板形状则根据货物的形状而定。
| 负载类型 | 为什么顶级媒体报道会有帮助 |
|---|---|
| 高耸轻盈的烟囱 | 在薄膜张力作用下保持叠层直立 |
| 椅子或罐子等散落物品 | 将它们固定住,直到薄膜将它们粘合起来。 |
| 滑溜溜的层 | 防止各层之间相互滑动 |
夹子的包装周期时间
| 踩下夹子 | 时间窗口 | 修读年限 |
|---|---|---|
| 在休息 | 0 到大约 6 秒 | 大约6秒 |
| 按下,转盘开始运转 | 大约9到18秒 | 大约9秒 |
| 向下按压包裹 | 大约21到30秒 | 大约9秒 |
| 向上按 | 大约提前了 33 秒 | 大约3秒 |
| 向下按压向上 | 大约9到33秒 | 大约24秒 |
大部分印刷时间与包装时间重叠,因此印刷机本身对整个流程的贡献很小:只有转盘开始前的下降和结束时的上升。
节拍检查
假设目标是每小时处理 40 个托盘,则每个托盘的节拍时间为 3,600 ÷ 40 = 90 秒。夹钳从按下到抬起的时间窗口约为 24 秒。缠绕程序会设置其余参数:底部、中部和顶部缠绕的圈数、托盘车的运行速度以及任何重新缠绕。再加上叉车装卸托盘的时间,并将总时间与 90 秒进行比较。
顶压式托盘缠绕机选型清单
- 装载高度、占地面积和重量(含托盘)。
- 在没有支撑的情况下,负载的稳定性如何,以及哪些层会移动。
- 压力驱动:电机或气缸,如果是气动式,则需提供气源。
- 压板尺寸和形状应与负载顶部相匹配。
- 包装方案:底部、中部和顶部包装,薄膜类型。
- 每小时产量和装载方式。
控制与安全
转盘、胶片托架和下降压机下方的空间都是危险区域。视频片段中,背景中的人与转盘保持了足够的距离。机器运转时,务必让所有人远离转盘区域,并且切勿将手伸入压板和负载之间。在任何人调整负载、更换胶片或在升起的压机下方作业之前,必须停止机器运转、隔离并锁定机器。
适用的标准取决于目标市场。对于CE市场,EN 415-6涵盖托盘缠绕机,而ISO 12100规定了风险评估方法,其中明确了防护装置和紧急停止装置的要求。
工程常见问题解答
问:托盘缠绕机何时需要顶部压紧装置?答:当货物较高、较轻或松散到在薄膜张力下容易移动时,例如椅子、罐头或小纸箱。压紧装置可将货物压住,直到薄膜将其完全包裹。
问:上压机是如何驱动的?答:我们的A600型机器的上压机由电机或气缸驱动;气动驱动方式需要在机器处提供压缩空气供应。
问:顶部按压会减慢循环速度吗?答:只会略微减慢。在夹子上,按压时间从大约 9 秒降至大约 30 秒,与包装重叠,然后在大约 33 秒时恢复正常。
下一步
我们分三步确定顶压式托盘缠绕机的尺寸:
- 提交您的布局图 考虑负载高度、占地面积、重量、负载类型和输出目标, info@fhopepack.com.
- 48小时内收到方案包括压力机驱动装置、压力板和循环检查(与节拍时间对比)。
- 预约现场勘测 因此,我们需要确认占地面积、装载方式以及空气或电源供应。
相关阅读
来源
- 顶部压力机和驱动装置选项: A600托盘缠绕包装机产品页面
- 片段计时:从片段中提取的帧计时,帧之间间隔 3 秒
- 机器运行中: 我们在 YouTube 上的视频
- 标准范围: ISO 12100:2010, IN 415-6:2013
上次审核日期: 2026年10月05日