摘要:工业采购团队经常会错误地分配资金,他们要么认为单个独立单元就能满足所有产量和防护要求,要么在模块化配置即可满足需求的情况下,过度投资于全自动生产线。本技术对比分析采用相同的数据驱动标准,对独立式卷材缠绕机和集成式包装生产线进行评估,旨在帮助您根据实际产量、卷材种类和出口合规要求选择合适的设备。
🛠️ 评估标准
选择最佳包装解决方案需要从五个可衡量的维度对独立单元和集成生产线进行基准测试:最大吞吐量、线圈直径和重量公差、多层保护能力、所需占地面积以及相对于运营效率的总资本支出。这些标准化指标消除了供应商的主观宣传,并使设备选择与您的实际产量、材料多样性和出口合规要求相匹配。采购团队必须首先量化三个运营基准:每日最大线圈产量、库存的外径和重量范围以及终端客户要求的特定运输保护。行业基准表明,如果依赖独立的工作单元,班次产量超过 60 线圈通常会造成吞吐量瓶颈,因此需要同步输送工作流程以保持稳定的包装速度。
🏗️方案A:独立式线圈缠绕机
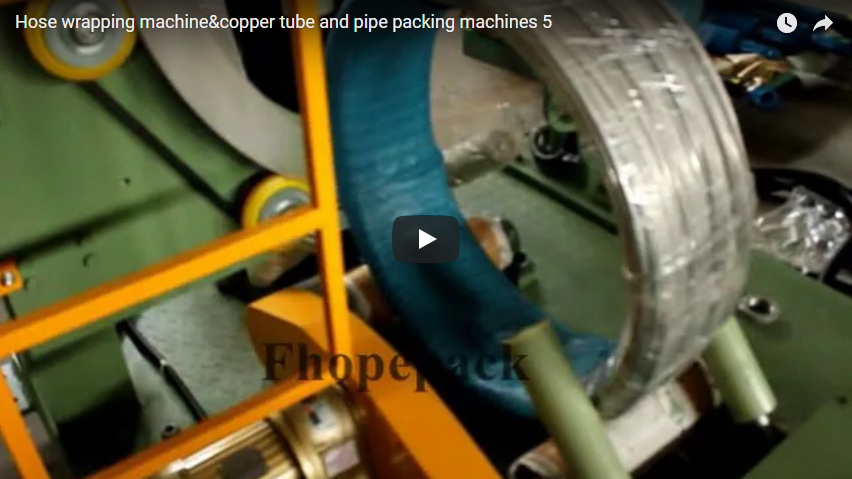
独立式卷绕机作为一个独立的工作单元运行,采用自动化薄膜张力和预拉伸机制,用于固定细长金属制品,因此非常适合那些优先考虑低初始投资和快速换型而非连续高产量生产的工厂。行业标准表明,这些设备通常适用于直径为 0.5 毫米至 16 毫米的线材,卷绕速度高达每分钟 30 米,功耗约为 2 千瓦,可处理重达 4 吨的卷材。这些机器经过精心设计,通过在单个卷材周围提供均匀的薄膜包裹,防止搬运损坏、受潮和表面划痕。
-
产量与周期:行业平均数据显示,仅使用薄膜包装时,每卷包装周期为 45 至 90 秒。有效班次产量通常在 40 至 80 件之间,很大程度上取决于人工装载间隔和操作员疲劳程度。增加人工捆扎步骤通常会使有效产量降低高达 25%,因为每个额外的搬运步骤都会引入不同程度的周期延迟。
-
卷筒尺寸灵活:标准转盘或环形结构可容纳外径 300 毫米至 1500 毫米的卷筒,可通过存储的操作参数快速调整尺寸,无需机械改造。结构限制通常为 4 吨承重(不含加固底座),因此这些装置适用于标准线材和电缆卷筒。
-
防护层与空间:这些独立单元主要用于拉伸膜包裹,防止运输过程中刮擦和受潮,边缘防护或机械捆扎则需要单独的工位。典型的安装占地面积约为 3 米 x 3 米,无需复杂的输送机集成或土建改造,即可在 1 至 2 天内轻松完成调试。
-
投资:独立式包装系统的资本需求通常在 20,000 万至 50,000 万美元之间,这反映了其半自动特性和有限的多工位集成能力。对于生产量适中或正在从人工包装方式转型的企业而言,这一价格区间使独立式包装系统成为一种经济高效的入门选择。
🔗相关内容:探索更多解决方案
📈 方案 B:一体化线圈包装线
一体化卷材包装线将多个包装工位同步整合为连续的自动化工作流程,在最大限度减少人工操作的同时,提供始终如一的出口级保护。这些系统采用同步输送机运动以维持连续运行,可处理宽度在 800 毫米至 1500 毫米之间的薄膜,并实现高达 360 转/分钟的包装速度,同时安全处理重达 4 吨的卷材。连续的物料流消除了闲置装载时间,在极少人工干预的情况下,典型班次产量可达 80 至 150 卷。自动定位功能使设备正常运行时间保持在 80% 至 90% 之间,显著优于需要频繁人工重新定位和人工捆扎的独立工作单元。
-
卷材尺寸灵活且防护周全:一体化架构支持更大的卷材包装,通常可容纳重达 4 吨、外径达 2000 毫米的卷材。多层防护一次性完成,结合拉伸膜、防潮阻隔纸和自动捆扎,满足严格的国际运输标准。这种一体化方案确保了均匀的张力分布,并消除了人工二次包装步骤带来的质量差异。
-
空间与安装:连续的工作流程需要更大的作业空间,通常需要 8 米 x 5 米的场地来容纳输送网络和堆垛区。安装通常需要 1 到 2 周,需要协调电力分配、气动捆扎模块和地基找平,以确保长期的机械对准和振动控制。
-
投资:全自动配置的资本投资通常在 20,000 万美元到 100,000 万美元甚至更高,这反映了其中涉及的先进控制系统和多工位工程。虽然初始投入高于独立式方案,但减少人工劳动、确保稳定的防护质量以及提高班次吞吐量通常能为大批量出口商带来更快的投资回报。
🛡️ 对比表
将独立单元与集成生产线进行基准测试时,需要评估其吞吐量、线圈重量容差、多层防护能力、占地面积和总资本支出,并与已验证的行业平均水平进行比较,以确保其符合生产量和出口合规标准。采购团队应将此矩阵作为与供应商谈判的基准,并始终要求制造商提供数据表,以验证负载下的实际性能指标。
| 标准 | 独立式包装机 | 一体化包装线 |
|---|---|---|
| 吞吐量(线圈/移位) | 40–80(行业平均水平) | 80–150(行业平均水平) |
| 最大卷重 | 最多4吨(典型值) | 最多4吨(典型值) |
| 一次即可完成多层防护 | 仅拉伸膜 | 薄膜+防潮阻隔纸+自动打包带 |
| 随着时间的推移而变化 | 5-10分钟(参数回忆) | 10-20分钟(多站调整) |
| 占地面积(含操作区域) | 约3×3米 | 约8×5米 |
| 资本投资(典型) | $ $ 20,000 50,000- | $ 20,000– $ 100,000 + |
| 能量消耗 | 〜2千瓦 | 因站点配置而异 |
| 劳动力依赖性 | 中等(人工装载/捆扎) | 低(自动索引) |
所有数值均代表行业典型范围。最终采购前,请务必对照制造商数据手册核实具体性能指标。
🔗另请参阅:相关设备
⚙️ 选择建议
采购决策应以产量门槛、出口保护要求和现有设施基础设施为依据,而非仅仅关注单个机器的性能。对于每班处理量低于 80 卷且运输要求符合标准的工厂而言,采用独立式设备通常即可实现最佳投资回报;而对于需要多层防腐蚀处理的大批量出口商,则必须部署集成生产线以维持产量和产品完整性。
决策框架
-
你的峰值偏移输出是多少?
- 线圈数量少于 80 个 → 评估独立配置。
- 线圈数量超过 80 圈 → 优先考虑集成式生产线架构。
-
您是否需要在单个工作流程中实现多层保护?
- 仅胶片播放即可 → 独立单元即可。
- 需要薄膜+防潮阻隔纸+捆扎带→需要集成生产线。
-
你们库存中最大的卷材重量是多少?
- ≤ 2 吨 → 带可选加固框架的独立单元。
-
2吨 → 集成生产线,内置输送机和压实功能。
常见的采购陷阱
为处理大批量出口订单(包括蜡封和捆扎)而购置一台独立机器会造成严重的产能瓶颈,并增加长期改造成本。相反,为稳定、小批量生产部署全自动生产线则会导致闲置产能的资本折旧。因此,设备选型必须严格依据已验证的生产数据和出口合规要求。
建议:向供应商申请精益包装试验。在独立设备和集成演示生产线上分别运行一个具有代表性的批次。测量每卷包装周期时间、薄膜消耗率和张力一致性。这种运行验证通常可以避免数月的生产中断和资金错配。
🛠️ 购买决策清单
最终采购验证需要在确定资本支出之前,将供应商规格与已验证的行业基准和监管合规标准进行交叉核对。买方必须确认产能与生产高峰期相符,核实线圈尺寸公差与实际库存是否一致,并要求供应商提供ISO 9001质量管理体系认证和CE安全标志的证明文件,以降低运营和监管风险。
-
[ ]吞吐量匹配– 确认峰值偏移量对齐 ±20% 方差容差。
-
[ ]线圈包络验证– 使用官方数据表,根据库存中最大的外径验证环/转盘尺寸。
-
[ ]薄膜预拉伸范围– 验证 200% 至 300% 之间的可调张力设置,以获得最佳材料利用率。
-
[ ]法规遵从性– 要求提供当前的 ISO 9001 质量管理证书和 CE 符合性文件。
-
[ ]备件供应情况– 确认薄膜辊和传动带等关键易损件的交货周期。
-
[ ]操作员培训范围– 验证现场调试持续时间和控制系统导航的技术支持协议。
🏗️常见问题解答
采购中常见的疑问往往集中在材料兼容性、法规遵从性和运营支持要求上,而非孤立的技术规格。行业标准规定,设备选择必须优先考虑运输过程中的损坏防护、符合国际安全认证标准以及清晰的供应商支持流程,以确保包装的长期可靠性并最大限度地减少生产中断。
问:独立式机器可以加工锋利边缘或刀片状的线圈吗?
答:标准配置并非针对锋利几何形状进行优化。需要使用加强型薄膜导轨和专用安全防护罩来防止刀片损坏和操作人员受伤。供应商通常可根据客户要求提供针对高磨损材料的定制配置方案。
问:工业包装设备适用哪些保修和支持标准?
答:行业标准规定,服务期限为自调试完成之日起 12 个月或自发货之日起 18 个月,以先到者为准。延保服务协议通常按设备基本成本的 5% 至 10% 每年协商确定,涵盖预防性维护和关键部件更换。
问:一体化生产线是否需要压缩空气基础设施?
答:是的,自动捆扎模块和薄膜切割机构通常采用气动执行器。行业平均数据显示,在 6 巴压力下,其耗气量为每分钟 0.5 至 1 立方米。安装前,请务必确认现有工厂的空气容量和过滤标准。
📈 技术词汇表
-
防潮阻隔纸:工业级包装材料,可在运输过程中阻隔湿气和腐蚀,取代复杂的化学蒸汽抑制剂。
-
同步输送机运动:自动化物料搬运,通过按顺序将卷材输送通过包装站,消除闲置装载时间。
-
气动执行器:用于驱动捆扎带张紧和薄膜切割的气动元件,需要标准的工厂压缩空气供应。
-
存储的操作参数:数字设置,可调用线圈尺寸和缠绕模式,取代尺寸更换期间的手动机械调整。
-
ISO 9001 / CE 标志:国际认可的认证,用于验证质量管理体系以及欧洲健康、安全和环境合规性。