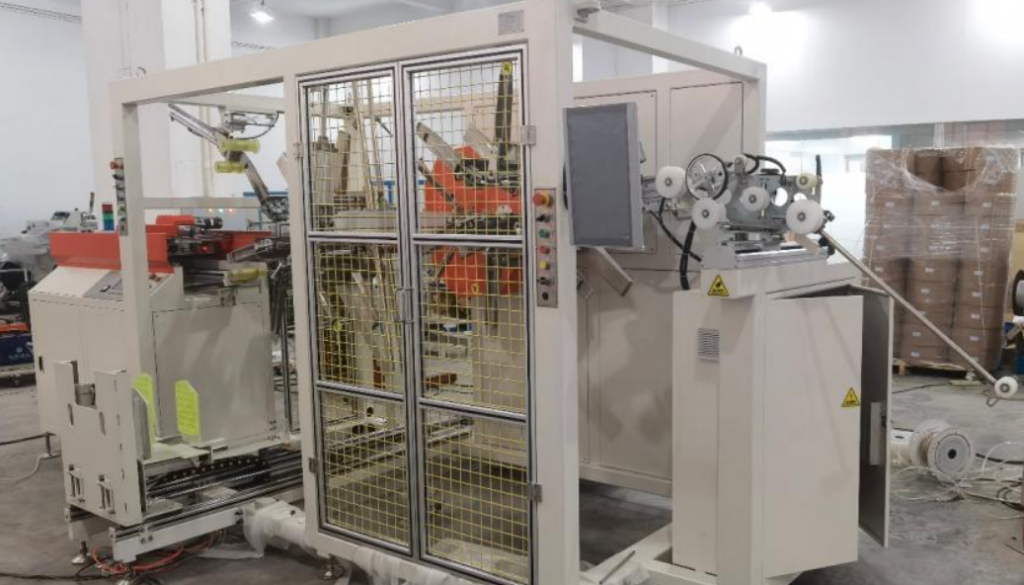
概要:钢板一条条地从切割线下来,在生产线末端手工捆扎既慢又危险。本视频中展示的捆扎机利用滚筒输送机对钢板进行捆扎:龙门架下降,压紧钢板,然后缠绕钢带,并在钢板通过时移动到下一个位置。每捆钢板所需的钢带数量取决于钢板捆的尺寸和捆扎带的数量。我们会根据每个项目的具体情况来设定这两个参数。
目录
视频显示的内容
一块深灰色钢板放在我们绿色龙门式捆扎机下方的滚筒输送带上,周围有黄色护栏。钢板上方的压头向下移动并压紧钢板。
压头横向移动,一条带子绕着压板边缘滑动并收紧。此时,第二块压板已经装上滚轮,第三块压板也正在进入生产线。压头返回并再次向下压紧下一块压板,随着压板的移动,带子依次收紧。
生产线上钢板捆扎的工作原理
| 步骤 | 会发生什么 |
|---|---|
| 进料 | 板材或捆包在滚轮上运行 |
| 媒体中心 | 龙门架的顶头落了下来。 |
| 分数 | 一条带子绕着身体,然后被收紧。 |
| 索引 | 头部或板移动到下一个带状位置 |
| 出料 | 带状板继续移动 |
在戴上橡皮筋之前先进行按压,可以使橡皮筋保持平整,这样当头部抬起时,橡皮筋就能紧紧地固定住。
每捆板材的绑带使用量
说明性示例:
| 名称 | 价值 |
|---|---|
| 板宽(示意图) | 800 毫米 |
| 捆包高度(示例) | 200 毫米 |
| 带长,2 × (800 + 200) | 2,000 毫米 |
| 每捆带子数量(示例) | 3 |
| 每捆绑带,3 × 2 米 | 6 m |
订购表带时,请在每条表带上添加密封重叠部分。
我们为每个盘子尺寸设定的
| 设置 | 为何重要 |
|---|---|
| 乐队位置 | 沿板长方向间隔分布 |
| 压力 | 将捆扎物压平 |
| 带张力 | 紧实而不割伤边缘 |
| 边缘保护器 | 盾牌带和板边缘 |
我们会根据您的板材尺寸进行试验,并将结果保存为配方。对于覆有钢板的厚卷材,请参阅我们的大型卷材包装辊道站。
控制与安全
头部猛然落下,钢板在动力滚轮的带动下移动。生产线运行时,请人员远离护栏,仅在生产线停止并隔离后方可靠近。
适用的标准取决于目标市场。对于欧盟CE市场,ISO 12100规定了风险评估方法,EN 415-10规定了包装机械的通用要求。
钢板捆扎机选型清单
- 板材的长度、宽度和厚度。
- 包裹高度和重量。
- 每捆橡皮筋数量。
- 表带类型和宽度。
- 每小时捆数。
- 滚筒线高度和布局。
工程常见问题解答
问:为什么要在捆扎前压平盘子?答:这样捆扎好的物品就能平整地铺好,捆扎带也能保持紧绷。
问:一捆需要多少绑带?答:以我们举的例子来说,一捆宽 800 毫米、高 200 毫米的绑带,三根绑带大约需要 6 米绑带。
问:每套盘片都会停下来吗?答:每套盘片都放在头部下方,同时套上一条带子,然后移动到下一条带子的位置。
问:每捆捆扎带的长度如何确定?答:捆扎带宽度的两倍加上高度,乘以捆扎带的数量,再加上封口重叠部分。
问:可以加装护角吗?答:可以。我们会在封条与锋利板材边缘交叉的地方加装护角。
问:这条线路有防护栏吗?答:是的。捆扎区周围有黄色的防护栏。
下一步
我们分三步规划您的钢板捆扎机:
- 提交您的布局图 包括板材尺寸、捆扎和输出 info@fhopepack.com.
- 48小时内收到方案以及乐队布局和肩带设计图。
- 预约现场勘测 检查辊道布局。
相关阅读
来源
- 机器内容:FHOPE 工程团队,2026-10-04
- 表带示例:我们的示例,示例性数值
- 机器运行中: 我们在 YouTube 上的视频
- 标准范围: ISO 12100:2010, IN 415-10:2014
上次审核日期: 2026年10月04日