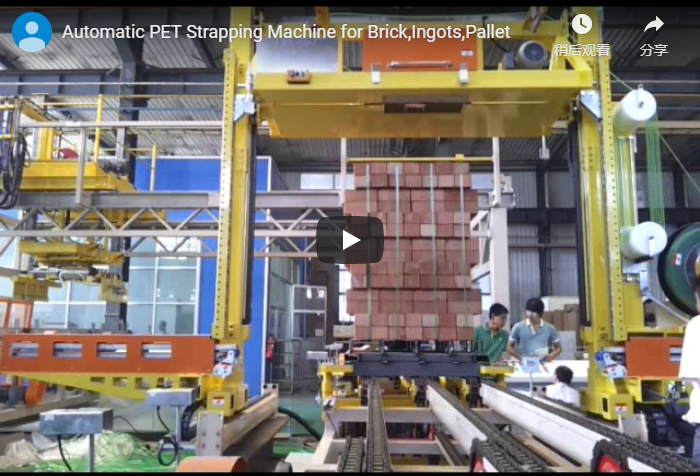
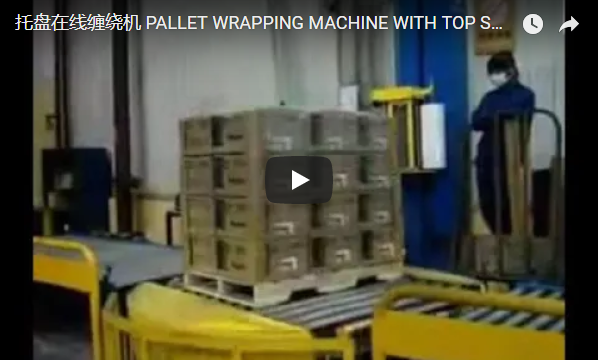
概要:托盘捆扎后再缠绕包装膜,相当于两次固定和一次保护;而一台机器即可完成这两项操作,无需像以前那样在原地交接托盘。这款来自中国上海的全自动托盘捆扎缠绕机,在同一循环中,使用PET或PP捆扎带进行托盘单元化,并使用拉伸膜进行包裹和保护,所有工序均在同一控制系统和占地面积内完成。货物、捆扎带和包装膜的选择均根据项目进行确认。
目录
为什么要将捆扎和缠绕结合起来使用?
捆扎带和拉伸膜对同一批货物发挥着不同的作用。捆扎带将货物固定成一个整体,而拉伸膜则起到密封、防尘、防潮和防止移位的作用。一台机器即可完成这两种包装方式,无需操作员在两个工位之间搬运托盘。
一个循环,一个控制
捆扎和缠绕工序在一个预设程序中通过一个控制面板完成,操作员只需选择产品配方,无需设置两台机器。捆扎头将捆扎带缠绕在料堆上,然后缠绕工序在同一索引处接手,因此托盘无需在两项操作之间停放和重新摆放。机器状态、模式和参数均显示在同一屏幕上。
先捆扎,再缠绕
首先用捆扎带将货物捆扎起来,拉紧至合适的尺寸,然后用薄膜包裹。捆扎带的张力可以防止货物堆移位,而薄膜则起到密封作用,薄膜无需同时承担这两项功能。
占地面积和生产线
我们设计的一体化工作站仅占用一个占地面积,省去了两个独立单元之间的中间输送机和缓冲平台。对于空间拥挤的厂房来说,这意味着可利用的空间减少,并且流程中也减少了一个交接环节。
可靠性和服务
一台机器意味着需要维护一套控制系统、一个电气柜和一个防护围栏。在与生产线相匹配的机器上,捆扎头和缠绕架共用一个工作周期,日常维护也遵循同一份手册。
典型配置
下面的数字列出的是功能设计边界,而不是数值,并且每个项目都经过确认。
| 参数 | 典型范围,具体视项目而定 |
|---|---|
| 载荷 | 托盘占地面积、高度和重量 |
| 魁梧的 | PET适用于需要保持张力的刚性沉降荷载,PP适用于较轻的标准单元化结构,具体视项目而定。 |
| 包装 | 拉伸膜、包覆和保护 |
| 通过积极争取让商标与其相匹配的域名优先注册来维护 | 单PLC控制面板,包含产品配方 |
| 自动化流程 | 单站联合循环 |
| 电力供应 | 轻型机械可使用 380V 三相 50Hz 或 220V 单相电源,具体选择取决于项目向工厂供电。 |
视频显示的内容
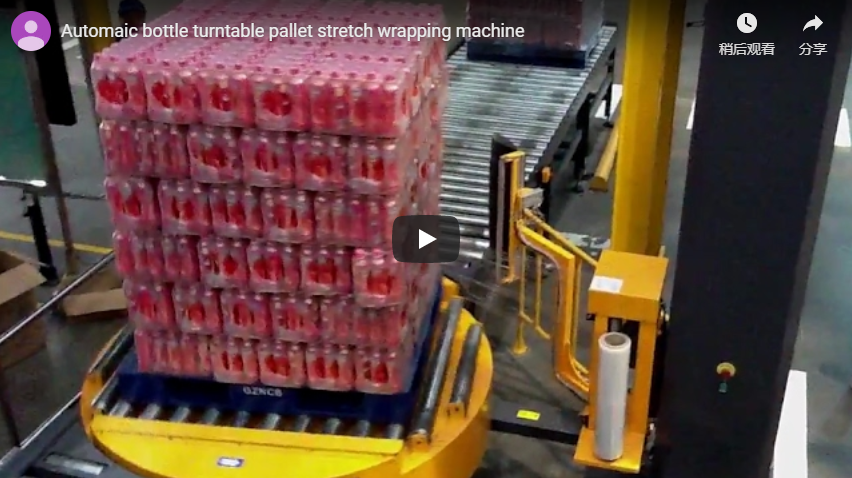
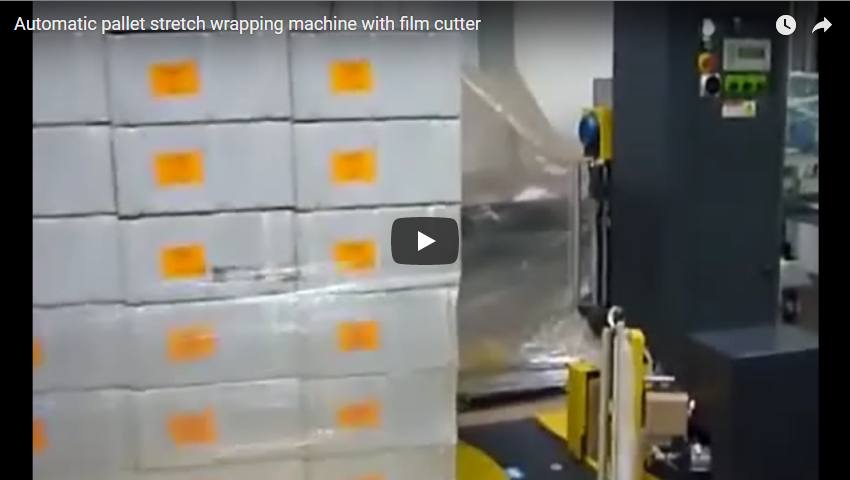
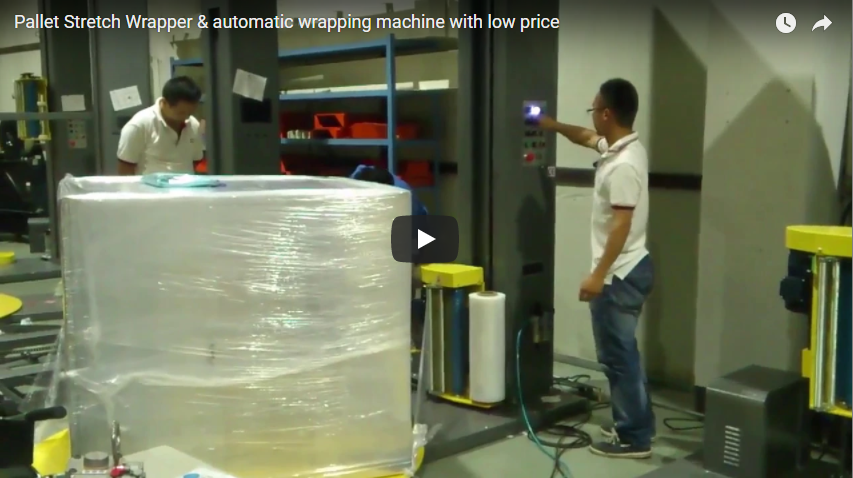
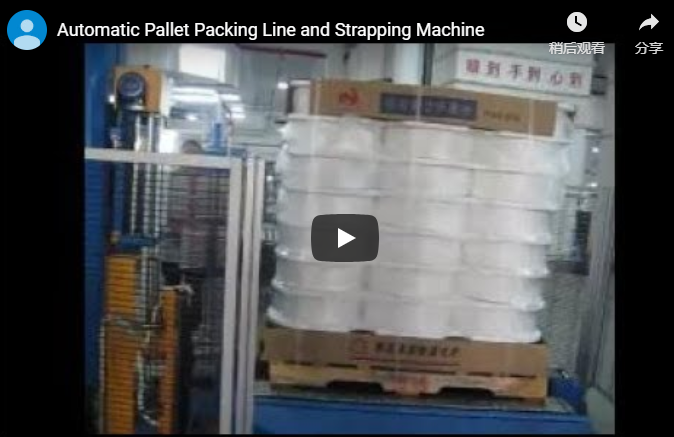
我们的视频展示了在一台机器上,托盘一次完成捆扎和薄膜缠绕的整个过程。这只是一个通用演示,您工厂的具体装载量、捆扎带、薄膜种类和缠绕方式需要根据每个项目的具体情况与我们确认。
选择清单
| 问题 | 每个项目请确认。 |
|---|---|
| 装载量 | 足迹、高度、重量 |
| 肩带 | PET或PP的选择 |
| 电影 | 隔离和屏障需求 |
| 自行车适配 | 线路速度和缓冲 |
| 建筑面积 | 综合占地面积 |
| 电力供应 | 现场电压、相位和频率 |
控制与安全
该机器由一个控制面板控制,操作员位置设有紧急停止按钮,捆扎带路径和缠绕区域周围均设有防护装置。机器运转时请勿靠近。日常检查包括捆扎头、薄膜托架、张力装置和安全装置,具体检查内容请参考机器手册。
工程常见问题解答
问:为什么要在一台机器上完成这两项工作?答:捆扎带将货物固定在一起,薄膜则起到包裹和保护的作用,一台机器就能完成这两项工作,无需在不同工位之间进行搬运。
问:哪个先进行?答:先用捆扎带固定货物,然后用薄膜包裹捆扎带和货物。
问:它是如何操作的?答:这两个功能都由一个PLC控制面板控制,每个批次都有产品配方。
问:一台机器会减慢生产线速度吗?答:在同一工位依次完成捆扎和缠绕可以减少机器间的托盘转移时间,但工位周期会将这两个操作合并计算;生产线吞吐量是否合适取决于具体项目。
问:这样能节省多少空间?答:根据您的布局,可以节省一个工作站的占地面积(而不是两个),并且流程中可以减少一次交接。
下一步
- 请将您的装载尺寸、捆扎带和薄膜需求发送至 info@fhopepack.com 与我们联系。
- 我们会在48小时内发送综合方案和布局图。
- 我们会安排现场勘测,以确认楼层和各项设施。
相关阅读
来源和标准
- ISO 12100:2010 — 机械安全。设计、风险评估和风险降低的一般原则
- EN 415-10:2014 — 包装机械安全。通用要求
- EN ISO 13849-1:2023 — 机械安全。控制系统的安全相关部件
- FHOPE全自动托盘捆扎缠绕机演示视频。本视频仅供一般演示参考;装载方式、捆扎带、薄膜和缠绕图案均根据具体项目进行确认。
上次审核日期: 2026年10月10日