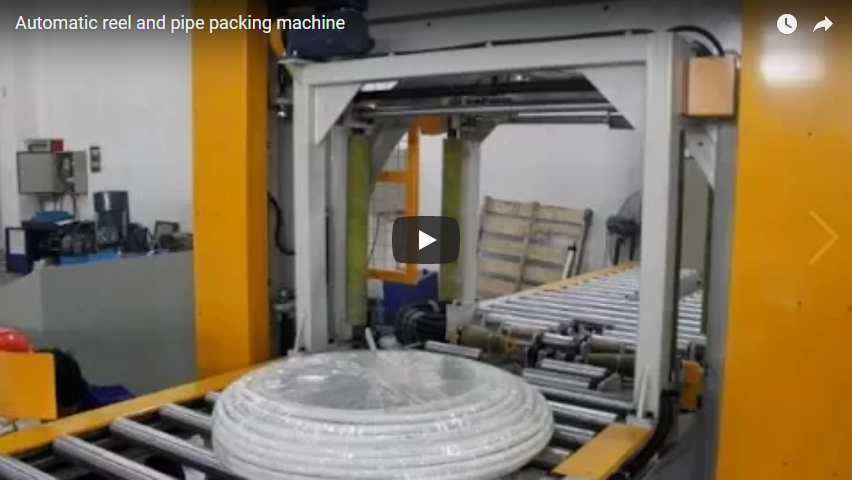
在一个中型波纹管挤出车间,包装工位始终决定着整条生产线的运行速度。操作人员手动将LLDPE薄膜缠绕在静止的六米长管束上,依靠触觉反馈来调整张力。由此产生的缠绕力在不同班次间波动,导致管束松散,在运输过程中容易移位;而过度缠绕则会使波纹管变形。与此同时,工人们反复搬运沉重的管芯,容易引发重复性劳损,迫使管理层安排多个包装工位以维持挤出产量。场地布局的限制进一步制约了输送机的扩展,而缺乏自动化的数量核查机制则造成管束重量不均,给仓库的货位分配和货物装载带来困难。这种人工操作的瓶颈直接导致材料浪费增加,提升了安全隐患,并阻碍了不同管径和场地布局下的标准化生产规模化。
🛠️ 行业痛点
人工管道包装作业存在严重的劳动效率低下、捆扎完整性不一致以及工作场所受伤率高等问题,直接限制了挤出生产线的产量,增加了单位包装成本,并阻碍了针对不同管径和场地布局的标准化生产规模化。
核心操作缺陷源于人工缠绕薄膜过程中张力施加的不稳定性。由于缺乏机械预拉伸或可编程张力控制,操作人员无法保持稳定的缠绕力,导致每次生产过程中薄膜浪费高达15%至30%。这种材料浪费直接导致包装成本难以预测,以及叉车搬运和货物运输过程中负载稳定性不稳定。此外,手动旋转重型管芯和调整薄膜卷的体力劳动强度大,会造成人体工程学隐患,从而导致员工流动率上升,并增加工伤赔偿风险。
基于管径的管材包装形式多样化增加了复杂性。手动工位在切换 16 毫米和 32 毫米管材时需要频繁进行机械调整和重新校准,导致换型停机时间延长,并增加进料错位的风险。由于缺乏统一的包装数量标准,捆包重量差异显著,使仓库货位分配算法和货运集装箱优化变得更加复杂。现有的包装厂设计通常缺乏可扩展自动化所需的占地面积或电力基础设施,迫使工厂运行分散的半自动工位,这些工位无法与高速挤出生产线同步。这些叠加的低效因素严重限制了产能和运营利润。
🏗️ 解决方案机制
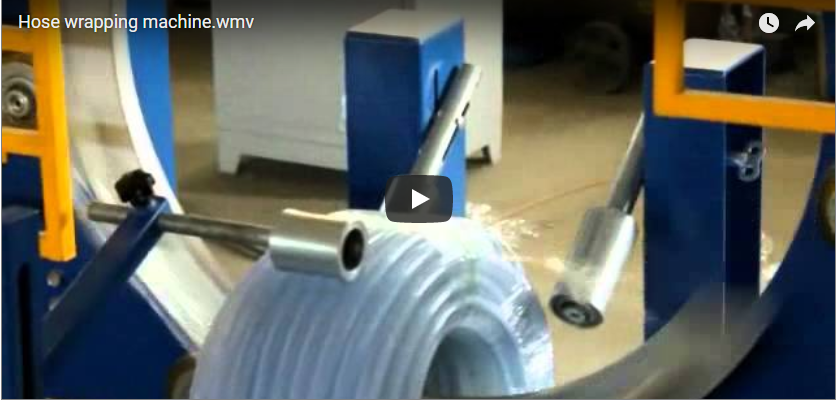
自动化水平轨道缠绕系统通过部署电动环形小车,将预拉伸薄膜或PP带缠绕在固定的管束上,从而消除了人工操作,保证了均匀的张力分布和连续的管线同步。
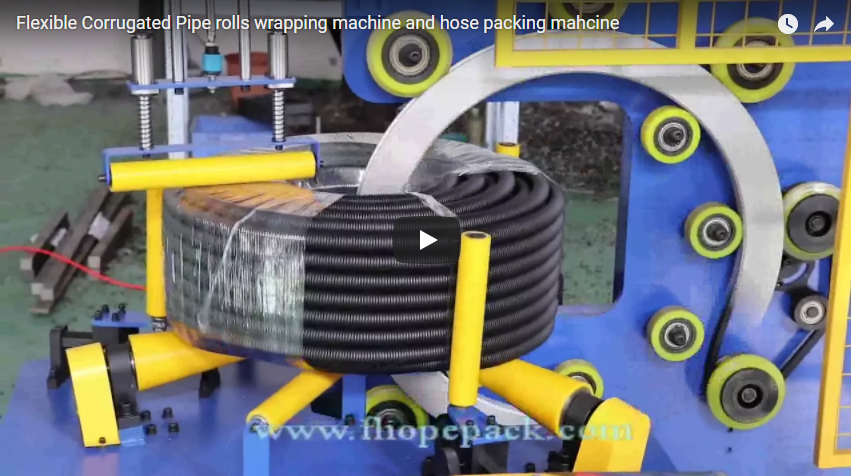
这种自动化包装架构以贯穿式轨道环形滑架取代了传统的触觉张紧方式。该滑架沿管材长度方向移动,而负载保持静止。这种水平缠绕方式可防止柔性瓦楞型材发生旋转变形,并免去了操作人员手动旋转或重新定位重型管芯的麻烦。环形滑架集成了一个动力预拉伸机构,可在应用前将LLDPE薄膜拉伸至原先的250%至300%,从而最大限度地提高材料利用率,同时在每个瓦楞轮廓上保持精确的约束力。可编程逻辑控制器(PLC)调节环形滑架的速度、缠绕密度和张力衰减,确保在连续生产周期中实现可重复的捆扎几何形状。
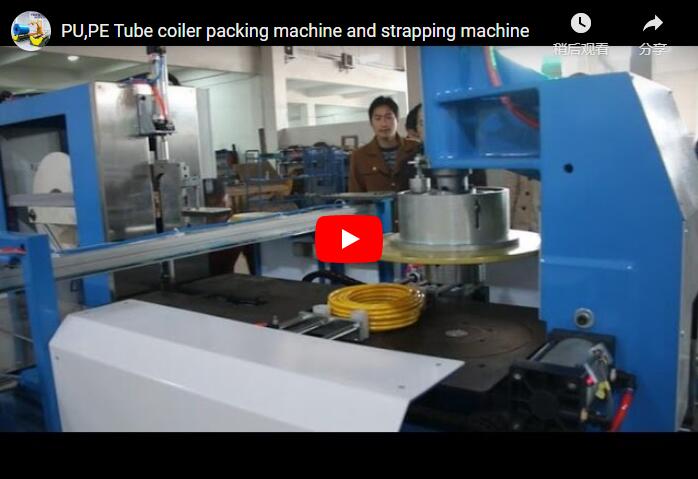
除了薄膜应用之外,该系统还能执行完整的捆扎成型流程。自动化进料输送机以毫米级的精度对齐管道,而下游的捆扎模块则按预定间隔应用聚丙烯(PP)捆扎带或拉伸膜,以固定捆扎件的几何形状。对于需要二次防护的场所,集成的聚乙烯(PE)袋包装站可将成品捆扎件包裹起来,随后由工业缝纫封口装置自动密封袋口。这种端到端的自动化流程消除了包装工作流程中的人为因素,使挤出生产线能够以最大产能运行,而不会出现因包装造成的瓶颈。模块化架构还通过采用紧凑的水平布局来适应特定场地的占地面积限制,这些布局可与现有的输送网络和仓库物料搬运设备无缝集成。
🔗相关内容:探索更多解决方案
📈 实现细节及参数
该自动化包装架构支持直径为 16 至 32 毫米的管道,经验证,其吞吐量约为每分钟 60 捆,利用动力预拉伸机构和可编程逻辑控制器实现精确的薄膜应用。
| 参数 | 规格 | 操作条件 |
|---|---|---|
| 管径范围 | 16毫米– 32毫米 | 外径,波纹或光滑轮廓 |
| 吞吐能力 | 每分钟约 60 束 | 已在标准轮班条件下验证 |
| 薄膜预拉伸倍数 | 250的% - 300% | 动力机械预拉伸LLDPE薄膜 |
| 中号捆扎带 | PP捆扎带或拉伸膜 | 按可编程的时间间隔应用 |
| 二级遏制 | PE袋包装+缝合封口 | 自动进料对准和密封 |
| 控制界面 | 触摸屏PLC | 实时调整张力、速度和缠绕方式 |
| 传送带同步 | 动力辊/带阵列 | 与挤出线输出速度相匹配 |
该系统的实施需要输送机宽度、环形开口和薄膜托架之间进行精确对准,以适应目标管径范围。操作人员将管端装入自动进料系统,之后PLC会自动控制整个缠绕过程,无需人工干预。该系统通过标准化的通信协议与上游挤出生产线直接集成,实现实时速度匹配和生产跟踪。维护规程侧重于预拉伸辊校准、薄膜托架轴承检查和输送带张力验证,从而确保系统持续稳定运行和捆扎质量始终如一。
🛡️ 已验证结果
现场试验证实,自动化轨道缠绕通过标准化张力曲线来减少材料浪费,提高包装吞吐量以匹配挤出速率,并消除人工搬运危险,同时在生产班次中保持捆扎几何形状的一致性。
供应商提供的典型安装试验数据显示,与手动缠绕工位相比,自动化轨道缠绕可减少15%至30%的拉伸膜和PP捆扎带浪费。这种材料优化得益于动力预拉伸机构,该机构消除了操作人员造成的张力变化,并确保薄膜均匀分布在每个管道轮廓上。产量提升与挤出生产线的产能相匹配,在无需额外人工的情况下,直径16-32毫米范围内的缠绕速度可达每分钟约60捆。省去了手动搬运和旋转作业,直接减少了人体工程学损伤的报告,并使现有员工能够转岗至质量检验和系统监控岗位。
由于自动化系统能够确保捆扎重量标准化和包装力均匀一致,产品质量一致性显著提高。可预测的捆扎尺寸使仓库分拣和货物装载作业更加便捷,减少了集装箱空隙,优化了物流成本。水平轨道式设计还能最大限度地减少表面磨损和型材变形,从而在运输过程中保持产品完整性。此前采用分散式半自动包装站的工厂报告称,由于包装不再影响挤出生产线的速度,整体设备效率 (OEE) 显著提高。这些经验证的结果表明,自动化水平包装是高产量管道制造企业的关键基础设施升级。
🔗另请参阅:相关设备
⚙️ 技术术语表和通俗易懂的定义
-
机械预拉伸:一种电动辊系统,可在应用前将拉伸膜拉伸至其原始长度的 250%–300%,从而最大限度地提高材料利用率,同时保持一致的张力,而无需使用更厚的薄膜规格。
-
约束力:施加于捆扎物上的向内压力,以防止其在搬运和运输过程中发生移位;自动化系统将此力保持在一个狭窄的公差范围内,而人工包装则会产生高度可变的压力。
-
环形孔径:轨道缠绕小车的内径必须与最大管束尺寸相匹配,以确保薄膜完全覆盖,而不会发生机械干涉或薄膜撕裂。
-
整体设备效率 (OEE):一种结合可用性、性能和质量的制造指标;自动化包装系统通过消除人工瓶颈、减少换型时间和标准化输出一致性来提高 OEE。
从人工缠绕到自动化水平轨道式包装的转变,解决了管道制造工厂长期存在的效率低下问题。通过标准化张力曲线、消除人工搬运风险以及使包装速度与挤出产量同步,操作人员可以显著降低材料浪费和人工成本。该系统的模块化架构能够适应不同的管道直径和场地限制,同时在连续生产周期中保持管束几何形状的一致性。希望消除包装瓶颈并优化货运物流的工厂,应在集成该系统之前,根据其目标直径范围和吞吐量要求验证系统规格。
🛡️合规性说明:本设备的设计符合ISO和CE要求。采购前请向制造商核实具体认证信息。