概要:我们的紧凑型卧式轨道式拉伸包装机采用螺旋缠绕法,将薄膜缠绕在通过旋转环的单个铝型材和小捆包装上。三种标准型号分别适用于横截面对角线为50–100 毫米 (E100)、50–200 毫米 (E200)和100–300 毫米 (E300)的包装。由于薄膜宽度、线性输送机速度和旋转环转速决定了表面重叠率,我们同时设计了旋转环的几何形状和驱动比,以确保保护完整性和生产效率。
目录
配置文件包装器的工作原理
我们的卧式轨道式拉伸缠绕机通过电动进料和出料辊输送挤出件,直接穿过中央旋转环。光电传感器跟踪型材前缘,触发轨道环驱动,确定精确的缠绕起始位置,并控制后缘切割循环。无痕聚氨酯涂层侧导向辊使工件牢固地保持在输送机中心线上,防止高速旋转过程中发生横向位移或轨道扭矩扭转。
环形旋转和直线输送机的运行均由独立的变频驱动器 (VFD) 驱动。这种配置允许操作人员通过 PLC 触摸屏分别调节环形旋转速度和直线输送速度。驱动系统采用可控的 S 形曲线加减速斜坡,确保软启动、平稳停止和精确的自动回零,从而使每个型材捆包都能在精确的机械参考点开始其缠绕循环。
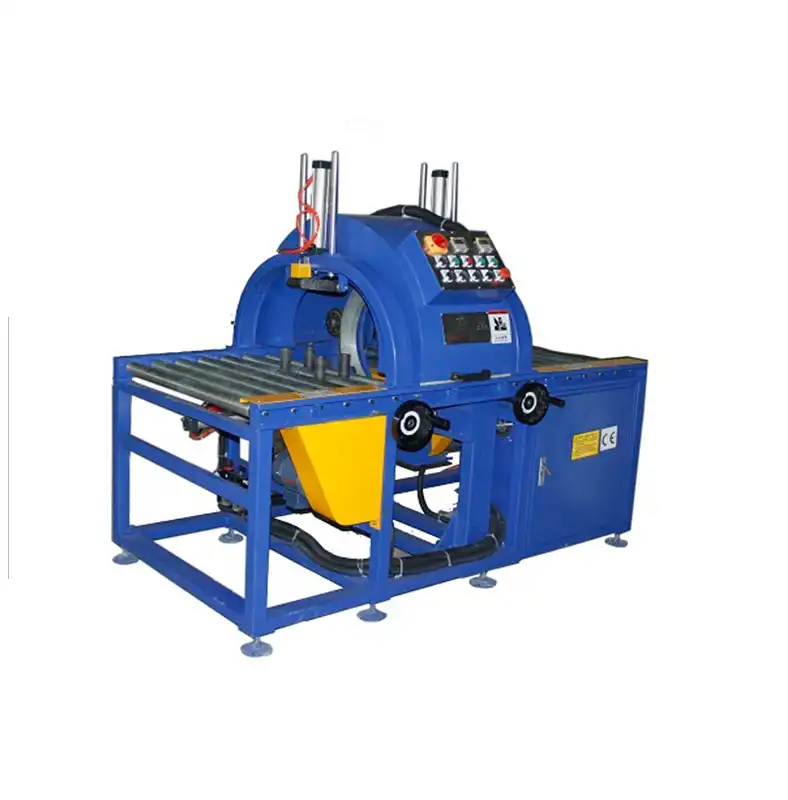
三款紧凑型车型
这三款标准紧凑型机型均采用相同的物料处理装置:2,000 毫米电动进料输送机和 2,000 毫米电动出料输送机。机械式薄膜输送装置可容纳外径为 100-200 毫米的标准拉伸膜卷,该膜卷安装在标准的 50 毫米(2 英寸)纸芯上。
| 参数 | E100 | E200 | E300 |
|---|---|---|---|
| 包装外径(对角线) | 50–100毫米 | 50–200毫米 | 100–300毫米 |
| 包装长度 | ≥1,000毫米 | ≥1,000毫米 | ≥1,000毫米 |
| 有效载荷重量能力 | 8-100 kg | 8-100 kg | 15-100 kg |
| 环旋转速度 | 20–120 转/分 | 10–120 转/分 | 20–90 转/分 |
| 缠绕线速度 | 3–15 米/分钟 | 通过轮廓几何形状确认 | 5–15 米/分钟 |
| 输送机速度(进料/出料) | 6–12 米/分钟(可调) | 6–12 米/分钟(可调) | 6–12 米/分钟(可调) |
| 薄膜卷宽度 | 50–100毫米 | 100–200毫米 | 100–200毫米 |
| 重叠率范围 | 10-90% | 10-90% | 10-90% |
我们的技术规范将环形缠绕线速度与输送机运行速度分开。由于带有不规则鳍片的结构型材会产生不同的空气动力阻力和机械阻力,因此在应用审核期间,我们会根据您的型材图纸确定中间截面(E200)的缠绕速度。
测量包装外径
有效封装外径 (OD) 指的是型材或封装束的最大横截面对角线长度,而不仅仅是宽度或高度。轨道环的间隙必须能够容纳该对角线长度以及托架间隙。
Package OD = √(Width² + Height²)
工程计算示例:
- 60 × 40 毫米建筑型材:
√(60² + 40²) = √(3600 + 1600) ≈ 72.1 mm符合 E100 操作范围(50–100 毫米)。 - 150 × 120 毫米挤压束:
√(150² + 120²) = √(22500 + 14400) ≈ 192.1 mm需要 E200 or E300 平台。 - 250 × 150 毫米工业捆包:
√(250² + 150²) = √(62500 + 22500) ≈ 291.5 mm符合 E300 信封(100–300 毫米)。
对于外径超过 300 毫米的重型挤出物或主包装,我们的工程生产线会过渡到重型水平轨道包装机,以适应 300-1,500 毫米的信封。
速度、胶片宽度和重叠
轨道环每旋转一周,轮廓线向前移动特定的螺距,从而形成连续的螺旋线。该每旋转一周的线性位移计算如下:
Advance Pitch (mm/rev) = (Linear Wrapping Speed in m/min × 1,000) ÷ Ring Speed in RPM
进给间距直接决定表面重叠率。为了实现运输表面保护所需的标称 50% 重叠率,线性进给间距不得超过所用薄膜卷材宽度的一半:
Max Advance Pitch (50% Overlap) = Film Width ÷ 2
| 型号 | 胶片宽度 | 环速度 | 最大推进距离为 50% 重叠 | 50%重叠率下的最大线速度 |
|---|---|---|---|---|
| E100 | 100 毫米 | 120转速 | 50 毫米/转 | 6.0 m/min |
| E300 | 200 毫米 | 90转速 | 100 毫米/转 | 9.0 m/min |
E100 的理论最大速度 15 米/分钟仅在较低的重叠率(例如,内部运输时为 20%–30%)下才能实现。对于标准 6 米长的型材,在 50% 重叠率下以 6 米/分钟的速度运行,净运输包装时间恰好为 60 秒,不包括气动切割、夹紧和传送带转移循环。运动学运行参数在工厂验收测试期间通过 PLC 程序预先编程。
无人胶片处理
每台包装机都集成了一个自动气动夹紧和切割单元,可实现完全无人值守的循环。循环开始时,气动尾部固定器将薄膜卷材定位在轮廓路径上。随着环形装置的旋转,薄膜被固定在工件上;随后夹具自动释放。循环结束时,集成的气动刀片将薄膜尾部干净利落地切割,固定机构将卷材固定好,以便进行下一捆包装。
薄膜张力通过带辊补偿的可调机械摩擦制动器进行控制。对于易损的薄壁型材或粉末涂层,E100 可选配动力预拉伸薄膜装置,提供 100% 至 250% 的机械拉伸率,从而降低单元约束力并最大限度地减少塑料消耗。所有型号的输送机均可选配无痕聚氨酯辊、模块化 PVC 平皮带或驱动链轨,以实现定制化的进料集成。
公用设施和安全
| 实用性/规格 | 技术标准(E100 / E200 / E300) |
|---|---|
| 连接的电气负载 | 大约。 2.5千瓦 |
| 标准电源 | 380伏,三相,50/60赫兹(可根据要求提供定制电压) |
| 气动供应需求 | 0.5–0.7 MPa(洁净干燥压缩空气;消耗量约 30 NL/分钟) |
| 控制架构 | 西门子/三菱PLC,带工业彩色触摸屏人机界面 |
| 诊断与安全系统 | 三色视觉警示灯、声光故障报警、电路急停 |
安全工程符合全球工厂合规要求。运动部件、旋转环和传动皮带均由钢板安全罩完全封闭,并设有透明的维护检查门。对于带有 CE 标志的设备,机器设计符合ISO 12100:2010(风险评估与降低)和EN 415-10:2014(模块化包装机械安全要求)标准。电气开关设备符合 EN 60204-1 安全标准。
个人资料包装器选择清单
- 最大横截面包络线测量最大外宽和高度,以确认包装外径:
√(W² + H²). - 轮廓长度边界:为保证双站辊跨距稳定性,最小长度必须超过 1,000 毫米。
- 吞吐量要求:每小时所需的轮廓/捆扎量,用于确定环 RPM 和线索引速度。
- 表面重叠规格:根据储存时间和运输方式,目标保护重叠百分比(通常为 30-60%)。
- 表面涂层敏感性阳极氧化、轧制或粉末涂层表面决定了PU导辊的硬度和薄膜张力。
- 胶片运输选择标准机械制动器与动力预拉伸装置(100-250%)。
- 集成模式:独立离线操作或与自动化挤压锯线下游直接在线同步。
工程常见问题解答
问:对于单个 60 × 40 毫米的铝型材,需要哪种轨道模型?
答:E100 型号。其计算对角线长度为 √(60² + 40²) ≈ 72.1 mm完全符合 E100 50–100 毫米外径的工作范围。
问:E100 能否在保持 50% 胶片重叠率的情况下以 15 米/分钟的速度运行?答:不能。在环形旋转速度最高为 120 转/分钟且使用标准 100 毫米胶片卷时,50% 重叠率下的最大允许直线移动速度为 6.0 米/分钟。要达到 15 米/分钟的速度,重叠率必须降低到大约 20%。
问:该系统是否需要在循环之间进行手动切割或薄膜粘贴?答:不需要。所有型号均配备自动气动薄膜夹紧切割工位。薄膜尾部在启动时被夹紧,包裹在内,然后通过加热或锯齿状切割器进行气动切割,并牢固固定,以便进行后续工件加工。
问:最小可加工型材长度是多少?答:标准机床可加工最小长度为 1,000 毫米的工件。较短的型材需要使用特殊的中间桥接辊过渡件来连接轨道环中心的间隙。
问:对于横截面大于 300 毫米的捆扎物,有哪些设备可供选择?答:外径超过 300 毫米的包装物将转而使用我们的重型水平轨道式包装机,该包装机可提供 300 毫米至 1,500 毫米的环形工作范围。
下一步:从图纸到方案
我们根据您特定的挤出横截面和包装速度,设计和配置卧式拉伸包装机:
- 提交您的个人简介图:发送横截面尺寸、捆扎配置和每小时所需件数至 info@fhopepack.com.
- 48小时内收到工程方案我们提供环形尺寸选择、电机驱动功率计算、生产线布局规划和周期时间评估。
- 生产线整合与试验验证:提供用于物理薄膜张力测试和工厂验收配置的样品剖面图。
相关阅读
来源
- 机器规格: Fhope E系列卧式轨道拉伸包装机
- 机械安全标准: ISO 12100:2010 机械安全——设计通用原则
- 包装机械安全: EN 415-10:2014 包装机械安全要求
- 电气安全规范: IEC 60204-1 机械安全——机械电气设备
上次审核日期: 2026年10月25日





