利用灵活的钢卷包装线优化不同钢卷尺寸的包装
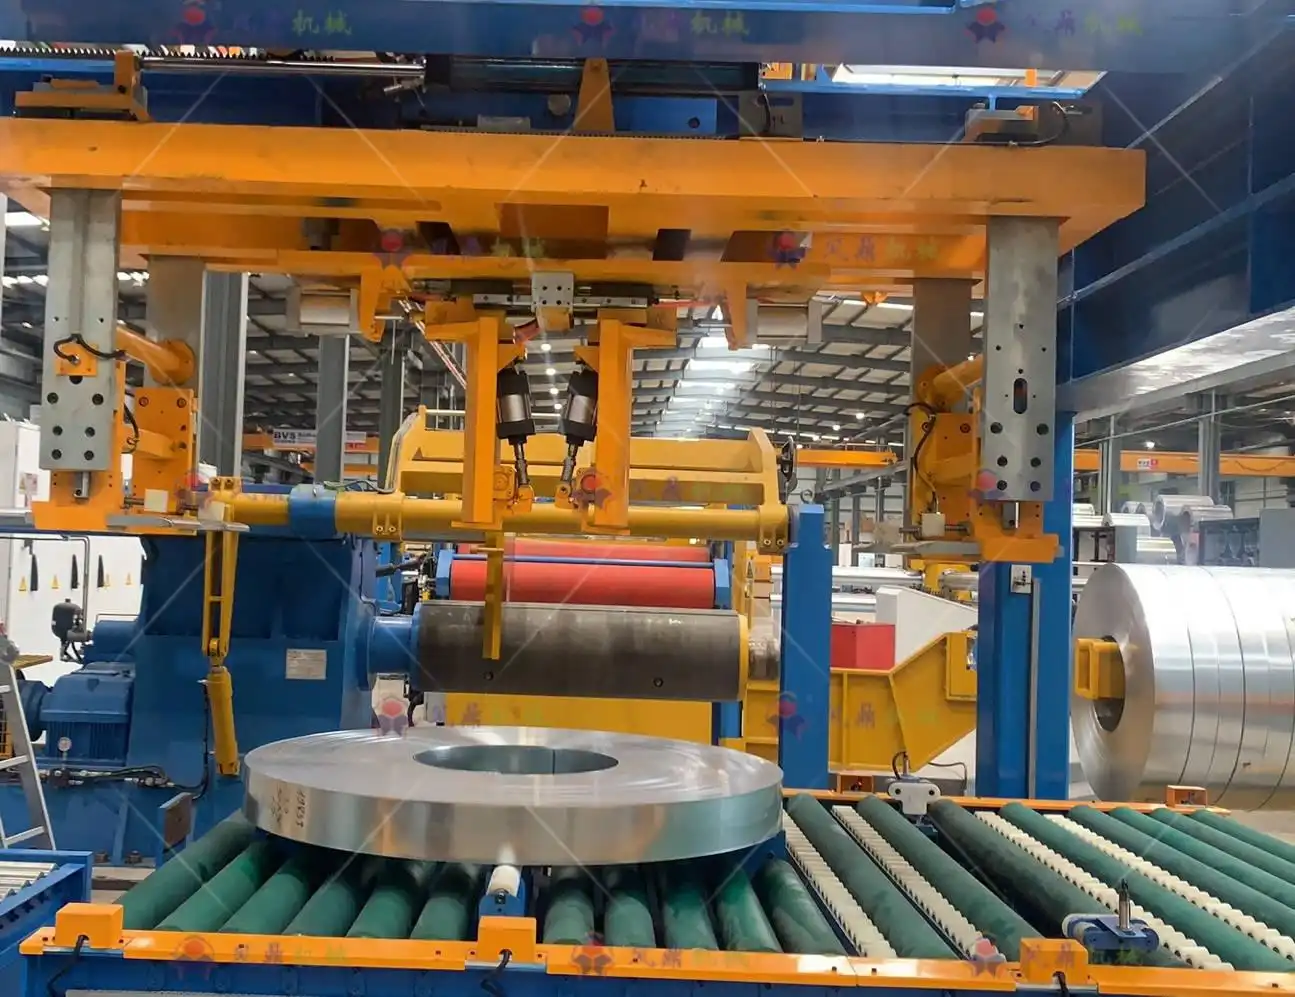
柔性线圈包装简介
在钢铁加工和分销过程中,有效的钢卷包装对于保护产品在搬运、运输和储存过程中的安全至关重要。钢卷的尺寸(直径、宽度)和重量差异很大,因此需要灵活的包装解决方案。僵化的“一刀切”式包装方法会导致操作瓶颈、材料利用率低下,并可能造成产品损坏。因此,对于现代化的生产运营而言,部署一条能够处理各种尺寸钢卷(从小型分条钢卷到大型母卷)的灵活钢卷包装生产线至关重要。
本指南探讨如何优化灵活的钢卷包装线,以高效适应各种尺寸的钢卷。我们将介绍灵活性带来的运营优势、包装不同尺寸钢卷时常见的挑战,以及提升性能和确保稳定包装质量的关键系统功能和定制选项。
1.钢卷包装线灵活性的重要性
1.1. 适应不同的线圈尺寸和重量
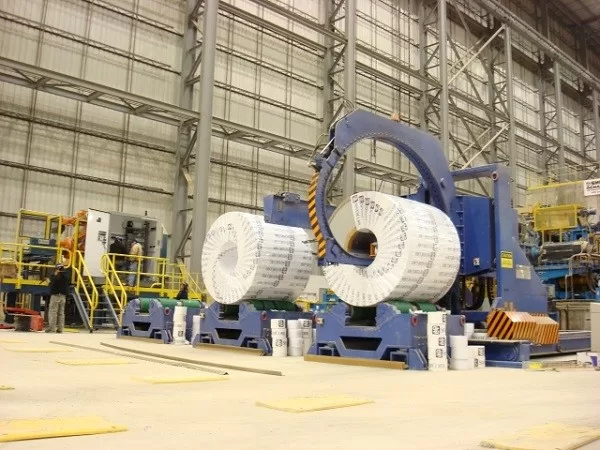
设计一套能够自动适应不同线圈参数的系统至关重要。此类系统能够优化包装流程,确保每个线圈,无论其尺寸或重量如何,都能得到安全且适当的保护。
1.2. 减少转换停机时间并提高吞吐量
柔性钢卷包装线的主要优势在于显著减少了产品换型造成的停机时间。传统生产线在更换钢卷尺寸时可能需要手动重新配置导轨、缠绕参数或捆扎位置。这种停机时间直接导致产能损失和人工成本增加。
灵活的系统可最大程度地减少甚至消除换型过程中的人工干预。预编程设置或基于传感器的自动调节功能使操作员能够快速切换不同规格的线圈,从而保持连续的生产流程,并最大程度地提高设备整体效率 (OEE)。
2. 包装不同尺寸钢卷的挑战
2.1. 处理重量和直径的显著变化
核心挑战在于如何管理各种不同重量和直径的卷材。较大较重的卷材需要坚固耐用的搬运设备(输送机、倾斜机、升降机),并且需要结实的包装材料和牢固的捆扎方式以确保稳定性。相反,较小较轻的卷材可能需要更轻柔的搬运方式和不同的材料选择,以防止损坏或过度包装。
重量差异也会影响输送系统和自动转运点的动态特性,因此需要精心设计,以确保生产线运行范围内所有尺寸的线圈都能平稳安全地移动。
2.2. 保持不同尺寸包装质量的一致性
实现尺寸差异巨大的卷材包装质量统一是一项巨大的挑战。如果没有精确的自动化调整,将面临以下问题:
- 大线圈 可能会出现包裹层数不足或捆扎带张力不足的情况,导致其在运输过程中容易损坏或伸缩。
- 小线圈 可能会过度包裹或捆扎,导致材料浪费并可能妨碍后续加工步骤。
真正灵活的包装线必须动态调整包装模式、材料使用和捆扎位置/张力,以便对处理的每种线圈尺寸提供最佳保护。
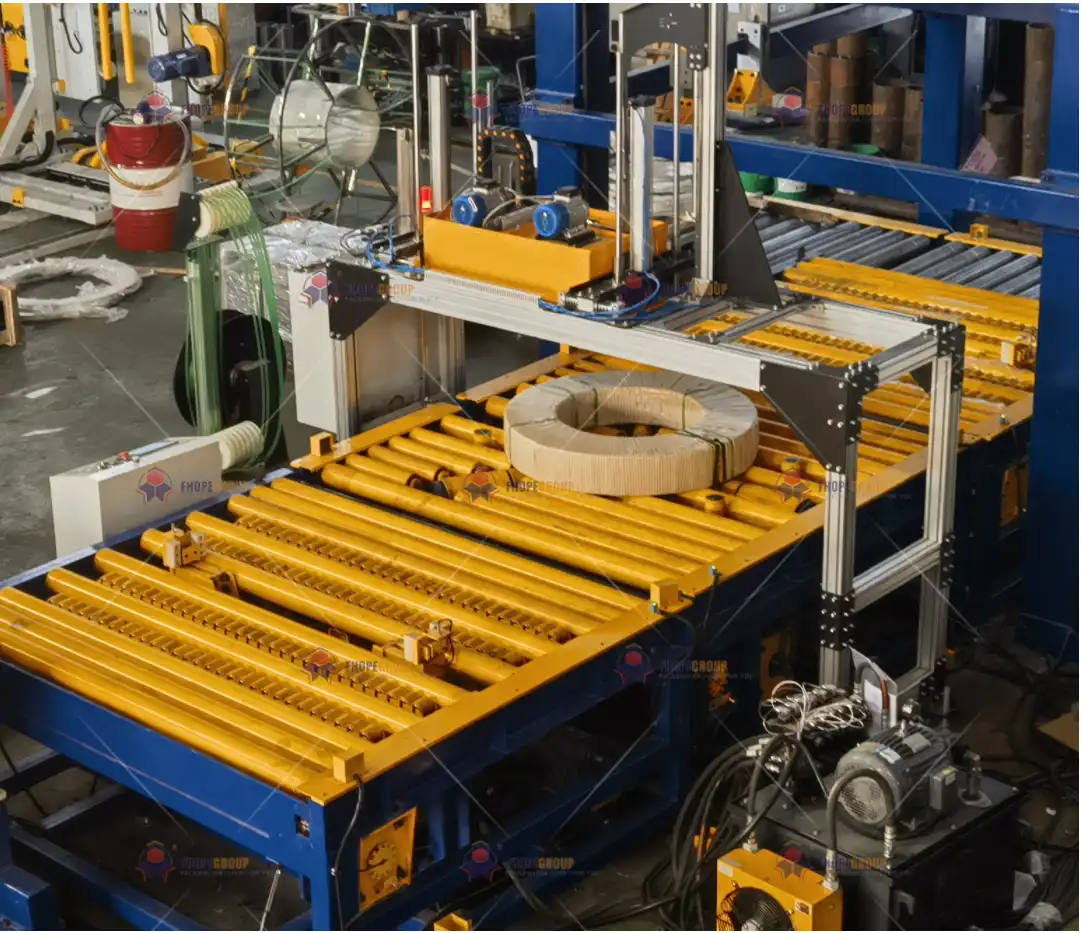
3. 实现卷材包装线灵活性的核心功能
3.1. 可调式输送和处理系统
为了有效输送尺寸各异的线圈,包装线内的物料搬运组件必须具备可调节性。关键的可调节功能包括:
- 可调传送带宽度: 导轨或传送带部分可自动或手动调整,以安全地集中和运输不同宽度的线圈。
- 变速控制: 输送机速度可根据卷材重量和尺寸进行调整,以确保稳定传输并为下游工序提供最佳间距。较重的卷材可能需要较慢且可控的移动速度,而较轻的卷材则可以移动得更快。
- 重量感应和负载能力: 集成称重传感器或称重传感器可验证卷材重量,确保其在系统处理限度内,并可能为下游包装参数提供参考。输送机和转运点必须根据预期的最大卷材重量进行设计。
根据上游数据或集成传感器调整这些参数的自动化系统可提供最高效率,最大限度地减少不同线圈运行的手动设置。
3.2. 自动化和自适应包装系统
卷材缠绕站是关键部件,需要高度的适应性。自动化拉伸缠绕或纸质缠绕系统必须能够动态调整以适应不同的卷材直径和宽度。现代系统采用以下技术:
- 传感器: 光电或激光传感器在进入时检测线圈的外径(OD)、内径(ID)和宽度。
- 可编程逻辑控制器 (PLC): 根据传感器输入或预定义配方,PLC 调整以下参数:
- 包装层数(薄膜或纸)
- 缠绕臂/梭子旋转速度
- 薄膜张力和预拉伸水平
- 重叠百分比
例如,这可确保较大直径的线圈在其整个表面获得指定数量的保护层,而较小的线圈则可以高效包裹而不会消耗过多的材料。
4. 根据线圈尺寸定制包装材料
4.1. 大型线圈的材料选择标准
大型、重型钢卷需要坚固耐用的包装材料,以承受运输和储存过程中巨大的搬运压力和环境因素的影响。常用包装材料包括:
- 厚规格拉伸膜: 具有优异的抗穿刺性和负载控制性能的高性能薄膜对于保持线圈的完整性至关重要。
- VCI(蒸汽腐蚀抑制剂)材料: VCI 浸渍纸或薄膜对于保护黑色金属免于生锈和腐蚀至关重要,尤其是在海上运输或在潮湿条件下储存期间。
- 边缘保护: 硬纸板、塑料或金属边缘保护装置可保护线圈边缘免受撞击损坏和带子压痕。
- 高强度钢带或 PET 捆扎带: 安全捆扎通常沿圆周方向和/或通过孔眼进行,对于捆扎线圈和防止松开(伸缩)至关重要。
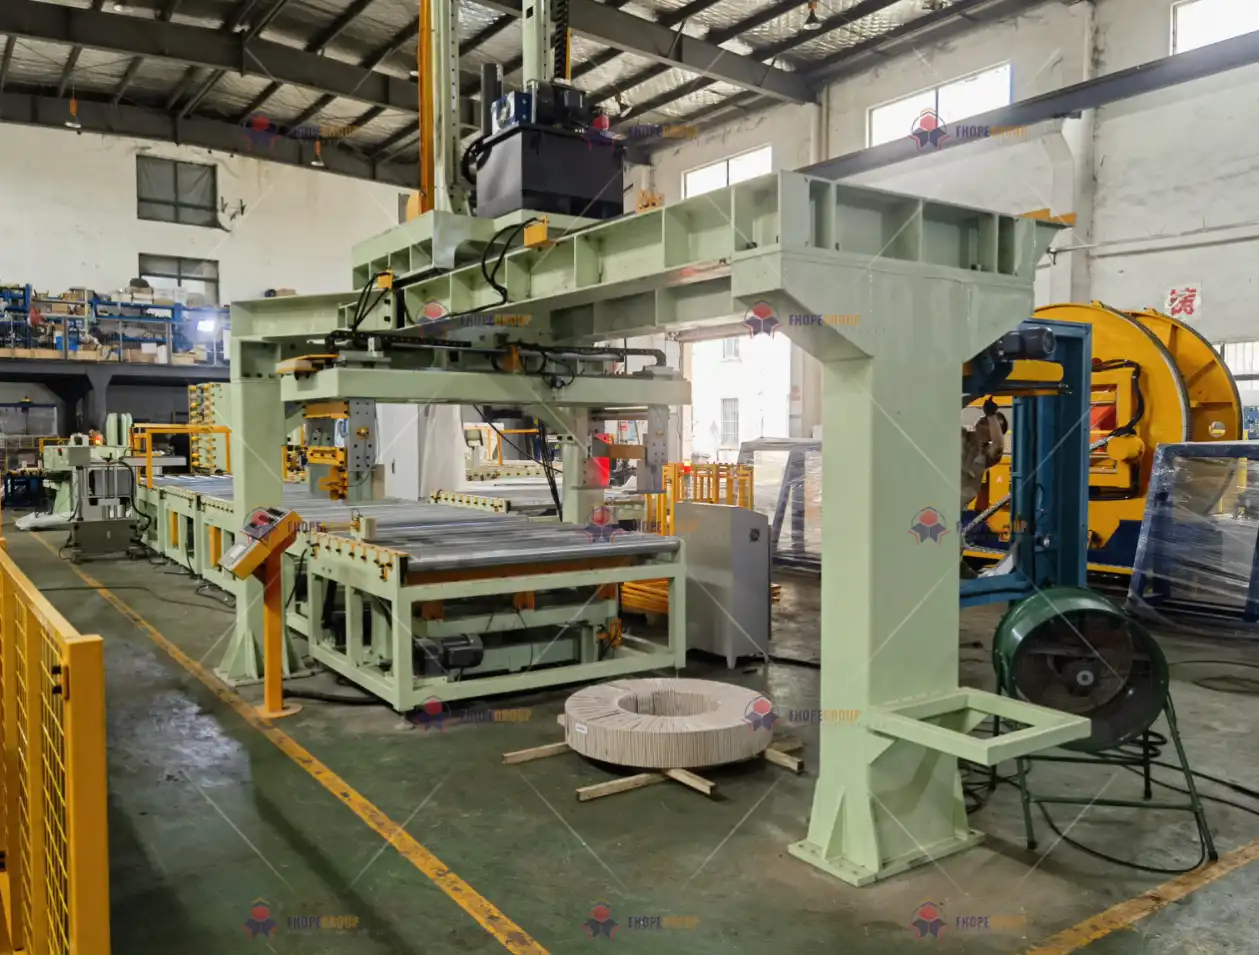
钢卷包装线4
4.2. 小线圈的材料选择标准
对于较小或较轻的线圈,包装材料的选择通常需要在保护性、效率和成本效益之间取得平衡。需要考虑的因素包括:
- 标准规格拉伸膜: 为较轻的负载提供足够的防尘、防污和防潮保护。
- 可选 VCI: 根据材料等级和储存条件,可能仍然需要 VCI 保护。
- 聚丙烯(PP)或聚酯(PET)捆扎带: 较轻的塑料带通常足以固定较小的线圈。
- 简化包装: 与大型线圈相比,可能需要更少的层或组件,从而减少材料使用和成本。
目标是提供必要的保护,而无需不必要的重量、体积或费用。
5. 柔性线圈包装的自动化水平
5.1. 半自动化生产线与全自动生产线的比较
最佳自动化水平取决于产量、线圈尺寸变化和预算。
- 半自动化系统: 通常涉及自动包装和捆扎站,但可能需要人工干预,例如卷材装卸、数据录入或不同尺寸之间的细微调整。这些系统在投资成本和效率提升之间取得平衡,适用于产量适中且变化性较高的作业。
- 全自动系统: 集成卷材处理(输送、倾斜、定心)、识别(条形码扫描、RFID)、包装、捆扎、贴标和数据记录,最大程度减少人工干预。这些系统非常适合处理各种尺寸卷材且频繁变化的大批量生产设施。它们可提供最高的吞吐量和一致性,但需要较大的初始投资。
5.2. 全自动化的优势,实现最大的灵活性
全自动包装线为处理不同尺寸的线圈提供了最大的适应性:
- 实时调整: 多材料 传感器和 PLC 使系统能够自动识别传入的线圈尺寸(外径、内径、宽度、重量)并立即调整所有下游工序——传送带速度、导向位置、包装参数、捆扎模式、标签应用。
- 菜谱管理: 系统可以存储针对不同线圈尺寸或客户要求的多种包装“配方”,从而允许通过操作员选择或自动识别进行即时转换。
- 减少错误: 自动化最大限度地减少了设置和操作中出现人为错误的可能性,确保每个线圈的包装标准应用一致。
- 增加吞吐量: 消除手动步骤并最大限度地减少转换时间可显著提高整体生产线的生产效率。
虽然需要更高的投资,但全自动系统为要求苛刻的线圈包装环境提供了无与伦比的灵活性和效率。