案例研究:自动化 分切线圈包装
执行摘要
高效的物流和安全的包装是钢铁加工行业的关键绩效指标 (KPI)。对于位于巴西圣保罗的一家知名分条卷材制造商和服务中心而言,由于严重的瓶颈问题,他们不得不从人工包装过渡到自动化生产线。本文概述了他们面临的运营挑战、实施的工程解决方案以及为优化下游工艺而部署的钢卷包装机的技术规格。

设施升级
圣保罗服务中心
运营分析:瓶颈
在实现自动化之前,该工厂主要依赖人工包装流程,并严重依赖桥式起重机。这种工作流程存在明显的运营缺陷,阻碍了工厂的发展和效率的提升。
起重机依赖性和停机时间
在人工缠绕过程中,桥式起重机有40%到60%的班次时间都用于吊装卷材。这导致上游分切线物料短缺,无法卸料,造成生产停工。
劳动效率低下
手工包装过程既费力又慢,无法与分切机的产量相媲美,而且每班需要多名操作员来完成一项非增值任务。
安全与人体工程学
手动搬运沉重的钢卷(通常是悬挂式或临时支架式),操作人员容易受到挤压和重复性劳损的伤害。
载荷控制不一致
人工操作导致张力不均。包装松散导致在巴西崎岖不平的公路上进行卡车运输时发生“伸缩”(内部线圈滑动)。

系统配置
- 1 A站(窄卷线): 针对轻型窄条带的高速缠绕进行了优化。
- 2 B站(宽线圈线): 用于大型主线圈的重型轨道式绕线机。
- 3 一体式翻转器: 自动液压翻转器可实现 90 度方向改变,无需起重机操作。
双工位自动包装系统
为了满足客户特定的吞吐量需求和线圈多样性要求,我们部署了一套定制的工程解决方案。该系统将工作流程划分为两条专用生产线,以最大限度地提高效率。
自动化与控制
逻辑控制:集中式 PLC 和 HMI 触摸面板可存储不同尺寸的独特包装“配方”(包装层数、张力、速度)。
传感器:光电传感器自动检测线圈直径和宽度,无需操作员干预即可调整轨道环的位置。
包装站
- 高速运行: 每台机器每小时循环生产 20 圈。
- 材料通用性: 可处理皱纹纸和LLDPE拉伸膜。
- 张力控制: 电子张紧器可防止伸缩。
- 自动切割和夹紧: 气动切割器切断胶片;刮水臂固定尾部。
安全规程
封闭式周界围栏配备安全光幕,一旦有人闯入,光幕会立即触发紧急停止装置。机械联锁装置可防止定位错误时发生故障。
技术规格
| 特性 | 规格 |
|---|---|
| 线圈重量容量 | 最大承重2,000公斤(可定制至5吨) |
| 线圈宽度范围 | 30毫米 – 500毫米(A站)/ 500毫米 – 1500毫米(B站) |
| 缠绕速度 | 可调节,每圈约需 15-30 秒 |
| 电源 | 380V / 60Hz / 三相(巴西标准工业电压) |
| 空气压力 | 6 – 8 巴(用于切割和夹紧机构) |
| 机器尺寸 | 约 2000 毫米(长)x 1800 毫米(宽)x 1800 毫米(高) |
| 包装材料 | 拉伸膜(外径:100-250毫米)、编织带、皱纹纸 |
| 驱动系统 | 用于软启动/停止的变频器 (VFD) |
结果与实施效益
圣保罗工厂的安装后数据显示,关键运营指标立即得到改善。
起重机使用减少
腾出设备用于关键的装卸任务。
受伤报告
由于采用了“无需人工干预”的自动化流程,该流程得以实施。
生产能力
包装线不再是分切机产量的瓶颈。
索赔减少
标准化张力减少了客户关于运输损坏的索赔。
技术常见问题
问题一:与现有输送机的集成
答:该系统采用模块化设计。床身高度和输送机速度可通过变频器调节,与现有分切线出口输送机完美同步,无需进行重大土建工程改造。
Q2:维护计划
答:该设计注重低维护性。日常维护工作包括检查摩擦轮磨损情况和润滑环形齿轮导轨。产品包含完整的维护清单和备件包(传感器、保险丝、叶片)。
Q3:物料转换
答:从拉伸膜更换为纸张只需不到2分钟。材料卷架采用快速释放系统,可实现快速更换。
视觉细节
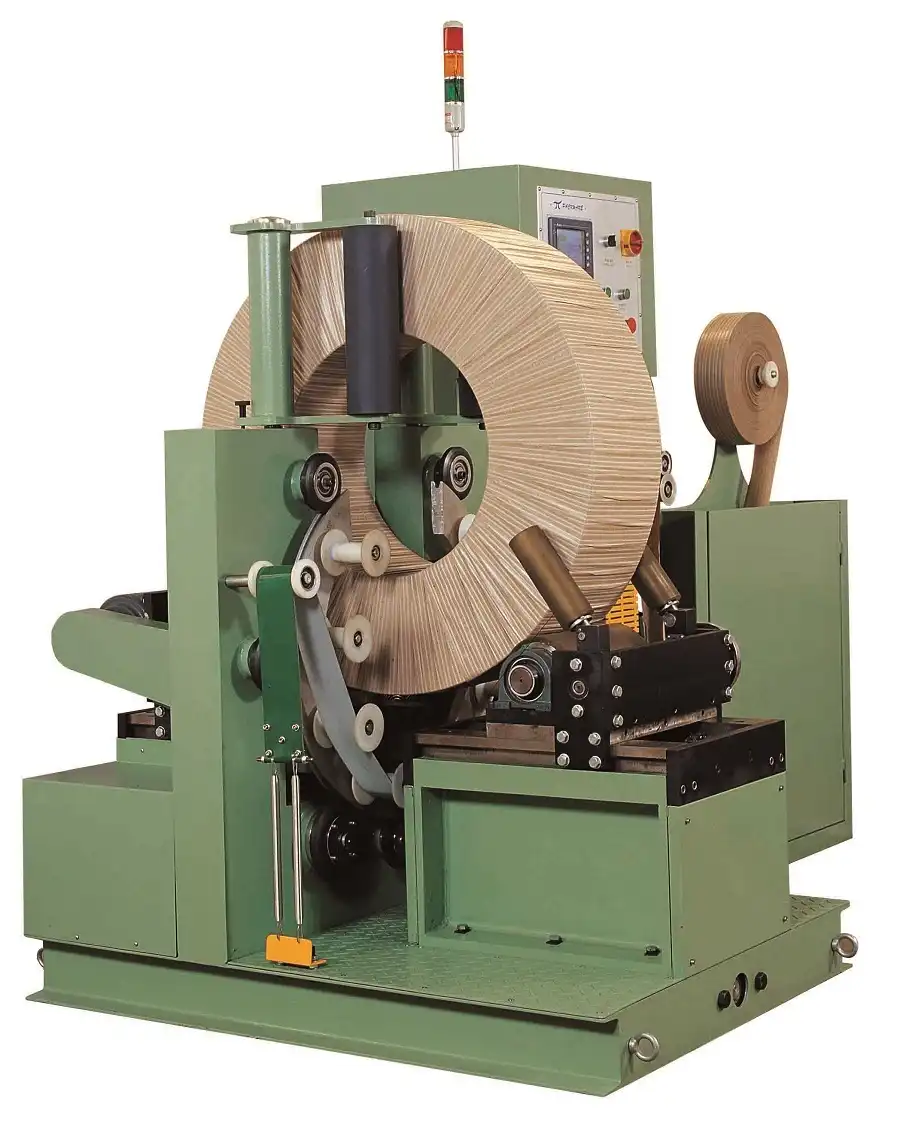
按一下放大

按一下放大

按一下放大

按一下放大
观看它是如何运作的
了解我们的自动化包装解决方案如何优化您的生产线效率。本视频演示了旨在提供最大限度保护的无缝操作流程。
行业领军 钢铁厂及行业领军企业
全球制造商信赖FHOPE重型包装设备


准备好优化您的包装生产线了吗?
获取包含投资回报率分析的定制报价。我们的工程师将在 24 小时内回复。
- 免费版面设计
- 全球安装支持
- 包含 2 年保修
您的信息安全无虞,绝不会被泄露。
相关机器
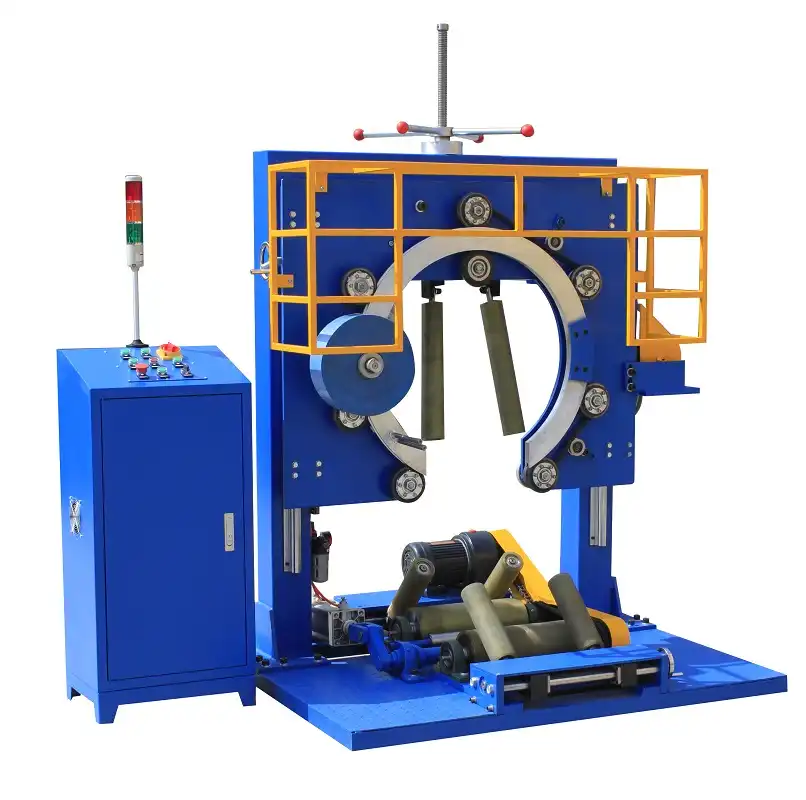
线材包装机
查看详细信息→
钢卷缠绕机制造商
查看详细信息→
钢卷包装机出售
查看详细信息→
钢卷包装机价格
查看详细信息→
钢包装机价格
查看详细信息→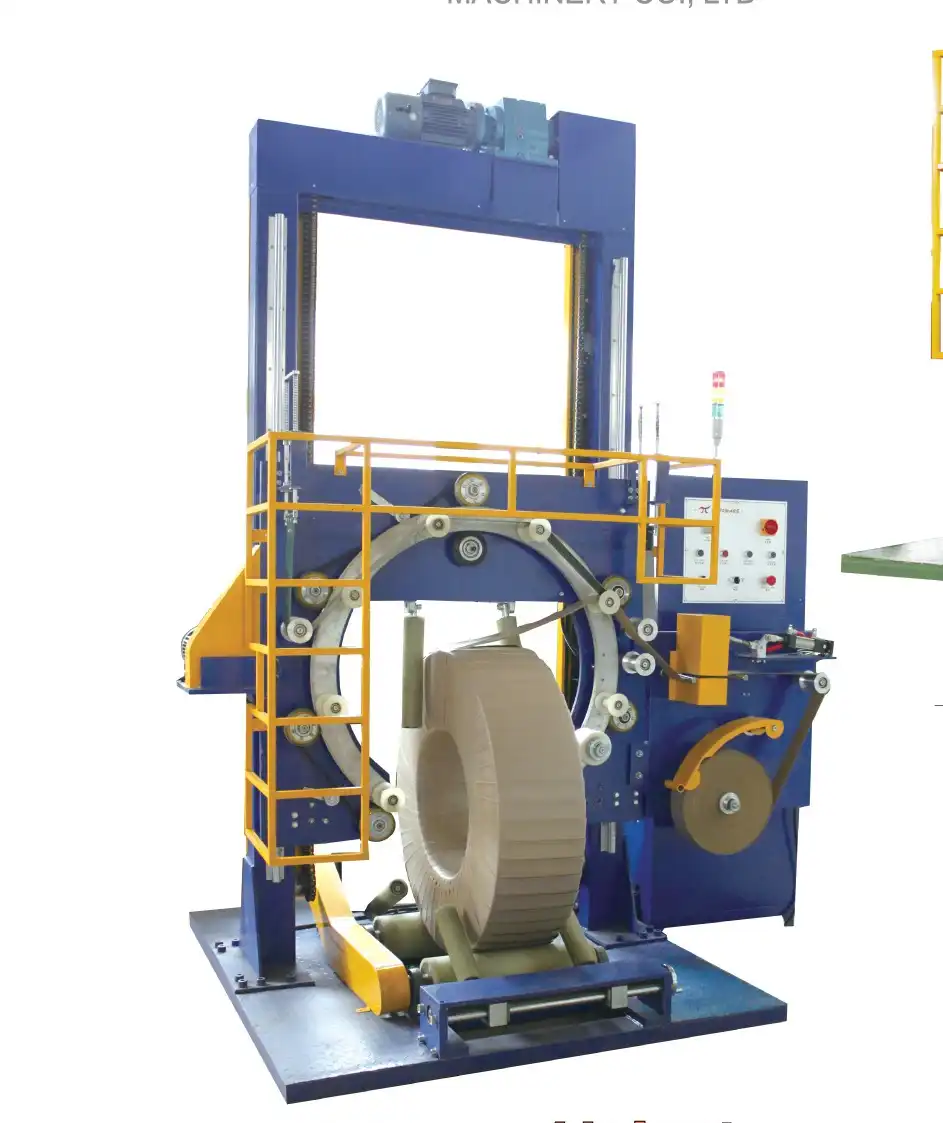
出售钢制包装机
查看详细信息→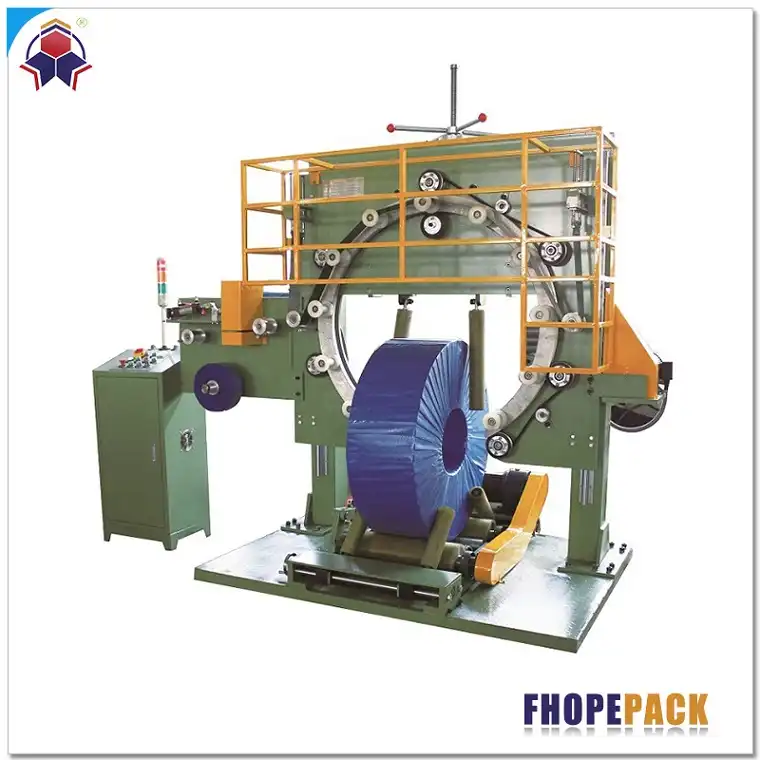
钢包装机制造商
查看详细信息→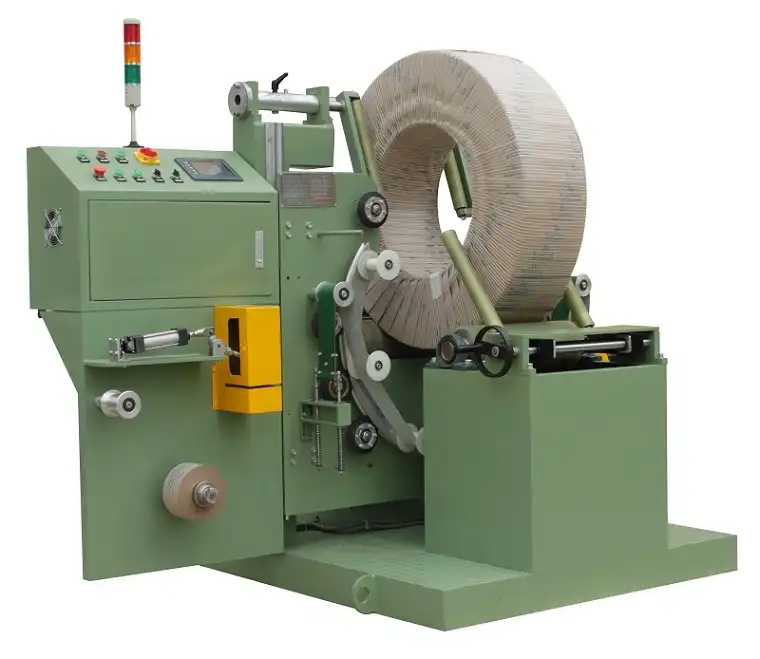
钢板包装机
查看详细信息→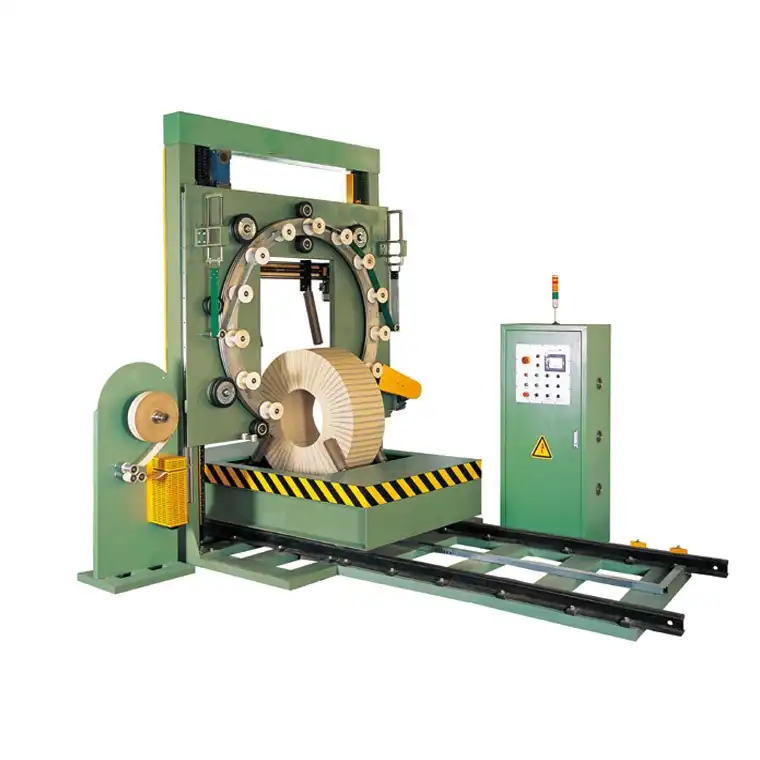
工业线圈缠绕机
查看详细信息→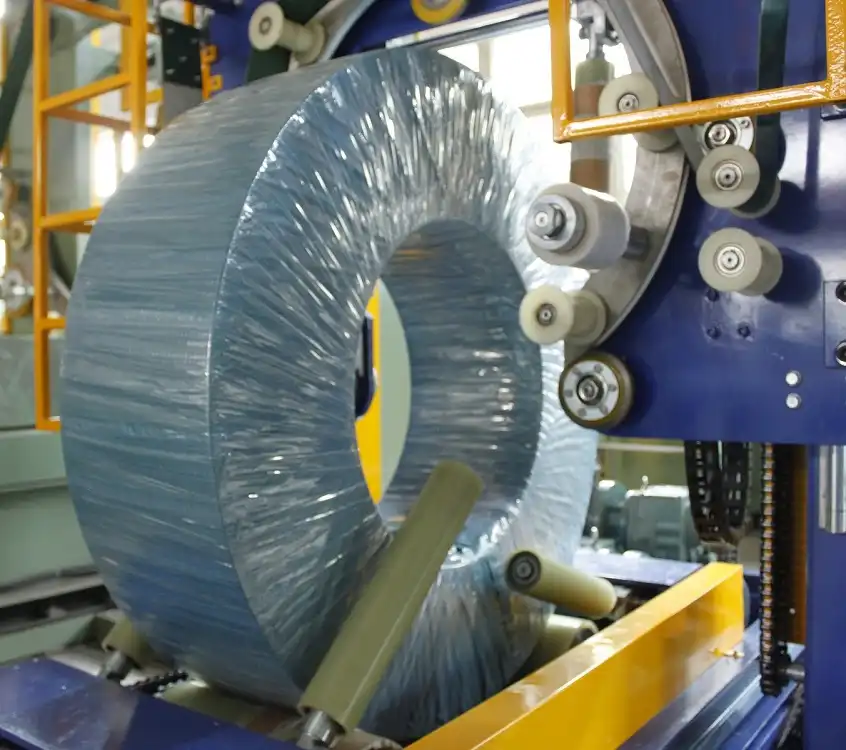
线圈缠绕机价格
查看详细信息→
印度钢卷包装机价格
查看详细信息→
小型钢卷缠绕机
查看详细信息→
钢卷缠绕机出售
查看详细信息→
钢卷包装机价格
查看详细信息→
钢卷包装机价格
查看详细信息→
手动自动钢卷缠绕机
查看详细信息→
印度自动钢卷包装机价格
查看详细信息→
自动钢卷包装机价格
查看详细信息→