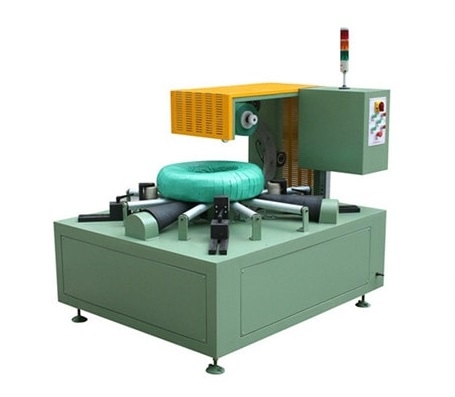
如何实现钢卷搬运、包装、贴标和堆垛的自动化
完全自动化并非仅仅是机器的罗列,而是一个受控的工作流程,它能将已知的线圈依次处理、包装、贴标和存储,同时保留放行所需的证据。首先要考虑业务成果和当前损失;只有在能够消除已验证的限制且不会创建难以管理的新接口的情况下,才添加设备。
用操作术语定义最终状态
明确说明首次受控交接、最终交付点、产品范围、预期人员角色以及生产线必须做出的决策。“无人值守”本身并非最终状态。一份可靠的范围说明应明确哪些操作是自动的,哪些操作需要监督,以及当线圈无法正常运转时应如何处理。
在设计未来线路之前,先绘制当前流程图
跟踪一个典型线圈的整个流程,包括识别、搬运、必要时进行方向调整、包装、质量确认、称重/贴标签、卸货和存储。记录等待时间、返工、重复录入、处理冲突和数据缺失。这样可以确保每个工位都有明确的任务,避免看似完美的布局掩盖了尚未解决的瓶颈。

为每个站点指定所有者和验收条件
每次交接时,都要记录线圈的所有者、线圈身份的证明、线圈物理状态的证明以及包裹可以继续运输的证明。例如,贴标站需要的不仅仅是打印机:它还需要经批准的记录来源、关联性核查、例外规则和更正权限。
内部知识库支持自动化卷材包装线的高级功能——可集成缠绕、捆扎、称重和堆垛等工序。但这并不意味着特定配置包含此处描述的所有工位、数据接口或性能结果。

将数据流视为受控接口
工作流程所需信息包括:线圈标识符、已批准的配方、相关物料/质量记录、标签数据、放行状态和异常历史记录。ISA-95 提供了一个技术中立的参考框架,用于描述企业和制造控制接口;它不选择协议,也不证明客户系统之间的兼容性。
明确每个字段的记录系统、数据所有者、确认机制、更正流程和保留期限。如果服务不可用或记录不完整,则该行需要项目批准的状态以及可追溯的人工决策,而不是人为生成的自动答案。
平衡整个产品线
测量的是端到端边界,而不是单个站点的运动。要包括转运、缓冲、识别、标签验证、计划切换以及已定义的中断处理流程。如果处理、贴标、存储或恢复仍然是瓶颈,那么即使包装速度更快,也无法提高可接受的输出质量。

跨界设计安全保障
移动设备、访问区域和人工接管都需要进行贯穿整个生产线的统一风险评估。OT 安全也是系统边界的一部分:NIST 的 OT 指南涵盖了典型的拓扑结构、威胁和控制措施,但其使用并不能取代客户的安全架构或适用的法律义务。
分阶段交付并接受每个阶段
分阶段项目可以在添加自动化处理、信息交换或存储功能之前,验证包装单元的稳定性。每个阶段都需要有自己的范围、接口、安全备用方案、证据和验收标准。工厂验收测试/现场验收测试应测试代表性产品流程、正常情况、堵塞/未知线圈、标签异常、数据故障、断电和受控恢复过程。
切实可行的下一步
组织一次跨职能设计研讨会,参与者包括运营、质量、维护、自动化、IT/OT 和安全等部门。研讨会结束后,应制定现状图、目标状态边界、站点/接口列表、证据缺口、分阶段验收计划以及指定负责人。
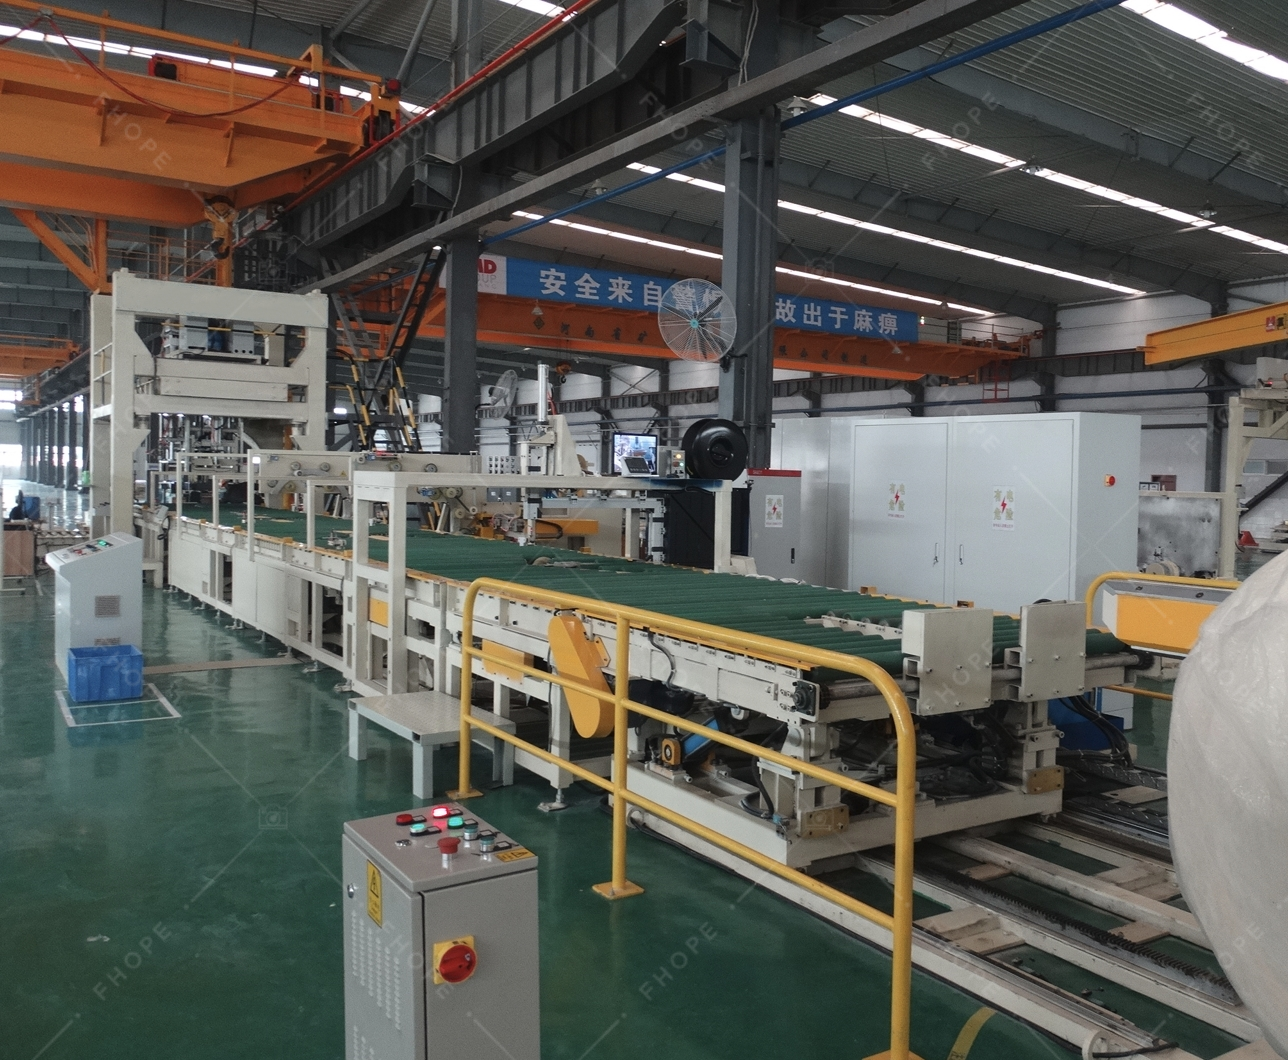
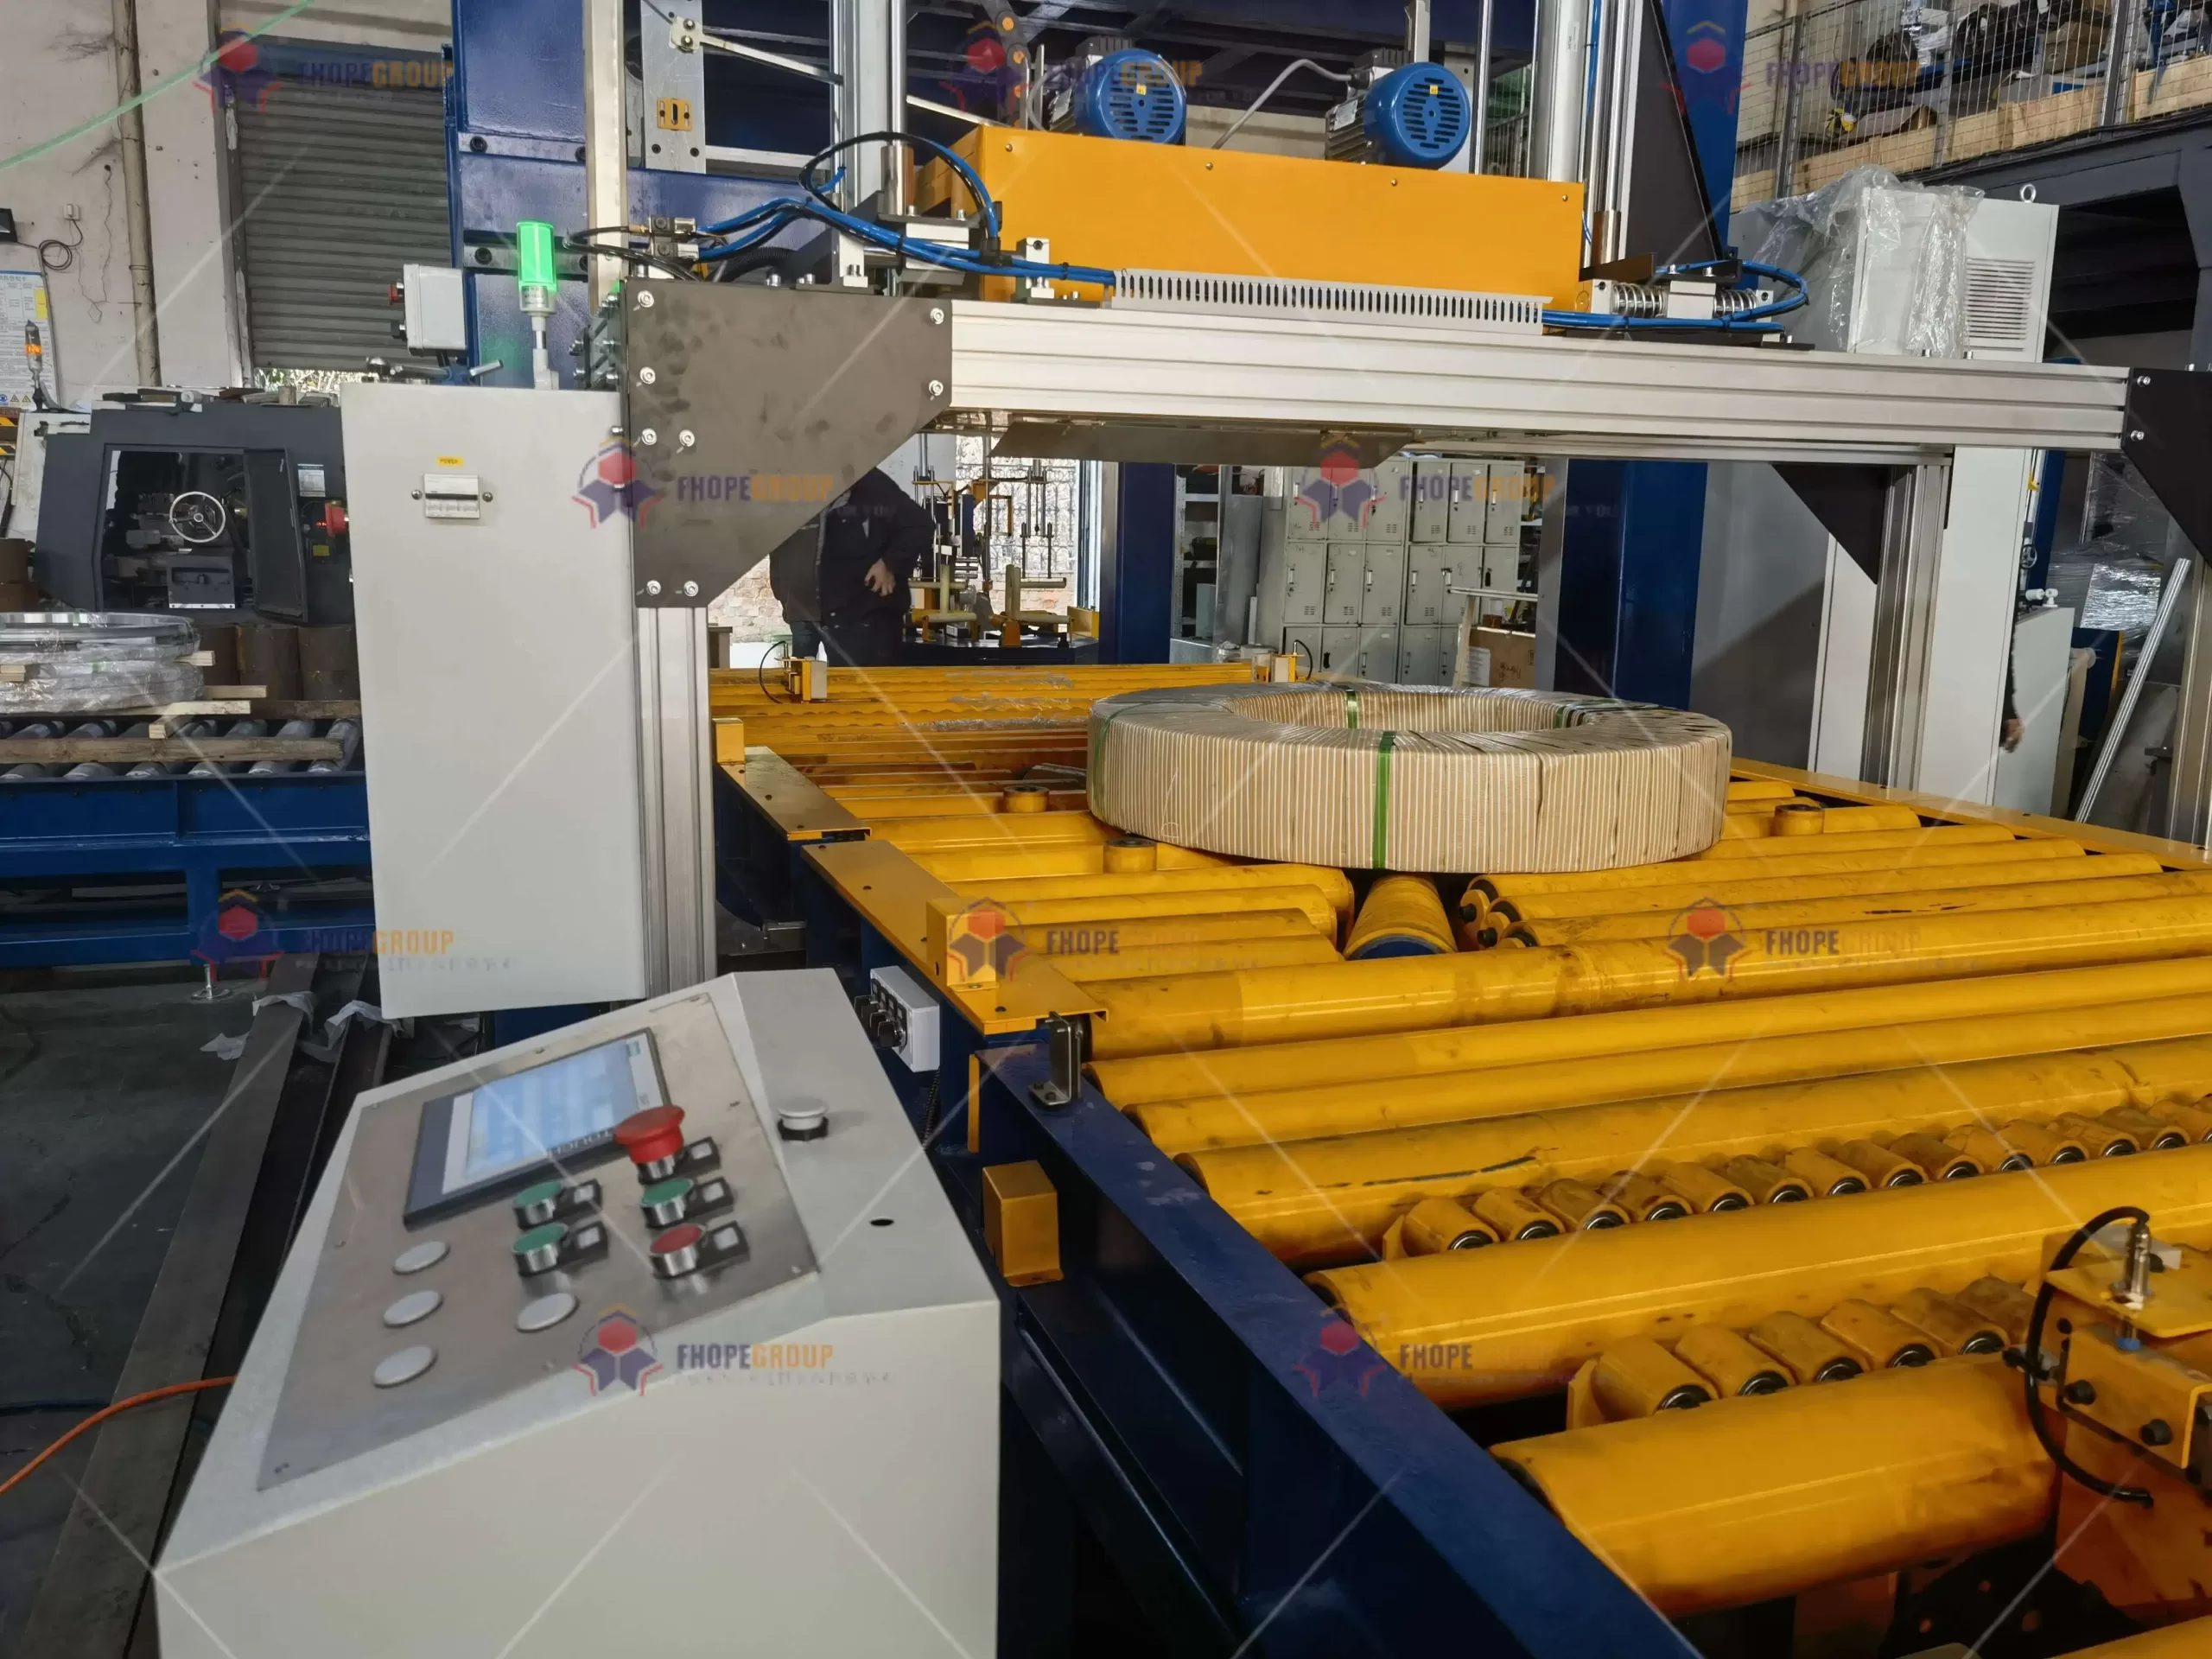
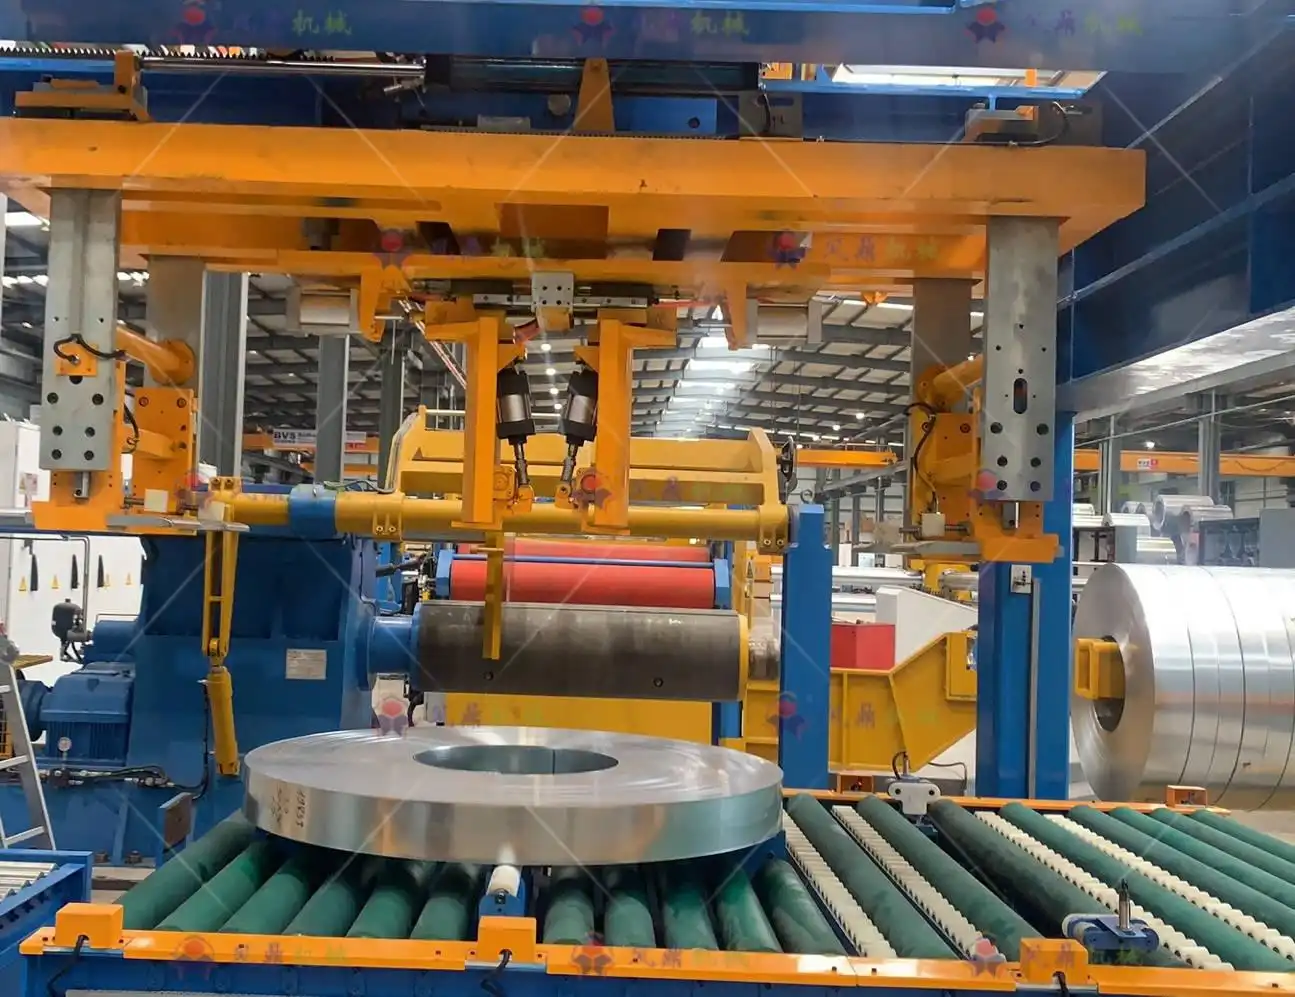
视觉细节

按一下放大
按一下放大
按一下放大
按一下放大
观看它是如何运作的
了解我们的自动化包装解决方案如何优化您的生产线效率。本视频演示了旨在提供最大限度保护的无缝操作流程。
行业领军 钢铁厂及行业领军企业
全球制造商信赖FHOPE重型包装设备


准备好优化您的包装生产线了吗?
获取包含投资回报率分析的定制报价。我们的工程师将在 24 小时内回复。
- 免费版面设计
- 全球安装支持
- 包含 2 年保修
您的信息安全无虞,绝不会被泄露。
相关机器
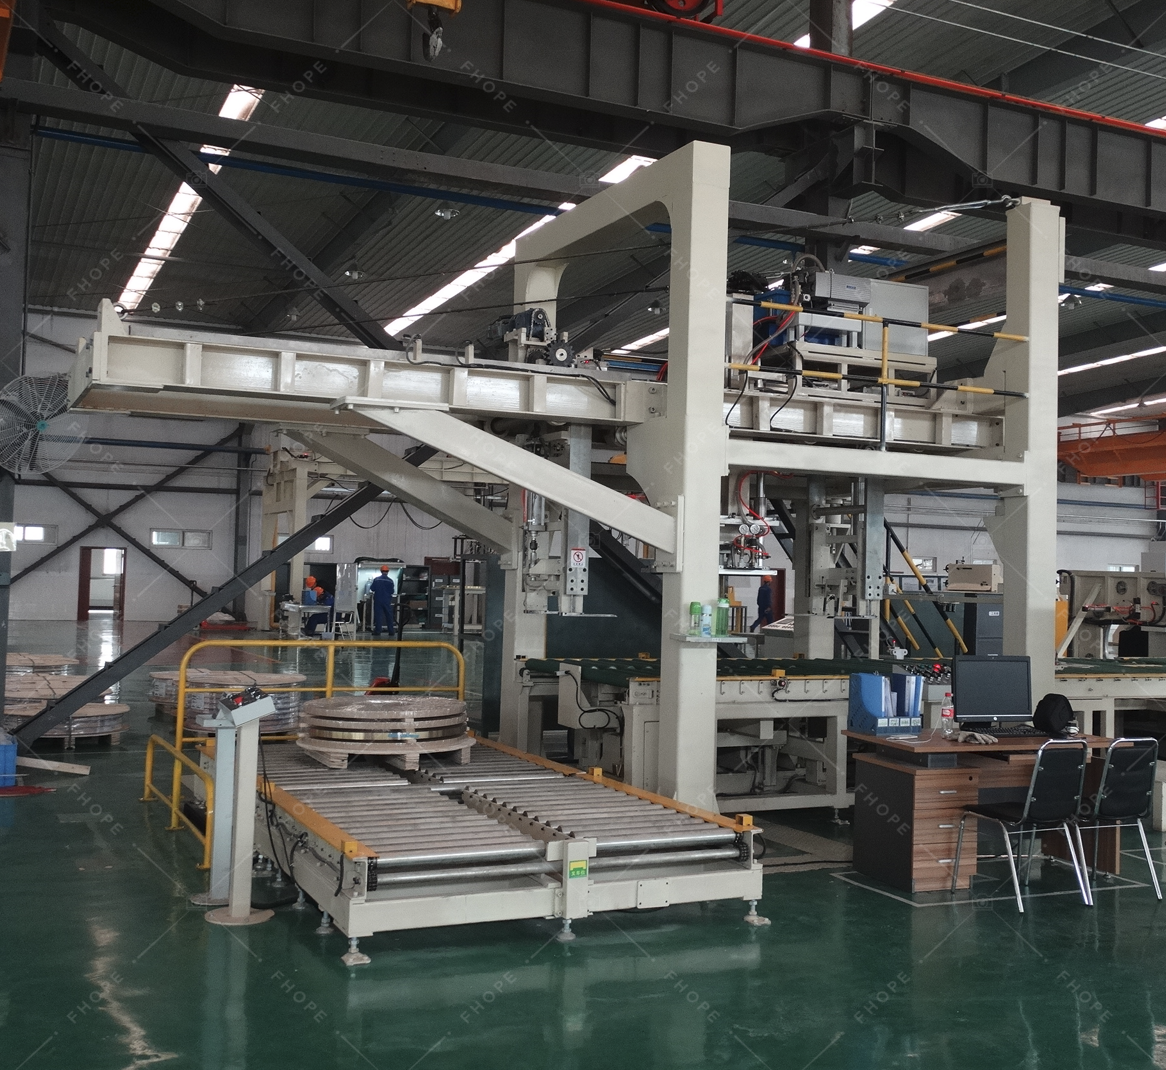
钢卷包装线
查看详细信息→
立式卷材包装线
查看详细信息→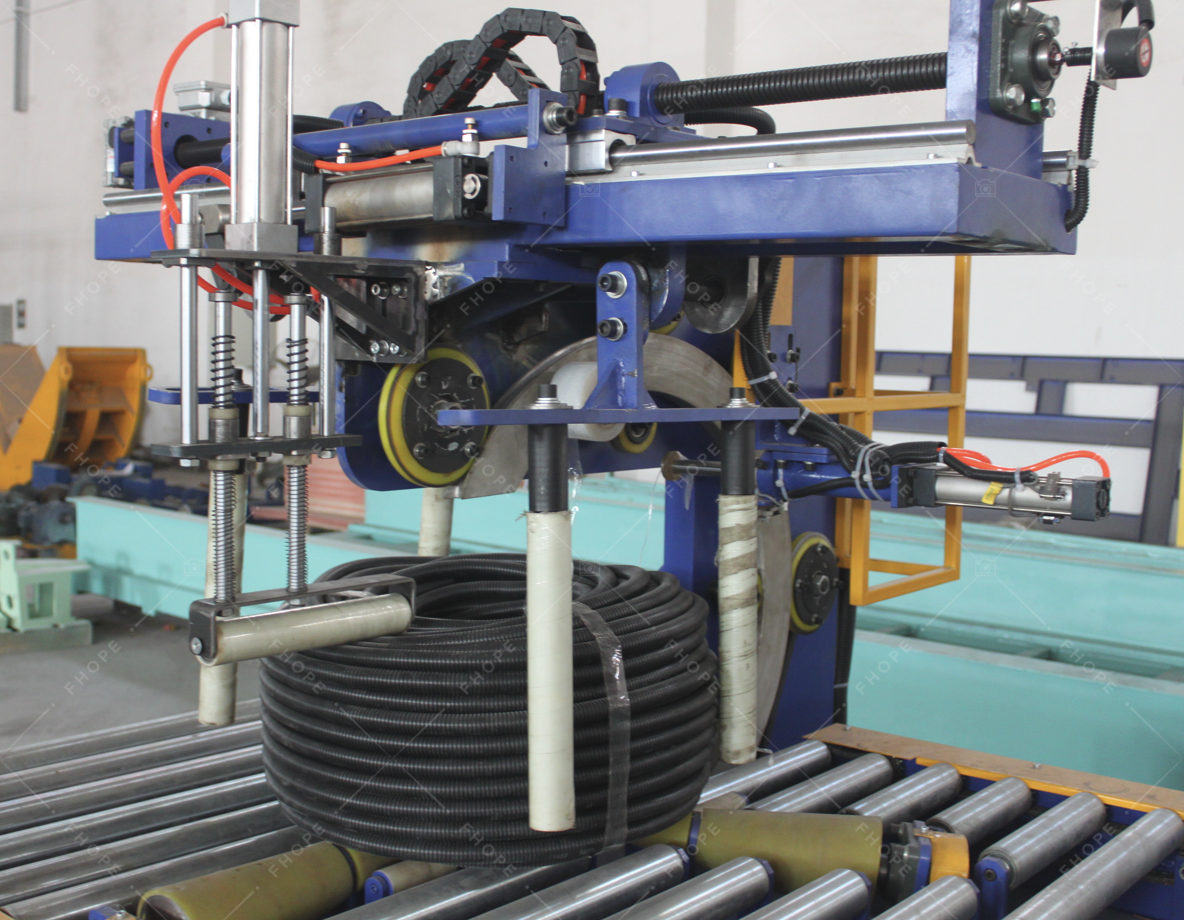
软管卷包装线
查看详细信息→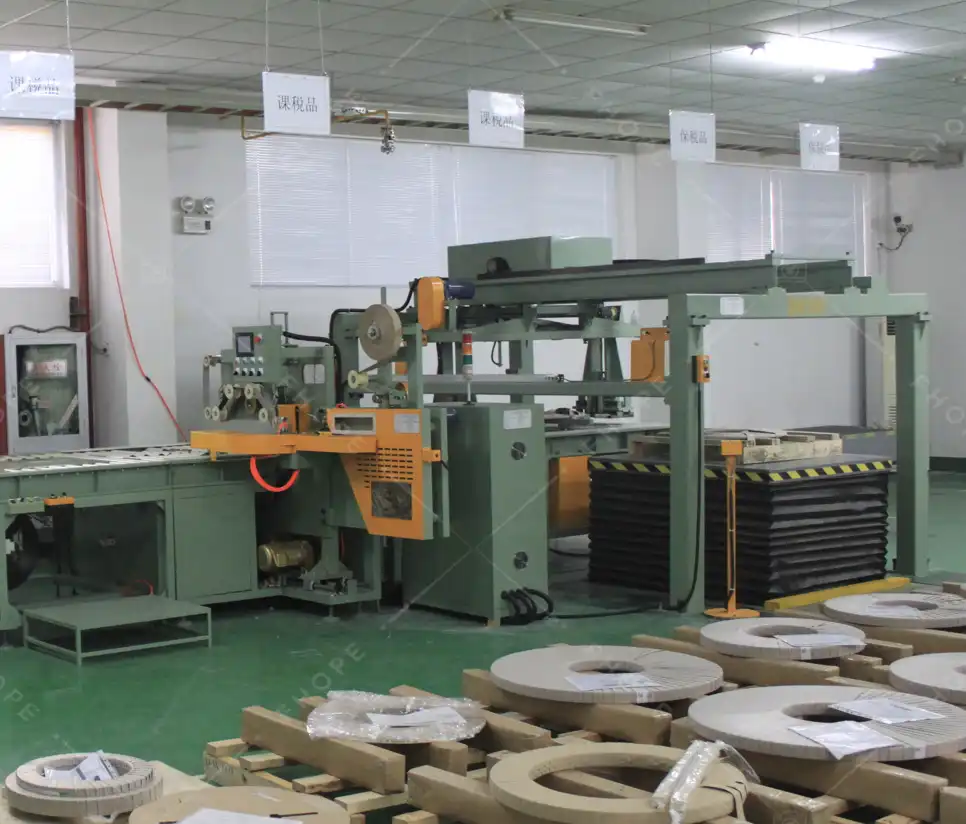
铜卷包装线
查看详细信息→
线卷包装线
查看详细信息→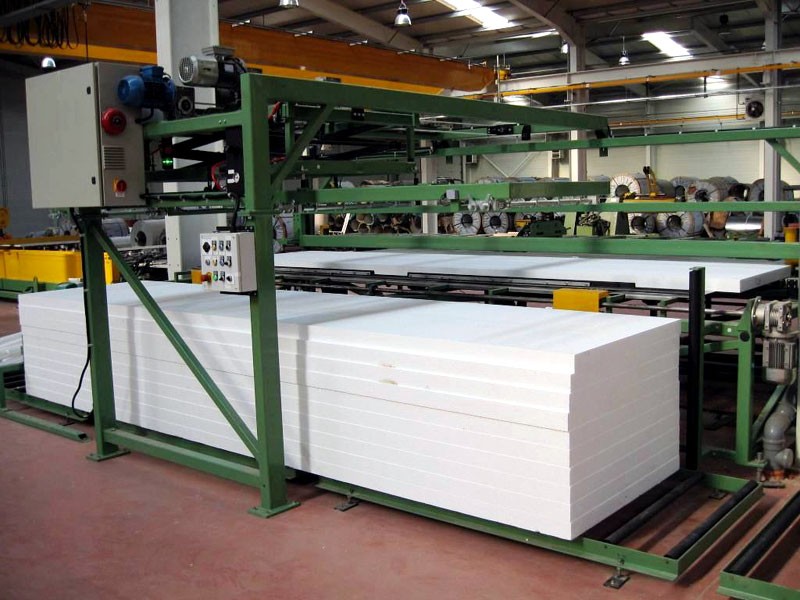
面板包装线
查看详细信息→
管装袋机
查看详细信息→
铝型材包装线
查看详细信息→
FHOPE管材自动捆扎线
查看详细信息→
自动管材捆扎线
查看详细信息→
全自动钢管捆扎机
查看详细信息→
FHOPE全自动钢管包装机
查看详细信息→
全自动塑料管材捆扎包装线
查看详细信息→
自动PPR/PVC管装袋线
查看详细信息→
塑料管袋包装机
查看详细信息→
轮胎包装机 FPT-200
查看详细信息→
轮胎包装机 FPT-300
查看详细信息→
轮胎包装机 FPT-400
查看详细信息→
电缆盘卷包装机-FPCA100
查看详细信息→