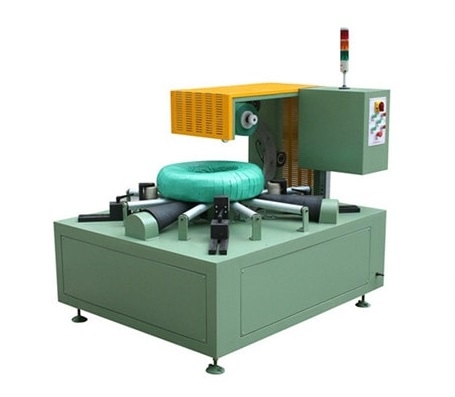
包装机用自动卷材上下料系统
自动装载系统并非仅仅是“一台带传送带的包装机”。它是一系列受控的转移流程,必须清楚哪个卷材正在移动、哪个工位负责该卷材,以及当下一个工位不可用时该如何处理。正确的出发点是自动化边界,而不是机械装置的目录。
在选择设备之前,先确定边界。
记录生产线接收线圈的位置、交付成品包装的位置,以及哪些操作仍需人工操作。包括特殊情况:未知线圈、损坏线圈、放电受阻和人工接管。一个单元在一次交接中可以实现自动化,但在另一次交接中仍需人工干预。
这一界限为项目团队提供了一个比较输送机、搬运台车、升降台、行走梁和其他搬运装置的基准。如果不考虑产品范围、布局、吞吐量界限和回收要求,任何一种机制都不能自动成为正确选择。

设计支持和传输接口
每个工位都需要明确的支撑条件:卷材的放置位置、导向方式、高度和中心线控制方式,以及下一工位如何确认准备就绪。包装机、装载装置和卸料装置必须就交接条件达成一致,而不能依赖于对时间的假设。
因此,设计方案应区分机械支撑、位置检测、转移许可和释放。仅凭传感器信号无法替代经过验证的负载支撑设计。
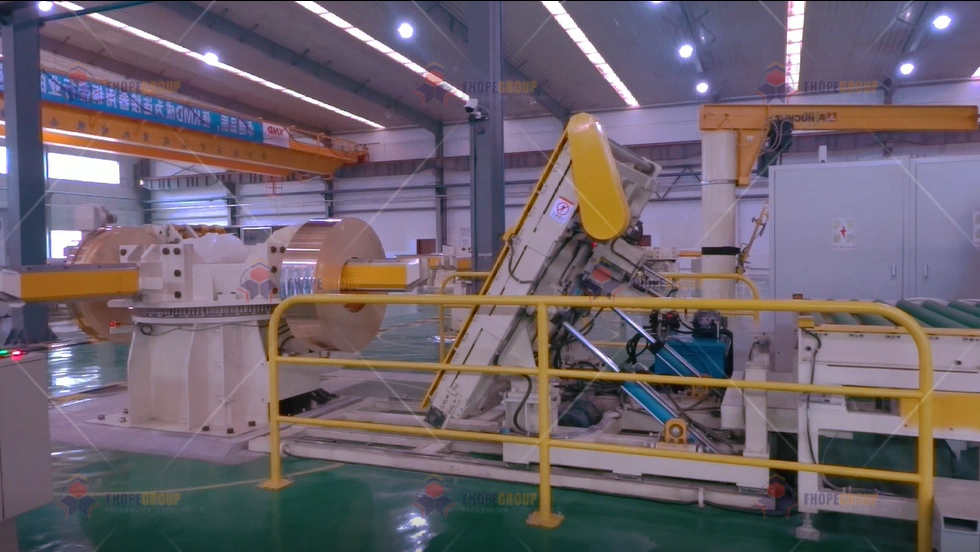
明确定义队列
缓冲区可以保护上游工序免受短暂中断的影响,但同时也引入了识别、间距和恢复等问题。需要明确每个缓冲区内线圈的最大数量和允许的类型;如何跟踪线圈;以及如何处理无法进入下一工位的线圈。
在验证了缓冲区的产品组合、停留条件、路由逻辑以及对整条生产线的实际影响之前,不要将缓冲区描述为新增产能。
使用能体现真正所有权的握手方式
一个有效的状态序列使得每个状态都清晰可见:请求、就绪、允许传输、已就位、完成和异常。这些名称并非通用。重要的是,每个团队都能识别出每个状态的发送方、接收方、确认信息、超时响应以及手动恢复权限。
这也避免了项目的两个常见错误:将第二个线圈移到已占用的工位,以及将空置或不确定的工位视为已准备就绪。
将安全和恢复纳入验收计划
自动化搬运可以减少日常人工搬运,但会增加移动设备、作业区域以及与其他交通工具的交互。适用的风险评估(而非本文)定义了安全措施、重置条件、允许的操作模式和恢复措施。HSE 起重指南仅适用于实际使用起重设备的项目,且仅限于其英国监管范围之内。
验收应包括具有代表性的线圈尺寸,以及正常、堵塞、线圈缺失、传感器故障、断电和手动接管等各种情况。记录预期结果、实际结果、偏差责任人和最终解决途径。

切实可行的下一步
在比较配置方案之前,请索取一份单页的自动化边界说明和工位接口表。如果团队无法明确说明每个工位下线圈的归属,那么现在就承诺无人值守运行或生产线吞吐量还为时过早。
视觉细节
按一下放大
按一下放大
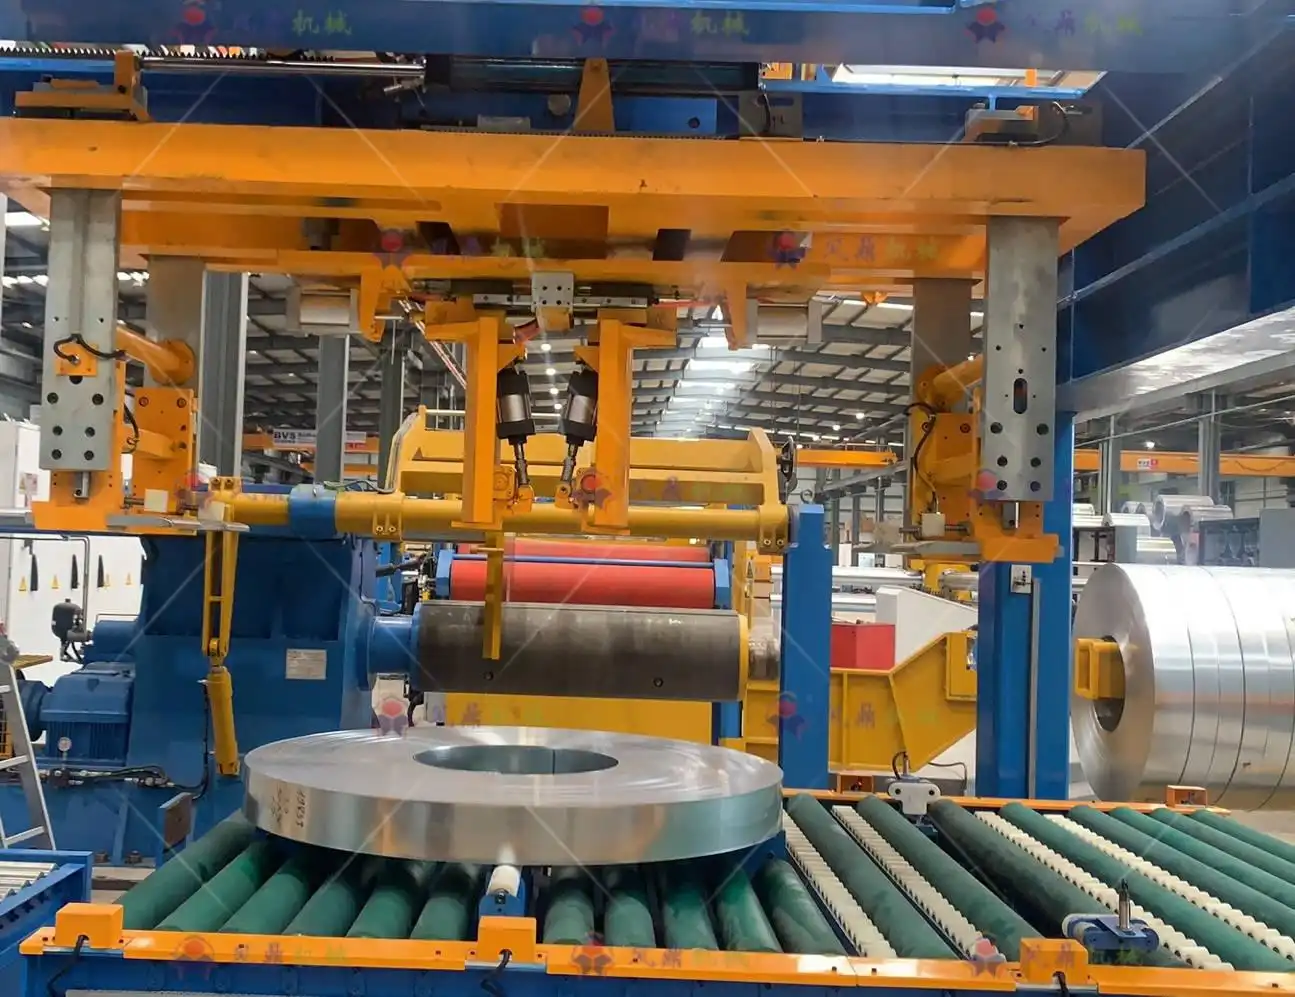
按一下放大

按一下放大
观看它是如何运作的
了解我们的自动化包装解决方案如何优化您的生产线效率。本视频演示了旨在提供最大限度保护的无缝操作流程。
行业领军 钢铁厂及行业领军企业
全球制造商信赖FHOPE重型包装设备


准备好优化您的包装生产线了吗?
获取包含投资回报率分析的定制报价。我们的工程师将在 24 小时内回复。
- 免费版面设计
- 全球安装支持
- 包含 2 年保修
您的信息安全无虞,绝不会被泄露。
相关机器
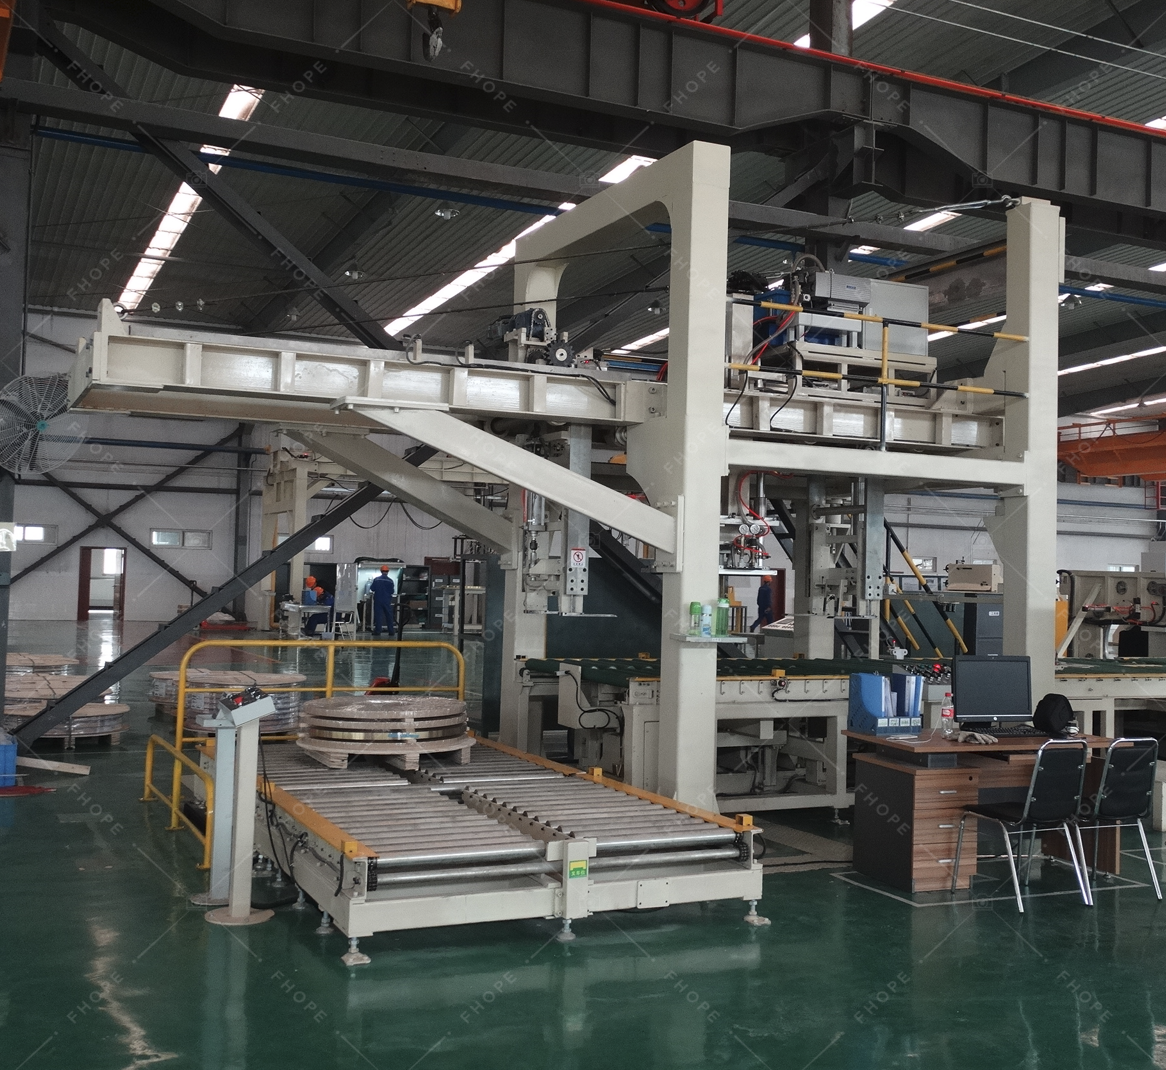
钢卷包装线
查看详细信息→
立式卷材包装线
查看详细信息→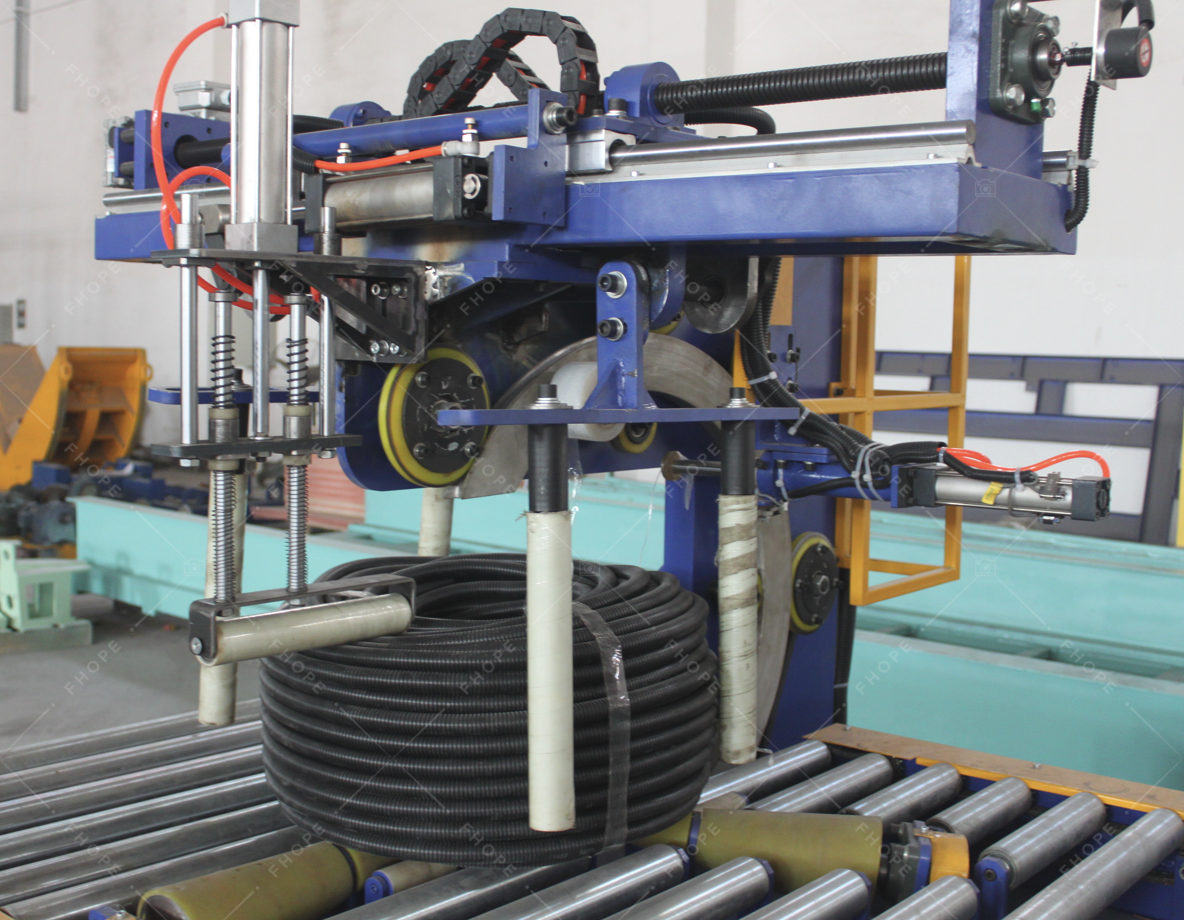
软管卷包装线
查看详细信息→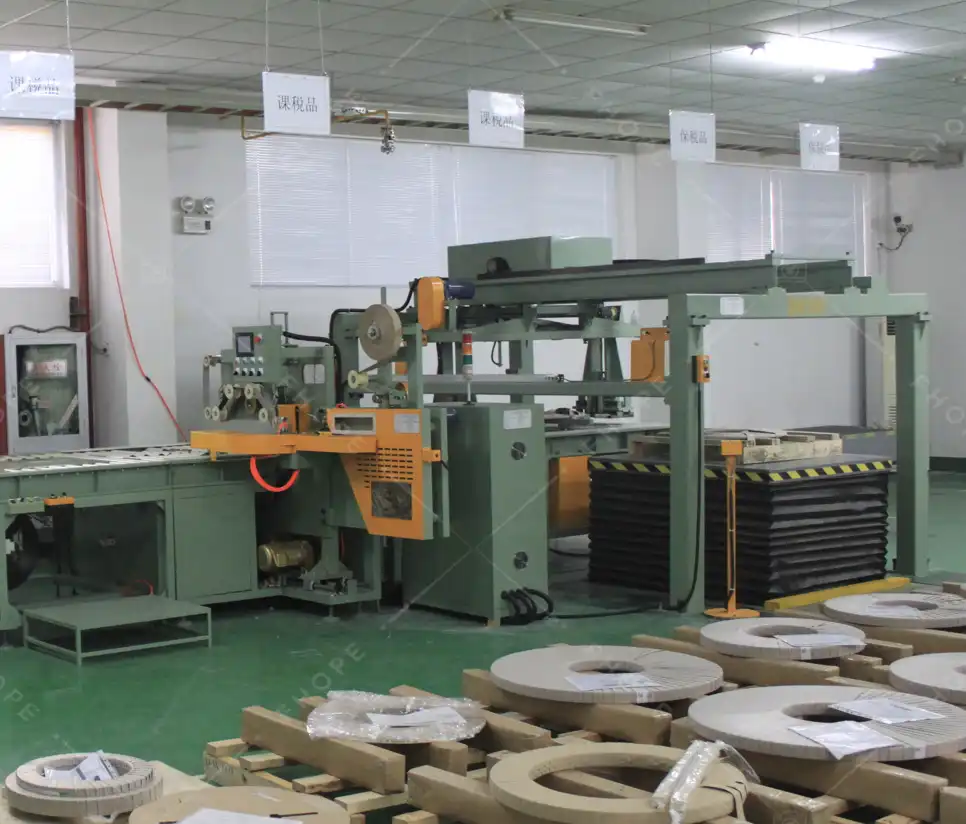
铜卷包装线
查看详细信息→
线卷包装线
查看详细信息→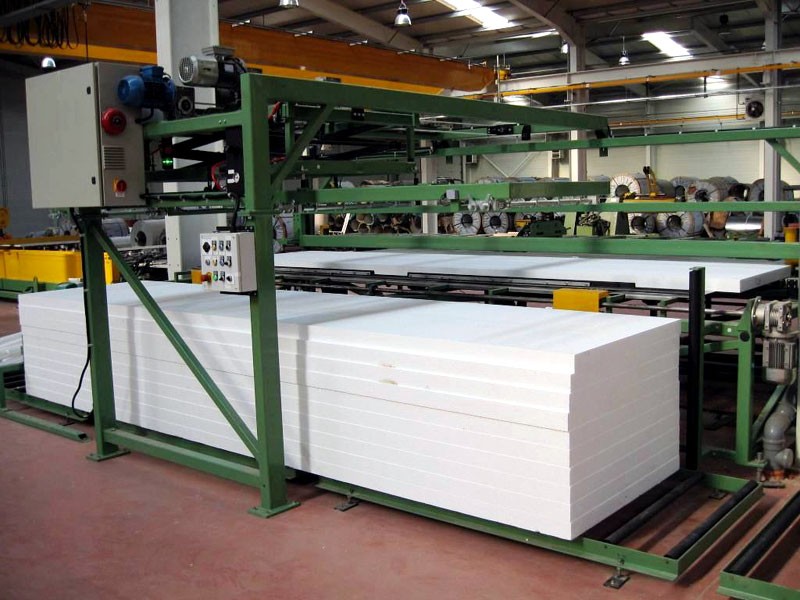
面板包装线
查看详细信息→
管装袋机
查看详细信息→
铝型材包装线
查看详细信息→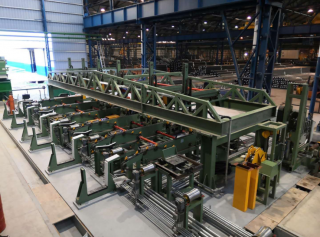
FHOPE管材自动捆扎线
查看详细信息→
自动管材捆扎线
查看详细信息→
全自动钢管捆扎机
查看详细信息→
FHOPE全自动钢管包装机
查看详细信息→
全自动塑料管材捆扎包装线
查看详细信息→
自动PPR/PVC管装袋线
查看详细信息→
塑料管袋包装机
查看详细信息→
轮胎包装机 FPT-200
查看详细信息→
轮胎包装机 FPT-300
查看详细信息→
轮胎包装机 FPT-400
查看详细信息→
电缆盘卷包装机-FPCA100
查看详细信息→