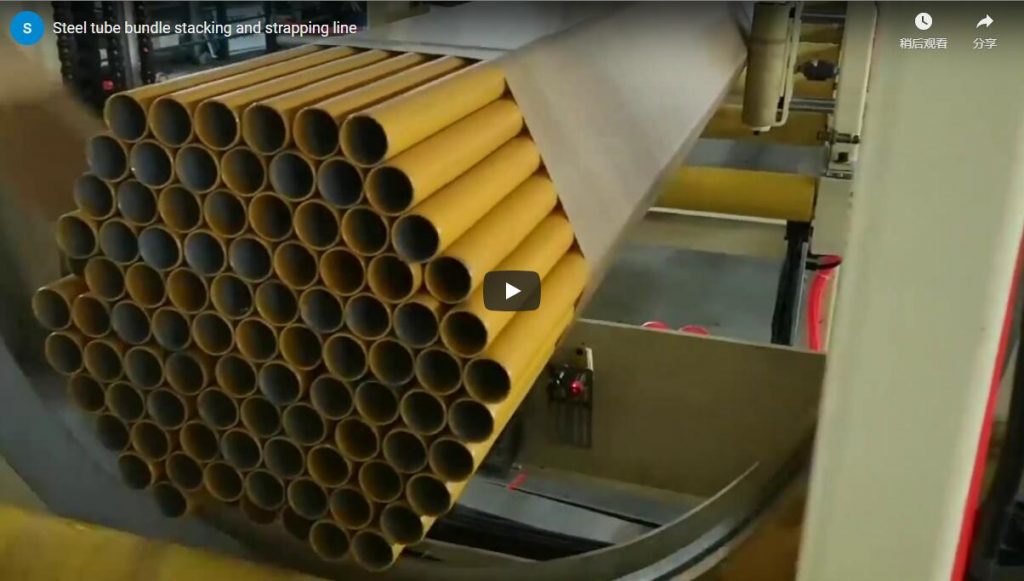
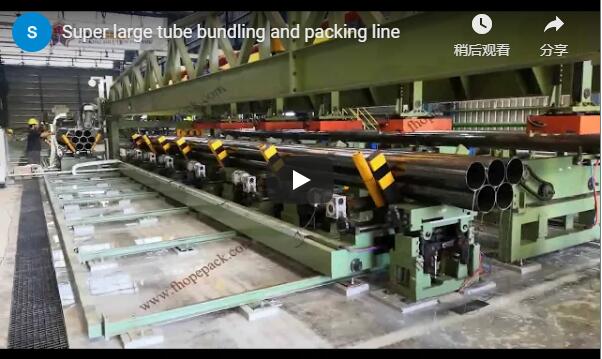
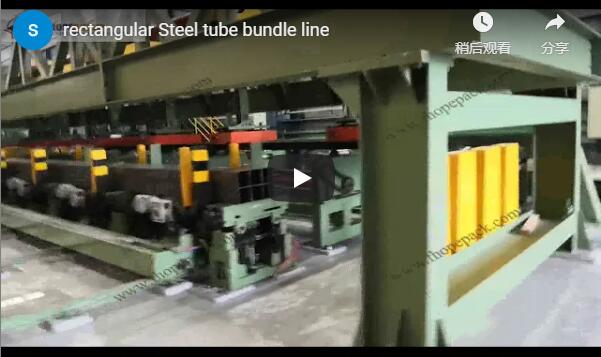
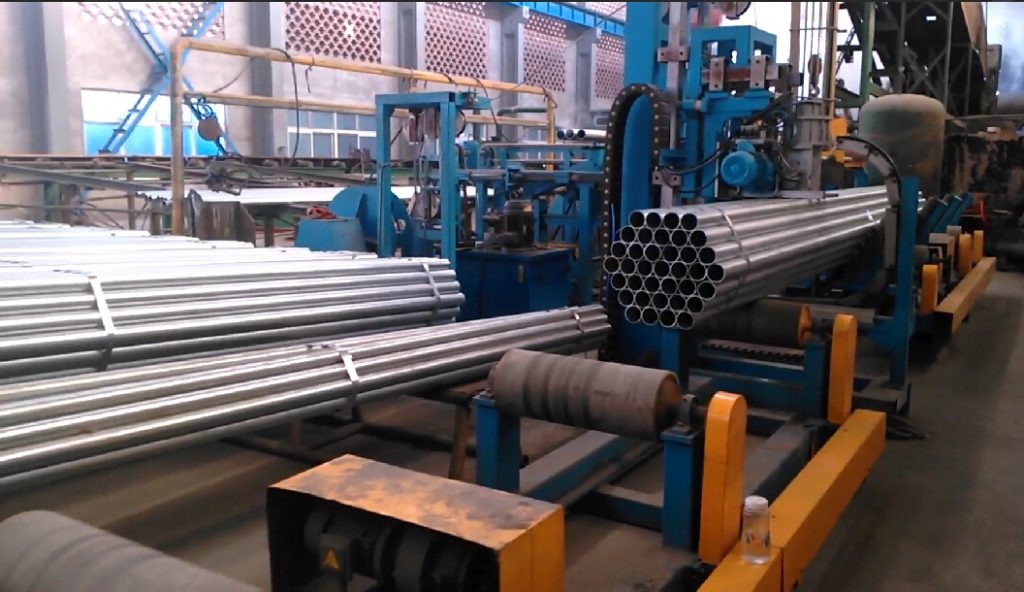
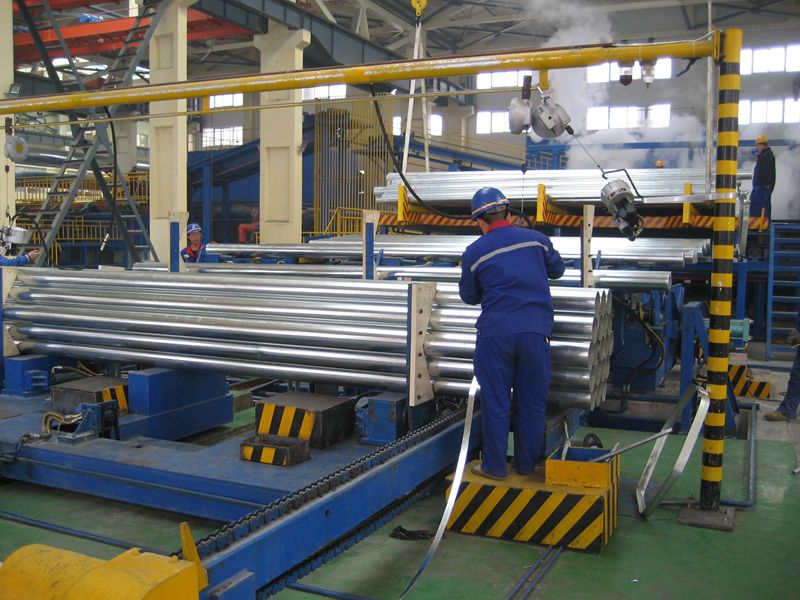
Tóm tắt nội dung chính: Trong đoạn video này, một bó ống thép vuông chạy qua trạm đóng đai tự động của chúng tôi, với các khối gỗ được đặt ở vị trí buộc đai. Đầu đóng đai màu vàng trong khung vòm màu xanh kẹp chặt bó ống và buộc chặt ở một vị trí. Băng tải tiến lên và đai tiếp theo được buộc vào, do đó mỗi đai giữ chặt các ống thép và một khối gỗ. Bên dưới, chúng tôi giải thích lý do tại sao các khối gỗ được đặt vào trong quá trình đóng đai, chu trình trong video, dữ liệu về đai của chúng tôi và cách chọn kích thước đai phù hợp.
Mục lục
- Đoạn video cho thấy điều gì?
- Tại sao lại phải buộc các khối gỗ vào bó?
- Dữ liệu dây đeo và đầu
- Chiều dài dải băng với một khối
- Danh sách kiểm tra lựa chọn
- Sự An Toàn
- Câu hỏi thường gặp về kỹ thuật
- Bước tiếp theo
- Đọc liên quan
- nguồn
Đoạn video cho thấy điều gì?
| Thời gian cắt | Bước | Điều gì xảy ra |
|---|---|---|
| 0 Mũi16 s | Được cung cấp | Bó ống vuông được đưa lên băng chuyền màu xanh và được đặt ở vị trí trung tâm; khối gỗ đã được đặt sẵn ở vị trí buộc dây; cuộn dây đai nằm cạnh vòm. |
| 20 Mũi28 s | cái kẹp | Cái đầu màu vàng hạ xuống giữa bó và kẹp chặt nó lại. |
| 32 Mũi48 s | đóng đai | Dây đai được đưa vào bó và khối, căng và hàn kín; băng tải tiến lên và dải dây tiếp theo được đặt phía sau dải dây đầu tiên. |
| 52 Mũi56 s | Phát hành | Sau khi hoàn thành vòng cuối cùng, đầu máy nâng lên và bó vật liệu di chuyển đến bộ phận dẫn ra. |
Các cảnh quay sau đó cho thấy vòm cổng nhìn từ bên cạnh và tủ điều khiển với bảng điều khiển cảm ứng nằm cạnh đường dây.
Tại sao lại phải buộc các khối gỗ vào bó?
Một bó ống vuông nằm phẳng trên một mặt phẳng khác. Nếu không có miếng đệm, sẽ không có khoảng trống cho càng nâng hoặc dây treo, và các bó ống xếp chồng lên nhau sẽ ép các ống vào nhau. Việc buộc chặt một khối gỗ vào mỗi vị trí buộc sẽ khắc phục vấn đề này ngay tại chỗ:
- Không gian nâng. Khối đỡ nâng bó hàng lên để càng nâng của xe nâng hoặc dây cáp có thể đi qua bên dưới mà không va vào các ống.
- Xếp chồng. Các khối đỡ chịu tải trọng của bó vật liệu phía trên, chứ không phải thành ống.
- Không có vật liệu chèn lót rời rạc. Khối này được giữ chặt bằng cùng một dải thép với các ống, vì vậy nó không thể trượt ra ngoài trong quá trình vận chuyển.
- Một đường chuyền. Việc bó hàng, xếp khối và buộc dây diễn ra tại một trạm duy nhất, không cần thao tác thêm. Trên một dây chuyền sản xuất đầy đủ dây chuyền đóng gói bó ống thép Trạm này nằm sau giai đoạn hình thành bó hạt.
Dữ liệu dây đeo và đầu
Máy đóng đai bó ống thép của chúng tôi hoạt động dựa trên dữ liệu này:
| Mục | Giá trị được công bố |
|---|---|
| nguyên liệu dây đeo | Thép cacbon thấp cán nguội, được nhuộm xanh và phủ sáp. |
| Độ dày dây đeo | 0.8 mm hoặc 1.0 mm |
| chiều rộng con dấu | 25 mm hoặc 32 mm |
| Độ căng dây đeo | 7,000–18,000 N |
| Cho ăn và lấy thức ăn | 2–3 m / s |
| Tốc độ căng thẳng | 6 m / phút |
| Áp lực nước | 100 bar (áp suất làm việc 80–90 bar) |
| Số lượng dây đai mỗi bó | 5 để 7 |
Chiều dài dải băng với một khối
Đối với bó hình vuông hoặc hình chữ nhật đặt trên khối gỗ, dải đai chạy quanh bó và khối gỗ. Chiều dài dải đai ≈ 2 × (W + H + h), trong đó W là chiều rộng của bó, H là chiều cao của bó và h là chiều cao của khối gỗ.
Ví dụ minh họa. Một bó rộng 400 mm và cao 300 mm trên một khối 100 mm: 2 × (400 + 300 + 100) = 1,600 mm dây đai mỗi bó, trước khi phần chồng lên nhau của mối hàn. Với 5 bó, mỗi bó cần khoảng 8 m dây đai.
Danh sách kiểm tra lựa chọn
- Kích thước ống, độ dày thành ống và chiều dài.
- Chiều rộng, chiều cao và trọng lượng của bó.
- Kích thước khối gỗ và nhà cung cấp khối gỗ.
- Đặt khối: do người vận hành hoặc bằng bộ cấp liệu tự động.
- Số lượng dây đai trong mỗi bó và vị trí của chúng.
- Độ dày dây đai và chiều rộng niêm phong bạn mua hôm nay.
- Cách các bó hàng được nâng lên và xếp chồng lên nhau sau khi dây chuyền sản xuất hoàn tất.
Sự An Toàn
Đầu kẹp chặt với lực mạnh và dây đai được căng đến 18,000 N. Trong khi dây chuyền hoạt động, khu vực đóng đai được đóng kín và các khối chỉ được đặt vào khi đầu kẹp đã dừng. Công việc thủy lực được thực hiện khi hệ thống dừng và áp suất được giải phóng.
Đối với thị trường CE, chúng tôi áp dụng tiêu chuẩn ISO 12100 cho việc đánh giá rủi ro và tiêu chuẩn EN 415-10 cho các yêu cầu chung về máy đóng gói.
Câu hỏi thường gặp về kỹ thuật
Hỏi: Tại sao lại đặt khối gỗ vào khi buộc dây? Đáp: Dây đai sẽ giữ các ống và khối gỗ lại với nhau, nhờ đó bó hàng rời khỏi dây chuyền với khoảng trống để nâng và không có vật liệu đệm rời rạc.
Hỏi: Khối gỗ có được máy tự động đưa vào không? Trả lời: Khối gỗ đã được đặt sẵn trong kẹp khi đầu máy đóng lại. Có thể bổ sung chức năng cấp liệu khối gỗ tự động; vui lòng cho chúng tôi biết kích thước khối gỗ.
Hỏi: Độ căng của dây đai như thế nào? Đáp: Chúng tôi điều chỉnh đầu đóng đai thủy lực trong phạm vi lực căng 7,000–18,000 N để phù hợp với thành ống và bó ống.
Hỏi: Một bó dây có bao nhiêu dây buộc? Trả lời: Từ 5 đến 7 dây, được buộc dọc theo chiều dài bó dây khi băng chuyền di chuyển.
Hỏi: Mỗi dải băng dài bao nhiêu? Đáp: Khoảng 2 × (Chiều rộng + Chiều cao + độ dày); một bó băng 400 × 300 mm trên khối 100 mm cần khoảng 1,600 mm.
Hỏi: Đầu máy sử dụng loại dây đai và hệ thống thủy lực nào? Đáp: Dây đai thép cacbon thấp cán nguội, được xử lý nhiệt và phủ sáp, dày 0.8 mm hoặc 1.0 mm; hệ thống thủy lực có công suất định mức 100 bar với áp suất làm việc 80–90 bar.
Hỏi: Những tiêu chuẩn nào được áp dụng? Trả lời: Đối với thị trường CE, đó là ISO 12100 và EN 415-10.
Bước tiếp theo
Chúng tôi xác định kích thước trạm đóng đai bằng các khối gỗ theo ba bước:
- Hãy gửi bản vẽ bố cục của bạn bao gồm kích thước ống, kích thước bó, kích thước khối và số dải trên mỗi bó, đến info@fhopepack.com.
- Nhận báo giá trong vòng 48 giờ bao gồm sơ đồ bố trí trạm và dữ liệu dây đeo.
- Đặt lịch khảo sát địa điểm Vì vậy, chúng tôi xác nhận diện tích sàn, việc nâng hạ và lắp đặt thiết bị bảo vệ.
Đọc liên quan
- Dây đai bó ống thép có đầu di động
- Giải pháp bó và đóng đai ống thép tự động
- Máy đóng đai thạch cao tự động có chức năng cấp gỗ và bảo vệ cạnh
- Máy đóng đai bó ống thép
nguồn
- Máy đang hoạt động (video do chúng tôi quay): video trên YouTube
- Dữ liệu về dây đai, gioăng, độ căng, tốc độ, thủy lực và số lượng dây đai trên mỗi bó: Máy đóng đai bó ống thép
- Chiều dài dải: hình học được tính toán từ các giá trị ở trên
- Phạm vi tiêu chuẩn: ISO 12100:2010; EN 415-10: 2014
- Thời gian đề xuất: Đề xuất được phê duyệt bởi CTA (trong vòng 48 giờ)
Lần cuối cập nhật: 09/10/2026