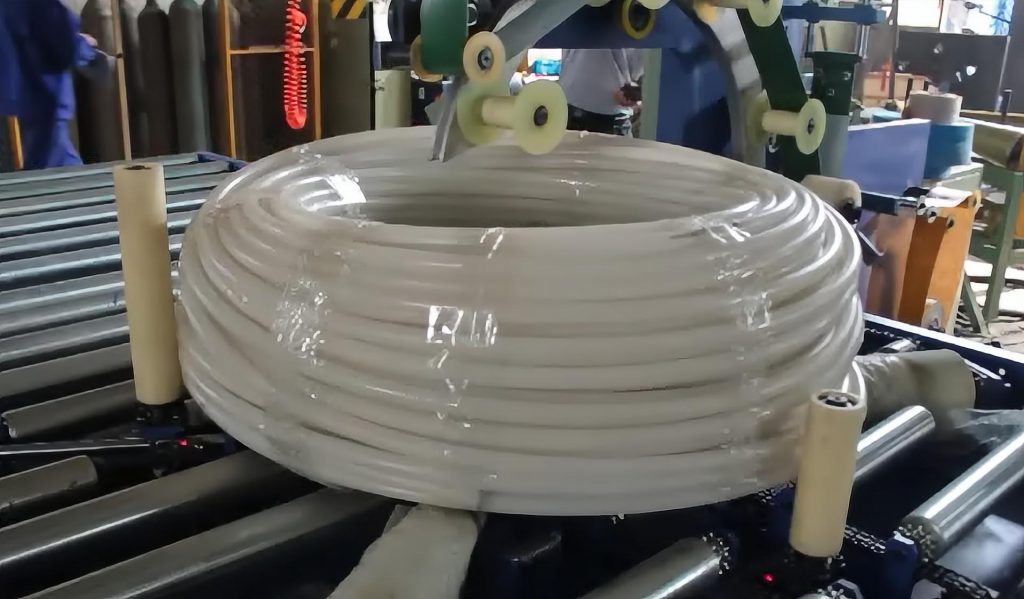
Tóm tắt nội dung chính: Đoạn video dài 68 giây này ghi lại hình ảnh các cuộn thép không gỉ sáng bóng được cắt xẻ qua một trong những dây chuyền đóng gói của chúng tôi: một máy xoay, một máy nghiêng 90°, một máy quấn màng có lỗ xuyên, một máy dán nhãn và một máy xếp chồng kiểu khung cổng. Hầu hết các tổn thất sản lượng trên một dây chuyền như thế này đến từ ba điểm: một trạm chờ vật tư tiêu hao, độ căng màng không phù hợp với kích thước cuộn, và một bước thủ công bị bỏ sót giữa hai bước tự động. Chúng tôi thiết kế để khắc phục cả ba vấn đề này trước khi báo giá một chu kỳ sản xuất.
Mục lục
- Đoạn video cho thấy những gì diễn ra tại từng ga tàu điện ngầm.
- Vì sao cuộn dây thép không gỉ làm thay đổi bản thiết kế
- Chế độ che phủ toàn diện qua mắt: đặt ở mức OD
- Nơi đường dây cuộn dây bị mất điện áp đầu ra
- Xếp các cuộn dây đã bọc lên giá đỡ.
- Danh sách kiểm tra lựa chọn cho dây chuyền đóng gói cuộn thép không gỉ
- Kiểm soát và an toàn
- Câu hỏi thường gặp về kỹ thuật
- Bước tiếp theo
- Đọc liên quan
- nguồn
Đoạn video cho thấy những gì diễn ra tại từng ga tàu điện ngầm.
Đoạn ghi âm dài 68 giây và di chuyển dọc theo dây chuyền theo thứ tự quy trình. Thời gian bên dưới được đọc từ đoạn ghi âm.
| Thời gian cắt | Ga tàu | Điều gì xảy ra |
|---|---|---|
| 0 Mũi9 s | cửa quay | Các cuộn dây có rãnh được treo ngang tầm mắt trên các cánh tay của một thiết bị xoay tự động; các cánh tay này sẽ định vị từng cuộn dây đến điểm chuyển tiếp. |
| 10 Mũi19 s | Bộ nghiêng 90° | Một giá đỡ màu vàng đỡ cuộn dây theo chiều thẳng đứng, xoay nó 90° và đặt nó hướng lên trên bàn lăn (cuộn dây xẻ rãnh lật ngược và quấn xuyên qua mắt (Phần này mô tả chi tiết quá trình bàn giao). |
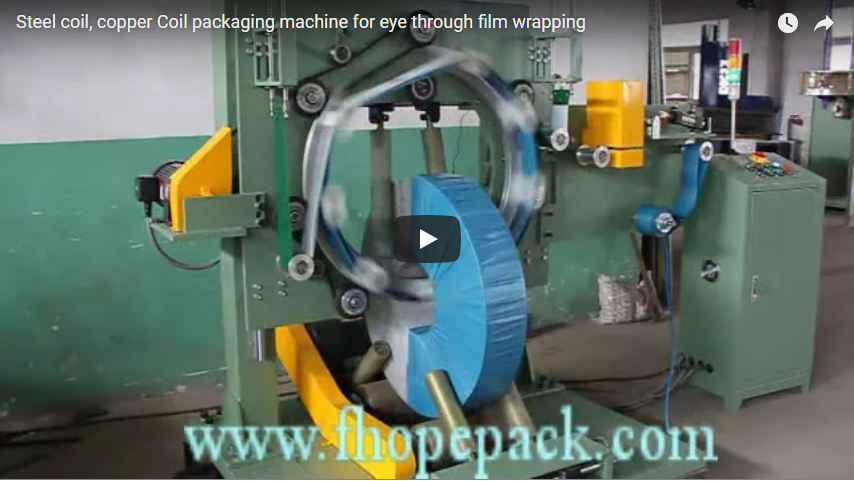
| 22 Mũi38 s | Bao bì trong suốt | Vòng phim đi qua lỗ cuộn dây trong khi các con lăn dẫn động làm quay cuộn dây, do đó phim bao phủ đường kính ngoài, cả hai mặt và lỗ bên trong. |
| 40 Mũi50 s | Đơn vị nhãn | Cuộn dây đã được bọc sẽ dừng lại bên cạnh bộ phận dán nhãn trên băng chuyền con lăn để nhận dạng. |
| 54 Mũi68 s | Máy xếp hàng kiểu cổng | Một bộ phận kẹp sẽ nâng từng cuộn dây đã được bọc và xếp thành từng chồng hai hoặc ba cuộn dây trên các thanh gỗ ở vị trí trên sàn. |
Không có thao tác nào nâng hoặc xoay cuộn dây theo trình tự được hiển thị, điều này loại bỏ bước xử lý thủ công, nơi mà hầu hết các hư hỏng ở cạnh bắt đầu.
Vì sao cuộn dây thép không gỉ làm thay đổi bản thiết kế
Bề mặt thép không gỉ sáng bóng sẽ dễ dàng nhận thấy mọi vết xước. Trên thép carbon, vết lăn nhẹ thường được chấp nhận; trên thép không gỉ, nó có thể trở thành lý do khiếu nại. Vì vậy, yêu cầu sẽ thay đổi tại mỗi điểm tiếp xúc.
- Giá đỡ nghiêng: Cuộn dây phải nằm gọn trên giá đỡ, không được trượt. Chúng tôi thiết lập tốc độ của giá đỡ và độ giảm tốc cuối hành trình cho cuộn dây nặng nhất trong đơn hàng.
- Bàn cuốn và con lăn cuốn: Cuộn dây quay trên các con lăn này trong suốt quá trình quấn. Vật liệu bề mặt con lăn là một phần của đề xuất, chứ không phải là một ý tưởng thêm vào sau.
- Bộ kẹp xếp chồng: Các hàm kẹp khép chặt vào cuộn dây đã được quấn, do đó lớp màng đã đóng vai trò như một lớp bảo vệ. Lực kẹp được điều chỉnh phù hợp với trọng lượng và chiều rộng của cuộn dây. Dòng sản phẩm của chúng tôi bao gồm các loại cuộn thép không gỉ, đồng, nhôm, thép cán nguội và thép mạ kẽm. Đối với thép không gỉ, chúng tôi điều chỉnh… bề mặt tiếp xúc và cài đặt cầm nắmKhông phải khung tranh.
Chế độ che phủ toàn diện qua mắt: đặt ở mức OD
Trên một loại bao bì trong suốt, mỗi vòng quấn sẽ đặt một dải màng phim ngang qua phần cuộn dây. Giữa các vòng quấn, cuộn dây xoay một chút để dải màng phim tiếp theo nằm cạnh dải màng phim trước đó.
Các dải kim loại tập trung lại ở phần bên trong lỗ khoan và trải rộng ra ở phần bên ngoài. Nếu phần bên ngoài bị che phủ, phần bên trong lỗ khoan sẽ bị che phủ dày đặc hơn. Vì vậy, chúng ta thiết lập hướng quay của cuộn dây từ phần bên ngoài.
- Độ dịch chuyển mỗi vòng quay ở đường kính ngoài (mm) = chiều rộng phim (mm) × (1 − độ chồng lấp).
- Số vòng xoắn trên mỗi lớp hoàn chỉnh = Chu vi đường kính ngoài (mm) ÷ độ dịch chuyển trên mỗi vòng xoắn (mm).
- Chu vi đường kính ngoài (mm) = Đường kính ngoài (mm) × 3.14.
Đây chỉ là những thông tin do khách hàng cung cấp mang tính minh họa, không phải giá trị từ đoạn video:
| Mục | Giá trị |
|---|---|
| Coil OD | 1200 mm |
| Chu vi OD (1200 × 3.14) | 3768 mm |
| Chiều rộng phim | 100 mm |
| Sự chồng chéo mục tiêu tại OD | 50% |
| Tiến độ mỗi vòng quay (100 × 0.5) | 50 mm |
| Số vòng xoắn trên mỗi lớp (3768 ÷ 50) | về 75 |
Chương trình dây chuyền của chúng tôi lưu trữ các cài đặt này theo thông số kỹ thuật của cuộn dây. Người vận hành chọn chương trình; việc căn chỉnh, độ căng quấn và độ chồng lên nhau sẽ được thực hiện theo chương trình đó. Đó là biện pháp chính để chống lại lực căng không đều khi kích thước cuộn dây thay đổi trong ca làm việc.
Nơi đường dây cuộn dây bị mất điện áp đầu ra
Khách hàng thường hỏi điểm lỗi nào quan trọng nhất: thời gian ngừng hoạt động, độ căng dây hay các thao tác thủ công. Chúng có liên quan mật thiết với nhau, và trạm hoạt động chậm nhất sẽ quyết định.
1. Điểm dừng để tiếp nhận vật tư tiêu hao. Nếu việc thay phim hoặc nhãn dừng một trạm trong khi cửa xoay vẫn tiếp tục cấp phim, các cuộn phim sẽ được xếp hàng chờ. Chúng tôi lên kế hoạch vị trí tiếp cận để thay phim và vị trí đệm ngay từ giai đoạn thiết kế bố cục.
2. Lực căng không theo sát cuộn phim. Một cài đặt lực căng cố định cho mọi kích cỡ sẽ dẫn đến phim bị lỏng trên cuộn nhỏ hoặc bị thắt cổ trên cuộn lớn. Việc lập trình lực căng và độ chồng phim theo từng kích cỡ cuộn phim sẽ loại bỏ hầu hết các vấn đề này.
3. Một bước thao tác thủ công giữa các trạm tự động. Nếu dán nhãn bằng tay, dây chuyền sẽ hoạt động với tốc độ của người thao tác. Trong hệ thống kẹp, mọi công đoạn chuyển giao đều được thực hiện bằng máy móc.
Tốc độ dây chuyền (tính bằng cuộn dây mỗi giờ) = 3600 ÷ giây mỗi cuộn dây tại trạm chậm nhất. Chúng tôi tính thời gian cho từng trạm dựa trên kích thước cuộn dây của bạn và chốt số liệu trong bản đề xuất; một đoạn video demo ngắn không phải là chu kỳ hoạt động thực tế.
Xếp các cuộn dây đã bọc lên giá đỡ.
14 giây cuối của đoạn video cho thấy máy xếp cuộn thép kiểu giàn. Các cuộn thép được xếp thẳng đứng lên các giá đỡ bằng gỗ, cao hai hoặc ba tầng như trong hình. Vị trí xếp cuộn nằm trên sàn xung quanh máy xếp, vì vậy xe nâng có thể lấy một chồng cuộn đã hoàn thành trong khi chồng tiếp theo đang được xếp.
Mẫu báo giá của chúng tôi cho dây chuyền cuộn thép có chiều cao xếp tối đa là 6 cuộn. Chiều cao xếp làm việc phụ thuộc vào trọng lượng cuộn thép, chiều rộng cuộn thép, loại pallet bạn sử dụng để vận chuyển và tải trọng của xe nâng. Hướng đóng gói cuối cùng, hướng mắt lên trời hay hướng mắt xuống tường, cũng được thiết lập ở giai đoạn này; dây chuyền này vận chuyển theo hướng mắt lên trời.
Danh sách kiểm tra lựa chọn cho dây chuyền đóng gói cuộn thép không gỉ
- Đường kính ngoài, đường kính trong, chiều rộng và phạm vi trọng lượng của cuộn dây, và cuộn dây lớn nhất trong đơn hàng.
- Cách các cuộn thép được vận chuyển từ máy xẻ rãnh đến máy: qua cửa xoay, xe chở cuộn hoặc cần cẩu.
- Hướng cuối cùng của gói hàng: nhìn lên trời hoặc nhìn vào tường.
- Vật liệu bọc và phần chồng lên nhau do bạn chỉ định; chiều rộng màng bọc do bạn đã mua.
- Ghi nhãn nội dung và cho biết dữ liệu đến từ hệ thống ERP hay MES.
- Vật liệu đóng gói cần thiết: Dây đai PET hoặc thép, kiểu luồn qua lỗ hoặc quấn quanh thân dây.
- Chiều cao xếp chồng, loại pallet và khả năng tiếp cận của xe nâng xung quanh máy xếp hàng.
- Số cuộn dây mục tiêu mỗi giờ từ sản lượng máy cắt của bạn, không phải từ một đoạn video minh họa.
Kiểm soát và an toàn
Các tiêu chuẩn áp dụng phụ thuộc vào thị trường đích. Đối với thị trường CE, tiêu chuẩn ISO 12100 quy định phương pháp đánh giá rủi ro và tiêu chuẩn EN 415-10 bao gồm các yêu cầu chung đối với máy đóng gói, trong đó quy định về hệ thống bảo vệ và cơ cấu dừng khẩn cấp.
Cổng xoay, giá đỡ nghiêng, vòng quấn và kẹp xếp chồng là những mối nguy hiểm di động. Khu vực xếp chồng được rào chắn, và việc thay màng bọc hoặc nhãn được thực hiện khi máy dừng hoạt động.
Câu hỏi thường gặp về kỹ thuật
Hỏi: Độ căng màng có phải là nguyên nhân chính gây tổn thất sản lượng trên dây chuyền cuộn không? Trả lời: Không. Độ căng không đúng gây ra các khuyết tật trong bao bì. Tổn thất sản lượng chủ yếu đến từ việc dừng máy do vật tư tiêu hao, các bước thao tác thủ công và một trạm hoạt động chậm hơn các trạm khác. Việc lập trình độ căng cho từng kích thước cuộn sẽ khắc phục được vấn đề đầu tiên; bộ đệm và việc chuyển giao máy móc sẽ khắc phục các vấn đề còn lại.
Hỏi: Làm thế nào để thiết lập độ chồng chéo trên máy cuốn phim có lỗ nhìn xuyên qua? Trả lời: Thiết lập hướng quay của cuộn phim từ đường kính ngoài (OD). Các dải phim sẽ dồn lại gần nhau ở lỗ, vì vậy độ chồng chéo cần thiết ở đường kính ngoài sẽ bao phủ toàn bộ tiết diện. Tiến độ mỗi vòng quay = chiều rộng phim × (1 − độ chồng chéo).
Hỏi: Dây chuyền này xử lý những hướng cuộn dây nào? Đáp: Các cuộn dây được đưa vào máy quay ở vị trí nằm ngang, sau đó nghiêng 90° lên trên bàn lăn để hướng mắt lên trời, và giữ nguyên vị trí này trong suốt quá trình đóng gói, dán nhãn và xếp chồng.
Hỏi: Các cuộn thép đã được bọc có thể xếp chồng cao tối đa bao nhiêu? Trả lời: Biểu mẫu báo giá của chúng tôi chấp nhận tối đa 6 cuộn. Đoạn video minh họa cách xếp chồng 2 và 3 cuộn. Chiều cao làm việc phụ thuộc vào trọng lượng, chiều rộng của cuộn thép, giá đỡ và xe nâng.
Hỏi: Làm thế nào để tính số cuộn dây mỗi giờ? Trả lời: Số cuộn dây mỗi giờ = 3600 ÷ giây mỗi cuộn dây tại trạm chậm nhất. Chúng tôi sẽ đo thời gian tại mỗi trạm dựa trên kích thước cuộn dây của bạn và ghi kết quả vào bản đề xuất.
Bước tiếp theo
Chúng tôi thiết kế kích thước dây chuyền đóng gói cuộn thép không gỉ theo ba bước:
- Hãy gửi bản vẽ bố cục của bạn bao gồm đường kính ngoài, đường kính trong, chiều rộng, trọng lượng của cuộn dây, nội dung nhãn và mục tiêu đầu ra, để info@fhopepack.com.
- Nhận báo giá trong vòng 48 giờBao gồm cả máy quay, máy nghiêng, máy đóng gói có cửa nhìn xuyên, máy dán nhãn và máy xếp chồng, với chu trình được kiểm tra so với sản lượng máy cắt của bạn.
- Đặt lịch khảo sát địa điểm Vì vậy, chúng tôi xác nhận điểm đến của cuộn dây, hướng dây chuyền và khả năng tiếp cận của xe nâng đến các vị trí xếp chồng.
Đọc liên quan
- Cuộn thép không gỉ, màng co và xếp chồng.
- Dây chuyền đóng gói cuộn xẻ rãnh cho trung tâm dịch vụ: Đóng đai, quấn màng xuyên suốt và xếp chồng.
- Máy quấn cuộn dây tích hợp máy dán băng keo và máy in nhãn mã vạch
- Dây chuyền đóng gói cuộn dây tự động
nguồn
- Trình tự các trạm và thời gian phát đoạn phim: video trên YouTube (68 giây; @Fhopepack)
- Dòng sản phẩm, vật liệu, chương trình, chiều cao xếp chồng trên phiếu báo giá, hướng đóng gói: Dây chuyền đóng gói cuộn dây tự động
- Phạm vi tiêu chuẩn: ISO 12100:2010; EN 415-10: 2014
- Thời gian đề xuất: Đề xuất được phê duyệt bởi CTA (trong vòng 48 giờ)
Lần cuối cập nhật: 06/10/2026