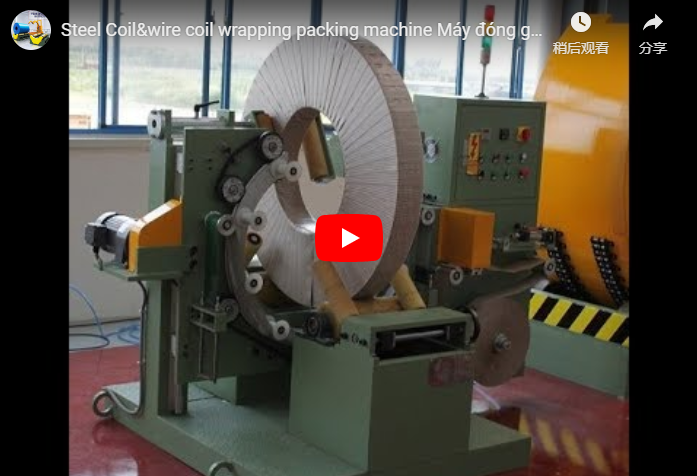
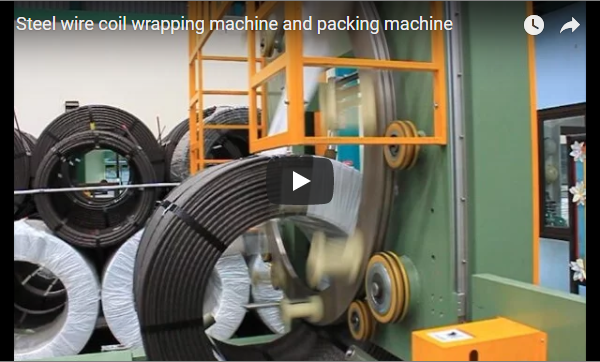
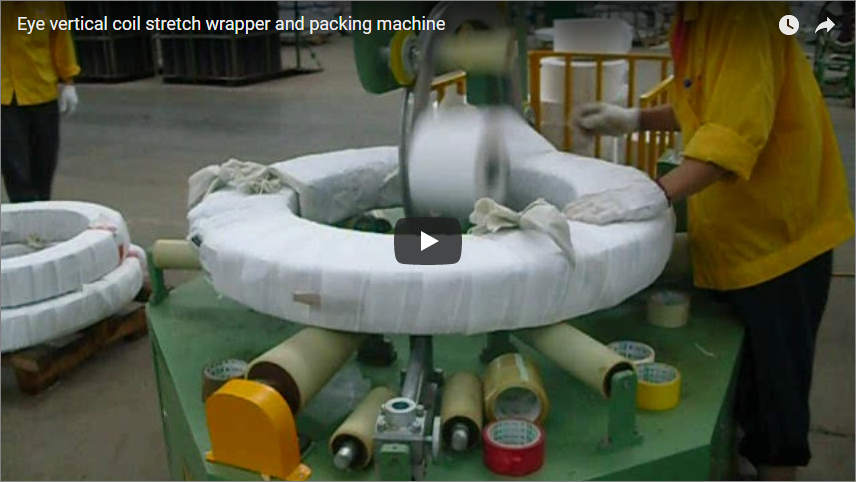
Tóm tắt Máy quấn cuộn ngang FPC-300 được thiết kế để quấn các dải đồng xẻ, cuộn đồng thau và dải thép hợp kim chính xác theo hướng phẳng, hướng lên trên. Việc đỡ các cuộn hẹp trực tiếp trên các con lăn lót polyurethane có động cơ giúp ngăn ngừa hư hỏng cạnh, biến dạng lõm và hiện tượng co giãn theo trục do trọng lực gây ra trên các hệ thống đặt đứng. Được thiết kế cho các dây chuyền xử lý dải công nghiệp, FPC-300 xử lý các cuộn có trọng lượng từ 10 đến 1,000 kg và chiều rộng từ 10 đến 300 mm, với chênh lệch tiết diện xuyên tâm tối đa (OD – ID) dưới 600 mm. Hệ thống băng tải con lăn đầu vào và đầu ra tích hợp cho phép dễ dàng lắp đặt lại vào dây chuyền để tích hợp vào các hoạt động xẻ, đóng đai và đóng gói liên tục.
Mục lục
- Cách thức đóng gói ngang hoạt động
- Tại sao lại bố trí theo chiều ngang cho dải
- Cuộn dây của bạn có vừa không?
- Thời gian đóng gói và đầu ra
- Vật liệu và sự chồng chéo
- Nâng cấp đường dây
- Tiện ích và an toàn
- Danh sách kiểm tra lựa chọn
- Câu hỏi thường gặp về kỹ thuật
- Bước tiếp theo
- Đọc liên quan
- nguồn
Cách thức đóng gói ngang hoạt động
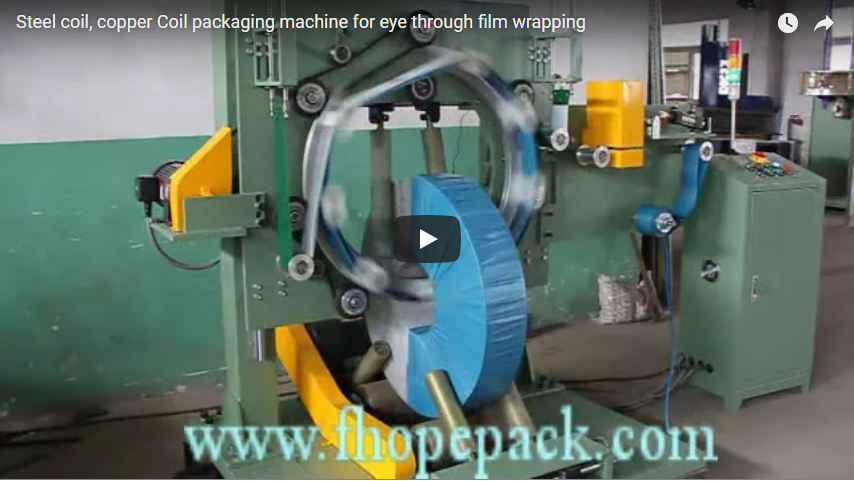
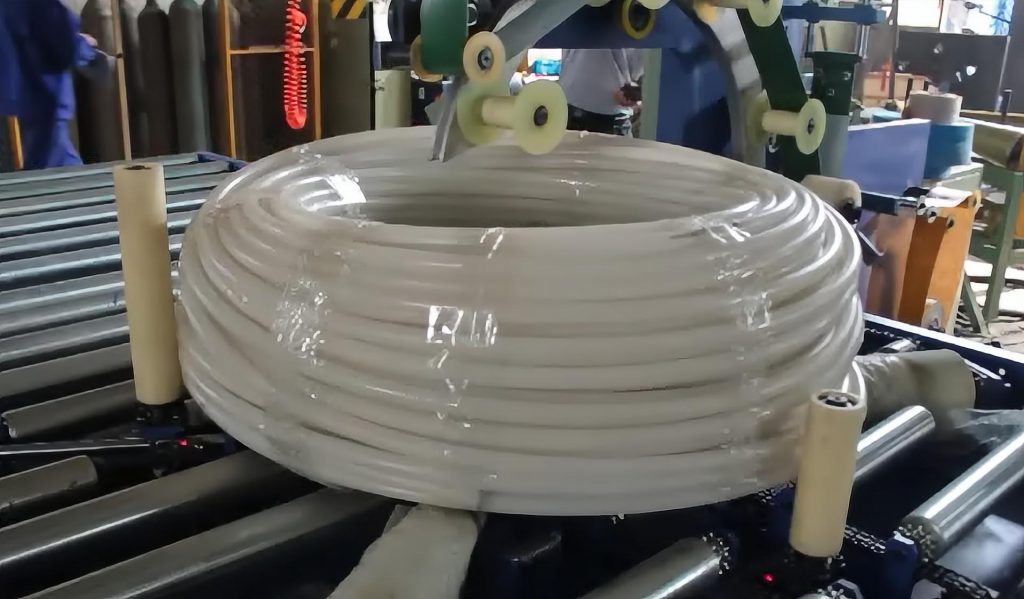
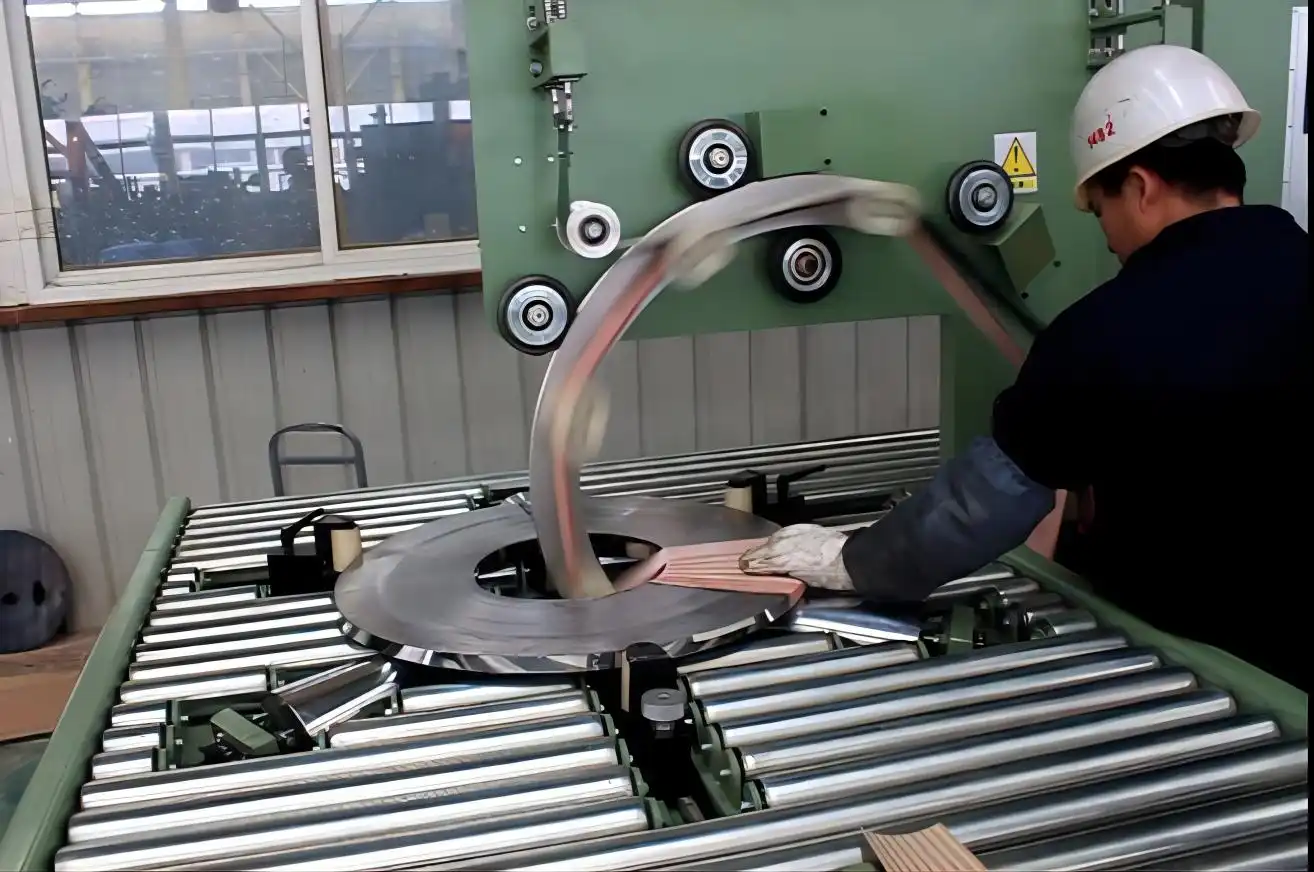
Cuộn dây nằm ngang (hướng lên trời) trên các con lăn băng tải được điều khiển bằng động cơ và đồng bộ. Một vòng quay hình chữ C dẫn động con thoi chứa vật liệu đóng gói đi qua khe hở của cuộn dây, phân phối vật liệu bảo vệ xung quanh mặt cắt ngang (đường kính ngoài, mặt trên/dưới và đường kính trong).
Khi vòng quay xoay trong lỗ khoan, các con lăn phía dưới đồng thời quay cuộn dây đai quanh trục thẳng đứng của nó. Chuyển động kết hợp này tạo ra một lớp quấn xoắn ốc chồng lên nhau dọc theo toàn bộ chu vi. Một phanh ma sát tích hợp trên giá đỡ vật liệu duy trì lực căng màng liên tục, có thể điều chỉnh (15–45 N) để giữ chặt bó dây mà không bị cong mép.
Tại sao lại bố trí theo chiều ngang cho dải
Các cuộn dây dạng dải có khe hẹp (tỷ lệ chiều rộng trên đường kính < 0.25) thiếu độ cứng cấu trúc theo phương ngang. Khi đặt thẳng đứng trên đường kính ngoài của chúng (nằm ngang theo mắt), toàn bộ trọng lượng tập trung vào một vùng tiếp xúc tiếp tuyến hẹp. Tải trọng không đều này gây ra:
- Hiện tượng lõm cạnh vĩnh viễn và biến dạng gờ trên các hợp kim mềm (đồng C1100, đồng phốt pho).
- Hiện tượng co rút tâm và dịch chuyển lớp trong quá trình quay.
- Rủi ro lật đổ trong quá trình vận chuyển.
Bằng cách đỡ cuộn thép nằm phẳng trên bề mặt (hướng lên trời), trọng lượng tĩnh được phân bố đều trên toàn bộ mặt bàn con lăn. Vật liệu được quấn dưới ứng suất cắt xuyên tâm bằng không, duy trì tính toàn vẹn của cuộn thép đã xẻ và các lớp quấn bên ngoài chặt chẽ.
Cuộn dây của bạn có vừa không?
Mặt cắt cuộn dây phải phù hợp với đường kính trong của vòng quay, phạm vi bao bọc của giá đỡ vật liệu và giới hạn chiều rộng của băng tải:
| Tham số | Thiết kế bao bì FPC-300 |
|---|---|
| khả năng chịu tải của cuộn dây | 10–1,000 kg |
| Chiều rộng cuộn dây (W) | 10 tầm 300 mm |
| Đường kính ngoài (OD) của cuộn dây | 700 tầm 1,200 mm |
| Đường kính trong (ID) của cuộn dây | 400 tầm 900 mm |
| Hạn chế thành xuyên tâm (Đường kính ngoài – Đường kính trong) | < 600 mm (Đường kính thành ≤ 300 mm) |
Điều kiện độ dày thành xuyên tâm quyết định khe hở qua cổ vòng:
Radial Wall = (OD - ID) / 2 < 300 mm
Nếu một cuộn dây có đường kính ngoài 1,200 mm và đường kính trong 500 mm, thì hiệu số là 700 mm (thành = 350 mm). Mặc dù cả đường kính ngoài và đường kính trong đều nằm trong phạm vi cho phép khi xét riêng lẻ, nhưng tiết diện sẽ gây cản trở đường đi của bộ phân phối vật liệu bên trong vòng.
| Ví dụ về cuộn dây | Đường kính ngoài (OD) | Đường kính trong (ID) | OD – ID | Đánh giá độ phù hợp |
|---|---|---|---|---|
| Cuộn dây A | 1,000 mm | 508 mm | 492 mm | Qua (Chiều cao tường = 246 mm ≤ 300 mm) |
| Cuộn dây B | 1,200 mm | 500 mm | 700 mm | Fail (Chiều cao tường = 350 mm > giới hạn 300 mm) |
| Cuộn dây C | 800 mm | 400 mm | 400 mm | Qua (Chiều cao tường = 200 mm ≤ 300 mm) |
Thời gian đóng gói và đầu ra
Thời gian chu kỳ phụ thuộc vào chu vi cuộn dây, tốc độ quay và tỷ lệ chồng màng cần thiết. Bảng dưới đây trình bày tốc độ sản xuất với thời gian định vị băng tải là 10 giây:
| Giai đoạn xử lý | Cuộn dây ánh sáng tốc độ cao | Cuộn dây nặng/đặc |
|---|---|---|
| Chu trình quấn quỹ đạo | 35 s | 50 s |
| Chuyển giao đầu vào và đầu ra | 10 s | 10 s |
| Tổng thời gian chu kỳ cho mỗi cuộn dây | 45 s | 60 s |
| Tổng lưu lượng (cuộn dây/giờ) | 80 cuộn dây/giờ | 60 cuộn dây/giờ |
| Truyền động động học | Đặc điểm kỹ thuật |
|---|---|
| Tốc độ quay vòng | 5–100 vòng/phút (Điều khiển bằng biến tần) |
| Tốc độ tuyến tính của con lăn | 2–4 m / phút |
| Khả năng điều chỉnh độ chồng chéo | Có thể lập trình từ 10% đến 90%. |
Lưu ý: Sản lượng thực tế đã tính đến thời gian thay cuộn giấy theo lịch trình (2-3 phút mỗi lần thay).
Vật liệu và sự chồng chéo
Hệ thống giá đỡ xoay tròn chấp nhận nhiều loại vật liệu đóng gói công nghiệp khác nhau tùy thuộc vào độ nhạy bề mặt và yêu cầu bảo vệ chống ẩm:
| Mục | Thông số kỹ thuật FPC-300 |
|---|---|
| Vật liệu đóng gói | Giấy crepe VCI, băng PP dệt, màng co LLDPE |
| Đường kính lõi cuộn | Tiêu chuẩn 50 mm (2.0 in) hoặc 76 mm (3.0 in) |
| Chiều rộng của cuộn | 90 tầm 120 mm |
| Đường kính ngoài cuộn vật liệu | Tối đa 200 mm (quy định bởi đường kính trong tối thiểu của cuộn dây) |
| Kiểm soát độ căng của màng | Bộ ly hợp cơ khí / phanh lò xo điều chỉnh được (15–45 N) |
Để ngăn ngừa mài mòn bề mặt trên đồng hoặc thau được đánh bóng như gương, vòng quay xoay trên các bánh xe truyền động ma sát bằng polyurethane chất lượng cao. Các con lăn băng tải được lưu hóa bằng cao su nitrile công nghiệp dày 5 mm (độ cứng Shore A 75). Điều chỉnh chiều cao vòng (tay quay thủ công hoặc vít điều khiển bằng động cơ) giúp căn chỉnh miệng vòng cho phù hợp với các chiều cao cuộn dây khác nhau.
Nâng cấp đường dây
FPC-300 được cấu hình để tích hợp dạng mô-đun vào các dây chuyền đóng gói cuộn thép xẻ rãnh hiện có, nằm giữa máy lật/hạ cuộn và máy xếp pallet:
- Phù hợp chiều cao: Chiều cao tiêu chuẩn của đỉnh con lăn băng tải (TOR) là 650–850 mm, có thể điều chỉnh tại chỗ bằng các tấm đệm cân bằng chịu lực cao (±50 mm).
- Kiểm soát quá trình bắt tay: Các tiếp điểm khô, Profinet hoặc Ethernet/IP cho phép kết nối trực tiếp với các bàn xoay cấp cuộn dây ở phía thượng nguồn và các dây chuyền đóng đai ở phía hạ nguồn.
- Tùy chọn tự động hóa:
- Kẹp và cắt đuôi bằng khí nén: Tự động giữ và kẹp màng phim ở cuối vòng xoắn cuộn.
- Bộ dụng cụ dán băng keo chu vi OD: Dán một lớp băng keo quanh đường kính ngoài của cuộn dây đã hoàn thiện để cố định các đầu dây dẫn mà không cần tiếp xúc nhiệt.
Tiện ích và an toàn
| Tham số | Yêu cầu hoạt động |
|---|---|
| Cung cấp năng lượng | Điện áp 380 V AC, 3 pha, 50/60 Hz (tùy chọn 220 V / 480 V) |
| Nguồn điện lắp đặt | ~2.5 kW (Động cơ vòng: 1.5 kW; Truyền động con lăn: 0.75 kW) |
| Khí nén | 0.5–0.7 MPa (5–7 bar), không khí khô đã lọc, ~120 NL/phút |
| Phần cứng PLC | PLC Siemens S7-1200 hoặc Delta với màn hình HMI màu 7 inch. |
Việc tuân thủ các quy định an toàn tuân theo các tiêu chuẩn máy móc quốc tế:
- Đánh giá rủi ro: Được thiết kế theo các nguyên tắc an toàn máy móc tiêu chuẩn ISO 12100:2010.
- Mã số máy đóng gói: Tuân thủ tiêu chuẩn an toàn EN 415-10:2014.
- Bảo vệ người vận hành: Hai màn chắn ánh sáng an toàn quang học loại 4 ở lối vào/ra băng tải; mạch dừng khẩn cấp với rơle an toàn để đặt lại; cửa ra vào có khóa liên động đến giá đỡ vòng.
Danh sách kiểm tra lựa chọn cho máy quấn cuộn dải
- Phạm vi kích thước cuộn dây: Đường kính ngoài tối thiểu/tối đa (700–1,200 mm), Đường kính trong (400–900 mm), Chiều rộng (10–300 mm).
- Tiết diện tối đa: Kiểm tra xem
(OD - ID) / 2 ≤ 300 mm. - Phạm vi trọng lượng cuộn dây: Tải trọng tối thiểu/tối đa trong khoảng 10–1,000 kg.
- Vật liệu ưa thích: Màng LLDPE, giấy thường hoặc màng chống ăn mòn VCI.
- Độ cao thượng lưu/hạ lưu: Chiều cao con lăn (TOR) và tốc độ dây chuyền băng tải.
- Mục tiêu năng suất: Số lượng cuộn dây cần thiết mỗi giờ làm việc.
Câu hỏi thường gặp về kỹ thuật
Hỏi: Tại sao lại quấn các cuộn dải kim loại hẹp theo chiều ngang thay vì chiều dọc? Đáp: Cuộn hẹp đặt dọc sẽ tựa trên cạnh của nó, có nguy cơ bị trượt dọc (co giãn) và móp mép. Băng tải ngang đỡ toàn bộ bề mặt phẳng, giữ nguyên hình dạng mép dải kim loại.
Hỏi: Giới hạn hình học quan trọng đối với FPC-300 là gì?
A: Ngoài đường kính ngoài tuyệt đối (1,200 mm) và đường kính trong (400 mm), độ dày thành xuyên tâm của cuộn dây (OD - ID) / 2 Khoảng hở này không được vượt quá 300 mm. Khoảng hở này cần thiết để con trượt phim có thể đi qua lỗ cuộn phim một cách tự do.
Hỏi: Chu kỳ quấn điển hình là bao nhiêu? Đáp: Chỉ riêng việc quấn mất từ 35 đến 50 giây tùy thuộc vào đường kính ngoài và tỷ lệ chồng chéo. Tổng thời gian của chu kỳ, bao gồm cả việc định vị, xấp xỉ 45 đến 60 giây (60–80 cuộn/giờ).
Hỏi: Máy có cần neo móng chuyên dụng không? Trả lời: Không cần hố bê tông đặc biệt. Máy sử dụng đế thép kết cấu hàn chắc chắn với các tấm đệm giảm rung, có thể điều chỉnh độ cao.
Hỏi: Có thể kết hợp nhiều loại vật liệu đóng gói trong một lần xử lý không? Trả lời: Có. Máy phân phối hai giai đoạn cho phép sử dụng đồng thời hoặc tuần tự giấy VCI để chống gỉ, sau đó là màng co để bịt kín bên ngoài chống thấm nước.
Bước tiếp theo
- Gửi thông số kỹ thuật cuộn dây: Vui lòng gửi thông tin về phân bố kích thước cuộn dây (đường kính ngoài, đường kính trong, chiều rộng, khối lượng) và thời gian chu kỳ mục tiêu đến địa chỉ sau: info@fhopepack.com.
- Xem lại bố cục GA tùy chỉnh: Nhận bản vẽ bố trí 2D và báo giá kỹ thuật trong vòng 48 giờ.
- Kiểm toán tích hợp dây chuyền sản xuất: Phối hợp với đội ngũ kỹ sư đóng gói của chúng tôi để đồng bộ hóa các băng tải phía thượng nguồn, các kết nối điện và kết nối khí nén.
Đọc liên quan
- Tổng quan kỹ thuật về máy quấn cuộn dây đồng FPC-300
- Dây chuyền đóng gói cuộn dây đồng tự động có chức năng dán nhãn và xếp chồng.
- Hệ thống đóng gói và hạ tải cuộn thép xẻ rãnh
- Máy móc đóng gói và co màng cuộn ống đồng
nguồn
- Dữ liệu kỹ thuật thiết bị: Máy quấn cuộn ngang FPC-300
- Tiêu chuẩn an toàn và máy móc: Đánh giá rủi ro theo tiêu chuẩn ISO 12100:2010 & Tiêu chuẩn EN 415-10:2014 về an toàn máy đóng gói
Lần cuối cập nhật: 04/10/2026