Tóm tắt
Trong bao bì cáp và dây điện thứ cấp, tính toàn vẹn của thương hiệu trên bề mặt cũng quan trọng như khả năng chống ẩm. Nhãn tự dính tiêu chuẩn bên ngoài dễ bị bong tróc trong quá trình vận chuyển tại kho, trong khi màng bọc co giãn in sẵn theo yêu cầu đòi hỏi chi phí in ấn cao đối với các lô dây điện số lượng ít, nhiều loại. Máy quấn cuộn cáp vòng ngang tự động của chúng tôi tích hợp mô-đun phân phối băng in logo độc lập, đồng bộ trực tiếp lên vòng quay. Bằng cách xen kẽ màng bọc co giãn trong suốt tiêu chuẩn với ruy băng polymer có thương hiệu trong một chu kỳ quay tự động duy nhất, logo được bao bọc vĩnh viễn bên trong hoặc liên kết với cấu trúc bao bì với chi phí vật tư tiêu hao tối thiểu.
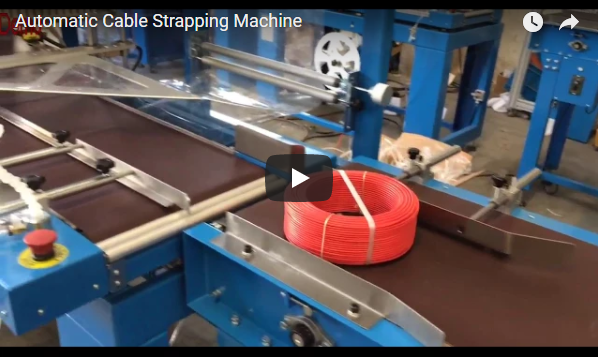
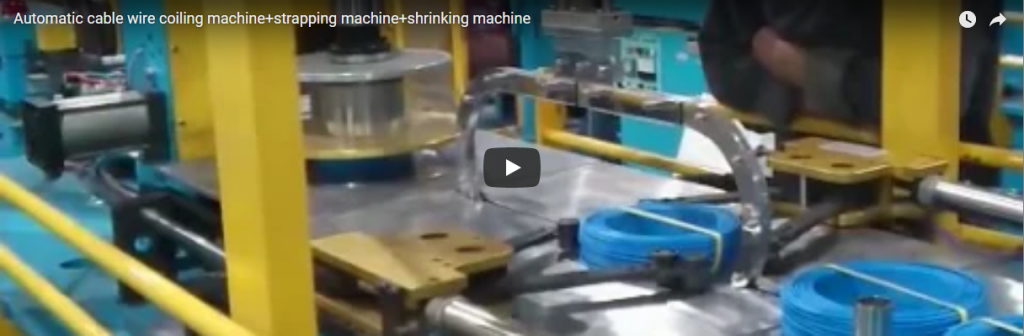
Máy hoạt động như một hệ thống đóng gói tự động được tích hợp vào dây chuyền ép đùn và cuộn dây liên tục. Được điều khiển thông qua màn hình cảm ứng HMI của Siemens với hệ thống điều phối chuyển động PLC, trạm này sử dụng các con lăn dẫn động bằng polyurethane chịu tải nặng để đỡ và xoay cuộn cáp qua lỗ vòng quỹ đạo, tạo ra một gói hàng được đóng gói chắc chắn, sẵn sàng cho việc vận chuyển bằng xe nâng.
Mục lục
- Tại sao lại đưa hình ảnh logo vào phim?
- Đường dẫn băng logo và thứ tự lớp
- Trình tự bao bọc
- Dữ liệu máy
- thời gian quấn và chiều dài băng dính
- Danh sách kiểm tra lựa chọn
- Sự An Toàn
- Câu hỏi thường gặp về kỹ thuật
- Bước tiếp theo
- Đọc liên quan
- nguồn
Tại sao lại đưa hình ảnh logo vào phim?
Các phương pháp in nhãn truyền thống cho dây dẫn cuộn và cáp điện đều có những hạn chế nhất định về mặt vận hành:
- Ghi nhãn thủ công sau khi đóng góiViệc dán nhãn sau khi đóng gói tạo thêm một công đoạn lao động. Các nhãn dán bề mặt này thường bị bong tróc, nhăn nhúm hoặc tách rời dưới tác động của độ ẩm môi trường và ma sát trong quá trình xếp pallet.
- Màng bọc co giãn in sẵn khổ rộng toàn bộViệc in hình ảnh thương hiệu trên toàn bộ màng bọc co giãn đòi hỏi số lượng đặt hàng tối thiểu (MOQ) lớn cho mỗi mã sản phẩm (SKU), làm tắc nghẽn vốn hoạt động và làm biến dạng hình ảnh logo khi chịu lực kéo giãn cơ học trước khi sử dụng từ 150% đến 250%.
Việc cấp đồng thời băng logo BOPP hoặc PE in hẹp, không kéo giãn (thường rộng 30–50 mm) cùng với màng bọc co giãn trong suốt tiêu chuẩn thương mại (LLDPE) giải quyết được cả hai vấn đề. Băng logo vẫn giữ được độ ổn định về kích thước, độ rõ nét của hình ảnh được bảo toàn, thời gian thay cuộn dưới hai phút và chi phí bao bì tiêu hao giảm đáng kể so với các loại màng in chuyên dụng.
Đường dẫn băng logo và thứ tự lớp
Vòng quay quỹ đạo chứa hai giá đỡ cuộn riêng biệt: một cho bộ phận phân phối màng co và một cho giá đỡ lõi băng dính logo. Cả hai loại vật liệu đều đi qua lỗ bên trong của cuộn cáp trong mỗi vòng quay. Độ lệch cơ học giữa hai vị trí đẩy vật liệu quyết định thứ tự cán màng:
- Lớp trên cùng (Băng dính bên ngoài lớp màng)Dải in logo được đưa vào phía cuối của bộ phận phân phối màng phim, in logo trực tiếp lên chu vi bên ngoài để đạt được độ sắc nét tối đa của bản in. Cấu hình này phù hợp cho việc phân phối khô, nhanh chóng.
- Lớp xen kẽ (Băng keo nằm dưới lớp màng trong suốt)Băng keo được đưa vào từ phía đầu của bộ phận phân phối màng. Lớp màng co trong suốt tiếp theo sẽ bao bọc băng keo đã in, áp sát vào bề mặt cáp. Điều này giúp bảo vệ bề mặt in khỏi ma sát với pallet, độ ẩm và tiếp xúc với hóa chất, đồng thời vẫn đảm bảo khả năng đọc mã vạch.
Do băng BOPP in có độ giãn dài khi đứt dưới 20%, trong khi màng co LLDPE chịu được sự giãn dài cơ học liên tục, nên băng này không được dùng chung với phanh căng màng chính. Bộ phận vận chuyển băng logo sử dụng phanh bột từ độc lập (định mức lên đến 25 N·m) với điều khiển chiết áp có thể điều chỉnh, ngăn ngừa sự giãn màng, biến dạng quang học và đứt gãy cơ học.
Trình tự bao bọc
- Cuộn dây cấp nguồnDây thép cuộn được đặt lên hai con lăn dẫn động và đỡ phủ polyurethane. Các con lăn dẫn hướng bên hông bằng khí nén tự động điều chỉnh để hạn chế độ lệch trục của cuộn dây.
- Kẹp web: Bộ kẹp khí nén giữ chặt phần đuôi phía trước của cả màng bọc co giãn và băng dán logo vào mép bắt đầu của trục cuốn.
- Gia tốc quỹ đạoVòng truyền động tăng tốc mượt mà nhờ điều khiển biến tần, dẫn hướng màng phim và băng logo được đồng bộ hóa đi qua lỗ trung tâm của cuộn dây.
- Lập chỉ mục xoayCác con lăn dẫn động phía dưới quay cuộn dây quanh trục tâm nằm ngang của nó. Tỷ lệ tốc độ tương ứng giữa động cơ dẫn động vòng và động cơ dẫn động con lăn thiết lập tỷ lệ chồng chéo đã được lập trình.
- Tự động cắt và xóaSau khi hoàn thành số vòng quay được thiết lập sẵn, kéo khí nén sẽ cắt gọn cả hai lớp màng. Bàn chải lau khí nén sẽ ấn và cố định phần đuôi màng vào chu vi bên ngoài đã được quấn.
- Phóng raGiá đỡ cuộn màng có thể nghiêng hoặc mở các thanh dẫn hướng bên, giúp giải phóng cuộn màng đã được dán nhãn để dễ dàng xả tự do, cân hoặc xếp lên pallet ở khâu tiếp theo.
Dữ liệu máy
| Thông số/Mô hình | FPCA-200 | FPCA-300 | đơn vị |
|---|---|---|---|
| Đường kính bên trong cuộn dây (ID) | 150-400 | 250-510 | mm |
| Đường kính ngoài của cuộn dây (OD) | 250-500 | 400-900 | mm |
| Chiều rộng/chiều cao cuộn dây (W) | 80-200 | 60-300 | mm |
| Khả năng chịu trọng lượng của cuộn dây | 2-50 | 20-200 | kg |
| Tốc độ vòng quỹ đạo | 10-120 | 10-90 | RPM |
| Thời gian chu kỳ cho mỗi cuộn dây | 20-30 | 20-38 | s |
| Phạm vi chồng lấp phim | 20–80 (có thể điều chỉnh) | 10–90 (có thể điều chỉnh) | % |
| cài đặt điện | 2.0 | 2.4 | kW |
| Cung cấp khí nén | 0.5-0.7 | 0.5-0.7 | MPa |
Một cảm biến quang điện tích hợp theo dõi quá trình cấp phim và băng. Nếu bất kỳ vật tư tiêu hao nào bị đứt hoặc hết, hệ thống điều khiển sẽ khởi động quá trình dừng giảm tốc có kiểm soát và kích hoạt cảnh báo trên giao diện người dùng (HMI), ngăn không cho các cuộn phim chưa được quấn hết ra khỏi trạm.
thời gian quấn và chiều dài băng dính
Để xác định thông lượng dây chuyền và mức tiêu hao vật tư trong quá trình thiết kế dây chuyền, hãy áp dụng các công thức động học dưới đây.
1. Số vòng quay cần thiết (N_ring)
Tổng số vòng quỹ đạo cần thiết để đạt được độ phủ toàn chu vi ở mức độ chồng lấp xác định:
N_ring = (π × OD) ÷ (W_film × (1 − Overlap_ratio))
2. Thời gian chu kỳ quấn lý thuyết (t_cycle)
Tính đến tốc độ quay vòng ổn định (RPM_ring) và thời gian tăng tốc của máy:
t_cycle = (N_ring ÷ RPM_ring) × 60 + t_handling
(Ở đâu t_handling (Thời gian này thể hiện quá trình cấp liệu, kẹp phôi, cắt và tăng tốc, thường từ 6–10 giây).
3. Lượng băng in logo tiêu thụ trên mỗi cuộn (L_tape)
Khi băng dán logo được dán liên tục trong suốt quá trình đóng gói:
L_tape = N_ring × 2 × (Coil_Width + (OD − ID) ÷ 2)
Ví dụ về kỹ thuật
- Cuộn dây cáp:
OD = 400 mm,ID = 200 mm,Width = 100 mm - Vật tư tiêu hao: Chiều rộng phim
W_film = 60 mm, Sự chồng chéo =50%(Overlap_ratio = 0.50), Tốc độ vòng =120 RPM
Tính toán:
- Bước ren hiệu dụng trên mỗi vòng quay =
60 × (1 − 0.50) = 30 mm - Chu vi cuộn dây =
π × 400 ≈ 1,257 mm - Cần có vòng quấn
N_ring = 1,257 ÷ 30 ≈ 42 wraps - Lợi nhuận mỗi vòng quay =
2 × (100 + (400 − 200) ÷ 2) = 400 mm = 0.4 m - Tổng số cuộn băng in logo =
42 × 0.4 m = 16.8 m - Thời gian quấn chủ động =
(42 ÷ 120) × 60 = 21 seconds
Danh sách kiểm tra lựa chọn
- Bao bì ba chiềuĐầy đủ các thông số về đường kính trong, đường kính ngoài, chiều rộng và trọng lượng bó cuộn dây.
- Thông lượng mục tiêuSản lượng cuộn dây cần thiết mỗi giờ để phù hợp với tốc độ ép đùn hoặc cuộn dây của dây chuyền sản xuất phía trước.
- Thông số kỹ thuật băng: Chất liệu băng keo (BOPP/PE/PVC), đường kính lõi (tiêu chuẩn 76 mm), chiều rộng băng keo (30–60 mm) và đường kính ngoài cuộn.
- Kiến trúc đóng góiXác định xem băng dính cần được dán trực tiếp lên bề mặt sản phẩm hay bên dưới lớp màng bảo vệ trong suốt bên ngoài.
- Tích hợp dây chuyền ngoại viYêu cầu đối với hệ thống băng tải định vị đầu vào tự động, cân kiểm tra trực tuyến hoặc in mã vạch bằng phương pháp truyền nhiệt.
- Vật liệu: Việc nạp liệu thủ công tại trạm so với việc tích hợp với hệ thống cuộn dây tự động đóng mở liên tục trên cao bằng robot.
Sự An Toàn
Kỹ thuật chế tạo máy móc hoàn toàn tuân thủ các tiêu chuẩn hài hòa của châu Âu và các yêu cầu an toàn máy móc công nghiệp của OSHA:
- Đánh giá rủi ro và công thái học: Được thiết kế theo EN ISO 12100: 2010 nhằm loại bỏ các điểm kẹp cơ học.
- An toàn máy móc đóng gói: Được xây dựng để EN 415-10: 2014 Thông số kỹ thuật cho máy đóng gói, có tính năng bảo vệ chu vi trong suốt liên kết với nhau để bảo vệ người vận hành khỏi các nguy hiểm từ quỹ đạo.
- Kiến trúc điệnĐược thực hiện theo EN 60204-1: 2018Được trang bị rơle mạch an toàn Cat 4 / PL e, nút dừng khẩn cấp hai kênh tiêu chuẩn tại bảng điều khiển tải và van xả cách ly khí nén khóa an toàn (LOTO).
Câu hỏi thường gặp về kỹ thuật
Hỏi: Việc cấp băng logo đồng bộ có làm giảm thời gian chu kỳ máy không? Trả lời: Không. Băng logo được cấp song song với bộ phận vận chuyển màng trên cùng một cụm vòng quay, do đó không cần thời gian dừng phụ trợ nào trong suốt chu kỳ đóng gói.
Hỏi: Nhân viên vận hành dây chuyền có thể nhanh chóng thay đổi logo thương hiệu giữa các lô sản xuất khác nhau không? Trả lời: Có. Lõi băng keo có khớp nối khí nén hoặc cơ khí tháo lắp nhanh. Việc thay cuộn băng keo chỉ mất chưa đến hai phút mà không cần dụng cụ hoặc phải luồn lại dây dẫn màng co chính.
Hỏi: Máy quét quang học có đọc được mã vạch in trên băng dính được bọc bên dưới lớp màng không? Trả lời: Có, miễn là màng LLDPE trong suốt đúc hoặc thổi tiêu chuẩn không chứa chất tạo màu được sử dụng với độ căng phù hợp, không tạo bọt khí hoặc hiện tượng mờ đục quang học.
Hỏi: Máy xử lý tình trạng hết cuộn băng như thế nào trong quá trình vận hành tự động? Trả lời: Cảm biến quang học không tiếp xúc sẽ ngay lập tức báo hiệu sự mất lực căng của băng, dừng vòng quay và giữ cuộn băng chưa hoàn chỉnh ở vị trí an toàn cho đến khi được bổ sung.
Bước tiếp theo
- Gửi dữ liệu sản phẩmVui lòng gửi thông số kích thước cuộn dây (đường kính trong, đường kính ngoài, chiều rộng, trọng lượng), mục tiêu chu kỳ và thông số mẫu băng keo đến địa chỉ sau: info@fhopepack.com.
- Kỹ thuật ứng dụngNhóm thiết kế cơ khí của chúng tôi kiểm định khe hở vòng, tỷ số truyền động quỹ đạo và kích thước phanh căng.
- Đề xuất cải tổNhận bản vẽ bố trí tổng thể kỹ thuật, bảng thông số kỹ thuật đầy đủ và báo giá chính thức trong vòng 24 giờ.
Đọc liên quan
- Máy quấn cuộn cáp FPCA-200 (sản phẩm)
- Máy quấn cuộn cáp FPCA-300 (sản phẩm)
- Giấy gói cuộn dây có dán logo
- Máy quấn cuộn nhỏ
nguồn
- Máy móc đóng gói FHOPE: Danh mục sản phẩm kỹ thuật quấn cuộn cáp dòng FPCA.
- Tài liệu lưu trữ kỹ thuật của FHOPE: Hệ thống dán logo đồng bộ tốc độ cao & Phát hiện đứt màng kép.
- Các tiêu chuẩn tham chiếu: EN ISO 12100:2010 (An toàn máy móc); EN 415-10:2014 (An toàn máy đóng gói); EN 60204-1:2018 (An toàn máy móc – Thiết bị điện).
Lần cuối cập nhật: 20/10/2026