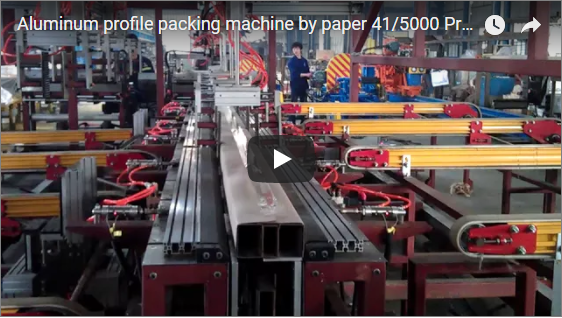
🛠️ Phạm vi
Khung pháp lý về mua sắm này quy định các bước kiểm định kỹ thuật bắt buộc đối với các hệ thống đóng gói màng co tự động được thiết kế cho các vật liệu có hình dạng dài, đảm bảo tuân thủ nghiêm ngặt các tiêu chuẩn xuất khẩu quốc tế và các quy trình an toàn vận hành trước khi đầu tư vốn, đồng thời cung cấp cho các kỹ sư các chỉ số đánh giá có thể áp dụng được.
Việc đóng gói màng co tự động cho các sản phẩm ép đùn bằng gỗ và nhôm đòi hỏi khả năng hàn nhiệt chính xác, kiểm soát lực căng động và các khóa an toàn đã được kiểm chứng để đạt được bao bì sẵn sàng xuất khẩu đồng thời giảm thiểu lao động thủ công. Ma trận đánh giá kỹ thuật này được thiết kế dành cho các nhà quản lý nhà máy, kỹ sư cơ khí và chuyên gia mua sắm khi đánh giá các dây chuyền đóng gói hoàn toàn tự động hoặc bán tự động. Các thông số vận hành cơ bản giả định môi trường nhà máy được kiểm soát trong khoảng nhiệt độ từ 0 đến 40 °C, sử dụng cấu hình điện công nghiệp tiêu chuẩn (một pha 220V hoặc ba pha 380V/50Hz, tùy thuộc vào tiêu chuẩn lưới điện khu vực). Lưu ý rằng tất cả các ngưỡng hiệu suất, tốc độ chu kỳ và dung sai kích thước được trích dẫn ở đây đều đại diện cho các tiêu chuẩn ngành điển hình cho bao bì định hình chịu tải nặng; thông số kỹ thuật thực tế sẽ khác nhau đáng kể tùy thuộc vào nhà sản xuất và phải được xác nhận dựa trên các bảng dữ liệu kỹ thuật cụ thể của nhà cung cấp. Hướng dẫn này loại trừ rõ ràng các thiết bị đóng gói chuyên dụng cho các ứng dụng thực phẩm, dược phẩm hoặc đông lạnh. Đối với các lô hàng quốc tế, dấu CE (Conformité Européenne) cho biết sản phẩm tuân thủ các chỉ thị an toàn máy móc của EU, trong khi PL d (Performance Level d) đề cập đến xếp hạng mạch an toàn tiêu chuẩn, đảm bảo giám sát hai kênh với khả năng phát hiện lỗi độc lập, theo tiêu chuẩn ISO 13849-1. Luôn luôn đối chiếu các thông số này với các yêu cầu quy định tại địa phương và tài liệu của nhà cung cấp trước khi hoàn tất hợp đồng.
🏗️ Danh sách kiểm tra cơ thể
Việc xác minh nguồn cung ứng đòi hỏi phải kiểm định một cách có hệ thống tính đồng nhất về nhiệt độ, tính dự phòng của mạch an toàn và phản ứng lực căng điều khiển bằng servo so với báo cáo thử nghiệm của nhà cung cấp để ngăn ngừa tắc nghẽn sản xuất và đảm bảo tuân thủ quy định trong tất cả các giai đoạn vận hành, bảo vệ vốn đầu tư và giảm thiểu thời gian ngừng hoạt động ngoài kế hoạch trong các chu kỳ sản xuất cao điểm.
Sử dụng ma trận kiểm tra kỹ thuật sau đây để kiểm tra từng thông số quan trọng. Đánh dấu mỗi mục là Đạt (✓) hoặc Không đạt (✗) sau khi xem xét báo cáo thử nghiệm được chứng nhận của nhà sản xuất, chứng chỉ an toàn điện của bên thứ ba hoặc video trình diễn thực tế. Tất cả các dung sai được liệt kê thể hiện phạm vi kỹ thuật điển hình cho các hệ thống bao bì định hình cấp công nghiệp; các giá trị thực tế phải được xác nhận thông qua tài liệu cụ thể của nhà cung cấp.
| # | Thông số kiểm tra | Phạm vi/Tiêu chuẩn chấp nhận đã được xác minh | Đèo / Fail |
|---|---|---|---|
| 1 | Độ đồng đều nhiệt độ của lớp hàn nhiệt | Sai số ±5 °C trên toàn bộ chiều rộng màng phim (phạm vi điển hình; vui lòng yêu cầu báo cáo phân tích nhiệt) | ☐ |
| 2 | Thời gian phản hồi của khóa liên động an toàn | ≤0.5 giây sau khi cửa bảo vệ mở (điển hình cho các hệ thống tuân thủ tiêu chuẩn CE; vui lòng xác nhận với nhà cung cấp) | ☐ |
| 3 | Mạch dừng khẩn cấp dự phòng | Giám sát hai kênh với khả năng phát hiện lỗi độc lập (tương đương ISO 13849-1 PL d) | ☐ |
| 4 | phản ứng động của sức căng màng | Điều chỉnh servo trong vòng 150–250 ms sau khi thay đổi cấu hình vật liệu (tùy thuộc vào nhà cung cấp) | ☐ |
| 5 | Khả năng chiều dài biên dạng tối đa | ≥10–12 m đối với gỗ, ≥8–10 m đối với nhôm định hình (phạm vi điển hình cho các ứng dụng chịu tải nặng) | ☐ |
| 6 | Chu kỳ hoạt động ở tải trọng tối đa | ≥12–18 gói/phút đối với các cấu hình lên đến 6 m (kiểm tra lại bằng báo cáo thử nghiệm của nhà cung cấp) | ☐ |
| 7 | Mức phát ra tiếng ồn | ≤75–80 dB(A) ở khoảng cách 1 m so với người vận hành (theo Chỉ thị về máy móc của EU 2006/42/EC) | ☐ |
| 8 | Tiêu thụ điện dự phòng | ≤1.5–2.5 kW cho cấu hình 10–15 gói/phút (thay đổi tùy thuộc vào kích thước servo) | ☐ |
Chỉ thị Mua sắm Quan trọng: Luôn luôn đảm bảo có chứng nhận an toàn điện từ bên thứ ba (ví dụ: Giấy chứng nhận CE hoặc chứng nhận UL) trước khi giải ngân bất kỳ khoản tiền đặt cọc nào. Chứng nhận chưa được xác minh có thể dẫn đến việc bị hải quan giữ lại, bắt buộc phải lắp đặt lại hoặc bị vô hiệu hóa bảo hiểm. Đối với cấu hình bán tự động, hãy xác minh rằng cơ chế hỗ trợ cấp phim thủ công yêu cầu lực vận hành ≤50 N, các tấm chắn thanh hàn nhiệt duy trì khoảng cách an toàn ≤6 mm và bộ điều khiển khởi động bằng hai tay được đấu nối cố định để ngăn ngừa việc kích hoạt ngẫu nhiên.
🔗 Liên quan : Khám phá thêm các giải pháp
📈 Tiêu chí Đạt/Không đạt
Các yêu cầu tuân thủ nghiêm ngặt đòi hỏi tất cả các ngưỡng an toàn và hiệu suất chính phải được xác minh, với các phê duyệt một phần yêu cầu thời gian khắc phục được ghi lại và các điều khoản phạt theo hợp đồng để bảo vệ vốn đầu tư và duy trì hoạt động liên tục trong suốt vòng đời thiết bị, đảm bảo độ tin cậy lâu dài và tuân thủ quy định.
Hệ thống đóng gói chỉ được chấp nhận cuối cùng khi mọi thông số bắt buộc (mục 1–8) đạt trạng thái Đạt đã được xác minh. Đối với các hệ thống bán tự động, ít nhất hai trong ba biện pháp kiểm soát an toàn bổ sung cũng phải đáp ứng thông số kỹ thuật. Bất kỳ thông số nào không đạt sẽ ngay lập tức yêu cầu nhà cung cấp cung cấp tài liệu kỹ thuật khắc phục hoặc tiến hành thử nghiệm nghiệm thu tại nhà máy (FAT) có người chứng kiến. Việc tuân thủ một phần (ví dụ: 6/8 mục chính) chỉ mang tính tạm thời và phải kèm theo lịch trình khắc phục bằng văn bản, các mốc hiệu suất được xác định rõ ràng và các điều khoản phạt theo hợp đồng liên quan đến việc chậm trễ khắc phục. Tất cả kết quả thử nghiệm, bao gồm cả biểu đồ bản đồ nhiệt và nhật ký phản hồi servo, phải được lưu trữ cùng với đơn đặt hàng và sổ tay bảo trì. Lưu ý rằng dung sai cơ bản chỉ mang tính minh họa; tiêu chí chấp nhận thực tế phải phù hợp với yêu cầu năng suất cụ thể của cơ sở, đặc tính chất nền màng và các quy định an toàn khu vực.
🛡️ Những vật dụng thường bị bỏ sót
Tính liên tục trong vận hành phụ thuộc vào việc xác minh dữ liệu phân bố nhiệt, độ trễ phản hồi của động cơ servo trong quá trình thay đổi vật liệu và các thỏa thuận về kho dự trữ phụ tùng theo khu vực để ngăn ngừa việc ngừng hoạt động dây chuyền sản xuất tốn kém và duy trì chất lượng đóng gói nhất quán trên các quy trình làm việc với nhiều loại vật liệu khác nhau, đảm bảo mục tiêu sản lượng và giảm chi phí bảo trì.
Ba thông số kỹ thuật sau đây thường xuyên gây ra lỗi sau khi lắp đặt do khâu kiểm tra trước khi mua không đầy đủ:
-
Xác minh bản đồ nhiệt: Các nhà cung cấp thường quảng cáo phân bố nhiệt đồng đều mà không cung cấp dữ liệu thực nghiệm từ cặp nhiệt điện. Các vùng niêm phong không được xác minh gây ra hiện tượng nhăn màng trên các chi tiết trang trí kiến trúc và làm suy yếu lớp chắn ẩm trên các bó gỗ, dẫn đến việc bị từ chối xuất khẩu. Biện pháp khắc phục: Yêu cầu biểu đồ phân bố nhiệt độ toàn chiều rộng trên thanh niêm phong, được xác thực trong điều kiện hoạt động liên tục ở nhiệt độ 120–180 °C (phạm vi nhiệt độ điển hình của màng PE).
-
Độ trễ phản hồi lực căng động: Việc chuyển đổi từ các thanh nhôm định hình thành mỏng (độ dày 1 mm) sang các bó gỗ đặc (tiết diện 80 mm) đòi hỏi phải hiệu chỉnh lại servo nhanh chóng. Các hệ thống có độ trễ phản hồi vượt quá 250 ms sẽ gây ra hiện tượng giãn quá mức màng, làm hỏng lớp niêm phong hoặc để lại vết trên bề mặt biên dạng. Hành động: Yêu cầu quay video tốc độ cao về quá trình thay đổi vật liệu trực tiếp đang hoạt động ở tốc độ chu kỳ 80% định mức.
-
Thời gian giao hàng phụ tùng và kho hàng khu vực: Các linh kiện quan trọng như thanh hàn nhiệt, bộ truyền động servo và con lăn cấp màng thường cần 4-8 tuần để cung cấp từ các trung tâm sản xuất ở châu Âu hoặc châu Á. Nếu không có thỏa thuận dự trữ hàng hóa tại địa phương hoặc cam kết kho hàng khu vực, sự cố của một linh kiện duy nhất có thể làm gián đoạn toàn bộ hoạt động đóng gói. Hành động: Xác minh bằng hợp đồng rằng nhà cung cấp duy trì kho phụ tùng khu vực được chứng nhận hoặc cung cấp quy trình thay thế được đảm bảo trong vòng 72 giờ.
Lưu ý kỹ thuật: Đối với các cơ sở xử lý nhiều loại vật liệu nền khác nhau, hãy xác nhận rằng màng co được chọn (thường là polyetylen hoặc polyolefin) duy trì khả năng tương thích nhiệt với cửa sổ niêm phong của máy. Ghi lại tất cả các ma trận tương thích trong đặc tả mua hàng để tránh sự không phù hợp giữa vật liệu và chất nền.
🔗 Xem thêm : Thiết bị liên quan
⚙️ Danh sách kiểm tra quyết định mua hàng (In nhanh)
Việc xác nhận mua sắm cuối cùng đòi hỏi phải đối chiếu các ràng buộc về kích thước vật lý, khả năng tương thích với lưới điện, hình dạng cuộn phim và các điều khoản bảo hành với khả năng cơ sở hạ tầng của thiết bị để đảm bảo tích hợp liền mạch và hiệu suất tối ưu ngay từ ngày đầu tiên, ngăn ngừa các chi phí sửa chữa tốn kém và đảm bảo tuân thủ quy định trên tất cả các khu vực hoạt động.
Trước khi ký kết hợp đồng, hãy kiểm tra các thông số tích hợp sau đây so với thông số kỹ thuật thiết kế của nhà máy:
-
Kích thước và khoảng cách an toàn của máy: Xác minh diện tích mặt bằng được phân bổ (thường là 8 m × 2 m cho các đường ống có chiều dài 12 m) cộng thêm khoảng cách an toàn 1.5 m ở tất cả các phía để bảo dưỡng.
-
Khả năng tương thích với lưới điện: Xác nhận sự phù hợp giữa pha điện áp và tần số (ví dụ: 380V / 50Hz ba pha cho hầu hết các đường dây công nghiệp; 460V / 60Hz cho các cơ sở ở Bắc Mỹ).
-
Thông số hình học cuộn phim: Xác nhận đường kính cuộn tối đa cho phép (phạm vi phổ biến trong ngành: đường kính lõi trong 250 mm, đường kính ngoài 600 mm) và dung sai độ dày lõi.
-
Bản địa hóa hệ thống điều khiển: Đảm bảo giao diện HMI hỗ trợ tiếng Anh, tiếng Quan thoại hoặc ngôn ngữ khu vực của bạn, kèm theo mã nguồn PLC có thể tải xuống cho các nhóm bảo trì nội bộ.
-
Chế độ bảo hành và dịch vụ: Được bảo hành ≥12 tháng cho các cụm cơ khí và ≥24 tháng cho các bộ truyền động servo và biến tần, với các điều khoản loại trừ được xác định rõ ràng.
-
Quy trình đào tạo người vận hành: Yêu cầu tối thiểu hai ngày đào tạo vận hành tại chỗ, bao gồm hiệu chuẩn điện trở, lập hồ sơ nhiệt và các quy trình dừng khẩn cấp.
Lưu ý: Tất cả các thông số về kích thước, điện và bảo hành đều thể hiện các tiêu chuẩn chung của ngành. Thông số kỹ thuật thực tế có thể khác nhau tùy thuộc vào nhà sản xuất, yêu cầu tuân thủ khu vực và cấu hình kỹ thuật tùy chỉnh. Luôn luôn kiểm tra lại với bảng dữ liệu kỹ thuật chính thức của nhà cung cấp trước khi hoàn tất việc mua hàng.
🛠️ Câu hỏi thường gặp
Việc lập kế hoạch tài chính và vận hành đòi hỏi mô hình hoàn vốn thực tế, quy trình đào tạo người vận hành bài bản và hiệu chỉnh lực căng phù hợp với từng loại vật liệu để tối đa hóa lợi tức đầu tư thiết bị và giảm thiểu thời gian ngừng hoạt động, đồng thời duy trì các tiêu chuẩn đóng gói nhất quán trên tất cả các ca sản xuất, đảm bảo hiệu quả hoạt động bền vững và chu kỳ bảo trì có thể dự đoán được để đạt lợi nhuận lâu dài.
Hỏi: Thời gian hoàn vốn điển hình cho máy đóng gói màng co tự động là bao lâu?
A: Dữ liệu ngành cho thấy thời gian hoàn vốn tiêu chuẩn từ 18 đến 36 tháng, phụ thuộc rất nhiều vào mức lương lao động khu vực, cấu hình ca làm việc và khối lượng đóng gói. Mặc dù một số cuộc kiểm toán cơ sở cho thấy mức tiết kiệm lao động vượt quá 80,000 đô la mỗi năm đối với các hoạt động hai ca có năng suất cao, nhưng những con số này chỉ mang tính minh họa và cần được tính toán lại dựa trên dữ liệu chi phí vận hành cụ thể của bạn, giá điện và chi phí bảo trì chung. Luôn luôn lập mô hình các kịch bản hoàn vốn dựa trên ước tính năng suất thận trọng trước khi phê duyệt vốn đầu tư.
Hỏi: Tôi có cần một chương trình đào tạo chuyên biệt cho người vận hành không?
A: Có. Mặc dù hầu hết các nhà sản xuất thiết bị gốc (OEM) đều cung cấp hai ngày đào tạo vận hành tại chỗ, nhưng thông thường người vận hành cần thêm 5-7 ngày thực hành có giám sát để đạt được tốc độ chu kỳ tối ưu. Các lỗi vận hành thường gặp bao gồm hiệu chỉnh độ căng màng không chính xác, cài đặt cửa sổ nhiệt không phù hợp và không tuân thủ đầy đủ quy trình dừng khẩn cấp. Hãy dự trù kinh phí cho một khóa học bồi dưỡng có cấu trúc sau sáu tháng để củng cố các quy trình an toàn và quy trình khắc phục sự cố.
Hỏi: Cùng một máy có thể xử lý cả thanh gỗ và thanh nhôm không?
A: Có, với điều kiện hệ thống có tính năng điều khiển lực căng bằng servo có thể điều chỉnh và phạm vi nhiệt độ hàn kín rộng (thường là 120–180 °C đối với màng polyethylene tiêu chuẩn). Các sản phẩm nhôm đùn đòi hỏi các thông số lực căng nghiêm ngặt hơn để tránh làm trầy xước bề mặt, trong khi gỗ cần công suất nhiệt cao hơn để bù đắp cho sự thay đổi độ ẩm. Luôn yêu cầu thử nghiệm chuyển đổi được ghi lại bằng vật liệu nền thực tế của bạn trước khi hoàn tất thỏa thuận mua bán.