Tóm tắt: Việc xếp chồng thủ công các đoạn ống dẫn PVC mỏng thành bó rất chậm và tạo ra các đầu không đều, khiến việc đóng gói và vận chuyển bó hàng trở nên khó khăn hơn. Dây chuyền của chúng tôi cấp ống dẫn PVC màu trắng, căn chỉnh chúng trên các thanh dẫn hướng, xếp chồng các đoạn ống và giữ chồng ống dưới đầu ép để tạo thành các bó đồng đều. Số lượng đoạn ống trong mỗi bó được xác định bằng số đoạn ống xếp chồng theo chiều ngang nhân với chiều cao của các lớp , và điều đó quyết định kích thước của bó.
Mục lục
- Máy làm gì
- Làm thế nào mà chiều dài đường đua lại trở thành một bó?
- Số lượng sản phẩm mỗi bó
- Kiểm soát và an toàn
- Danh sách kiểm tra lựa chọn cho dây chuyền đóng gói bó ống dẫn
- Câu hỏi thường gặp về kỹ thuật
- Bước tiếp theo
- Đọc liên quan
- nguồn
Máy làm gì
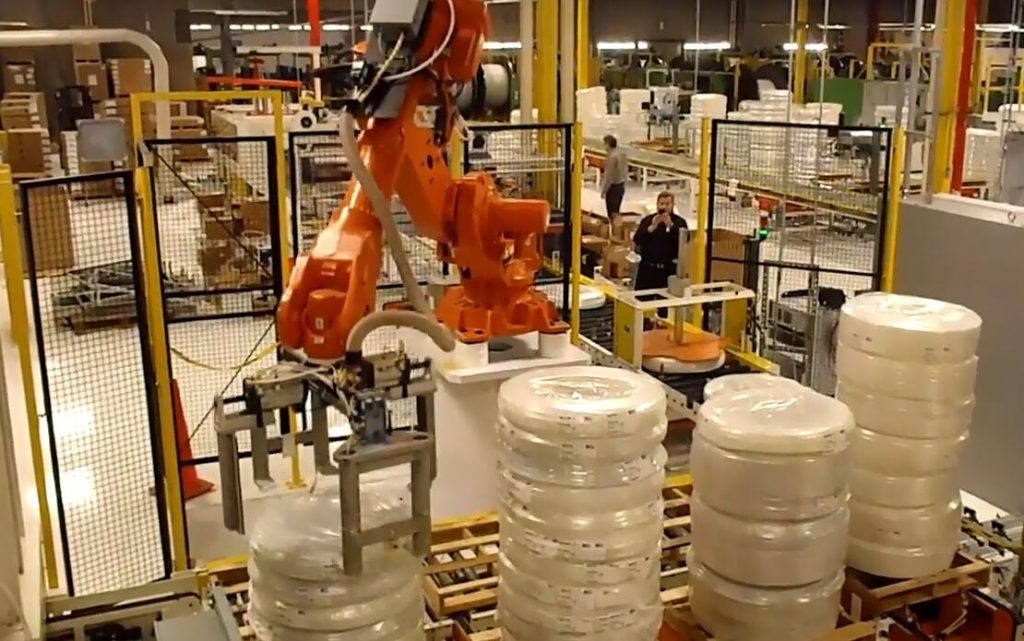
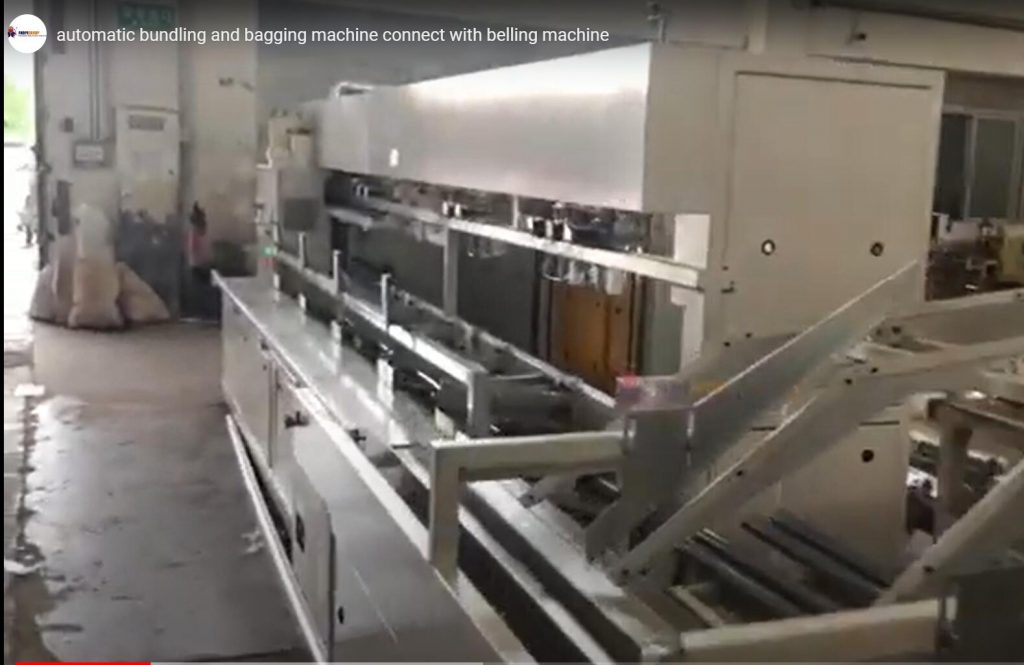
Dây chuyền bó tự động nhận các máng cáp PVC cắt theo chiều dài trực tiếp từ bàn cắt ép đùn hoặc trạm tập kết trung chuyển. Các đoạn cáp đi vào dây chuyền thông qua cơ chế cấp liệu kẹp chủ động giúp giảm quán tính của sản phẩm và đưa từng đoạn cáp thẳng hàng lên băng tải.
Các thanh dẫn hướng ngang có thể điều chỉnh, ma sát thấp chạy dọc theo đường băng tải. Các thanh dẫn hướng này giữ cố định các biên dạng dọc theo trục chuyển động của chúng, loại bỏ độ lệch trục và sự sai lệch sang hai bên trước khi bắt đầu sắp xếp. Các cảm biến quang học được đặt ngang qua các cửa trung chuyển ghi nhận từng biên dạng đi qua để theo dõi luồng dây chuyền, theo dõi khoảng thời gian chu kỳ và xác minh tính nhất quán của nguồn cấp.
Sau khi số lượng bó dây được tập hợp xong, một đầu ép thẳng đứng phía trên sẽ hạ xuống các bó dây đã được nhóm lại. Đầu ép sẽ tạo ra lực kẹp thẳng đứng được kiểm soát và phân bổ đều lên các điểm dừng cơ học cứng chắc, giúp ổn định các bó dây, tránh làm xê dịch mà không làm biến dạng hoặc trầy xước ống dẫn PVC thành mỏng. Bó dây vuông vức đã được nén chặt sau đó sẽ được chuyển đến cửa ra, sẵn sàng cho các công đoạn tiếp theo như đóng đai thủ công, bọc màng tự động hoặc đóng bao bảo vệ.
Tất cả các chuyển động cơ học cốt lõi—bao gồm chu kỳ kẹp, tốc độ băng tải, độ trễ kích hoạt cảm biến và thời gian giữ ép—đều được quản lý và giám sát thông qua giao diện người vận hành màn hình cảm ứng công nghiệp (HMI).
Làm thế nào mà chiều dài đường đua lại trở thành một bó?
Quá trình chuyển đổi từ các thanh định hình rời rạc, trơn trượt thành một bó chắc chắn, sẵn sàng để đóng gói trên pallet diễn ra theo một chuỗi năm giai đoạn liên tục:
| Bước | Điều gì xảy ra |
|---|---|
| Nuôi | Các đoạn dây được đưa vào qua bộ cấp liệu kẹp. |
| Căn chỉnh | Các thanh dẫn hướng giúp làm thẳng từng đoạn. |
| Sắp xếp | Chiều dài được thu thập tại đầu ra. |
| Ấn Bản | Phần đầu giữ các đoạn dây ở đúng vị trí. |
| Out | Gói hàng di chuyển đến lối ra. |
Các đầu được căn chỉnh thẳng hàng và chồng lên nhau được ép chặt tạo thành một bó có hình vuông.
Ngoài việc xếp chồng thô sơ, sản xuất hiện đại đòi hỏi quy trình vận hành liền mạch ở các khâu tiếp theo. Dây chuyền tích hợp các cảm biến quang học và các thuật toán đếm do PLC điều khiển để xác minh số lượng sản phẩm trước khi đóng gói [đánh giá của nhà sản xuất].
Được xây dựng trên khung kết cấu dạng mô-đun, máy có thể hoạt động như một thiết bị sắp xếp độc lập hoặc kết hợp với các mô-đun đóng đai bó, quấn màng co ngang và đóng bao [đánh giá của nhà sản xuất]. Cơ giới hóa bước này giúp giữ cho các đầu vuông vắn, tránh hư hỏng đầu trong quá trình vận chuyển và nâng cao năng suất đóng gói sau khi ép đùn [đánh giá của nhà sản xuất].
Số lượng sản phẩm mỗi bó
Kích thước bó phụ thuộc vào tiết diện danh nghĩa và cấu hình lưới xếp chồng (số mảnh trên các cột ngang × số lớp dọc).
Ví dụ minh họa:
| Mục | Giá trị |
|---|---|
| Chiều rộng rãnh dẫn dây (hình minh họa) | 40 mm |
| Chiều cao máng dẫn dây (mang tính minh họa) | 25 mm |
| Các quân cờ theo chiều ngang, 400 ÷ 40 | 10 |
| Số lớp cao, 100 ÷ 25 | 4 |
| Phần gói | 400 x 100 mm |
| Số lượng miếng mỗi bó: 10 × 4 | 40 |
Thay đổi kích thước máng dẫn dây và cùng một phần ống dẫn sẽ chứa số lượng dây khác nhau.
Ví dụ, một biên dạng nhỏ hơn 20 × 10 mm trong cùng một phần bó 400 × 100 mm sẽ cho ra 20 mảnh theo chiều ngang (400 ÷ 20) và 10 lớp theo chiều cao (100 ÷ 10), hoặc 200 mảnh mỗi bó [được suy ra]. Các thanh dẫn hướng, cửa sắp xếp và hành trình ép được thiết lập cho từng biên dạng khi báo giá.
Kiểm soát và an toàn
Cơ cấu kẹp giấy, các bộ phận dẫn hướng và đầu ép di chuyển với lực mạnh. Các bộ truyền động khí nén và xích truyền động tạo ra lực cơ học đáng kể trong quá trình sắp xếp và nén tốc độ cao. Nhân viên vận hành phải tránh xa khu vực nạp liệu và khu vực ép được bảo vệ trong quá trình sản xuất đang diễn ra.
Mọi thao tác xử lý tắc nghẽn bó dây, kiểm tra bảo trì hoặc điều chỉnh dẫn hướng chỉ được thực hiện khi dây chuyền đã dừng và được cách ly.
Các tiêu chuẩn áp dụng phụ thuộc vào thị trường đích. Đối với thị trường CE, tiêu chuẩn ISO 12100 quy định phương pháp đánh giá rủi ro và tiêu chuẩn EN 415-10 quy định các yêu cầu chung cho máy đóng gói. Việc tuân thủ các chỉ thị an toàn hài hòa này đảm bảo rằng các điểm kẹp vật lý, nguy cơ ép từ trên cao và các khu vực chuyển động động được bảo vệ bằng hệ thống bảo vệ vật lý liên kết và mạch dừng khẩn cấp được giám sát.
Danh sách kiểm tra lựa chọn cho dây chuyền đóng gói bó ống dẫn
Khi lập kế hoạch lắp đặt hệ thống bó ống dẫn điện tự động, hãy đánh giá các thông số kỹ thuật sau:
- Kích thước và chiều dài của rãnh dẫn điện.
- Số lượng sản phẩm mỗi bó và từng phần của bó sản phẩm.
- Buộc hoặc cột các kiện hàng sau khi xếp chồng lên nhau.
- Tốc độ dây chuyền của máy đùn cấp liệu cho dây chuyền.
- Nhãn dán trên từng bó sản phẩm.
- Diện tích sàn.
Câu hỏi thường gặp về kỹ thuật
Hỏi: Dây chuyền này làm gì? Đáp: Nó cấp liệu, căn chỉnh, ép và xếp các đoạn ống dẫn PVC thành bó. Nó thay thế việc xếp thủ công bằng một quy trình tự động trên dây chuyền, cấp các đoạn ống đã cắt, làm vuông các đầu bằng thanh dẫn hướng cơ khí, xếp chúng theo số lượng đã được lập trình và giữ chúng phẳng dưới đầu ép thẳng đứng để đóng gói sạch sẽ ở các công đoạn tiếp theo.
Hỏi: Một bó có bao nhiêu mảnh? Đáp: Số mảnh theo chiều ngang nhân với chiều cao của các lớp: 10 × 4 cho ra 40 mảnh trong một bó có kích thước 400 × 100 mm trong ví dụ của chúng tôi. Tổng số mảnh phụ thuộc trực tiếp vào kích thước mặt cắt ngang bên ngoài của thanh so với chiều rộng và chiều cao bó mong muốn.
Hỏi: Tại sao phải căn chỉnh chiều dài trước? Đáp: Các đầu vuông và các đoạn thẳng sẽ xếp chồng đều và đóng gói vuông vắn. Việc căn chỉnh từng thanh gỗ theo thanh dẫn hướng trước khi xếp chồng theo chiều dọc giúp ngăn ngừa các đoạn gỗ bị chéo nhau bên trong, loại bỏ hiện tượng cong vênh của bó gỗ, tránh hư hỏng đầu thanh trong quá trình vận chuyển và đảm bảo hình dạng bó gỗ nhất quán cho đầu đai hoặc vòng quấn.
Hỏi: Dây chuyền được vận hành như thế nào? Trả lời: Thông qua bảng điều khiển màn hình cảm ứng. Người vận hành có thể thiết lập số lượng ma trận bó, tinh chỉnh độ trễ sắp xếp băng tải, điều chỉnh thời gian giữ kẹp của máy ép và theo dõi trạng thái cảm biến chẩn đoán trực tiếp từ giao diện HMI trung tâm.
Hỏi: Thiết bị này có thể đáp ứng kích thước máng dẫn điện của tôi không? Trả lời: Hãy gửi kích thước và chiều dài của máng dẫn điện, chúng tôi sẽ lập kế hoạch đóng gói. Thiết bị có cấu trúc dạng mô-đun được thiết kế để phù hợp với nhiều loại máng dẫn điện tiêu chuẩn công nghiệp cũng như các kích thước tùy chỉnh phù hợp với mặt cắt ngang cụ thể của khách hàng [đánh giá của nhà sản xuất].
Bước tiếp theo
Chúng tôi lập kế hoạch dây chuyền đóng gói bó ống dẫn điện của bạn theo ba bước:
- Hãy gửi bản vẽ bố cục của bạn với kích thước và chiều dài mặt cắt đến info@fhopepack.com.
- Nhận báo giá trong vòng 48 giờ, với phương án đóng gói theo bó và xếp chồng sau khi đóng gói.
- Đặt lịch khảo sát địa điểm Để kiểm tra tốc độ dây chuyền và diện tích sàn.
Đọc liên quan
- Máy đóng gói đường ống
- Video: Dây chuyền đóng gói và bó ống PVC PE PPR trực tuyến và dây đai PP
- Video: Máy đóng gói bao ống PVC
nguồn
- Nội dung dòng: Nhóm kỹ thuật FHOPE, 04/10/2026
- Thông số kỹ thuật máy móc và kiến trúc hệ thống: Dây chuyền đóng gói cáp PVC tự động (Đạt chứng nhận CE / ISO 9001 / Bảo hành 2 năm)
- Ví dụ về gói dữ liệu: ví dụ minh họa của chúng tôi, các giá trị minh họa
- Máy đang hoạt động: video của chúng tôi trên YouTube
- Phạm vi tiêu chuẩn: ISO 12100: 2010, EN 415-10: 2014
Lần cuối cập nhật: 29/10/2026