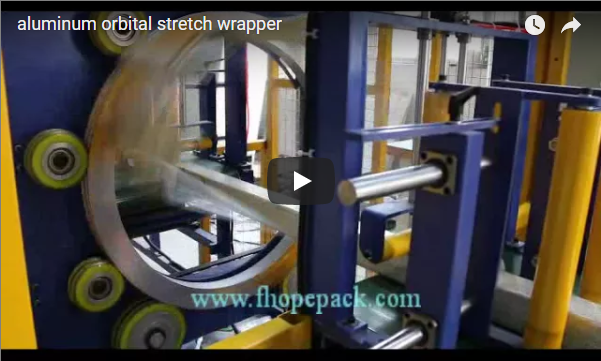
Tóm tắt nội dung chính: Chúng tôi thiết kế các giải pháp đóng gói giấy công nghiệp cho các thanh nhôm định hình đùn ép với hai cấu hình vận hành: dây chuyền nhiều làn liên tục tạo thành các ống giấy dọc trên các thanh đơn trên các đường ray băng tải song song, và máy đóng gói bó bán tự động thực hiện các công đoạn kéo, cắt, quấn và dán giấy kraft xung quanh các lô thanh định hình đã được tạo hình bằng cách sử dụng băng dính 3-4 điểm . Được thiết kế để vận hành bởi một người duy nhất, các hệ thống này loại bỏ hiện tượng mài mòn bề mặt, oxy hóa do vết bẩn nước và các điểm nghẽn trong thao tác thủ công. Chúng hỗ trợ giấy kraft nguyên chất, tấm PE gia cường và các tấm chắn composite. Hướng dẫn kỹ thuật này mô tả động học của từng trạm, công thức tính toán kích thước chiều rộng cuộn giấy, quy tắc phân bố băng dính bó và tiêu chí tích hợp dây chuyền sản xuất.
Mục lục
- Quy trình đóng gói
- Phạm vi máy
- Chiều rộng cuộn giấy
- Bố cục băng ghi âm
- Vị trí đường
- Sự An Toàn
- Danh sách kiểm tra lựa chọn
- Câu hỏi thường gặp về kỹ thuật
- Bước tiếp theo
- Đọc liên quan
- nguồn
Cách thức hoạt động của máy đóng gói giấy và thanh nhôm định hình, từng công đoạn một.
Các thanh nhôm định hình cần được bảo vệ bề mặt ngay lập tức để chống lại rung động trong quá trình vận chuyển, trầy xước do bụi bẩn và quá trình oxy hóa trong không khí. Dây chuyền đóng gói nhiều làn của chúng tôi vận hành đồng thời các đường ray song song của các thanh đơn lẻ, được gia công tùy chỉnh để phù hợp với hình dạng cụ thể của từng thanh chứ không phải kích thước chung trong catalog:
- Cấp liệu và căn chỉnh liên tục: Các thanh phôi thô được chuyển từ bàn tập kết lên các băng tải con lăn polyurethane song song. Các thanh dẫn hướng định vị căn giữa từng thanh phôi dọc theo trục dọc của nó để ngăn ngừa sự lệch ngang.
- Phân phối trực tuyến đồng bộ: Một cuộn giấy bảo vệ liên tục (giấy kraft hoặc giấy tráng polyethylene 60–120 g/m²) được cấp vào bên dưới mỗi làn. Hệ thống phanh ma sát cơ học điều khiển lực căng đảm bảo không có độ chùng giấy trong quá trình tăng tốc.
- Tạo hình cổ áo bằng cách gấp: Khi các biên dạng di chuyển liên tục về phía trước với tốc độ 15–35 m/phút, các khuôn định hình polymer cố định sẽ dần dần gấp màng xung quanh chu vi, tạo thành một lớp vỏ bảo vệ hoàn chỉnh với phần đáy chồng lên nhau đồng đều.
- Đầu ra không ngừng: Ống giấy bao bọc liên tục dọc theo chiều dài của thanh mà không cần dừng băng tải, đưa các thanh đã được bao bọc trực tiếp đến các trạm cắt ngang hoặc xếp giá ở phía hạ lưu.
Đối với các sản phẩm đùn ép theo nhóm, máy đóng gói giấy theo bó của chúng tôi hoạt động thông qua sáu giai đoạn khí nén và cơ khí được đồng bộ hóa:
- Bảng chuyển liệu đầu vào: Các thanh nhôm định hình được nhóm lại và xếp thành các bó hình chữ nhật hoặc hình vuông trên các giá đỡ chắc chắn được trang bị con lăn nylon không để lại vết.
- Xe đẩy giấy: Một kẹp khí nén sẽ kẹp lấy mép trước của màng giấy bảo vệ từ trục cuộn gắn trên sàn và kéo nó theo chiều ngang trên bàn đóng gói.
- Cắt theo chiều dài có thể lập trình: Máy cắt quay khí nén tốc độ cao cắt chính xác màng giấy theo chiều dài mong muốn (L_sheet = L_bundle), được điều khiển trực tiếp thông qua bộ mã hóa PLC.
- Nạp bó giấy vào khay: Các thanh truyền tải ngang phía trên hạ bó biên dạng xuống trực tiếp vào giữa tờ giấy đã được cắt sẵn.
- Cơ chế gập bằng dây đai: Các tay gập điều khiển bằng khí nén với dây đai dẫn hướng không gây trầy xước sẽ nhô lên từ cả hai bên, gập các mép trái và phải xung quanh mặt cắt ngang của bó để tạo thành đường nối chồng kín.
- Dán băng keo nhiều điểm và tháo gỡ: Máy dán băng keo tự động sẽ dán các dải băng keo tự dính tại 3-4 vị trí đã được lập trình. Sau khi dán kín, hệ thống vận chuyển khí nén sẽ đẩy bó sản phẩm hoàn thiện lên bàn lưu trữ đầu ra.
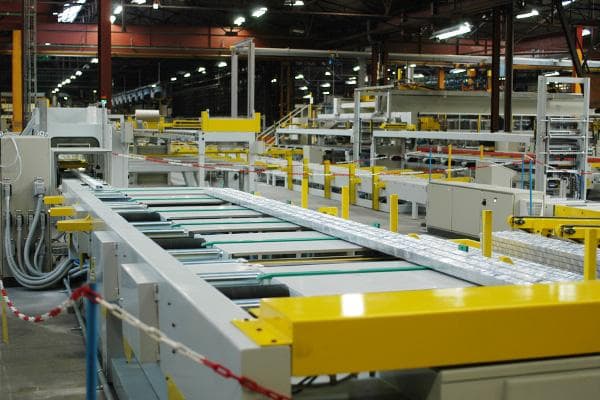
Máy này bao phủ những gì và sử dụng những loại vật liệu nào.
| Tham số | Đường nhiều làn xe một mặt cắt | Máy đóng gói giấy bó |
|---|---|---|
| Sản phẩm mục tiêu | Các phần nhô ra cấu trúc/kiến trúc riêng lẻ | Các bó thanh định hình hình vuông, hình chữ nhật hoặc lồng nhau xếp chồng lên nhau. |
| vật liệu che phủ | Giấy Kraft (60–100 g/m²), giấy VCI, màng PE | Giấy Kraft (80–140 g/m²), màng PE, bìa carton sóng |
| Kích thước tấm | ống cuộn liên tục | Cắt tự động theo chiều dài bó dây (lên đến 7000 mm) |
| Phương pháp đóng | Nếp gấp dọc liên tục / đường may dán | 3-4 dải băng dính xung quanh hoặc dán kín hoàn toàn. |
| Tốc độ băng tải | 15–40 m/phút (bộ điều khiển tần số biến đổi) | Tốc độ chu kỳ 2–3 bó/phút |
| Yêu cầu lao động | 1 người vận hành (giám sát & nạp lại cuộn dây) | 1 người vận hành (cấp liệu, khởi động chu trình và kiểm tra) |
Phạm vi hoạt động này tách biệt việc đóng gói bề mặt từng sản phẩm với số lượng lớn khỏi việc đóng gói theo bó cứng. Bằng cách hợp nhất các công đoạn kéo giấy, cắt tờ, đóng gói và dán băng keo vào một quy trình tự động, một người vận hành duy nhất có thể thay thế từ 3 đến 4 công nhân đóng gói thủ công trong khi vẫn duy trì được độ căng đóng gói đồng đều.
Chiều rộng cuộn giấy: xác định kích thước dựa trên chu vi của bó giấy.
Để đảm bảo khả năng bảo vệ môi trường hoàn toàn, màng giấy phải bao phủ toàn bộ chu vi mặt cắt ngang với đường nối chồng lên nhau ở mặt trên hoặc mặt bên:
- Quy tắc tính toán kỹ thuật:
W_roll ≥ 2 × (W_bundle + H_bundle) + C_overlapTrong đó:W_bundle= tổng chiều rộng bó (mm)H_bundle= tổng chiều cao bó (mm)C_overlap= Khoảng cách an toàn khi chồng giấy (tiêu chuẩn tối thiểu: 40–60 mm tùy thuộc vào độ cứng của giấy)
- Quy tắc chiều dài cắt:
L_sheet = L_bundle + 2 × L_margin(Đặt L_margin = 0 mm cho kiểu cắt phẳng, hoặc 50 mm cho kiểu nắp gập).
| Mặt cắt ngang của bó dây (Rộng × Cao) | Chu vi thực | Phụ cấp chồng chéo | Chiều rộng cuộn tối thiểu | Cuộn tiêu chuẩn được đề xuất |
|---|---|---|---|---|
| 100 x 50 mm | 300 mm | 40 mm | 340 mm | 350 mm |
| 150 x 80 mm | 460 mm | 50 mm | 510 mm | 520 mm |
| 200 x 100 mm | 600 mm | 60 mm | 660 mm | 700 mm |
| 250 x 150 mm | 800 mm | 80 mm | 880 mm | 900 mm |
Mẹo: Việc tiêu chuẩn hóa kích thước bó giấy ép đùn thành hai hoặc ba loại chiều rộng chính sẽ giảm thiểu thời gian ngừng hoạt động khi thay cuộn giấy trên giá cuốn.
Dán băng keo theo bố cục dọc theo bó băng keo.
Việc dán băng keo xung quanh giúp ngăn lớp vỏ giấy bị bung ra trong quá trình cẩu, vận chuyển bằng xe nâng và xếp dỡ lại trong kho. Độ chắc chắn ở hai đầu là tối quan trọng: đầu dán băng keo phải cố định gói hàng sát các đầu mút, nơi có luồng gió xoáy và ma sát khi thao tác cao nhất.
Đối với bó cáp định hình tiêu chuẩn 6000 mm:
- Lề cuối: Đặt băng dính ở vị trí #1 và băng dính #n tại
150–250 mmtừ đầu và cuối. - Công thức khoảng cách trung gian:
S_tape = (L_bundle - 2 × L_margin) ÷ (N_tapes - 1) - Bố cục 4 vị trí: Cách đầu 200 mm, cách đuôi 200 mm, với các dải trung gian cách nhau khoảng 1860 mm.
- Bố cục 3 vị trí: Cách đầu 250 mm, cách đuôi 250 mm, với một dải trung tâm ở vị trí 3000 mm.
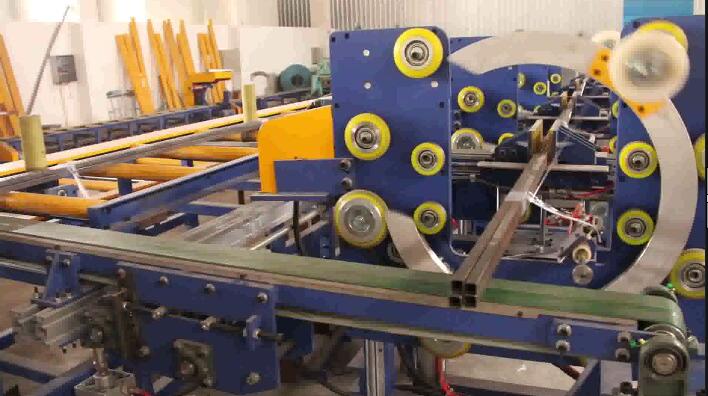
Vị trí đặt bao bì giấy trong dây chuyền sản xuất nhôm định hình
Trạm đóng gói giấy tự động tích hợp giữa công đoạn hoàn thiện ép đùn và khâu hậu cần cuối dây chuyền:
[Anodizing / Powder Coating]
            │
            ▼
   [Cooling & Inspection]
            │
            ▼
[Automatic Bundle Stacker] ──> [Bundle Paper Packing Machine] ──> [Spiral Stretch Wrapper] ──> [Master Storage / Crate]- Tích hợp nội tuyến: Được kết nối trực tiếp với các trạm thu gom bó dây ở phía thượng nguồn thông qua các con lăn trọng lực dẫn động; các bó dây được cấp tự động khi PLC kích hoạt chức năng khóa liên động.
- Ô xử lý hàng loạt ngoại tuyến: Được vận chuyển bằng cần cẩu trên cao hoặc xe nâng hàng bên hông, cho phép một máy phục vụ nhiều máy ép đùn tốc độ chậm.
- Hệ thống bọc lai: Đối với vận chuyển đường biển quốc tế yêu cầu niêm phong kín, các kiện hàng sẽ được chuyển trực tiếp từ khâu dán băng keo giấy vào máy quấn màng co quỹ đạo, máy này sẽ phủ màng co PE bảo vệ lên lớp giấy kraft.
An toàn tại trạm phủ giấy
Các dây chuyền đóng gói giấy công nghiệp kết hợp băng tải di động, cơ cấu gấp khí nén và lưỡi dao cắt sắc bén:
- Bảo vệ lưỡi cắt kiểu giillotine: Các lưỡi cắt được bao bọc bên trong các tấm chắn bằng polycarbonate trong suốt có khóa liên động; hệ thống truyền động khí nén tự động xả khi cửa an toàn mở ra.
- Giải pháp giảm thiểu điểm nghẽn: Các tay gập đai bên hông hoạt động dưới áp suất khí nén thấp (0.4–0.6 MPa) để ngăn ngừa thương tích do bị đè bẹp trong quá trình đóng đai.
- Tiêu chuẩn tuân thủ: Được xây dựng tuân thủ theo ISO 12100: 2010 (Đánh giá và giảm thiểu rủi ro) và EN 415-10: 2014 (Yêu cầu an toàn đối với máy đóng gói). Dây cáp dừng khẩn cấp (E-stop) kéo dài dọc theo toàn bộ chu vi hoạt động, được kết nối với rơle an toàn Loại 3 / PL d.
Danh sách kiểm tra lựa chọn cho máy đóng gói giấy bằng nhôm định hình
- Phạm vi chiều dài cắt biên dạng (tối thiểu / tối đa, ví dụ: 2000 mm đến 7500 mm).
- Kích thước bó tiết diện tối đa (
W × H(ví dụ: 250 × 200 mm) và trọng lượng bó. - Yêu cầu về phương thức sản xuất: Bọc màng liên tục từng sản phẩm riêng lẻ, đóng gói theo lô hoặc dây chuyền đa năng.
- Vật liệu phủ phù hợp: Giấy kraft nguyên chất, giấy chống rách cán màng PE, giấy VCI hoặc bìa cứng dày.
- Năng suất dây chuyền yêu cầu: Số lượng sản phẩm đùn ép mục tiêu mỗi phút hoặc số lượng bó sản phẩm hoàn thiện mỗi giờ.
- Bố cục tích hợp: Chiều cao băng tải thẳng hàng, hướng cấp liệu (từ trái sang phải so với từ phải sang trái) và diện tích mặt bằng nhà máy hiện có.
Câu hỏi thường gặp về kỹ thuật
Hỏi: Hệ thống này có thể xử lý các loại giấy có bề mặt bóng loáng hoặc mạ gương mà không bị trầy xước không? Trả lời: Có. Tất cả các bề mặt truyền tải, bao gồm cả thanh dẫn hướng bên và tay đỡ bó giấy, đều được lót bằng con lăn POM nguyên chất không để lại vết hoặc miếng đệm nỉ. Giấy được kéo dưới lực căng khí nén được kiểm soát mà không gây ma sát trượt trên các bề mặt trang trí của giấy.
Hỏi: Trục cuốn giấy có thể chứa cuộn giấy với chiều rộng tối thiểu và tối đa là bao nhiêu? Trả lời: Các trục giãn nở bằng khí nén tiêu chuẩn chấp nhận lõi bên trong 76 mm (3 inch), chứa được khổ giấy từ 250 mm đến 1200 mm với đường kính cuộn ngoài lên đến 600 mm.
Hỏi: Băng keo tự dính có phải là phương pháp đóng gói duy nhất hiện có không? Trả lời: Không. Ngoài các đầu dán băng keo PVC/BOPP tiêu chuẩn, trạm có thể được trang bị thêm vòi phun keo nóng chảy hoặc đầu đóng đai polypropylene (PP) tự động tùy thuộc vào nhiệm vụ vận chuyển.
Hỏi: Việc thay toàn bộ cuộn giấy mất bao lâu? Trả lời: Với trục giãn nở khí nén kiểu đòn bẩy và bàn nối nhanh của chúng tôi, việc thay thế cuộn giấy chỉ mất chưa đến 3 phút, giảm thiểu thời gian ngừng hoạt động của dây chuyền.
Bước tiếp theo
Để lựa chọn hệ thống đóng gói giấy tự động phù hợp với kích thước bao bì ép đùn cụ thể của bạn:
- Hãy gửi ma trận kích thước của bạn: Vui lòng gửi bản vẽ hồ sơ sản phẩm, kích thước bó hàng tối đa/tối thiểu, tốc độ sản xuất và sơ đồ bố trí nhà máy đến địa chỉ sau: info@fhopepack.com.
- Nhận được bản thiết kế kỹ thuật trong vòng 48 giờ: Chúng tôi sẽ gửi lại bản vẽ CAD bố trí, bản đồ tối ưu hóa chiều rộng cuộn, mô phỏng thời gian chu kỳ và tính toán chi phí.
- Xác thực thông qua các thử nghiệm thí điểm: Hãy gửi mẫu vật liệu đến trung tâm kiểm nghiệm của chúng tôi để kiểm tra độ căng khi quấn, độ chính xác khi gấp và độ bám dính của băng keo.
Đọc liên quan
- Máy đóng gói giấy và thanh nhôm định hình tự động
- Giải pháp toàn diện cho dây chuyền đóng gói ép đùn nhôm
- Video: Máy đóng gói thanh nhôm định hình với hệ thống cấp giấy Kraft.
- Video: Hệ thống cấp giấy và nhựa tự động cho việc đóng gói sản phẩm.
- Video: Dây chuyền đóng gói và xếp giấy tích hợp
nguồn
- Trình tự trạm, thông số động học và dữ liệu cắt tự động: Thông số kỹ thuật máy đóng gói giấy và thanh nhôm định hình tự động
- Hướng dẫn vận hành trạm bó dây một người vận hành: Hệ thống máy đóng gói giấy và tấm nhôm định hình
- Chỉ thị an toàn máy móc công nghiệp: Tiêu chuẩn ISO 12100:2010 về An toàn máy móc & Tiêu chuẩn an toàn máy đóng gói EN 415-10:2014
Lần cập nhật cuối cùng: tháng 10 năm 2026