1. Giới thiệu
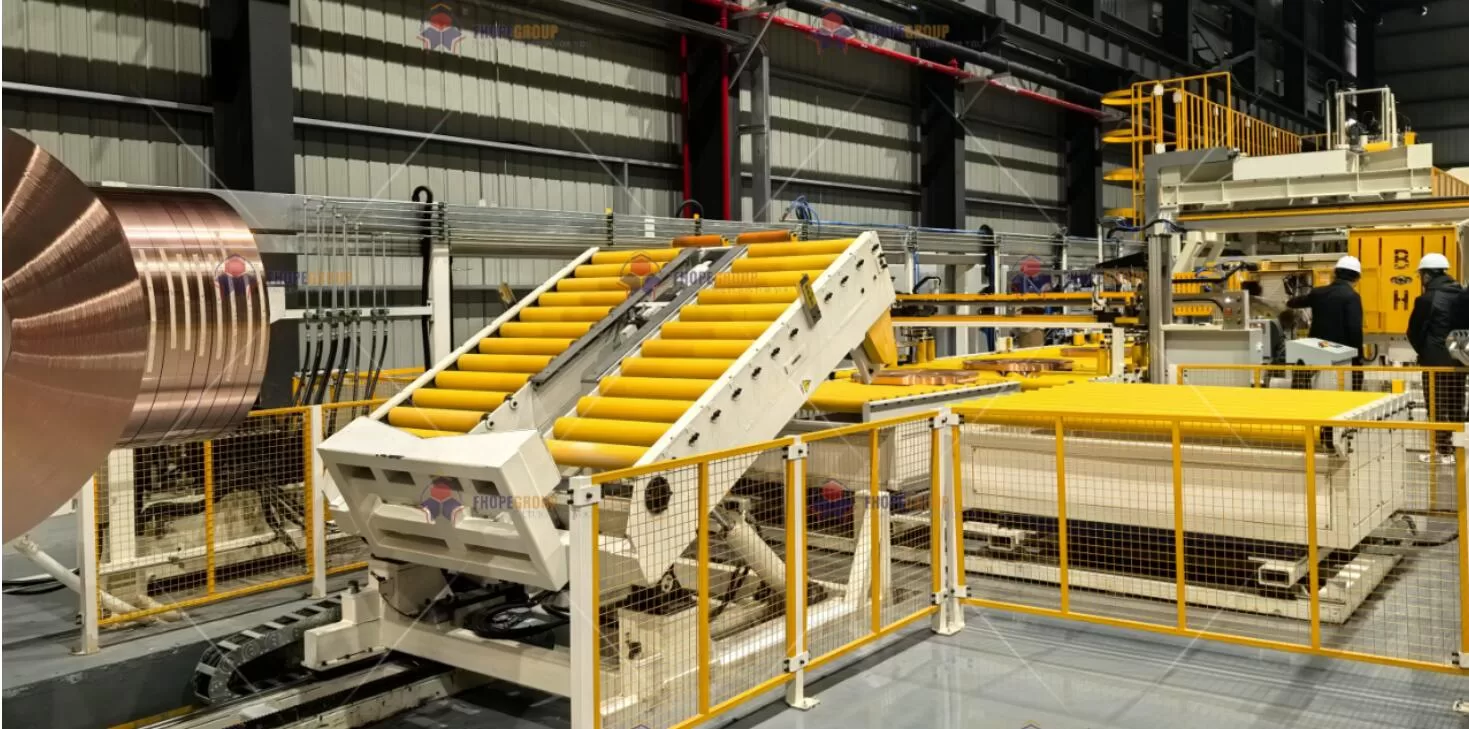
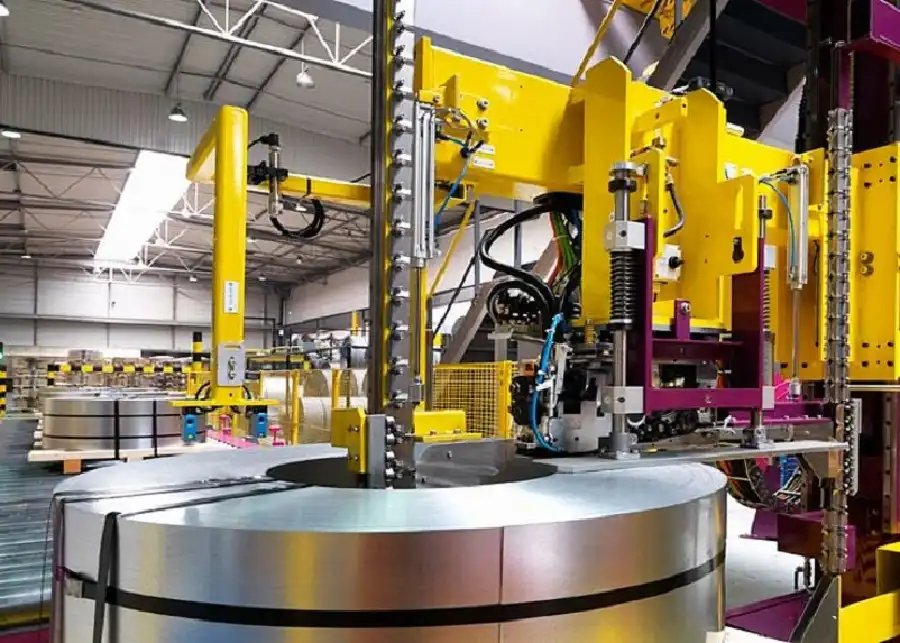
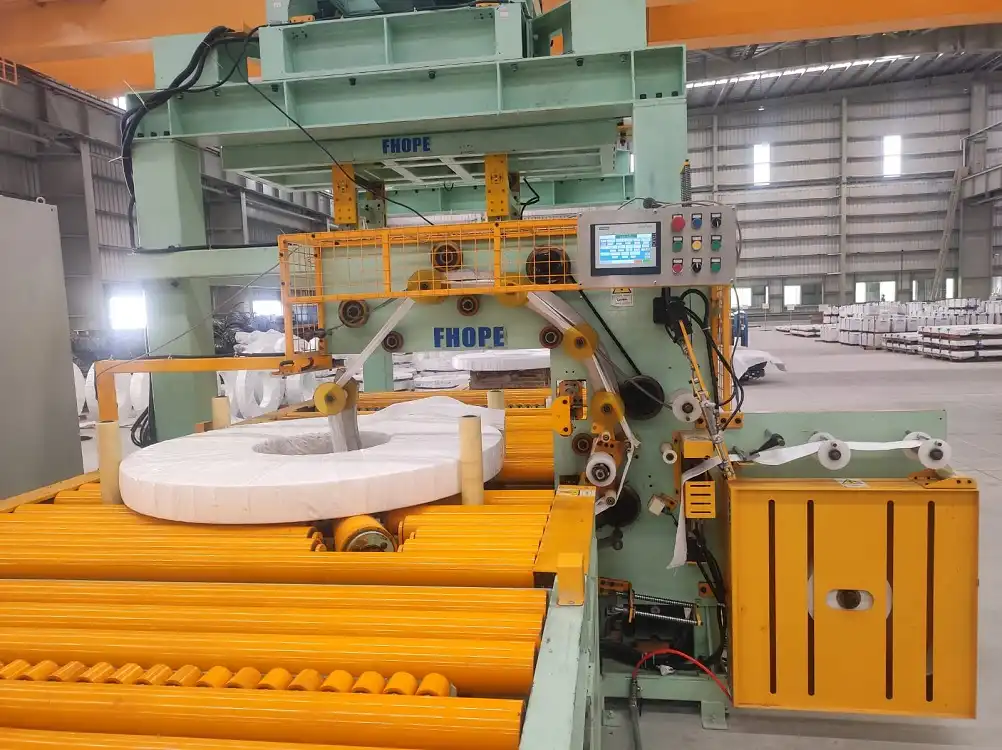
Trong lĩnh vực gia công thép cuộn , các quy trình kiểm tra nghiêm ngặt là rất quan trọng để xác nhận rằng mọi thiết bị—từ máy đóng gói cuộn thép sơ cấp đến máy buộc đai cuộn thép và máy xếp chồng cuộn thép—đều hoạt động đạt hoặc vượt quá thông số kỹ thuật thiết kế. Những máy móc này, được vận hành bởi sự kết hợp của động cơ điện, hệ thống servo và truyền động thủy lực, phải hoạt động trơn tru trong nhiều điều kiện khác nhau để duy trì năng suất, an toàn và độ tin cậy lâu dài.
Giai đoạn thử nghiệm không chỉ là một bài tập cơ học; mà là một quá trình xác nhận tích hợp hiệu suất hệ thống, khóa liên động an toàn, thuật toán điều khiển và độ bền của vật liệu. Thử nghiệm tải toàn diện đặc biệt quan trọng trong việc xác minh năng lực thông lượng của dây chuyền đóng gói, độ chính xác vận hành và sự tuân thủ các tiêu chuẩn quốc tế (ví dụ: ISO, EN, GB/T). Tài liệu này cung cấp cái nhìn sâu sắc về các quy trình thử nghiệm nhiều lớp đảm bảo dây chuyền đóng gói cuộn hiệu suất cao, bao gồm mọi thứ từ kiểm tra thành phần phụ đến thử nghiệm chấp nhận cuối cùng.
2. Tổng quan về mục tiêu thử nghiệm
Trước khi phác thảo các bước thử nghiệm cụ thể, sẽ hữu ích nếu nêu ra các mục tiêu chung:
-
Kiểm tra độ bền cơ học 1
- Xác nhận rằng khung, giá đỡ và các bộ phận chuyển động có thể chịu được tải trọng thiết kế (thường lên tới 125% công suất danh nghĩa) mà không bị biến dạng vĩnh viễn hoặc suy giảm hiệu suất.
- Đánh giá tuổi thọ chịu mỏi bằng cách mô phỏng các chu kỳ lặp lại đại diện cho nhu cầu sản xuất bình thường.
-
Đảm bảo hiệu suất điện và điều khiển 2
- Xác minh rằng logic PLC, bộ truyền động tần số thay đổi (VFD), động cơ servo và vòng phản hồi cảm biến luôn tạo ra chuyển động và tốc độ mong muốn.
- Tiến hành mô phỏng lỗi để xác nhận trình tự tắt máy an toàn và xử lý khẩn cấp.
-
Kiểm tra độ ổn định thủy lực
- Đảm bảo xi lanh thủy lực và bộ nguồn duy trì lực kẹp, nâng hoặc lực căng cần thiết trong phạm vi dung sai quy định (ví dụ: ±2.5%).
- Theo dõi nguy cơ rò rỉ, sụt áp hoặc nhiệt độ tăng đột biến khi vận hành trong thời gian dài.
-
Đảm bảo tuân thủ an toàn 3
- Xác nhận việc tuân thủ các chỉ thị về máy móc (ví dụ: EN 415-8 về an toàn máy đóng gói), đảm bảo tất cả các bộ phận bảo vệ, khóa liên động và dừng khẩn cấp đều hoạt động ngay lập tức và đáng tin cậy.
- Xác minh sự an toàn của người vận hành trong quá trình xử lý cuộn dây, đặc biệt là đối với tải nặng hoặc các bộ phận quay.
-
Xác nhận thông lượng và tốc độ sản xuất
- Tiến hành thử nghiệm tải và chu kỳ mô phỏng các điều kiện thực tế của nhà máy, xác nhận rằng dây chuyền có thể đáp ứng hoặc vượt quá tốc độ sản xuất danh nghĩa (ví dụ: 15 cuộn dây/giờ).
Với những mục tiêu này, giai đoạn thử nghiệm được tiến hành theo các bước được thiết kế cẩn thận, tận dụng các tiêu chuẩn kỹ thuật, thiết bị đo lường và các tình huống thực tế đã được thiết lập.
3. Chuẩn bị trước khi thử nghiệm
3.1 Yêu cầu về môi trường và thiết lập
-
Điều kiện môi trường được kiểm soát
- Nhiệt độ và độ ẩm có thể ảnh hưởng đến tính chất của chất lỏng thủy lực, hiệu suất của động cơ servo và hiệu chuẩn cảm biến.
- Môi trường mục tiêu điển hình: 20–25°C và độ ẩm tương đối 40–60%.
-
Kiểm tra cân bằng máy và nền móng
- Kiểm tra xem dây chuyền đóng gói cuộn dây có được lắp đặt trên sàn hoặc nền móng đủ cứng hay không.
- Kiểm tra độ thẳng hàng của thanh ray, băng tải và bàn xếp chồng trong phạm vi ±1.0 mm trên toàn bộ chiều dài (theo ISO 9283), đảm bảo cuộn dây di chuyển đồng đều và độ rung tối thiểu.
-
Các giao thức an toàn
- Xác nhận rèm an toàn, cổng và điểm dừng khẩn cấp đã được cấp điện và hoạt động trước khi cấp điện cho động cơ hoặc mạch thủy lực.
- Quy trình Khóa-Gắn thẻ (LOTO) được thực hiện bất cứ khi nào kỹ thuật viên giao tiếp với bảng điện hoặc đường ống thủy lực.
3.2 Thiết lập công cụ và thu thập dữ liệu
Kiểm tra chính xác phụ thuộc vào các công cụ phù hợp:
- Hệ thống Laser hoặc Ảnh trắc lượng: Để đo những thay đổi về kích thước hoặc lỗi vị trí theo thời gian thực.
- Cảm biến áp suất và lưu lượng:Được kết nối với hệ thống thủy lực để ghi lại hiệu suất khi chịu tải, xác minh việc tuân thủ các tiêu chuẩn ISO 4413.
- Máy đo mô-men xoắn và độ căng: Được gắn vào trục servo, điểm nối hoặc mối hàn quan trọng để định lượng ứng suất dưới tải trọng động.
- Máy ảnh tốc độ cao: Hữu ích cho việc xác thực độ căng của dây đai hoặc tính đồng đều của tốc độ quấn theo thời gian thực.
Dữ liệu được thu thập thông qua các hệ thống tập trung như NI CompactDAQ hoặc Rockwell FactoryTalk, đảm bảo đồng bộ hóa nhiều đầu vào cảm biến. Nhật ký lịch sử cho phép phân tích xu hướng và phát hiện các bất thường nhỏ.
4. Các giai đoạn và phương pháp thử nghiệm
4.1 Kiểm tra hệ thống con (Kiểm tra không tải)
4.1.1 Kiểm tra chuyển động cơ học
-
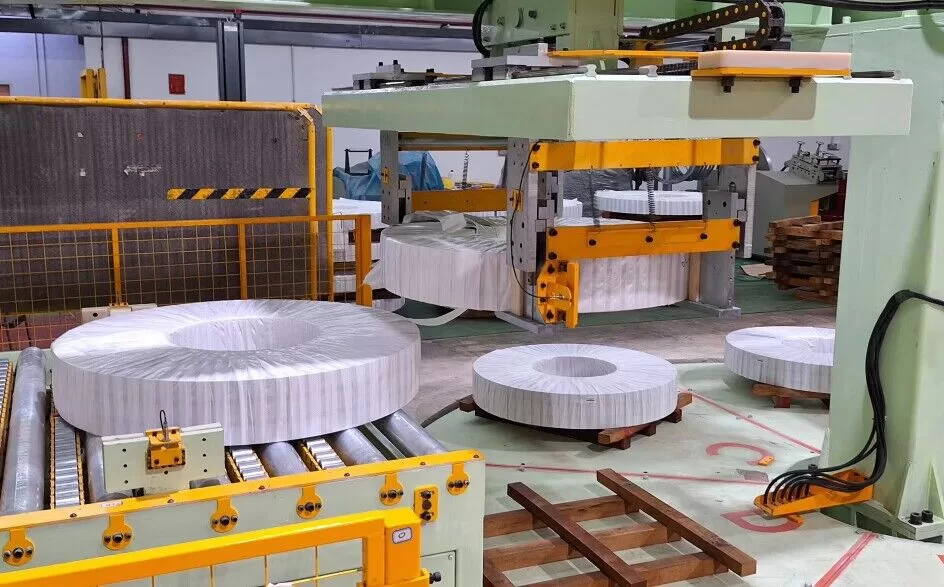
Băng tải con lăn và bàn xoay
- Chạy các băng tải ở nhiều tốc độ khác nhau (từ tốc độ chậm đến tốc độ định mức tối đa) để phát hiện các hiện tượng bất thường như con lăn rung lắc hoặc quay không đều.
- Quan sát sự căn chỉnh, lắng nghe tiếng bánh răng ăn khớp hoặc dây đai bị trượt.
-
Chuyển động của xi lanh thủy lực
- Thực hiện tuần hoàn áp suất thấp cho tất cả các xi lanh (ví dụ: hành động kẹp và tháo kẹp) để kiểm tra xem có hiện tượng mất cân bằng hoặc phản ứng chậm không.
- Xác nhận rằng tất cả các van (van định hướng, van tỷ lệ hoặc van servo) đều đóng mở ổn định.
4.1.2 Xác nhận điện và điều khiển
-
Trình tự logic PLC
- Tiến hành từng điểm I/O, xác minh tín hiệu cảm biến (mắt thần, công tắc giới hạn, bộ mã hóa) và các thanh ghi PLC tương ứng.
- Đánh giá chức năng hoạt động chính xác của các chương trình con, bao gồm trình tự an toàn, kích hoạt báo động và cấu hình chuyển động cho bộ truyền động servo.
-
Điều chỉnh động cơ Servo
- Thực hiện các lệnh về đích, kiểm tra xem các tham chiếu vị trí có khớp với điểm không vật lý hay không.
- Tiến hành thử nghiệm vòng hở và vòng kín ở tốc độ gia tăng; ghi lại độ vượt ngưỡng, thời gian ổn định và khả năng lặp lại (mục tiêu: ±0.1 mm, theo VDI/DGQ 3441).
Kiểm tra không tải đóng vai trò là nền tảng, đảm bảo rằng mỗi hệ thống con đã sẵn sàng cho ứng suất cao hơn khi kiểm tra tải.
4.2 Kiểm tra tích hợp (Tải một phần và toàn phần)
Sau khi xác nhận chức năng cơ bản, các kỹ thuật viên sẽ dần dần đưa ra các kịch bản tải phù hợp với thiết kế của máy:
-
tải mô phỏng
- Sử dụng các cuộn thép có nhiều đường kính và trọng lượng khác nhau hoặc sử dụng các khối thử nghiệm được hiệu chuẩn để mô phỏng sự phân bố khối lượng của các cuộn thép thực tế.
- Bắt đầu ở mức tải trọng danh nghĩa ~50%, tăng dần lên 100–125% để đánh giá biên độ cơ học và hệ số an toàn (phù hợp với GB/T 3811-2008 đối với thiết bị nâng).
-
Kiểm tra ứng suất thủy lực
- Tăng áp suất hệ thống lên mức vận hành (ví dụ: 10–25 MPa).
- Kiểm tra tỷ lệ rò rỉ tại các khớp nối, khối ống phân phối hoặc phớt xi lanh bằng chất lỏng phát hiện chuẩn hóa hoặc máy dò rò rỉ siêu âm.
- Xác thực khả năng giữ áp suất trong khoảng thời gian xác định (ví dụ: 10 phút) với độ trôi tối thiểu (≤1.5% điểm đặt).
-
Cơ học băng tải và chuyển giao
- Theo dõi tốc độ dây chuyền để phù hợp với thông lượng thiết kế (ví dụ: 15 cuộn dây/giờ).
- Sử dụng cảm biến lực hoặc cảm biến mô-men xoắn thẳng hàng để xác nhận rằng động cơ truyền động có thể xử lý được nhu cầu mô-men xoắn cực đại.
- Kiểm tra độ thẳng hàng để tránh tình trạng cuộn dây bị lệch hoặc trôi có thể dẫn đến kẹt hoặc va chạm.
-
Độ căng của dây buộc và độ đồng nhất của bao bì
- Nếu dây chuyền có máy đóng đai, hãy đo độ chênh lệch độ căng (mục tiêu: ±2.5% theo EN 12079-2) bằng máy đo độ căng đã hiệu chuẩn.
- Đối với hoạt động quấn màng căng, hãy xác nhận tỷ lệ giãn dài của màng (ví dụ: 300% ±5%), được xác minh bằng máy đo độ giãn dài không tiếp xúc hoặc máy đo độ căng kỹ thuật số.
4.3 Các kịch bản thử nghiệm chuyên biệt
4.3.1 Điều kiện môi trường khắc nghiệt
-
Căng thẳng nhiệt độ
- Nếu khách hàng hoạt động ở nơi có khí hậu rất nóng hoặc rất lạnh (ví dụ: -10°C đến +40°C), hãy lặp lại các điều kiện này trong môi trường được kiểm soát hoặc chạy thử nghiệm ngâm kéo dài.
- Đánh giá những thay đổi về độ nhớt của chất lỏng thủy lực và ngưỡng nhiệt của bộ điều khiển servo.
-
Độ ẩm và ăn mòn
- Ở những khu vực có độ ẩm cao hoặc hơi muối (hoạt động ven biển), hãy áp dụng các tiêu chuẩn thử nghiệm như ASTM B117 đối với hơi muối hoặc ISO 9227 đối với thử nghiệm ăn mòn.
- Đảm bảo lớp phủ bảo vệ (ví dụ: mạ kẽm, lớp phủ Aluzinc) có thể chịu được thời tiết khắc nghiệt trong thời gian dài.
4.3.2 Thử nghiệm độ bền hoạt động liên tục
-
Chạy 24 giờ
- Vận hành dây chuyền đóng gói cuộn dây liên tục dưới tải hoạt động bình thường trong một ngày (hoặc lâu hơn) để phát hiện bất kỳ lỗi nào đang diễn ra như động cơ quá nhiệt, hiệu chuẩn cảm biến bị trôi hoặc sục khí chất lỏng thủy lực.
- Theo dõi xu hướng dữ liệu thời gian thực về mô-men xoắn, áp suất, nhiệt độ và độ rung, đánh dấu các bất thường để can thiệp ngay lập tức.
-
Dừng khẩn cấp và mất điện
- Mô phỏng tình trạng mất điện đột ngột để đảm bảo động cơ và xi lanh chuyển sang vị trí an toàn mà không làm cuộn dây bị trượt hoặc rơi.
- Xác nhận rằng hệ thống dừng khẩn cấp (E-stop) có thể dừng mọi chuyển động trong thời gian yêu cầu, thường là ≤50 ms kể từ khi kích hoạt cổng an toàn (phù hợp với EN 1088:1995).
5. Các thông số đo lường và tiêu chuẩn chấp nhận
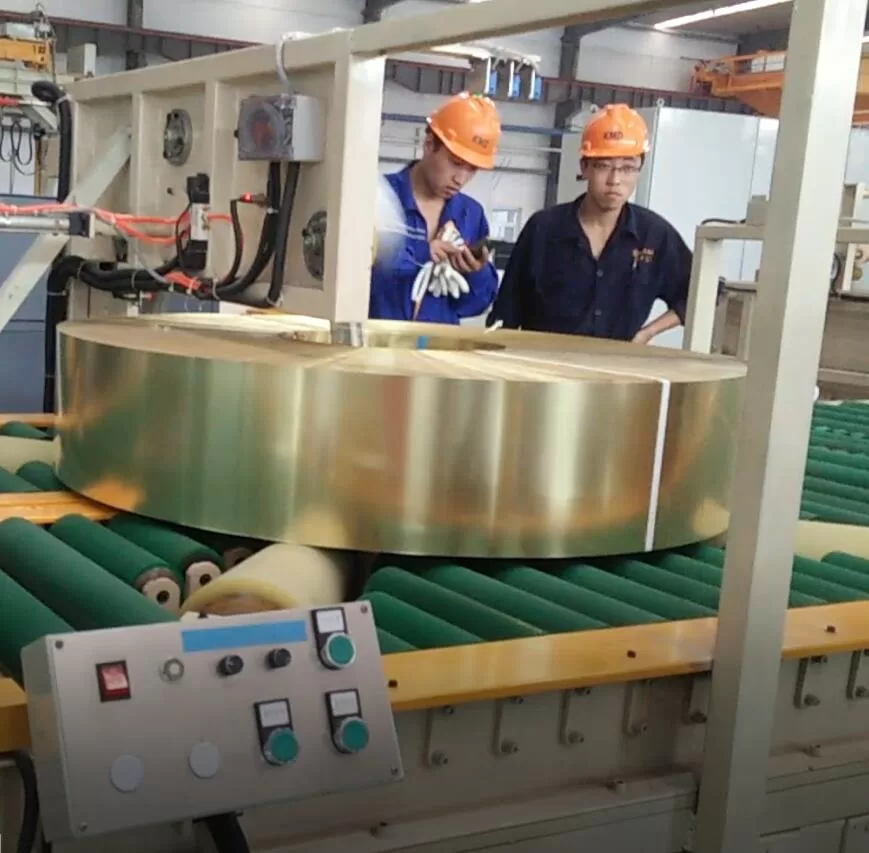
Để làm cho việc thử nghiệm có ý nghĩa, mỗi tham số phải có ngưỡng chấp nhận rõ ràng. Dưới đây là bảng tiêu biểu về các số liệu quan trọng:
| Danh mục kiểm tra | Tiêu chuẩn/Tham khảo | Tiêu chí chấp nhận | Phương pháp đo lường |
|---|---|---|---|
| Tốc độ đóng gói cuộn | JB / T 10231-2016 | ≥15 cuộn/giờ (cuộn thép Φ1200 mm) | Phản hồi mã hóa + Bộ đếm thời gian |
| Độ chính xác của lực căng dây buộc | EN-12079 2 | ±2.5% độ căng danh nghĩa | Cảm biến căng thẳng kỹ thuật số |
| Độ ổn định áp suất thủy lực | ISO 4413 | Độ trôi ≤1.5% trong thời gian giữ 10 phút | Bộ chuyển đổi áp suất + Nhật ký dữ liệu |
| Độ lặp lại vị trí Servo | VDI/DGQ 3441 | ±0.1 mm hoặc tốt hơn | Giao thoa kế Laser / Đồng hồ đo quay số |
| Độ ồn | ISO 4871: 1996 | ≤78 dB(A) ở 1 m | Máy đo mức âm thanh hiệu chuẩn |
| Phản ứng của Cổng an toàn | EN 1088: 1995 | Dừng trễ ≤50 ms | Dấu vết máy hiện sóng |
| Hiệu quả năng lượng | ISO-14955 1 | ≤0.8 kWh/tấn thép cuộn | Máy phân tích công suất (độ chính xác 0.5%) |
Nếu bất kỳ thông số nào lệch khỏi ngưỡng chấp nhận này, nhóm kỹ thuật sẽ điều tra nguyên nhân gốc rễ - có thể là sự cố căn chỉnh, sự cố điều chỉnh vòng điều khiển hoặc lỗi phớt thủy lực - và kiểm tra lại đường ống sau khi thực hiện các hành động khắc phục.
6. Phân tích dữ liệu và tài liệu
6.1 Giám sát và lưu trữ thời gian thực
Các dây chuyền đóng gói cuộn dây hiện đại thường kết hợp các giải pháp IoT công nghiệp, cho phép theo dõi thời gian thực các thông số cơ học, điện và thủy lực. Dữ liệu từ các cảm biến (áp suất, mô-men xoắn, vị trí bộ mã hóa, nhiệt độ) được đưa vào hệ thống SCADA tập trung hoặc nền tảng điều khiển phân tán (ví dụ: Rockwell FactoryTalk hoặc Siemens WinCC).
-
Tần suất ghi dữ liệu
- Độ rung hoặc áp suất tăng đột biến đòi hỏi phải ghi lại tần số cao (lên đến 1 kHz) để nắm bắt chính xác.
- Các quy trình chậm hơn (ví dụ, vận chuyển cuộn dây) có thể ghi ở tốc độ thấp hơn (1–10 Hz).
-
Báo động tự động và phân tích xu hướng
- Hệ thống kích hoạt báo động khi giá trị vượt quá ngưỡng cài đặt trước (ví dụ: mô-men xoắn servo đạt 110% công suất danh định).
- Dữ liệu xu hướng giúp xác định tình trạng hao mòn hoặc trôi dạt, hướng dẫn các chiến lược bảo trì phòng ngừa.
6.2 Giao thức kiểm tra chấp nhận cuối cùng (FAT)
Sau khi hoàn thành thành công các bài kiểm tra tích hợp và chuyên biệt, một cuộc kiểm tra chấp nhận tại nhà máy (FAT) toàn diện sẽ được tiến hành với đại diện khách hàng. Bước này bao gồm:
-
Trình diễn chức năng
- Vận hành dây chuyền theo đúng trình tự hoạt động: nạp cuộn dây, vận chuyển, đóng đai, quấn (nếu có), xếp chồng và dỡ hàng.
- Hiển thị màn hình HMI, thông báo lỗi và logic an toàn chính xác.
-
Đánh giá các chỉ số hiệu suất chính (KPI)
- So sánh tốc độ đóng gói đã đo, độ đồng nhất của lực căng và tần suất ngừng hoạt động với các cam kết theo hợp đồng hoặc thiết kế.
- Ghi lại hoạt động ổn định với tải trọng đầy đủ trong ca làm việc liên tục (ví dụ: 8 giờ).
-
Ký tên và Tài liệu
- Khách hàng sẽ nhận được hồ sơ thử nghiệm toàn diện, bao gồm biểu đồ dữ liệu đã đo, chứng chỉ hiệu chuẩn cho thiết bị thử nghiệm và hướng dẫn sử dụng hệ thống.
- Bất kỳ điểm mở hoặc sự không phù hợp nhỏ nào đều được ghi chú vào danh sách kiểm tra cùng với ngày giải quyết mục tiêu.
7. Quan điểm vòng đời: Kiểm tra sau và bảo trì
7.1 Chuyển sang giai đoạn vận hành
Sau khi thử nghiệm chứng minh máy đáp ứng thông số kỹ thuật, máy thường được chuyển đến xưởng sản xuất. Tuy nhiên, tư duy thử nghiệm không dừng lại ở đó. Trong nhiều cơ sở hiện đại, cách tiếp cận là nhúng bảo trì dự đoán và xác minh liên tục:
-
Giám sát tình trạng trực tuyến
- Các cảm biến cố định theo dõi các thông số quan trọng như độ rung của ổ trục, dòng điện của động cơ, độ nhiễm bẩn của dầu thủy lực (kiểm tra theo tiêu chuẩn ISO 4406), v.v.
- Phần mềm phân tích sử dụng máy học để phát hiện các sự cố khẩn cấp trước khi sự cố nghiêm trọng xảy ra.
-
Hiệu chuẩn theo lịch trình
- Cờ lê lực, dụng cụ căn chỉnh laser và cảm biến độ căng cần được hiệu chuẩn lại theo các khoảng thời gian quy định để duy trì tính toàn vẹn của phép đo.
- Sao lưu logic PLC và quản lý phiên bản (tuân thủ IEC 61131-3) đảm bảo mọi sửa đổi mã đều được ghi lại đúng cách.
7.2 Cải tiến liên tục
Phản hồi từ việc sử dụng thực tế là vô giá. Những cải tiến chung được xác định sau khi triển khai có thể bao gồm:
- Tinh chế bộ truyền động thủy lực
- Nâng cấp phớt hoặc chuyển sang dầu chất lượng cao hơn để giảm hao mòn và biến động nhiệt độ dưới tải trọng khắc nghiệt.
- Tối ưu hóa vòng lặp điều khiển
- Điều chỉnh các thông số điều chỉnh servo để giảm hiện tượng vượt mức hoặc tinh chỉnh các cấu hình độ căng của dây đai để có các cạnh cuộn dây mỏng manh hơn.
- Nâng cao tính công thái học và an toàn
- Thêm thiết kế tiện dụng cho cuộn dây tải hoặc cải thiện vị trí bảo vệ để giảm căng thẳng và rủi ro cho người vận hành.
8. Kiểm tra các sáng kiến và xu hướng tương lai
8.1 Bản sao kỹ thuật số và Ủy ban ảo
Nhiều nhà chế tạo đang chuyển sang bản sao kỹ thuật số—tạo mô hình ảo của toàn bộ dây chuyền đóng gói cuộn dây bằng phần mềm như Siemens NX Mechatronics Concept Designer (MCD). Điều này cho phép:
- Rút ngắn thời gian kiểm tra thể chất
- Bằng cách gỡ lỗi logic PLC, chuyển động servo và liên động an toàn trong môi trường ảo, bạn có thể phát hiện lỗi trước khi máy móc được chế tạo.
- Tích hợp máy học
- Dữ liệu thực tế liên tục cập nhật bản sao kỹ thuật số, tinh chỉnh các thuật toán dự đoán để dự báo các bất thường về cơ học hoặc điều khiển.
8.2 Nền tảng thử nghiệm đa vật lý
Đối với các đường dây chịu môi trường hoạt động cực kỳ đa dạng:
- Giám sát đồng thời
- Độ rung trong phạm vi 0–10 kHz, áp suất chất lỏng lên tới 35 MPa, nhiệt độ từ -20°C đến +150°C và phản hồi của bộ truyền động servo có thể được theo dõi song song.
- Chẩn đoán toàn diện
- Phần mềm tiên tiến sẽ liên kết các tập dữ liệu đa vật lý này, xác định chính xác những tương tác tinh tế có thể gây ra lỗi nhỏ hoặc giảm hiệu suất.

9. Tóm tắt và những điểm chính
Quy trình kiểm tra dây chuyền đóng gói cuộn thép rất đa diện, nhằm mục đích xác nhận tính toàn vẹn cấu trúc , tính nhất quán trong vận hành và độ an toàn của máy móc trong điều kiện thực tế. Nó bao gồm mọi thứ từ kiểm tra không tải đến thử nghiệm độ bền 24 giờ, mỗi bước đều tuân theo các tiêu chuẩn quốc tế như GB/T 3811, ISO 4413 và EN 12079-2. Bằng cách thiết lập các tiêu chí chấp nhận rõ ràng—mức độ căng mục tiêu, độ chính xác vị trí, độ ổn định áp suất, ngưỡng tiếng ồn, v.v.—các nhà sản xuất có thể chứng minh bằng chứng cụ thể về độ tin cậy cho khách hàng.
Những điểm nổi bật chính :
- Chuẩn bị kỹ lưỡng:Kiểm soát môi trường thử nghiệm và xác minh thiết bị là rất quan trọng để có được kết quả đáng tin cậy.
- Tải trọng dần dần Giới thiệu: Việc tăng dần công suất từ không tải đến 125% một cách có hệ thống đảm bảo xác thực từng hệ thống con một cách tiến bộ.
- Tài liệu hướng dữ liệu: Giám sát thời gian thực và ghi nhật ký mạnh mẽ cho phép truy xuất nguồn gốc, tiết lộ cả xu hướng hiệu suất tức thời và dài hạn.
- Tiêu chuẩn tuân thủ: Việc đáp ứng hoặc vượt quá các tiêu chuẩn ISO, EN, IEC và GB/T sẽ tạo dựng lòng tin và phù hợp với các thông lệ tốt nhất toàn cầu.
- Nhấn mạnh vòng đời:Kiểm tra không phải là một sự kiện riêng lẻ—nó đặt nền tảng cho bảo trì dự đoán, nâng cấp trong tương lai và cải tiến liên tục.
Cho dù bạn là khách hàng đang tìm kiếm sự đảm bảo về an toàn vận hành hay là kỹ sư chịu trách nhiệm cho quá trình đưa vào vận hành cuối cùng, các quy trình thử nghiệm được nêu ở đây nhấn mạnh cam kết cung cấp giải pháp đóng gói cuộn dây tiên tiến, mạnh mẽ. Về bản chất, các giao thức này ủng hộ một triết lý: chất lượng và độ tin cậy nhất quán xuất phát từ cách tiếp cận có kỷ luật, dựa trên tiêu chuẩn cho mọi giai đoạn—từ thiết kế và lắp ráp đến cái bắt tay cuối cùng của hiệu suất đã được xác nhận.
Lưu ý thức:
Hướng dẫn này phản ánh các thông lệ tốt nhất đã được chứng minh để thử nghiệm các dây chuyền đóng gói cuộn, tận dụng các quy tắc quốc tế và phân tích dữ liệu thực tế. Các kế hoạch thử nghiệm thực tế có thể được tùy chỉnh thêm dựa trên các yêu cầu cụ thể của từng địa điểm, lựa chọn vật liệu tiên tiến hoặc các tính năng thiết kế chuyên biệt. Luôn tham khảo các giao thức thử nghiệm chính thức và tài liệu kỹ thuật của dự án để giải quyết các nhu cầu sản xuất và khuôn khổ pháp lý riêng biệt.
-
Hiểu rõ về độ bền cơ học là điều vô cùng quan trọng để đảm bảo các thiết kế của bạn có thể chịu được các ứng suất vận hành mà không bị hỏng. Hãy khám phá tài liệu này để có được những hiểu biết sâu sắc hơn. ↩
-
Đảm bảo hiệu suất điện và điều khiển là yếu tố sống còn đối với hiệu quả vận hành. Tài liệu này cung cấp các hướng dẫn và kỹ thuật thiết yếu để đạt được hiệu suất tối ưu. ↩
-
Tuân thủ các quy định an toàn là điều không thể thiếu trong vận hành máy móc. Liên kết này cung cấp thông tin toàn diện về các tiêu chuẩn và quy trình để đảm bảo an toàn trong hoạt động của bạn. ↩