Giới thiệu
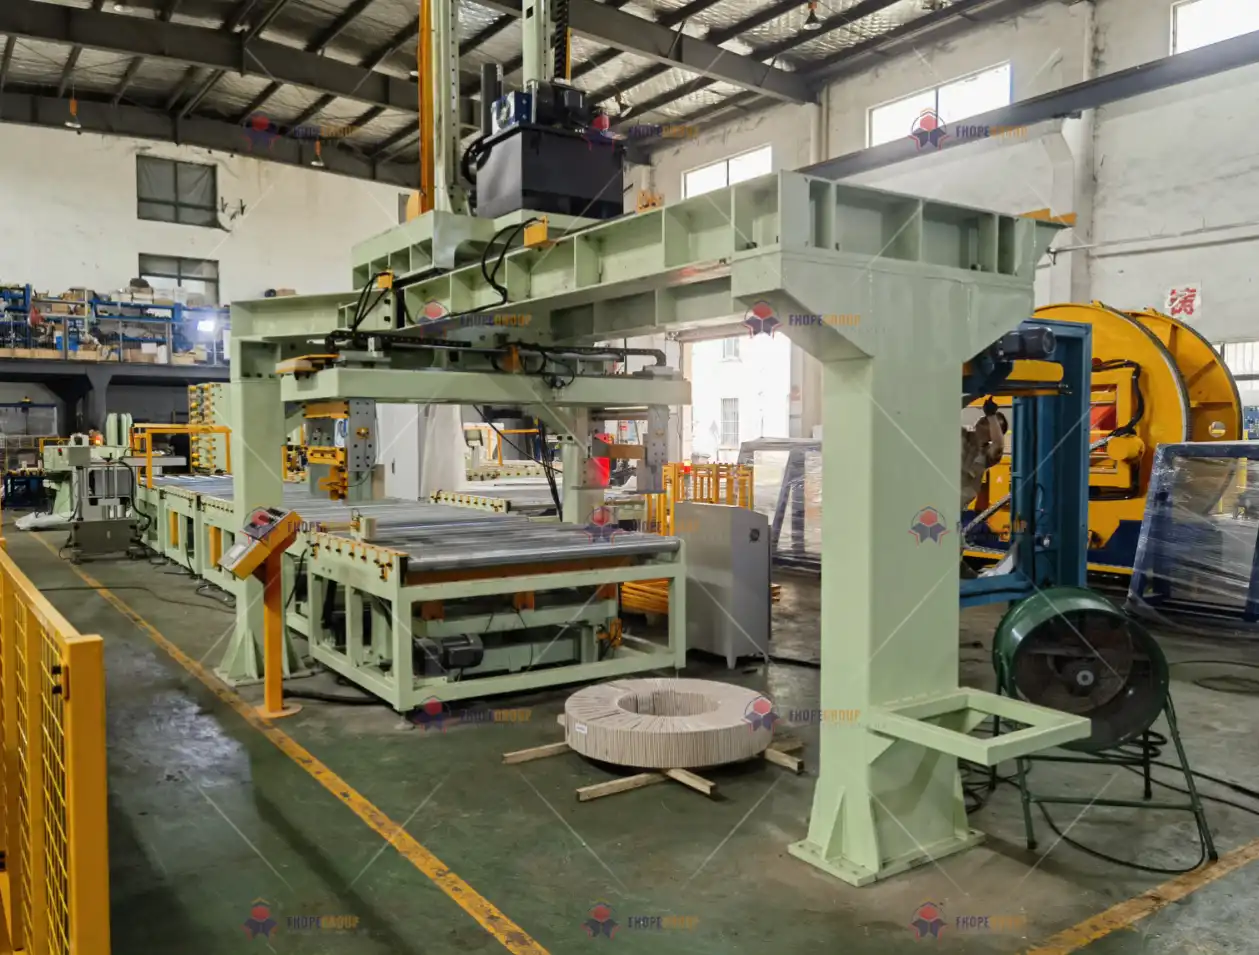
Dây chuyền đóng gói cuộn thép — bao gồm máy đóng gói cuộn, máy buộc đai cuộn và máy xếp chồng cuộn — là trái tim của nhiều nhà máy chế biến kim loại. Các dây chuyền này xử lý các cuộn thép nặng hàng ngày, đảm bảo các sản phẩm thép thành phẩm được đóng gói, cố định và xếp chồng để xử lý hoặc vận chuyển tiếp. Do tải trọng cao, tốc độ vận hành và độ chính xác cần thiết, việc chế tạo mỗi bộ phận trong hệ thống này phải tuân theo các tiêu chuẩn thiết kế cơ khí nghiêm ngặt , lập kế hoạch quy trình tiên tiến và các tiêu chuẩn đảm bảo chất lượng khắt khe.
Trong bài viết này, chúng ta sẽ khám phá một phương pháp sản xuất chuyên nghiệp, toàn diện cho các linh kiện dây chuyền đóng gói cuộn dây . Dựa trên sản xuất thông minh , gia công chính xác cao , kỹ thuật sản xuất kỹ thuật số và kiểm định chất lượng mạnh mẽ , chúng ta sẽ xem xét cách các quy trình chế tạo hàng đầu tạo ra thiết bị vượt trội về độ chính xác, độ bền và độ tin cậy.
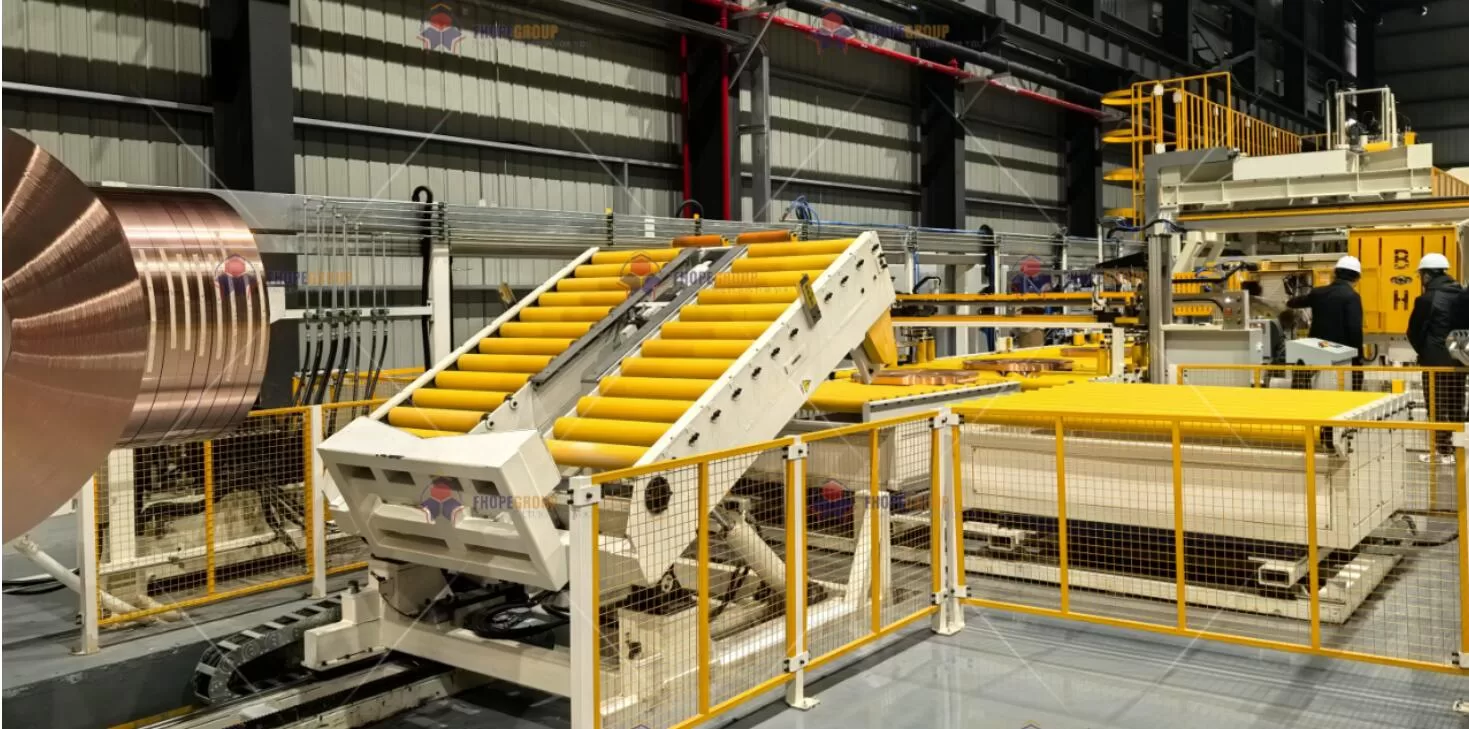
1. Quy trình sản xuất thông minh
1.1 Lập bản đồ chuỗi giá trị toàn quy trình (VSM)
Các giai đoạn sản xuất của chúng tôi bắt đầu bằng việc lập bản đồ chuỗi giá trị , đảm bảo rằng mỗi bước đều tạo ra giá trị hữu hình cho sản phẩm cuối cùng. Bằng cách lập bản đồ từng công đoạn—xử lý sơ bộ, gia công CNC, hàn, giảm ứng suất, mài và đánh bóng—chúng tôi xác định các công đoạn dư thừa, quản lý thời gian sản xuất và tối ưu hóa việc phân bổ nguồn lực. Bảng 1 bên dưới minh họa cách tiếp cận VSM điển hình được thiết kế riêng cho các thành phần của dây chuyền đóng gói cuộn:
| Giai đoạn xử lý | Thiết bị kỹ thuật cốt lõi | Các thông số quy trình chính | Giám sát chất lượng |
|---|---|---|---|
| Tiền xử lý nguyên liệu thô | Máy nắn thẳng CNC hai cột (HACO 5500T) | Độ chính xác nắn thẳng ≤ 0.1 mm/m (ISO 8512) | Đo ứng suất dư (Khúc xạ tia X) |
| Gia công chính xác CNC | Trung tâm gia công 5 trục (DMG MORI HSC75) | Độ chính xác vị trí ±0.005 mm (VDI/DGQ 3441) | Bù đầu dò trong dòng (Renishaw OMP60) |
| Hàn kết cấu | Hệ thống MAG xung dây kép (Fronius TPSi) | Kiểm soát đầu vào nhiệt ≤ 1.8 kJ (EN 1011-1) | Phát hiện khuyết tật siêu âm TOFD (ASME V Art.4) |
| Giảm stress | Lò ủ hoàn toàn bằng máy tính (Nabertherm S27) | Độ chính xác kiểm soát nhiệt độ ±3 °C (AMS 2750E) | Lấy mẫu độ cứng (Biến thể HV0.5 ≤ 5%) |
| Mài chính xác | Máy mài Jig (Moore G48) | Độ nhám bề mặt Ra 0.2 μm (ISO 1302) | Giao thoa ánh sáng trắng (Zygo NewView) |
| Đánh bóng ở cấp độ nano | Hệ thống đánh bóng từ lưu biến (QED Q22-X) | Độ chính xác hình dạng λ/10 @ 632.8 nm | Đo lường cấu hình 3D của kính hiển vi cộng hưởng |
Điểm nổi bật của phương pháp tiếp cận VSM
- Tối ưu hóa tuần tự:Mỗi bước được phân tích để đảm bảo thời gian chờ tối thiểu, năng suất tối đa và luồng sản phẩm ổn định.
- Thu thập dữ liệu tự động: Dữ liệu thời gian thực từ Khúc xạ tia X (ứng suất dư) or Đầu dò Renishaw trong dòng phản hồi vào hệ thống kiểm soát, giảm việc phải làm lại và lỗi.
- Tích hợp giảm căng thẳng:Bằng cách định vị chiến lược quá trình ủ giảm ứng suất sau các bước biến dạng chính, chúng tôi ngăn ngừa sự trôi dạt về kích thước và duy trì độ chính xác hình học cao trong các hoạt động tiếp theo.
Sự phối hợp nhịp nhàng giữa thiết bị, thông số quy trình và giám sát chất lượng trực tuyến là rất quan trọng đối với các dây chuyền đóng gói cuộn thép quy mô lớn , nơi tính toàn vẹn cấu trúc và sự căn chỉnh chính xác quyết định tuổi thọ và hiệu suất của hệ thống.
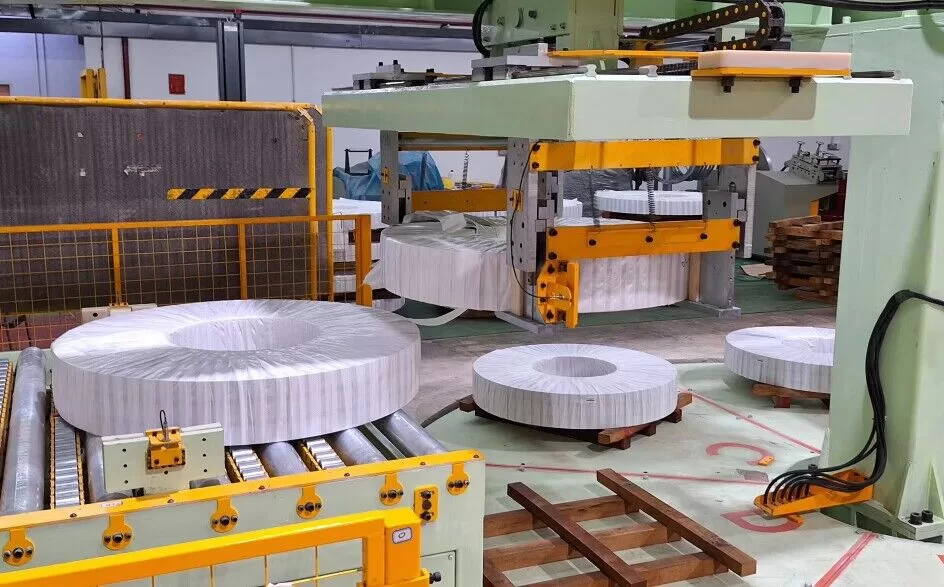
2. Ma trận thiết bị chính
2.1 Danh mục thiết bị gia công tiên tiến
Các dây chuyền sản xuất hiện đại đòi hỏi cả tính linh hoạt cao và độ chính xác tuyệt đối . Bảng 2 nêu rõ một số máy công cụ tiên tiến được sử dụng để chế tạo các cụm chi tiết chính—khung, vỏ ổ trục, thanh dẫn hướng, v.v.—cho dây chuyền đóng gói cuộn thép.
| Loại thiết bị | Mô hình & Cấu hình | Chứng nhận độ chính xác |
|---|---|---|
| Máy phay cổng lớn | Liên minh Chemnitz BFT 130-5 | - Độ chính xác định vị trục tuyến tính: ±0.008 mm (ISO 230-2) - Độ đồng tâm của bàn xoay: 0.015 mm |
| Máy cắt laser có độ chính xác cao | TRUMPF TruLaser 5030 sợi | - Độ chính xác của đường cắt ±0.05 mm - Chiều rộng Kerf tối thiểu 0.15 mm (EN ISO 9013) |
| Robot hàn ô | KUKA KR 1000 Titan + Theo dõi đường may | - Độ lặp lại ±0.06 mm - Tốc độ hàn 0.5–3.0 m/phút có thể điều chỉnh |
Tại sao lại là những máy này?
- Máy phay cổng trục lớn: Thiết yếu để chế tạo khung máy nặng, trụ lớn và đế chịu tải trọng lớn của cuộn dây. Thiết lập cổng trục xử lý các kích thước lớn trong khi vẫn duy trì độ chính xác dưới 0.01 mm.
- Máy cắt Laser: Cung cấp chất lượng cạnh vượt trội và giảm thiểu vùng chịu ảnh hưởng nhiệt, rất quan trọng đối với các hình dạng phức tạp trong giá đỡ máy xếp cuộn hoặc máy đóng đai.
- Hàn robot: Theo dõi đường may tự động và khớp nối đa trục tạo ra mối hàn đồng nhất trên khung dày, cải thiện hiệu suất cơ học.
2.2 Chuỗi quy trình số
Để thống nhất dữ liệu CAD, chiến lược gia công, giám sát tình trạng máy và kiểm tra cuối cùng:
- Tích hợp CAD/CAM: Siemens NX 22121 hỗ trợ mô hình hóa đồng bộ và mô phỏng nâng cao cho các thành phần dây cuộn.
- Tối ưu hóa đường chạy dao: Máy xay sinh tố2 thuật toán tự động điều chỉnh tốc độ nạp liệu, giảm thời gian gia công tới 45% đồng thời kiểm soát nhiệt độ tích tụ và độ mài mòn của dụng cụ.
- Thiết bị Kết nối IoT: MTConnect hoặc các giải pháp độc quyền thu thập số liệu theo thời gian thực (ví dụ: tải trục chính, nhiệt độ tăng đột biến) từ mọi trạm, với tỷ lệ thu thập dữ liệu trên 98%.
Kết quả: một chuỗi dữ liệu kỹ thuật số hoàn chỉnh liên kết các khái niệm thiết kế với dữ liệu sản xuất tại chỗ. Điều này thúc đẩy một môi trường sản xuất linh hoạt, nơi các vòng lặp thiết kế nhanh chóng , bảo trì dự đoán và khả năng truy xuất nguồn gốc chất lượng được kết hợp liền mạch.
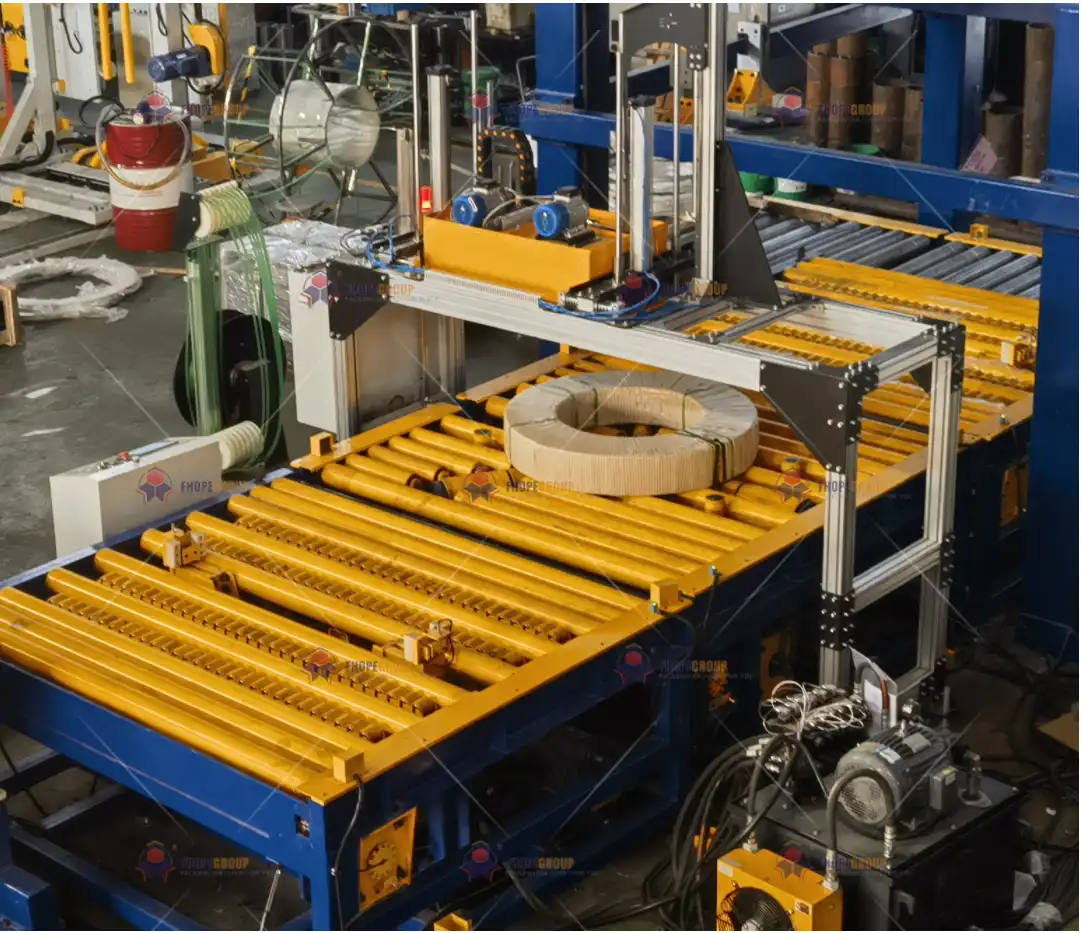
3. Kỹ thuật kiểm soát quy trình quan trọng
Các bộ phận của dây chuyền đóng gói cuộn thép phải đáp ứng các dung sai cơ khí nghiêm ngặt, do ảnh hưởng trực tiếp của chúng đến độ căng, độ chính xác của dây đai và việc xử lý cuộn thép. Dưới đây là các phương pháp kiểm soát chính đảm bảo mỗi bộ phận đáp ứng đúng mục đích thiết kế.
3.1 Chiến lược bù trừ gia công chính xác
Trong quá trình gia công CNC, sự giãn nở nhiệt và mài mòn dụng cụ có thể ảnh hưởng đến độ chính xác về kích thước—đặc biệt là với các chi tiết lớn hoặc các dây chuyền sản xuất kéo dài.
-
Kiểm soát vòng kín trường nhiệt
Chúng tôi bù đắp cho sự biến dạng của máy công cụ bằng cách sử dụng mô hình:
[
\Delta L = \alpha \cdot L_0 \cdot \Delta T + \beta \cdot P \cdot t^{0.5}
]
Trong đó:- (\alpha) = hệ số giãn nở vì nhiệt
- (L_0) = kích thước ban đầu của bộ phận hoặc máy
- (\beta) = hệ số liên kết nhiệt dựa trên công suất
- (P) = công suất động cơ trục chính/trục
- (t) = thời gian chu kỳ
Thông qua phản hồi cảm biến thời gian thực (tải trọng trục chính, nhiệt độ chất làm mát, cảm biến môi trường), bộ điều khiển CNC tự động điều chỉnh độ lệch dụng cụ. Chiến lược này duy trì độ chính xác, điều rất quan trọng đối với các lỗ ổ trục hoặc bề mặt làm kín thủy lực trong các cụm xếp chồng cuộn dây.
-
Dự báo hao mòn dụng cụ
Bằng cách phân tích dòng điện động cơ trục chính Theo thời gian, hệ thống dự đoán khi nào dụng cụ cắt đạt đến giới hạn mài mòn của nó. Khi dòng điện đo được vượt quá 120% đường cơ sở danh nghĩa, việc thay đổi dụng cụ hoặc điều chỉnh bù sẽ tự động kích hoạt, giúp giảm nguy cơ trôi kích thước hoặc bề mặt hoàn thiện kém.
3.2 Khung kiểm soát chất lượng hàn
Các mối hàn kết cấu trên khung máy đóng gói cuộn, tay máy đóng đai hoặc giá đỡ phải không có vết nứt, lỗ rỗ và tạp chất lớn. Chúng tôi áp dụng phương pháp kiểm tra nhiều lớp :
| Loại khiếm khuyết | Phương pháp phát hiện | Tiêu chuẩn chấp nhận | Biện pháp khắc phục |
|---|---|---|---|
| Thiếu sự hợp nhất | Siêu âm mảng pha (PAUT) | Chiều dài khuyết tật tối đa 1 mm (AWS D1.1) | Sửa chữa TIG nóng chảy lại tại địa phương |
| Độ xốp | Chụp X-quang (ASTM E94) | Φ ≤ 0.5 mm và mật độ ≤ 3/10 cm² | Hàn chân không |
| Căng thẳng dư thừa | Đo độ biến dạng lỗ mù (ASTM E837) | Ứng suất ≤ 30% của vật liệu | Giảm căng thẳng rung động |
Quản lý nhiệt đầu vào
- Đầu vào nhiệt được giới hạn ở mức ≤1.8 kJ (EN 1011-1). Kiểm soát này ngăn ngừa sự biến dạng quá mức ở khung chính và đảm bảo các đặc tính cơ học vẫn nằm trong phạm vi thiết kế—đặc biệt quan trọng đối với tải trọng động trong máy đóng đai cuộn.
3.3 Kiểm soát tính toàn vẹn bề mặt
Các cuộn dây tốc độ cao có thể tạo ra ma sát, mài mòn và thậm chí là tích tụ nhiệt cục bộ ở một số vùng tiếp xúc nhất định.
-
Phòng ngừa bỏng mài
Trong quá trình mài có độ chính xác cao, chúng tôi sử dụng nhiệt ảnh hồng ngoại để theo dõi độ dốc nhiệt độ theo thời gian thực. Nếu độ dốc vượt quá 150 °C/giây, máy sẽ ghi đè để điều chỉnh luồng chất làm mát hoặc nạp liệu để ngăn ngừa hư hỏng do nhiệt (cháy do mài), có thể làm giảm tuổi thọ do mỏi. -
Kết cấu đánh bóng có hướng
Chúng tôi thực hiện các góc chéo của 45 ° ± 5 ° (DIN 4768) để tạo điều kiện phân phối dầu bôi trơn trên các bề mặt như trục cuộn hoặc thanh dẫn hướng quay. Mẫu đồng nhất này giúp ngăn ngừa mài mòn cục bộ, đặc biệt là trên các bề mặt tiếp xúc nhiều lần với mép cuộn thép.
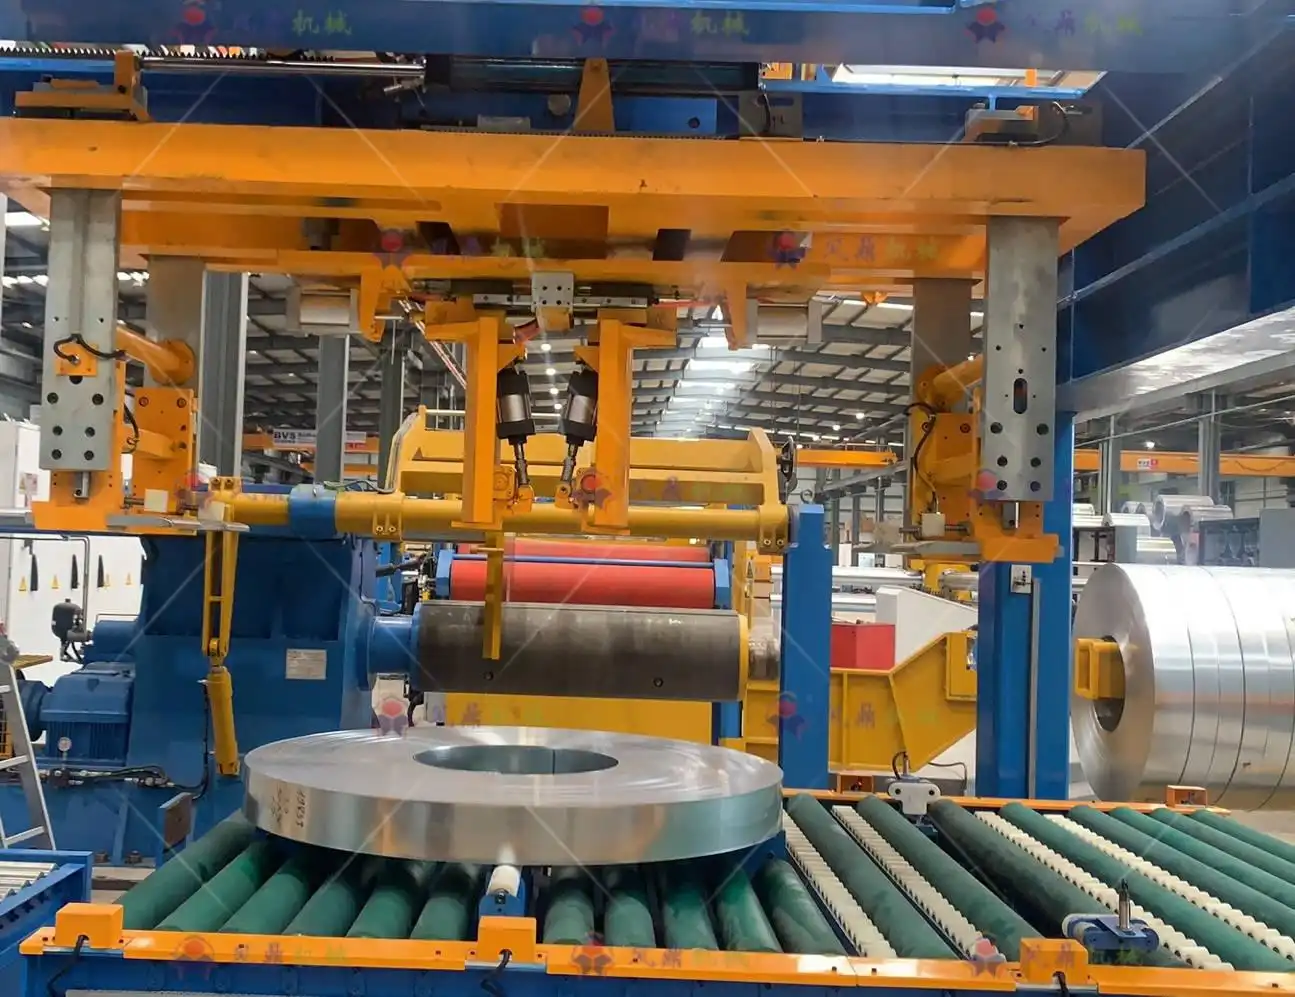
4. Hệ thống kiểm tra chất lượng
4.1 Kế hoạch kiểm tra toàn diện
Độ chính xác về kích thước là yếu tố then chốt đối với khả năng thay thế và căn chỉnh các bộ phận máy móc trong dây chuyền đóng gói cuộn thép. Quy trình kiểm tra ba cấp của chúng tôi sử dụng các thiết bị đo lường sau:
| Mức độ kiểm tra | Trang Bị | Khả năng đo lường |
|---|---|---|
| Bài viết đầu tiên | ZEISS ACCURA 7/12/7 | Độ chính xác không gian 1.9 μm + (L/350) μm/m |
| Lấy mẫu hàng loạt | HEXAGON Toàn cầu S 07.10.07 | Độ lặp lại ≤ 0.003 mm (ISO 10360-2) |
| Kiểm tra cuối cùng | Máy theo dõi laser FARO Vantage | Tốc độ đo động 1000 Hz |
- Kiểm tra bài viết đầu tiên (FAI): Quan trọng đối với các thiết kế mới hoặc đã sửa đổi. Toàn bộ hình dạng của một bộ phận đại diện được quét và so sánh với mô hình CAD 3D.
- Lấy mẫu trong quá trình: Kiểm tra định kỳ xác nhận rằng các biến thể quy trình ở thượng nguồn đang được kiểm soát.
- Kiểm toán cuối cùng: Các cụm lắp ráp lớn hoặc khung hàn được đo tại chỗ bằng Máy theo dõi laser FARO, xác minh rằng sự căn chỉnh tổng thể và các điểm lắp đặt đáp ứng được dung sai trước khi vận chuyển.
4.2 Điểm chuẩn kiểm tra chức năng
Ngoài yếu tố hình học, mỗi bộ phận hoặc cụm chi tiết phải hoạt động đáng tin cậy dưới tải trọng vận hành:
- Độ sạch của đường dẫn dầu thủy lực: Chúng tôi tuân thủ NAS 1638 Lớp 6 bằng cách đo độ nhiễm bẩn hạt trong đường ống thủy lực. Độ sạch đảm bảo hoạt động đáng tin cậy trong các xi lanh nâng cuộn hoặc bộ căng thủy lực có trong máy đóng đai.
- Vòng bi chỗ ngồi Run-In: Chúng tôi đưa các giao diện ổ trục vào phổ tải từ 0% đến 120% tải trọng định mức theo 10 bước gia tăng. Tiêu chí chấp nhận:
- Tăng nhiệt độ ≤ 35 °C
- Tốc độ rung ≤ 1.8 mm/giây (ISO 10816-3)
- Cân bằng động: Các cụm quay, chẳng hạn như bàn xoay hoặc giá đỡ ống chỉ, phải đạt đến Cân bằng G2.5 lớp (ISO 21940-11). Mức độ cân bằng này giảm thiểu độ rung, tiếng ồn và mài mòn ổ trục sớm.
5. Ưu điểm kỹ thuật và chuẩn dữ liệu
Việc áp dụng các quy trình chế tạo tiên tiến này mang lại những cải tiến đáng kể:
| Kích thước kỹ thuật | Ngành công nghiệp thông thường | Hệ thống sản xuất của chúng tôi | Tăng hiệu suất |
|---|---|---|---|
| Định vị chính xác | ± 0.03 mm | ± 0.008 mm | ~262% Cải thiện |
| Tỷ lệ vượt qua hàn | 92.5% | 99.6% | Tăng 7.7% |
| Khả năng hoán đổi thành phần | Cần lắp bằng tay 18% | Lắp ráp trực tiếp 99% | ~5.5× Cải tiến |
| Khả năng chống ăn mòn bề mặt | Rỉ sét ở 480 giờ (Phun muối) | Không có sự ăn mòn kim loại cơ bản ở 1200 giờ | Cải thiện 2.5 lần |
- Định vị chính xác: Xuyên qua bù nhiệt vòng kín và tối ưu hóa đường chạy công cụ thông minh, chúng tôi giảm lỗi kích thước xuống hơn một nửa so với tiêu chuẩn của ngành.
- Chất lượng hàn: MIG/MAG xung dây kép hàn với chức năng theo dõi đường hàn theo thời gian thực mang lại tỷ lệ lỗi gần như bằng không.
- Khả năng hoán đổi linh kiện cao: Giảm thiểu sự thay đổi giữa các bộ phận giúp rút ngắn đáng kể thời gian lắp ráp hệ thống đóng gói cuộn, đặc biệt có lợi trong các đợt sản xuất khối lượng lớn.
- Chống ăn mòn: Hoàn thiện tiên tiến (mạ kẽm nhúng nóng, lớp phủ nhiều lớp) hoặc mạ chọn lọc giúp ngăn ngừa sự hình thành rỉ sét đỏ, đảm bảo độ bền lâu ở những nơi ẩm ướt hoặc ven biển.
6. Buồng lái sản xuất thông minh
Bảng điều khiển giám sát thời gian thực
Các hệ thống quản lý sản xuất hiện đại (MES) cung cấp một "buồng lái" tập trung hoặc bảng điều khiển kỹ thuật số cho các nhóm quản lý và kỹ thuật:
- Hội đồng OEE: Hiệu quả thiết bị tổng thể thường vượt quá 85% (mục tiêu của chúng tôi). Người vận hành xem các bản cập nhật trực tiếp về tính khả dụng, hiệu suất và chất lượng, xác định các điểm nghẽn ngay lập tức.
- Biểu đồ kiểm soát SPC: Các kích thước chính (ví dụ: đường kính lỗ khoan trên trục xếp chồng cuộn dây) được theo dõi CPK. Phân tích thời gian thực tính toán lại giới hạn kiểm soát, kích hoạt báo động nếu quy trình bị trôi.
Big Analytics dữ liệu
- Mô hình dự đoán tuổi thọ công cụ: Thuật toán học máy diễn giải tải trục chính lịch sử, hình dạng bộ phận và dữ liệu độ cứng vật liệu. Dự đoán đạt độ chính xác >92%, cho phép thay đổi công cụ chủ động giúp tránh phải làm lại tốn kém.
- Tiêu thụ năng lượng Digital Twin: Việc hợp nhất lịch trình sản xuất, dữ liệu cảm biến thời gian thực và chữ ký điện năng của thiết bị giúp tối ưu hóa trình tự vận hành. Mức tiết kiệm dự kiến từ 15%–22% tùy thuộc vào độ phức tạp của bộ phận và kích thước lô.
Khuyến nghị về hình ảnh hóa
- Hình ảnh cấu trúc vi mô: So sánh các bề mặt được đánh bóng trước và sau khi xử lý để minh họa ranh giới hạt tinh tế.
- Hoạt hình bù biến dạng nhiệt: Trình bày cách trường nhiệt độ tương tác với các vectơ hiệu chỉnh theo thời gian thực.
- Sơ đồ chuỗi quy trình số:Mô tả luồng dữ liệu từ thiết kế CAD đến xác minh CMM, làm nổi bật các vòng phản hồi hai chiều.
- Bản đồ nhiệt dữ liệu chất lượng: Hiển thị sự phân bố theo không gian và thời gian của tỷ lệ đỗ, xu hướng kết quả được mã hóa màu theo khoảng thời gian hàng ngày hoặc hàng tuần.
Liên quan đến Dây chuyền đóng gói cuộn
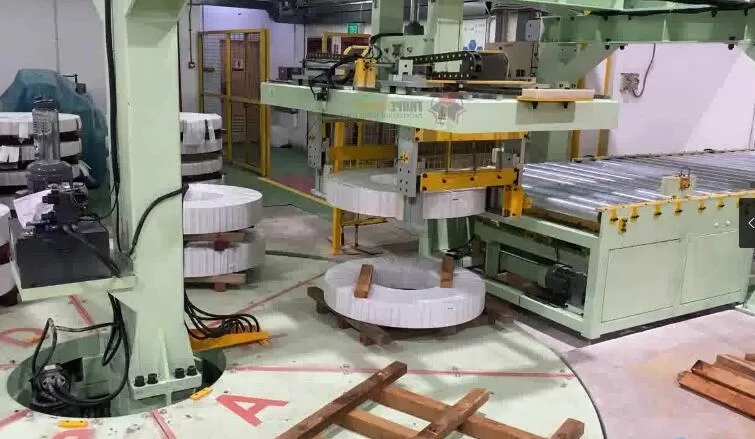
Tất cả các bước sản xuất này — từ lập kế hoạch thông minh, gia công CNC tiên tiến, hàn chất lượng cao, xử lý ứng suất chiến lược đến kiểm tra cuối cùng nghiêm ngặt — đều góp phần tạo nên một dây chuyền đóng gói hoạt động trơn tru và đáng tin cậy. Cụ thể:
- Độ chính xác đảm bảo bộ căng dây đai cuộn thẳng hàng với các trục được điều khiển bằng servo, tránh tình trạng cấp liệu sai hoặc lỗi căng.
- Tính nhất quán về chiều giữa các khung máy xếp chồng và thanh dẫn hướng thúc đẩy lắp ráp đơn giản, giảm các điều chỉnh tại chỗ và đảm bảo tích hợp hoàn hảo với PLC, động cơ servo và hệ thống thủy lực.
- Hoàn thiện bề mặt nâng cao trên các bộ phận lăn hoặc trượt kéo dài tuổi thọ, giảm ma sát, độ rung và tần suất bảo trì.
- Bảo vệ chống ăn mòn rất quan trọng đối với các dây chuyền hoạt động trong các nhà máy ven biển hoặc có độ ẩm cao; các quy trình tiên tiến kéo dài tuổi thọ của từng bộ phận, giúp giảm tổng chi phí sở hữu.
Kết luận
Việc chế tạo các bộ phận cho dây chuyền đóng gói cuộn thép đòi hỏi sự kết hợp chiến lược giữa thiết bị hiện đại, tích hợp quy trình kỹ thuật số và đảm bảo chất lượng nghiêm ngặt. Từ việc làm thẳng nguyên liệu thô đến đánh bóng nano cuối cùng, mỗi bước đều được phối hợp nhịp nhàng để đạt được độ lệch kích thước tối thiểu, các mối hàn chắc chắn và chất lượng bề mặt hàng đầu. Những đặc tính này ảnh hưởng trực tiếp đến độ tin cậy của hệ thống đóng gói cuộn thép trong việc cố định, xếp chồng và vận chuyển các cuộn thép trong điều kiện hoạt động khắc nghiệt.
Bằng cách sử dụng bảng điều khiển sản xuất thông minh , phản hồi cảm biến thời gian thực và phân tích dự đoán, chúng tôi đã tạo ra một hệ thống trong đó việc cải tiến liên tục được tích hợp vào cốt lõi của quy trình sản xuất. Các nhà vận hành, kỹ sư và quản lý được hưởng lợi từ dữ liệu tức thời, cho phép họ can thiệp một cách chủ động thay vì thụ động. Kết quả là một sản phẩm bền bỉ, hiệu suất cao, thiết lập các tiêu chuẩn mới về độ chính xác, độ bền và hiệu quả chi phí trong ngành công nghiệp đóng gói cuộn dây.
Nhìn về phía trước, những tiến bộ tiếp theo—như phát hiện lỗi dựa trên máy học , hỗ trợ lắp ráp bằng thực tế tăng cường, hoặc hàn xúc giác vòng kín—đang sẵn sàng làm sâu sắc thêm sự phối hợp giữa thiết kế, chế tạo và hiệu suất vận hành. Tuy nhiên, các nguyên tắc cơ bản—lập kế hoạch thông minh, kiểm soát chặt chẽ và cam kết kiên định về chất lượng—vẫn sẽ là nền tảng của việc chế tạo linh kiện thành công cho các dây chuyền đóng gói cuộn và hơn thế nữa.
-
Khám phá cách Siemens NX 2212 tăng cường khả năng tích hợp CAD/CAM với các tính năng tiên tiến để nâng cao hiệu quả thiết kế và sản xuất. ↩
-
Tìm hiểu về các thuật toán tiên tiến của VoluMill giúp giảm đáng kể thời gian gia công và kéo dài tuổi thọ dụng cụ. ↩
-
Khám phá khái niệm về chuỗi dữ liệu kỹ thuật số và cách nó kết nối thiết kế với sản xuất để cải thiện quy trình sản xuất. ↩