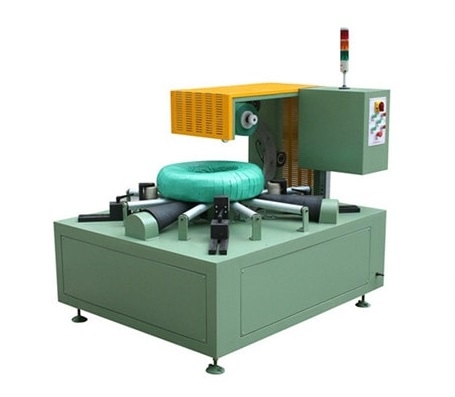
Máy quấn cuộn thép hoạt động như thế nào? Hướng dẫn quy trình từng bước
Máy quấn cuộn thép không chỉ đơn thuần là một vòng quay. Hãy tìm hiểu cách các bước nạp liệu, định vị, chuyển động quấn, kiểm soát vật liệu và hoàn thiện hoạt động cùng nhau để tạo ra một gói cuộn thép đồng nhất, đồng thời cải thiện hiệu quả xử lý và giảm bớt khó khăn trong việc đóng gói thủ công.

Máy quấn cuộn thép hoạt động như thế nào?
Máy quấn cuộn thép hoạt động như thế nào?
Máy quấn cuộn thép điều phối một trình tự các bước: cuộn thép được đưa đến vị trí xác định, vật liệu quấn được đưa vào qua lỗ cuộn, chuyển động tương đối được kiểm soát giúp quấn vật liệu xung quanh cuộn, phần đuôi được cố định, và cuộn thép được chuyển đến bước tiếp theo đã được phê duyệt. Các thành phần chính xác, trình tự chuyển động, chức năng an toàn và các bước khắc phục sự cố phụ thuộc vào tài liệu mô hình đã được phê duyệt và đánh giá rủi ro tại công trường.
Câu hỏi thực tế không chỉ đơn giản là "Vòng quay có quay không?" Mà là liệu mỗi công đoạn chuyển giao—từ khâu nạp liệu đến khâu xuất liệu—có điều kiện tiến hành đã được xác định trước, có người hoặc hệ thống chịu trách nhiệm và kết quả được chấp nhận hay không.
Trình tự này mô tả một cấu hình đã được ghi chép; kiểu máy, cuộn dây, vật liệu, cài đặt và điều kiện thời gian phải được hiển thị.
Đầu tiên, hãy xem toàn bộ chu trình như bảy bước chuyển giao.
Việc bao bọc từ ngữ có thể che giấu những công việc quan trọng trước và sau khi xoay vòng hiển thị. Một chu trình hoàn chỉnh ít nhất phải bao gồm những câu hỏi sau:
- Đến: Cuộn dây đã được vận chuyển đến trạm bằng phương thức chuyển giao được chấp thuận chưa?
- Định vị: Liệu nó có được hỗ trợ, định hướng và đặt trong phạm vi kích thước cho phép của máy hiện tại hay không?
- Giới thiệu vật liệu: Vật liệu đóng gói có nằm đúng hướng dự định và đầu mút của nó có được cố định bằng phương pháp đã được phê duyệt không?
- Chuyển động quấn được kiểm soát: Các điều kiện về chuyển động và an toàn cần thiết đã được đáp ứng trước khi bắt đầu chuyển động chưa?
- Hoàn thành: Liệu phạm vi phủ sóng đã được thỏa thuận hoặc điều kiện hoàn thành theo chương trình đã được đáp ứng chưa?
- Khi kết thúc: Đã kiểm tra phần đuôi và kết quả đóng gói chưa?
- Ra tay: Khu vực đó có an toàn không và cuộn dây đã được chuyển đến bước quy trình tiếp theo chưa?
Bài viết này tuân theo trình tự đó vì đó là trình tự mà người vận hành, kỹ sư hoặc người mua cần hiểu. Nó không thay thế quy trình tại chỗ cho bất kỳ trạm nào.
Chu trình gói quà diễn ra như thế nào
Bước 1: Nạp và định vị cuộn dây
Cuộn dây có thể được vận chuyển bằng cần cẩu, xe đẩy, băng tải hoặc giao diện dây chuyền. Phần cứng hỗ trợ và định tâm cuộn dây có thể bao gồm con lăn, bộ phận chặn, thanh dẫn hướng, cảm biến hoặc một hệ thống được phê duyệt khác. Trước khi cho phép chuyển động quấn, hệ thống logic thực tế của máy có thể yêu cầu tín hiệu hiện diện, xác nhận vị trí, trạng thái bảo vệ hoặc các điều kiện khác.
Vị trí rất quan trọng vì đường đi của vật liệu và các bộ phận chuyển động được thiết kế cho một hình dạng cuộn dây đã biết. Một cuộn dây bị dịch chuyển hoặc định hướng sai có thể làm thay đổi phạm vi bao phủ, tạo ra sự tiếp xúc ngoài ý muốn hoặc làm cho quá trình chuyển giao tiếp theo không đáng tin cậy. Vị trí cho phép và phản ứng đối với sự sai lệch phải dựa trên bản vẽ hiện hành, mô tả điều khiển và đánh giá rủi ro—chứ không phải từ một video chung chung.
Bước 2: Giới thiệu và cố định vật liệu gói
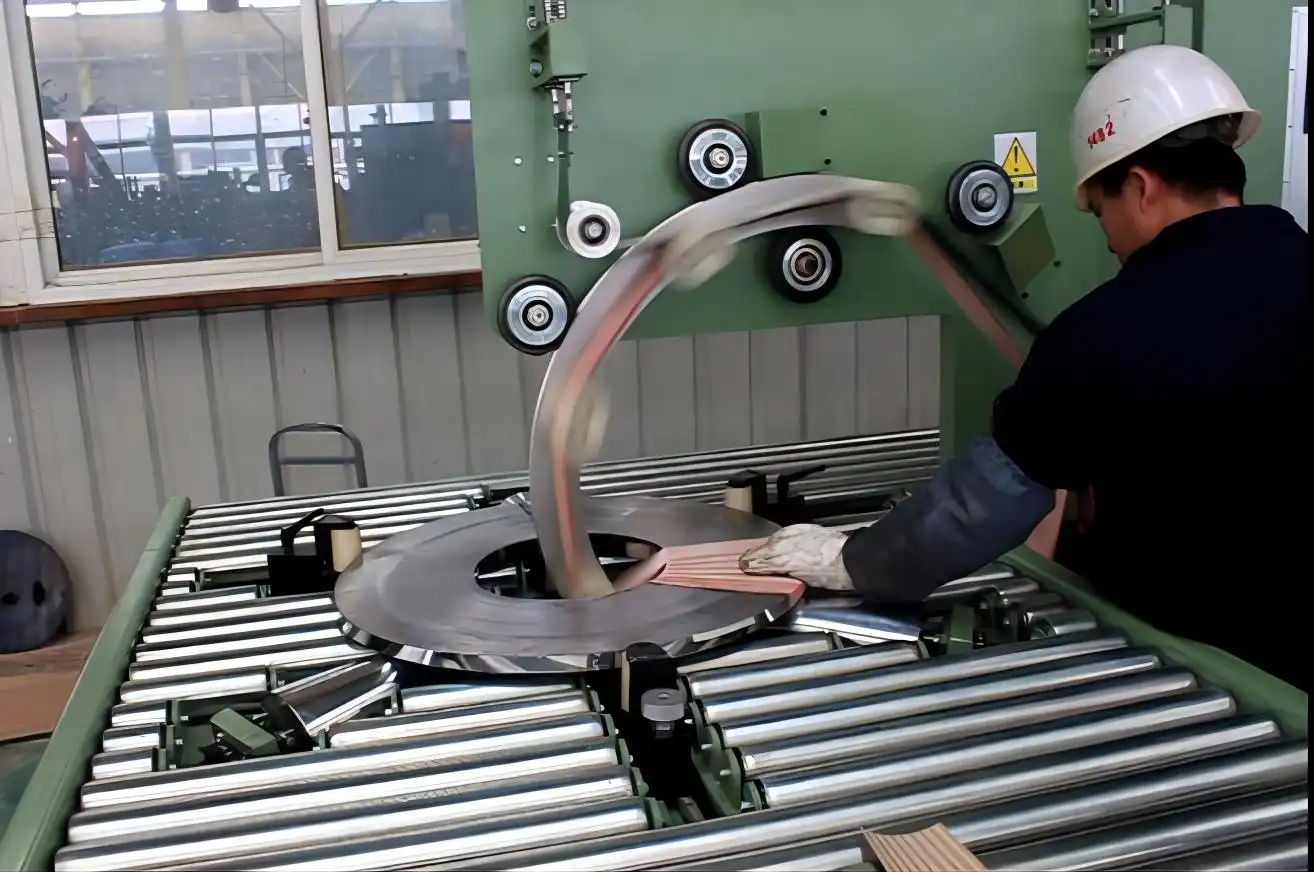
Vật liệu được di chuyển từ cuộn hoặc bộ phân phối đến đường đóng gói. Trong một số thiết kế, các thanh dẫn hướng và bộ truyền động sẽ đặt và giữ vật liệu; trong các thiết kế khác, người vận hành thực hiện bước luồn hoặc gắn vật liệu đã được phê duyệt trước khi phần tự động bắt đầu. Cơ sở dữ liệu kiến thức về dòng sản phẩm liệt kê một số dòng vật liệu:
- Phim kéo dài
- Màng hoặc giấy VCI
- Màng PVC / màng mờ
- vải
- Giấy
Nó không xác định loại nào phù hợp với cuộn dây, môi trường hoặc yêu cầu đóng gói cụ thể nào.
Hãy nêu rõ ranh giới giữa con người và máy móc. Máy móc có thể tự động hóa thao tác đóng gói trong khi việc nạp liệu, thay đổi nguyên liệu hoặc kiểm tra cuối cùng vẫn được thực hiện thủ công. Điều đó không nhất thiết là một lỗi; đó là một quyết định về thiết kế và kiểm soát rủi ro cần được thể hiện rõ trong hướng dẫn công việc và bố trí mặt bằng.
Bước 3: Tạo đường dẫn bao quanh với chuyển động tương đối
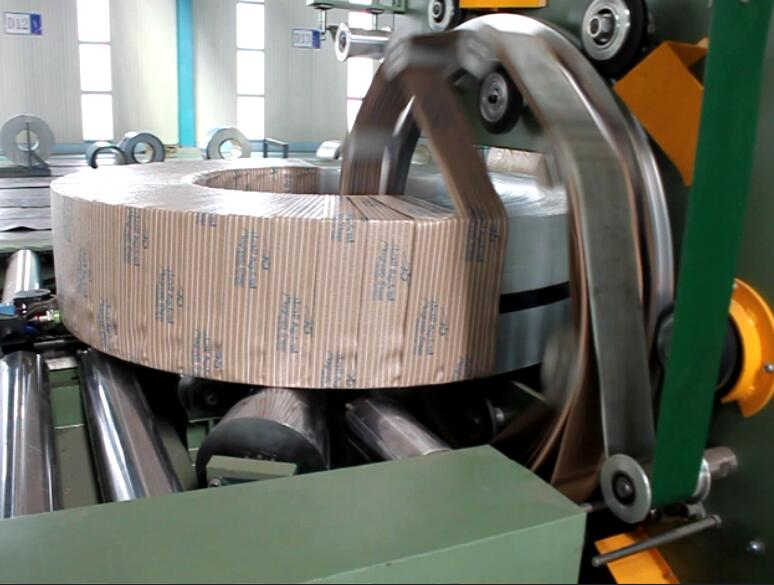
Trong quy trình xuyên suốt, vật liệu đi qua khe hở trên cuộn dây. Một vòng hoặc cụm vòng quấn di chuyển xung quanh khe hở đó trong khi cuộn dây có thể được đỡ hoặc di chuyển bằng các con lăn. Mối quan hệ giữa các chuyển động này giúp vật liệu di chuyển trên bề mặt dự định và tạo ra một đường dẫn chồng chéo.
Tên gọi của các chuyển động ít quan trọng hơn kết quả: vật liệu phải đi theo đường dẫn đã được phê duyệt mà không có khe hở, vướng mắc, phần thừa không mong muốn hoặc tiếp xúc với khu vực được bảo vệ. Các máy móc khác nhau có thể đạt được điều đó thông qua các bố trí cơ khí khác nhau, vì vậy sơ đồ công khai phải phù hợp với thiết bị được hiển thị hoặc được ghi nhãn như một lời giải thích chung.

Bước 4: Kiểm soát phạm vi phủ sóng mà không nhầm lẫn giữa cài đặt và kết quả.
Lực căng giúp giữ vật liệu tiếp xúc với cuộn dây; độ chồng chéo mô tả mối quan hệ giữa một lượt quấn với lượt quấn trước đó. Cả hai đều ảnh hưởng đến hình thức và tính liên tục của bao bì, nhưng không yếu tố nào tự mình chứng minh được khả năng bảo vệ hoặc sự chấp nhận của bao bì. Loại vật liệu, điều kiện bề mặt, hình dạng cuộn dây, đường tiếp xúc, cách xử lý và phương pháp kiểm tra đều quan trọng.
Để tiến hành thử nghiệm bao bì thực tế, hãy ghi lại những thông tin sau—và giữ riêng biệt các thông tin "đã chỉ định", "đã đo lường" và "được khuyến nghị" :
| Những gì cần ghi lại | Tại sao nó quan trọng |
|---|---|
| Đặc điểm kỹ thuật vật liệu | Các nhóm vật chất khác nhau có hành vi và khả năng bảo vệ khác nhau. |
| Phiên bản cài đặt hoặc công thức | Kết quả phải có thể tái tạo được so với một cấu hình đã biết. |
| Tình trạng và kích thước cuộn dây | Phạm vi phủ sóng phụ thuộc vào hình dạng và bề mặt thực tế của cuộn dây. |
| Yêu cầu về phạm vi bảo hiểm | Xác định mục tiêu chấp nhận, chứ không chỉ là cài đặt máy. |
| Phương pháp kiểm tra | Việc chấp nhận phải được kiểm tra bằng một quy trình đã được thỏa thuận. |
| Kết quả | Biến quá trình thử nghiệm thành hồ sơ chất lượng có thể truy xuất nguồn gốc. |
Không nên công bố tỷ lệ chồng lấp hoặc giá trị độ căng có vẻ chính xác mà không có hồ sơ mô hình hiện tại và cơ sở chất lượng.
Bước 5: Xác định khi nào quá trình quấn hoàn tất
Việc hoàn thành có thể dựa trên các lượt quay, hành trình, vị trí đã được lập trình hoặc một điều kiện được phê duyệt khác. Nhưng "động cơ dừng lại" không phải là tiêu chí chấp nhận bao bì. Bao bì vẫn cần đáp ứng các yêu cầu về phạm vi bao phủ, phần đuôi được cố định và kết quả kiểm tra cho công việc cụ thể đó.
Đây là lúc dây chuyền sản xuất được hưởng lợi từ quyền sở hữu rõ ràng: logic điều khiển có thể xác định chuyển động đã hoàn tất; quy tắc chất lượng có thể xác định xem kết quả có thể chấp nhận được hay không; trạm tiếp theo có thể yêu cầu tín hiệu giải phóng bổ sung. Việc trộn lẫn các quyết định này vào một tuyên bố "tự động" mơ hồ sẽ che giấu rủi ro.
Bước 6: Kẹp, cắt và cố định phần đuôi
Ở cuối chu trình, máy có thể kẹp vật liệu, cắt và cố định phần đuôi bằng phương pháp được thiết kế riêng. Các hệ thống khác có thể yêu cầu bước hoàn thiện có sự hỗ trợ của người vận hành. Không nên khái quát hóa cơ chế từ một mô hình khác hoặc mô tả phương pháp gia nhiệt, ép, dán hoặc kẹp trừ khi nó được ghi chép lại cho cấu hình đã chọn.
Câu hỏi kiểm tra hữu ích rất đơn giản: liệu nhóm chịu trách nhiệm có thể chỉ ra được vị trí cuối cùng của sản phẩm, cách thức kiểm tra, lỗi trông như thế nào và điều gì xảy ra khi sản phẩm không đạt yêu cầu? Điều đó biến một cơ chế không minh bạch thành một điểm chấp nhận được kiểm soát.
Bước 7: Tháo cuộn dây, thiết lập lại và bàn giao cuộn dây
Sau khi kiện hàng được chấp nhận và các điều kiện sẵn sàng của trạm được đáp ứng, cuộn dây sẽ chuyển sang bước xử lý tiếp theo. Công thức có thể được chọn bởi người vận hành hoặc thông qua hệ thống được kết nối, nhưng bài viết này không giả định cách thức lựa chọn đó được thực hiện. Chu kỳ tiếp theo chỉ nên bắt đầu sau khi các điều kiện sẵn sàng an toàn được xác định của máy móc được đáp ứng.
Nếu quy trình xung quanh cần đóng gói, dán nhãn, cân, xếp chồng hoặc ghi chép dữ liệu ERP/MES, thì đó là các mô-đun hoặc giao diện liền kề trừ khi chúng được bao gồm và kiểm tra rõ ràng như một phần của phạm vi báo giá.
Những gì hệ thống điều khiển phải hiển thị
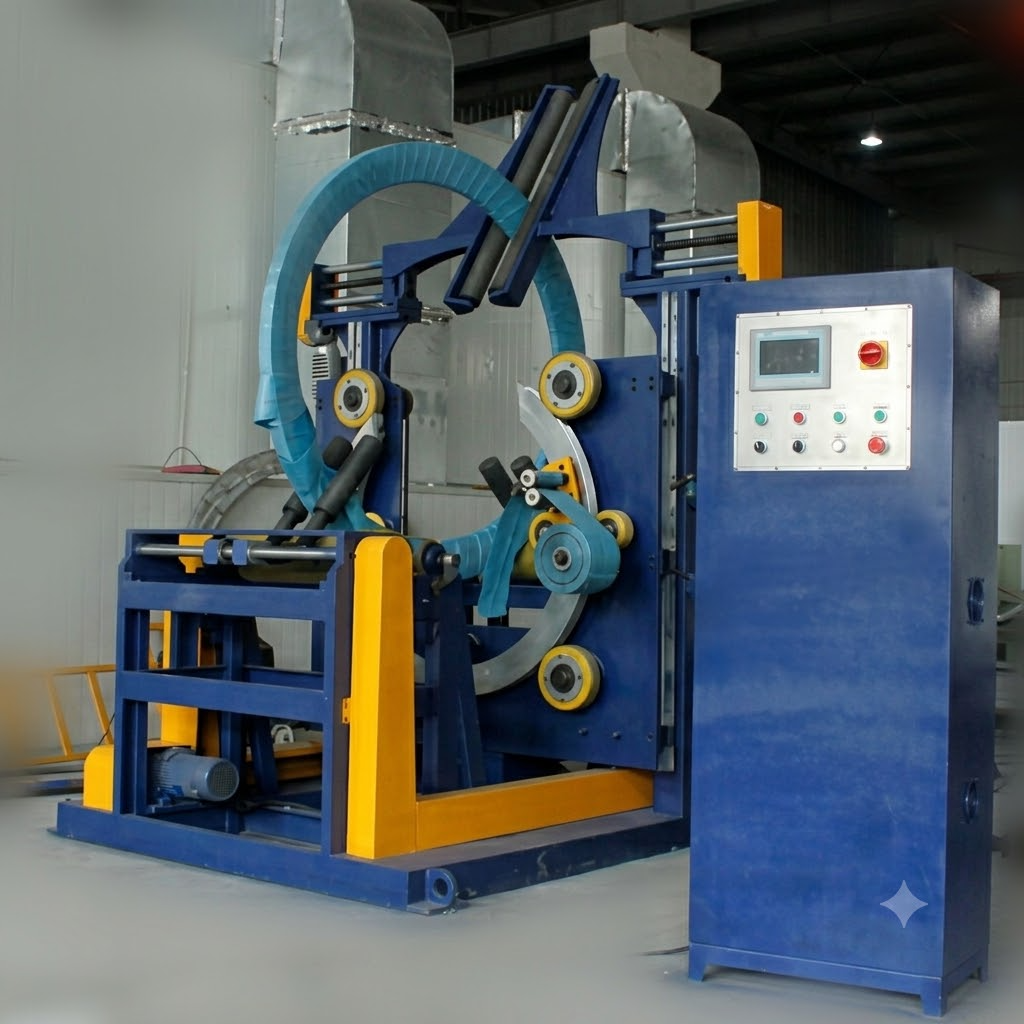
Đối với một hệ thống cụ thể, PLC/HMI là nơi hiển thị trạng thái máy, các thông số cho phép, công thức đã chọn, trạng thái chuyển động và các lỗi. Một bản đánh giá kỹ thuật hữu ích cần một sơ đồ trình tự đơn giản thay vì chỉ dựa vào một bức ảnh màn hình đẹp mắt. Sơ đồ này cần xác định tín hiệu hoặc điều kiện nào cho phép hành động tiếp theo, hệ thống nào chịu trách nhiệm cho hành động đó và điều gì làm dừng trình tự.
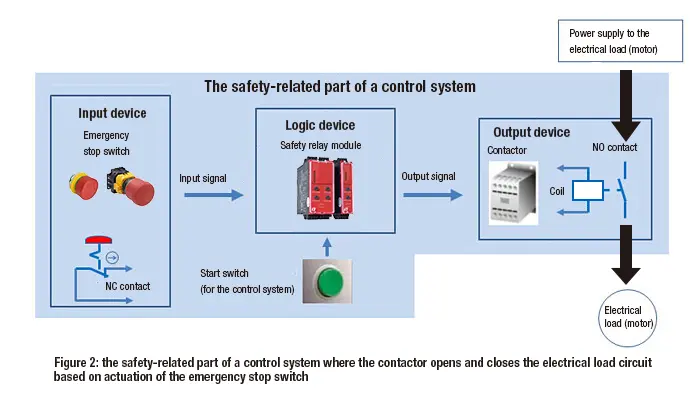
Các chức năng an toàn yêu cầu đánh giá rủi ro cụ thể cho từng máy, lập tài liệu và xem xét bởi người có chuyên môn. Bản tổng quan này tuyệt đối không được sử dụng để bỏ qua bộ phận bảo vệ, ghi đè lên khóa liên động hoặc cho phép khởi động lại.
Khi chu kỳ bình thường bị gián đoạn
Các sự gián đoạn thường gặp bao gồm:
- Vật liệu bị đứt hoặc cuộn bị hết.
- Cửa canh gác đã mở.
- Chuyển đổi cuộn dây
- Mất tín hiệu cần thiết
- sự kiện quyền lực
Đây không chỉ đơn thuần là những phiền toái—chúng làm thay đổi trạng thái hoạt động. Biện pháp khắc phục được chấp thuận phụ thuộc vào từng kiểu máy và từng địa điểm cụ thể. Nhìn chung, cần dừng hoạt động theo thiết kế, ngăn ngừa việc khởi động lại đột ngột, giữ tải ổn định, tuân theo quy trình cách ly/khôi phục đã được phê duyệt, kiểm tra kết quả từng phần và leo thang khi quy trình yêu cầu.
Làm thế nào để xác minh chu trình trước khi coi nó là sẵn sàng sản xuất?
Hãy sử dụng phương pháp thử nghiệm có ghi chép và tính toán thời gian – chứ không phải là phương pháp thử nghiệm nhanh nhất trong một lần duy nhất. Xác định điểm bắt đầu và kết thúc của quá trình tính thời gian, ghi lại các chu kỳ lặp lại, xác định các sự cố gián đoạn và lưu giữ cuộn dây, vật liệu, cài đặt và phương pháp kiểm tra cùng với hồ sơ. Chỉ ghi lại cả đường dẫn bình thường và phản hồi được chấp thuận đối với các sự cố gián đoạn thực tế khi việc kiểm tra an toàn theo quy trình được giao.
Kết quả hữu ích không chỉ đơn thuần là thời gian trung bình. Đó là một bản ghi có thể truy vết, cho phép bộ phận sản xuất, kiểm soát chất lượng, kỹ thuật và nhà cung cấp thấy được những gì đã được thực hiện, những gì đã thay đổi và những gì cần được cải thiện.
Bước tiếp theo được đề xuất
Vui lòng yêu cầu ba vật dụng này cho chính xác loại máy đang được xem xét:
- Sơ đồ trình tự chuyển động hiện tại
- Một video chu kỳ liên tục tiêu biểu
- Quy trình gián đoạn/khôi phục đã được phê duyệt
Hãy xem xét lại chúng cùng với bao bì cuộn dây, đặc điểm kỹ thuật vật liệu, tiêu chí nghiệm thu và kế hoạch xử lý tại công trường trong cùng một cuộc họp. Đó là thời điểm mà lời giải thích chung trở thành một kế hoạch vận hành có thể thực hiện được.
Chi tiết hình ảnh

Nhấn vào đây để phóng to
Nhấn vào đây để phóng to
Nhấn vào đây để phóng to
Nhấn vào đây để phóng to
Xem cách nó hoạt động
Khám phá cách các giải pháp đóng gói tự động của chúng tôi tối ưu hóa hiệu quả dây chuyền sản xuất của bạn. Video này minh họa hoạt động liền mạch được thiết kế để bảo vệ sản phẩm tối đa.
Được tin cậy bởi Các nhà máy thép và các nhà lãnh đạo ngành công nghiệp
Các nhà sản xuất toàn cầu tin dùng thiết bị đóng gói hạng nặng của FHOPE.


Bạn đã sẵn sàng tối ưu hóa dây chuyền đóng gói của mình chưa?
Nhận báo giá tùy chỉnh kèm phân tích lợi tức đầu tư (ROI). Kỹ sư của chúng tôi sẽ phản hồi trong vòng 24 giờ.
- Thiết kế bố cục miễn phí
- Hỗ trợ lắp đặt toàn cầu
- Bao gồm bảo hành 2 năm
Thông tin của bạn được bảo mật và sẽ không bao giờ được chia sẻ.
Máy liên quan
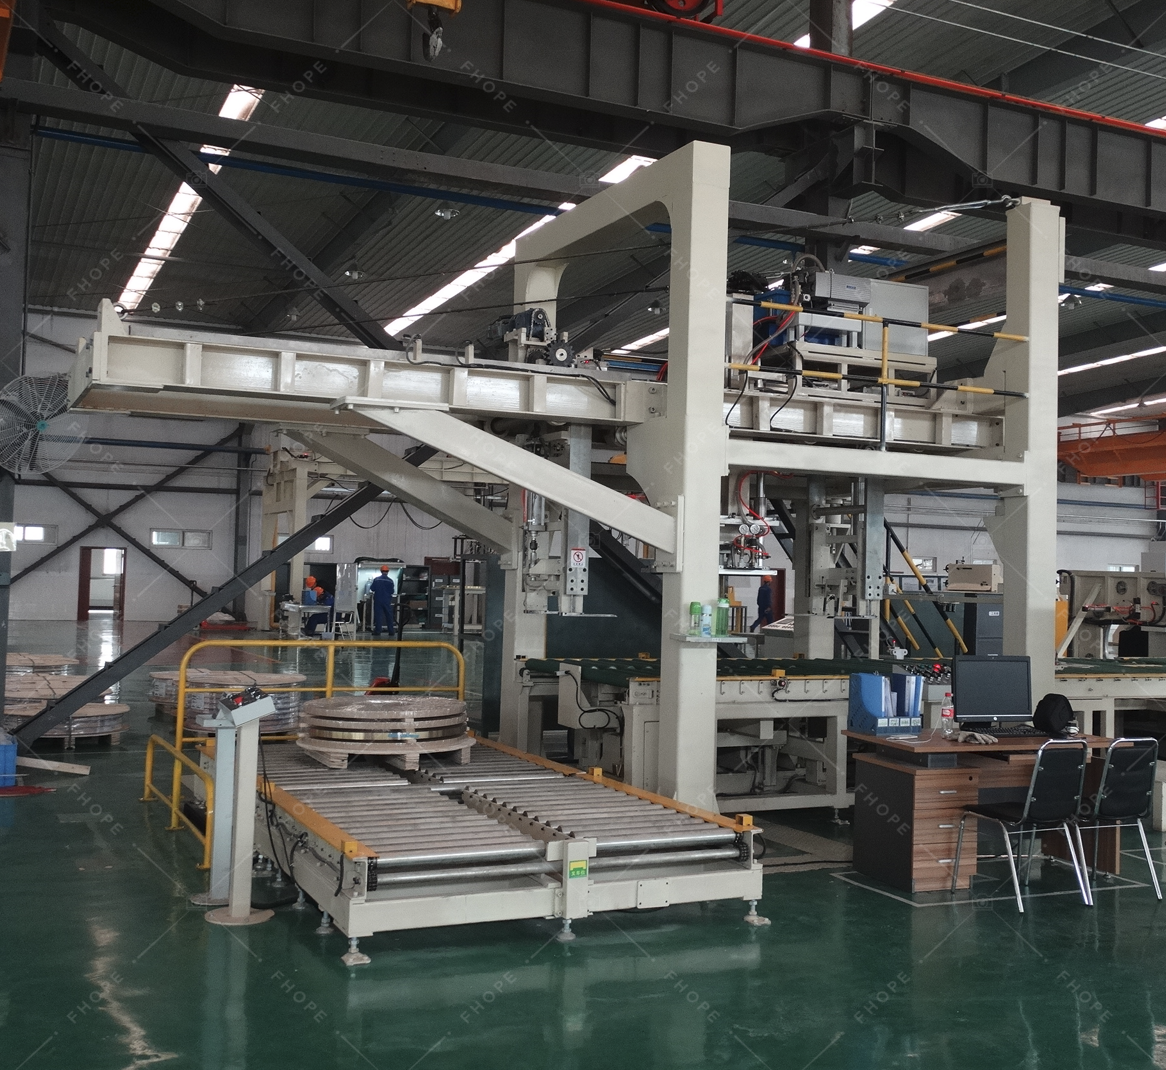
Dây chuyền đóng gói thép cuộn
Xem chi tiết →
Dây chuyền đóng gói cuộn dây dọc
Xem chi tiết →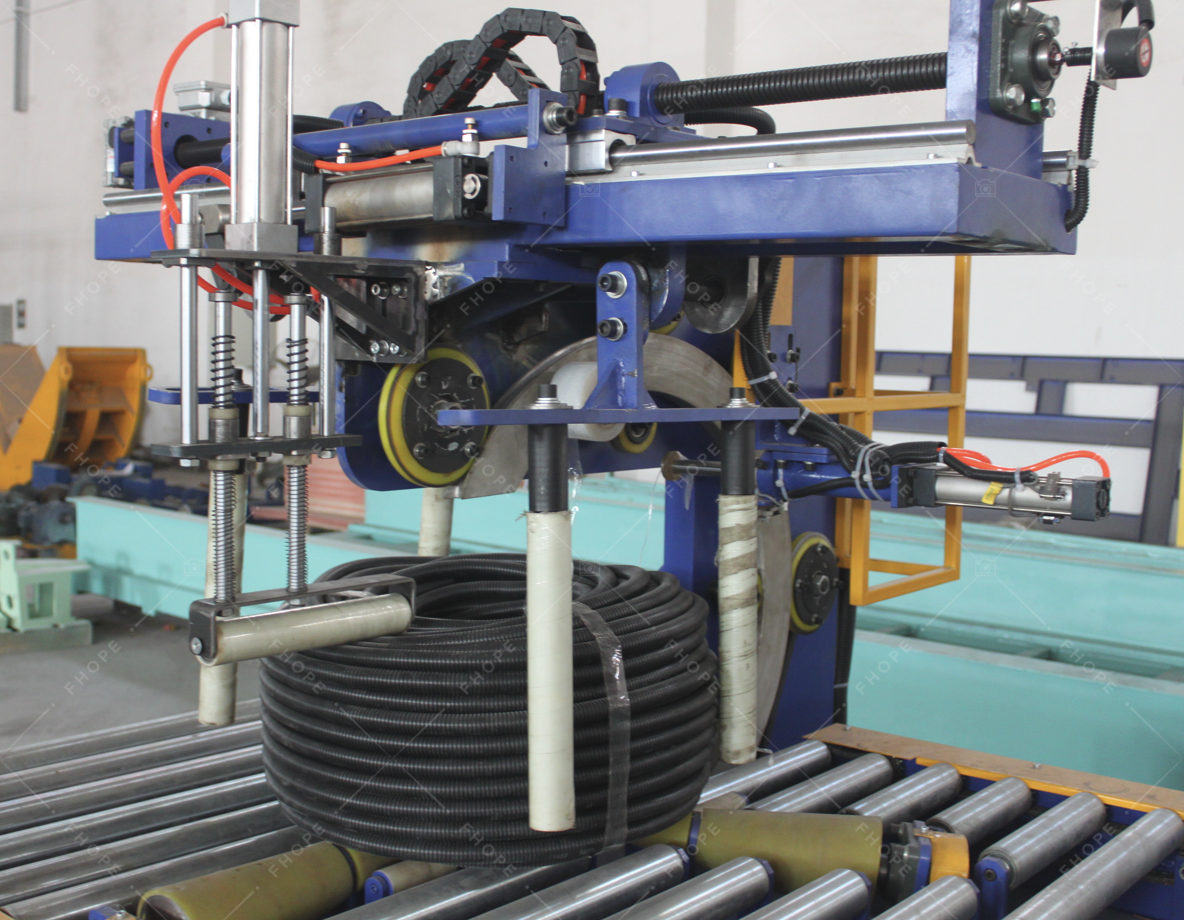
Dây chuyền đóng gói cuộn dây
Xem chi tiết →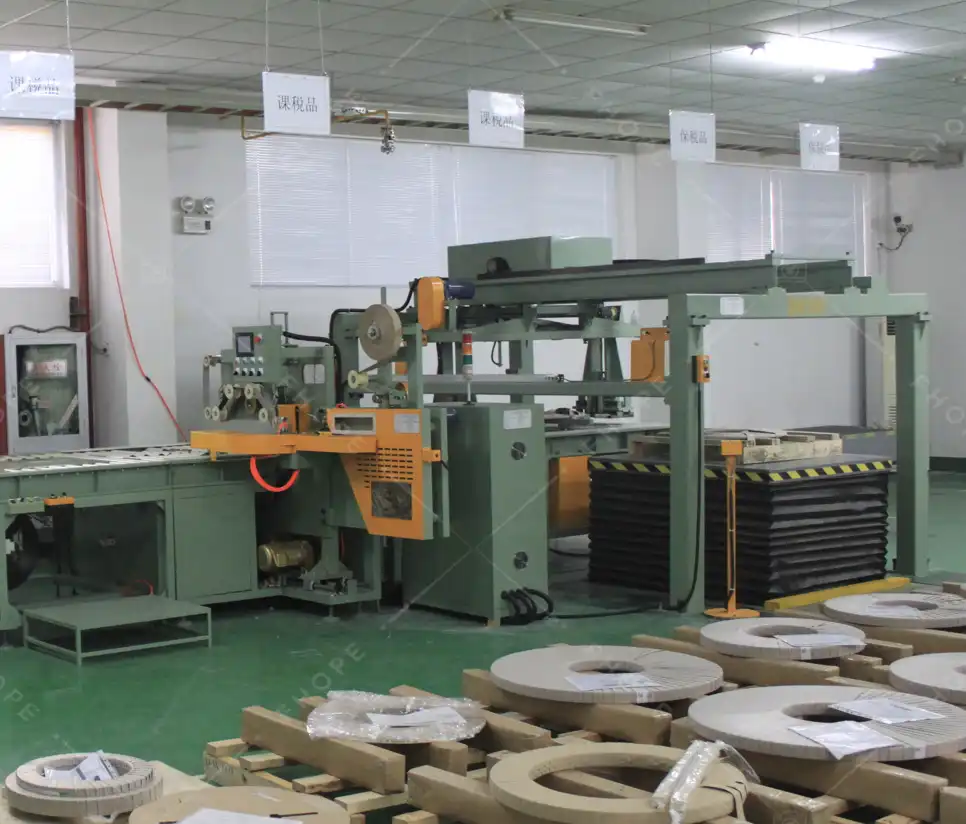
Dây chuyền đóng gói cuộn dây đồng
Xem chi tiết →
Dây chuyền đóng gói cuộn dây
Xem chi tiết →
Dây chuyền đóng gói bảng điều khiển
Xem chi tiết →
Máy đóng bao ống
Xem chi tiết →
Dây chuyền đóng gói hồ sơ nhôm
Xem chi tiết →
FHOPE Dây chuyền bó & đóng đai ống tự động
Xem chi tiết →
Dây chuyền đóng đai và bó ống tự động
Xem chi tiết →
Máy đóng đai ống thép tự động
Xem chi tiết →
Máy đóng gói ống thép tự động FHOPE
Xem chi tiết →
Dây chuyền đóng gói ống nhựa tự động
Xem chi tiết →
Dây chuyền đóng bao ống PPR / PVC tự động
Xem chi tiết →
Máy đóng gói túi ống platsic
Xem chi tiết →
Máy đóng gói săm lốp FPT-200
Xem chi tiết →
Máy đóng gói săm lốp FPT-300
Xem chi tiết →
Máy đóng gói săm lốp FPT-400
Xem chi tiết →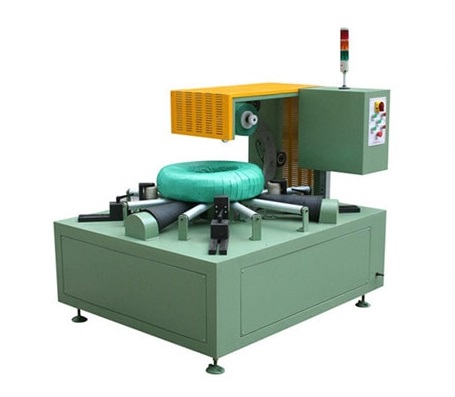
Máy đóng gói cuộn dây cáp-FPCA100
Xem chi tiết →