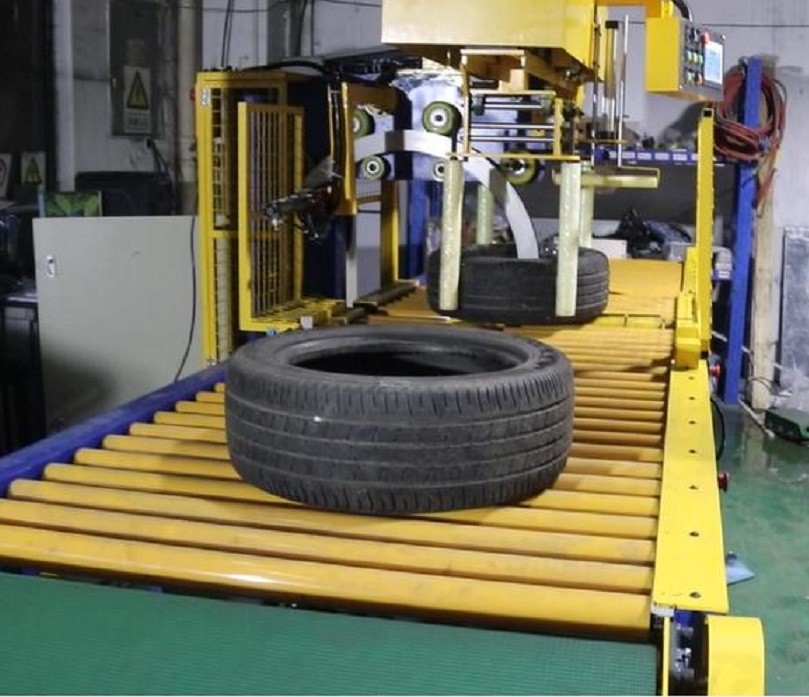
Özet: Temsili bir orta hacimli lastik üretim tesisi, manuel film uygulama yöntemini CE sertifikalı otomatik dikey lastik sarma makinesiyle değiştirerek %60-70 oranında iş gücü tasarrufu sağlamış ve ihracat standartlarında yük bütünlüğünü korumuştur. Bu teknik analiz, servo tahrikli gerilim kontrol mimarisini, kesin tesis entegrasyon parametrelerini ve sermaye harcamasını haklı çıkaran doğrulanmış performans ölçütlerini detaylandırmaktadır.
🛠️ Sektörün En Büyük Sorunu
Manuel lastik sarma işlemi, film geriliminde kabul edilemez bir değişkenliğe yol açarak ihracat lojistiği sırasında yan duvar deformasyonuna, toz birikimine ve yüzey aşınmasına neden olur. Otomatik dikey halka sistemleri, insan yorgunluğunu ortadan kaldırarak yük bütünlüğünü standartlaştırır ve yüksek hacimli kürleme ve üretim istasyonlarına uyacak şekilde verimliliği artırır.
Elle film uygulaması, gerilim kontrolünde kabul edilemez bir değişkenliğe yol açar ve bu değişkenlik genellikle ±15 N'yi aşar. Bu tutarsızlık, ihracat lojistiği sırasında yerel yan duvar gerilim yoğunlaşmalarına, toz birikimine ve yüzey aşınmasına neden olur. Yüksek hacimli binek otomobil lastiği üretim hattında vardiya başına 300-500 adet lastik üretildiğinde, her bir lastiğin elle sarılması kritik bir darboğaz oluşturur. Yorgunluğa bağlı gerilim düşüşleri, istiflenmiş paletlerde filmin çözülmesine neden olurken, aşırı sıkma kauçuk bileşimlerini sıkıştırarak müşteri reddi bildirimlerine yol açar.
Geçmişte, orta ölçekli bir lastik üretim tesisinde, manuel paketleme için vardiya başına 4-6 saatlik iş gücü ayrılıyordu ve film kayması veya yan duvar sıkışması nedeniyle ihracat reddi oranları %3-5 arasında değişiyordu. Artan ihracat siparişlerini karşılamak için üretim ölçeklendikçe, manuel süreçler otomatik lastik yapım ve kürleme istasyonlarıyla senkronize olamıyor. Bu operasyonel boşluk, ergonomik zorlanma veya verimlilik sınırlamaları getirmeden tutarlı mekanik koruma sağlayan bir paketleme çözümünü gerektiriyor.
Önemli Nokta: Tipik orta hacimli tesisler, manuel paketleme için vardiya başına 4-6 iş saati ayırır ve film kayması veya yan duvar sıkışması nedeniyle ihracat reddi oranları %3-5 arasında değişir . Otomasyon genellikle %60-70 oranında iş gücü tasarrufu sağlar ve gerilimi ±5 N içinde stabilize eder.
🏗️ Çözüm Mekanizması
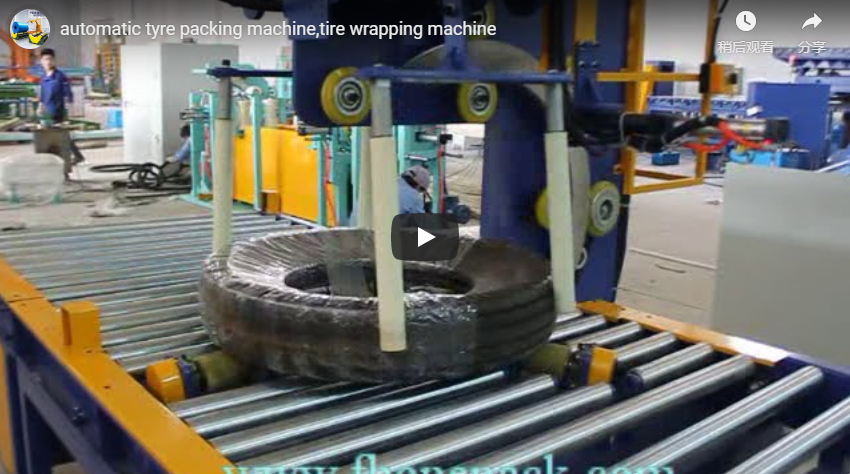
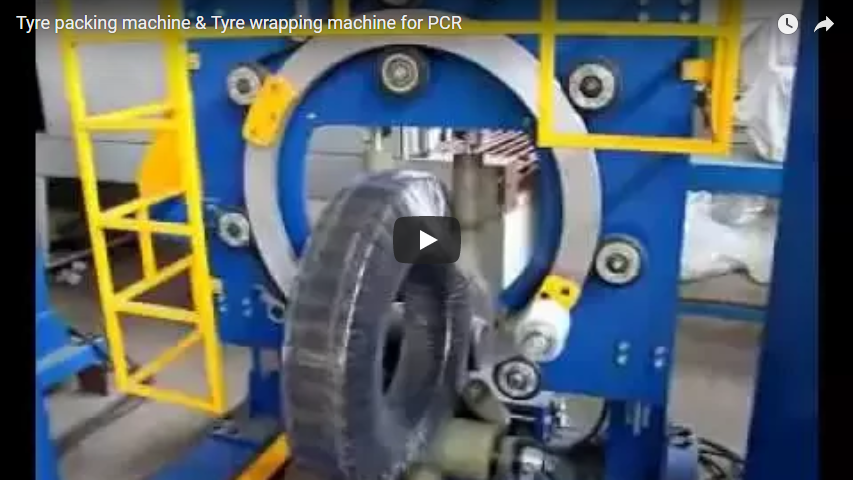
Yüksek hızlı otomatik dikey lastik sarma makineleri, farklı lastik boyutlarına eşit film gerilimi uygulamak için servo tahrikli yörünge halkaları kullanır. Bu kapalı devre kontrol sistemi, yapısal deformasyonu önler, malzeme tüketimini optimize eder ve saatte 20-50 yük hızında ihracat standartlarında koruma sağlar.
Temel mimari, 400 ila 800 mm dış çap aralığındaki binek araç, motosiklet ve bisiklet lastiklerini kabul eden CE sertifikalı dikey halkalı çelik bir sarma makinesine dayanmaktadır. Sistem, film gerilimini 3-10 N arasında tutmak için kapalı devre servo tahrik sistemleri kullanır; bu kalibre edilmiş aralık, kavrama gücü ile kauçuk yan duvar bütünlüğü arasında bir denge sağlar. 10 N'yi aşan gerilim kalıcı deformasyona neden olurken, 3 N'nin altındaki değerler, taşıma titreşim testlerinde başarısız olan gevşek sarmalara yol açar. Makine, 300 ila 500 mm genişliklerde streç film, LDPE veya koruyucu plastik film kullanabilir ve mevcut tedarik kanallarıyla uyumluluğu sağlar.
Termoplastik bir elastomer karışımı olan poliolefin film, standart LDPE'ye kıyasla üstün delinme direnci ve şeffaflık sunarak yüksek sürtünmeli lastik yüzeyleri için idealdir. Yörünge geçişli tasarım, doğrudan konveyör entegrasyonuna olanak tanıyarak manuel elleçlemeyi ortadan kaldırır. Lastikler sarma bölgesine girer, optik sensörleri tetikler ve aşağı akış paletleme işlemine geçmeden önce iki ila üç yörünge geçişi alır. Değişken Frekans Sürücüleri (VFD'ler), motor hızını ve torkunu gerçek zamanlı olarak ayarlayarak, yüksek hızlı döngüler sırasında film yırtılmasını önlemek için yörünge halkasının düzgün hızlanmasını ve yavaşlamasını sağlar.
Önemli Nokta: Tedarikçi verileri, yörünge geçişli sistemlerin lastik çapına ve film genişliğine bağlı olarak saatte 20-50 yük kapasitesine ulaştığını göstermektedir. Doğrulanmış bir hız rampası testi (maksimum nominal hızda 10 döngü) , 100 döngüde ≤1 film kırılma oranı göstermelidir.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Uygulama Ayrıntıları ve Parametreler
Kurulum için 380 V/50 Hz üç fazlı bir güç devresi, 300 mm yörünge açıklığına sahip 3 × 2 m'lik bir alan ve pnömatik sıkıştırma için 6 bar basınçlı hava gereklidir. Devreye alma işlemi, ISO 12100 risk azaltma protokollerine uygun güvenlik çitleri de dahil olmak üzere genellikle 3-5 hafta sürer.
Saha hazırlığı, standartlaştırılmış endüstriyel entegrasyon protokollerine uygun olarak gerçekleştirilir. Ana dağıtım panosundan özel bir 380 V/50 Hz üç fazlı besleme hattı çekilirken, 300 mm'lik yörünge halkası açıklığını karşılamak için 3 × 2 m'lik bir çalışma alanı açılır. Pnömatik sıkıştırma ve film gerdirme aktüatörlerini çalıştırmak için 6 bar değerinde basınçlı hava hatları döşenir. ISO 12100, makine tasarımı için temel risk değerlendirme çerçevesini oluşturur ve ergonomik ve operasyonel tehlikeleri azaltmak için entegre güvenlik çitleri, ışık perdeleri ve acil durdurma protokollerini zorunlu kılar.
| Parametre | gereklilik | Doğrulama metodu |
|---|---|---|
| Yük zarfı | OD 400 – 800 mm, genişlik ≤ 250 mm | 15 numune biriminin kumpasla ölçümü |
| çıktı | 20–50 yük/saatkarışık boyutlarda | Nominal kapasitede 60 dakika kesintisiz çalışma |
| Film gerilimi | ±5 N varyans | 3 kolon noktasında manuel gerilim ölçer |
| Power | 380 V / 50 Hz3 fazlı, entegre VFD | Yüksüz ve tam yük koşullarında rampa testi |
| Film alt tabakası | Poliolefin ve polietilen, 300 – 500 mm genişlik | Film türü başına 20 döngülü doğrulama |
| Güvenlik | CE işaretli, ISO 12100 risk değerlendirme dosyası | Uygunluk Beyanı ve Güvenlik Denetimi |
Devreye alma sırasında, teknik doğrulama sensör kalibrasyonu ve mekanik hizalamaya odaklanır. Kayma önleyici sensörler, yırtılma meydana gelmeden önce otomatik yavaşlamayı tetikleyecek şekilde ±2 mm içinde film kenarı varyansını algılayacak şekilde ayarlanır. Bakım personeli, film yükleme, gergi kolu konumlandırma ve rutin rulman yağlaması konusunda uygulamalı eğitim alır. Tedarikçi, bir ısınma döngüsü gerçekleştirir ve ardından tesisin en küçük lastiğini kullanarak bir üretim doğrulama çalışması yapar. Bu aşamada meydana gelen herhangi bir mekanik direnç veya film takılması, teslimattan önce giderilir.
Önemli Nokta: Sıkışma önleme protokolleri, film kenarı varyansını ±2 mm içinde algılayacak şekilde kalibre edilmiş kayma önleyici sensörler gerektirir . Doğrulama , üretim karışımındaki en küçük lastikle saatte 50 yükleme rampası testini içermeli ve ilk on döngüde sıfır film kırılması hedeflenmelidir.
🛡️ Doğrulanmış Sonuçlar
Sistem devreye alındıktan sonraki performans genellikle %200-250'lik bir verimlilik artışı, %60-70'lik bir doğrudan işçilik maliyetinde azalma ve %30'luk bir film israfı azalması göstermektedir. İhracat red oranları sıfıra yakın seviyelere düşerken, çift vardiya operasyonlarında sermaye geri ödeme süreleri ortalama 12-18 ay olmaktadır.
Devreye alma sonrası performans ölçütleri, tedarikçi verileri ve sektör kıyaslamalarıyla uyumludur. Paketleme makinesi saatte 40-50 yük kapasitesiyle çalışır; gerçek verimlilik, lastik ebat dağılımı ve film rulosu değiştirme verimliliğinden etkilenir. İş gücü gereksinimleri, 6 manuel operatörden 2 makine görevlisine (bir besleme, bir istifleme) düşer. Hassas gerilim kontrolü sayesinde film atığı %25-35 oranında azalır ve manuel işlemlerde yaygın olan aşırı paketleme ortadan kalkar. Tutarlı film uygulaması, konteynerli nakliye sırasında yan duvar sıkışmasını ve yüzey aşınmasını önlediği için ihracat reddi oranları sıfıra yakın seviyeye iner.
| metrik | Temel (Manuel) | Dağıtım Sonrası (Otomatik) | İyileştirme |
|---|---|---|---|
| İşlem hacmi (yük/saat) | 12-15 | 40-50 | %200-250 kazanç |
| Vardiya başına çalışan sayısı | 6 | 2 | 67% azalma |
| Film atığı (kg/1,000 lastik) | 18.0 | 12.6-13.5 | %25-30 daha az |
| Müşteri reddi sayısı (yılda) | 3-4 | 0-1 | Sıfıra yakın kusurlar |
Sermaye gerekçelendirmesi, standartlaştırılmış bir yatırım getirisi (ROI) hesaplamasına dayanır. Uygulanan formül tam olarak şöyledir: ROI = [(Annual Labor Cost × 0.65) + (Annual Film Waste Savings) + (Annual Defect Cost Avoidance)] / Machine Capital CostÇift vardiya operasyonlarında, iş gücü tasarrufu ve malzeme verimliliği, ekipman maliyetinin %70-80'ini genellikle 12-18 ay içinde karşılamaktadır. Bu ölçütü doğrulayan tesisler, otomasyonu düzenli olarak ikincil lastik hatlarına da genişleterek, orantılı personel artışı olmadan kapasite büyümesini sağlamaktadır.
Kilit nokta: Yatırım getirisini (ROI) aşağıdaki formülü kullanarak hesaplayın:
[(Annual Labor Cost × 0.65) + (Annual Film Waste Savings) + (Annual Defect Cost Avoidance)] / Machine Capital CostÇift vardiyalı tesisler için bu üç faktör genellikle şunları kapsar: 70-80% ekipman maliyetinin bir kısmı 12 – 18 ay.🔗 Ayrıca bakınız : İlgili ekipmanlar