Özet: Bu kılavuz, rulo halindeki metal ve tel işleme için robotik istifleme sistemlerini ve otomatik paketleme hatlarını, taşıma kapasitesi, çevrim süresi ve güvenlik uyumluluğuna odaklanarak değerlendirmektedir. Nihai ekipman seçiminin entegrasyon esnekliğine, bakım karmaşıklığına ve uzun vadeli işletme maliyetlerine bağlı olduğunu vurgulamaktadır. Metin, performans ölçütlerinin ve iş gücü tasarruflarının, konfigürasyona ve tesis düzenine göre değişen tipik endüstri aralıkları olduğunu belirten bir uyarı içermektedir.
[VİDEO YER TUTUCU]
Yasal Uyarı: Performans ölçütleri, çevrim süreleri, alan boyutları ve işçilik tasarrufları tipik sektör aralıkları veya tedarikçiye bağlı örneklerdir. Gerçek sonuçlar konfigürasyona, malzeme türüne, tesis düzenine ve işletme koşullarına göre değişiklik gösterir. Sermaye onayı almadan önce her zaman sertifikalı tedarikçilerle özellikleri doğrulayın.
🛠️ Değerlendirme Kriterleri
Robotik istifleme sistemleri ve otomatik paketleme hatları yüksek verimlilik sağlasa da, nihai seçim taşıma kapasitesi, güvenlik uyumluluğu, çevrim süresi tutarlılığı, bakım karmaşıklığı, entegrasyon esnekliği ve uzun vadeli işletme maliyeti tahminlerine bağlıdır.
Endüstriyel ambalajlama kararları, standartlaştırılmış ölçü boyutları gerektirir. Tedarik ekipleri, fabrika performansını doğrudan etkileyen beş temel parametreye göre ekipmanı değerlendirir. Yük kapasitesi, otomatik taşıma sırasında maksimum bobin ağırlığı toleransını belirler. Çevrim süresi, bir tam istifleme veya paketleme dizisinin tamamlanması için gereken süreyi ölçer. Güvenlik uyumluluğu, belirlenmiş makine koruma protokollerine ve acil durdurma işlevine uyumu doğrular. Bakım karmaşıklığı, rutin yağlama aralıklarını, sensör kalibrasyon sıklığını ve yedek parça bulunabilirliğini değerlendirir. Entegrasyon esnekliği, yukarı akış konveyörleri ve aşağı akış bağlama üniteleriyle uyumluluğu doğrular. Her kriter, doğrudan iş gücü azaltma ölçütlerine, ürün hasar oranlarına ve alan kullanım verimliliğine dönüşür.
🏗️ A Seçeneği
Altı eksenli robotik bobin istifleyiciler, özel uç kol ekipmanları sayesinde hassas yük yerleştirme sağlar, manuel taşıma kaynaklı yaralanmaları önemli ölçüde azaltır, güvenli taşıma ve depolama için palet geometrisini stabilize eder, birden fazla istasyonda sürekli çalışmayı sürdürür ve tipik fabrika koşullarında yukarı akış konveyörleriyle doğrudan entegre olur.
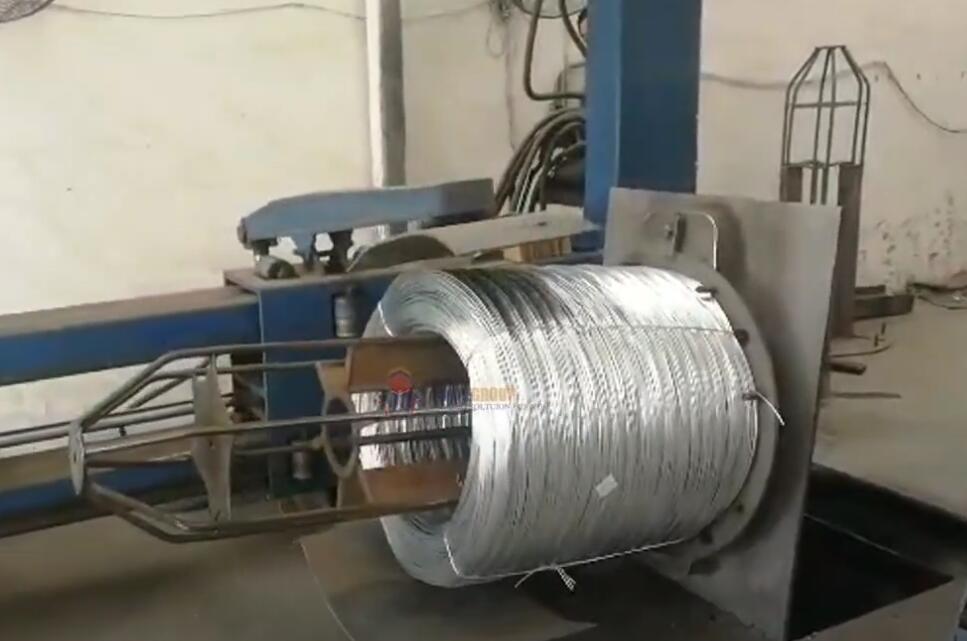
Altı eksenli mafsallı robot kolu, karmaşık bobin konumlandırması için gerekli çok yönlü hareketi sağlar. Robot ünitesi, yapısal montaj konfigürasyonuna bağlı olarak (tedarikçiye bağlı örnek) 8,000–10,000 kg'a kadar yük taşıyabilir. Çevrim süresi, standart fabrika sıcaklıklarında palet yükü başına tipik olarak 30 ila 60 saniye arasında değişir. Kol Ucu Aleti (EOAT) seçimi, malzeme bileşimine ve bobin iç çapı özelliklerine bağlıdır. Çatal tutucular, beş metrik tonu aşan demir çelik bobinler için iç deliğe temas eder. Manyetik kaldırıcılar, karbon çelik uygulamaları için düz dış yüzeylere temas eder ve serbest bırakılmadan önce artık manyetizma giderme protokolleri gerektirir. Vakumlu kaldırıcılar, yüzeyde hasara yol açmadan kaplamalı alüminyum veya galvanizli tel makaralarını taşır. Kontrol mimarisi, hareket yollarını yukarı akış konveyör sinyalleriyle koordine eden bir Programlanabilir Mantık Denetleyicisine (PLC) dayanır. İnsan-makine arayüzü panelleri, değişen bobin çapları ve istifleme düzenleri için reçete depolama olanağı sağlar. Güvenlik çiti çalışma hücresini çevrelerken, alan tarayıcıları personel girişini algılar. ISO 10218 uyumluluğu, güvenlik bölgeleri ihlal edildiğinde derhal yavaşlamayı zorunlu kılar. Çok istasyonlu konfigürasyonlar, tek bir robotun aynı anda dört palet konumuna hizmet vermesine olanak tanır. Sürekli çalışma, manuel konumlandırma yöntemlerine kıyasla birim başına işçilik maliyetlerini genellikle %50-60 oranında azaltır, ölçülebilir OEE iyileştirmesi sağlar ve tutarlı döngü yürütme yoluyla yatırım getirisi sürelerini kısaltır.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Seçenek B
Otomatik döner besleme sistemi ve döner devirme ünitesi, sürekli bir yönlendirme iş akışı oluşturur, fabrika zemin alanı gereksinimlerini en aza indirir, farklı bobin çaplarında düzgün film uygulaması ve kayış gerginliği sağlar, tamamen insansız paletleme dizilerini destekler ve standart endüstriyel nem seviyelerinde güvenilir bir şekilde çalışır.
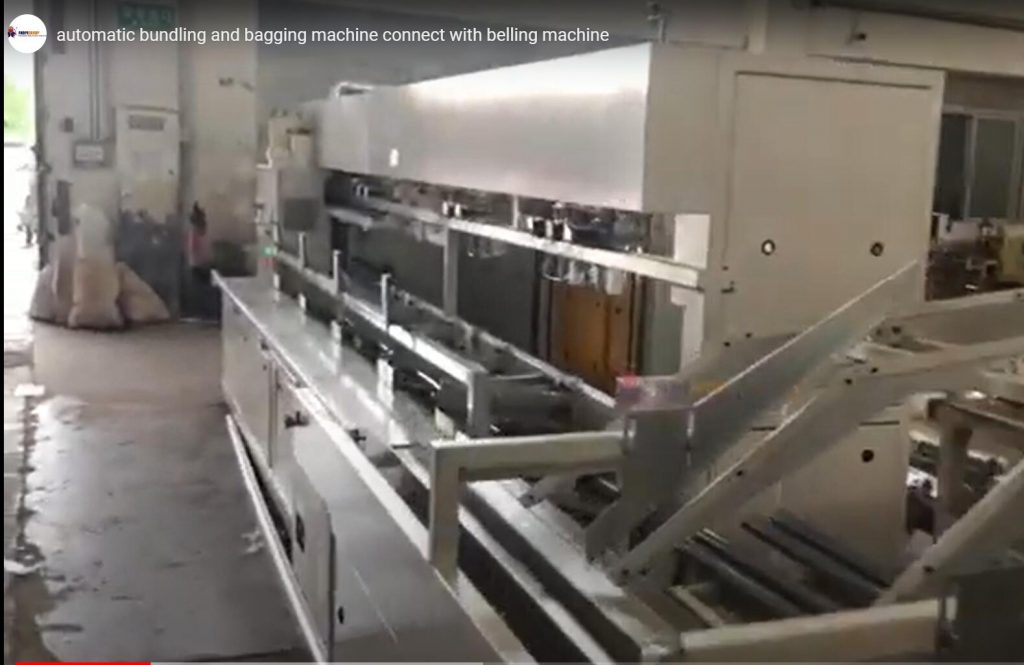
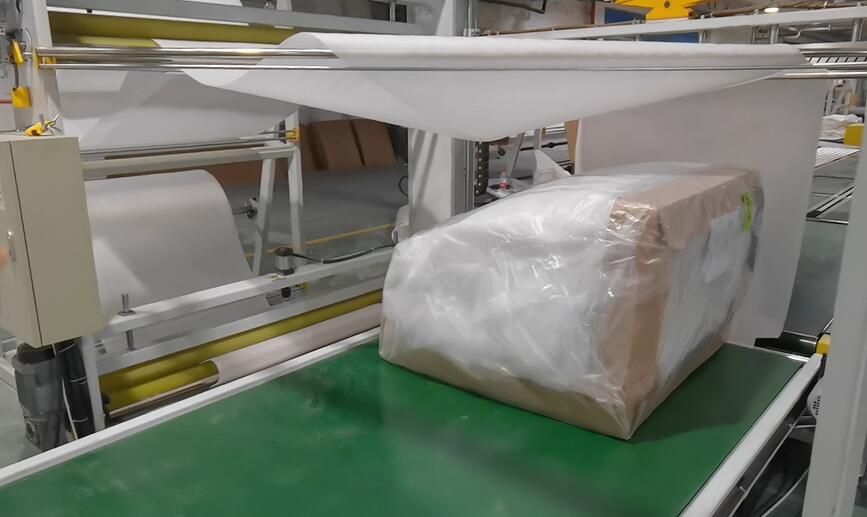
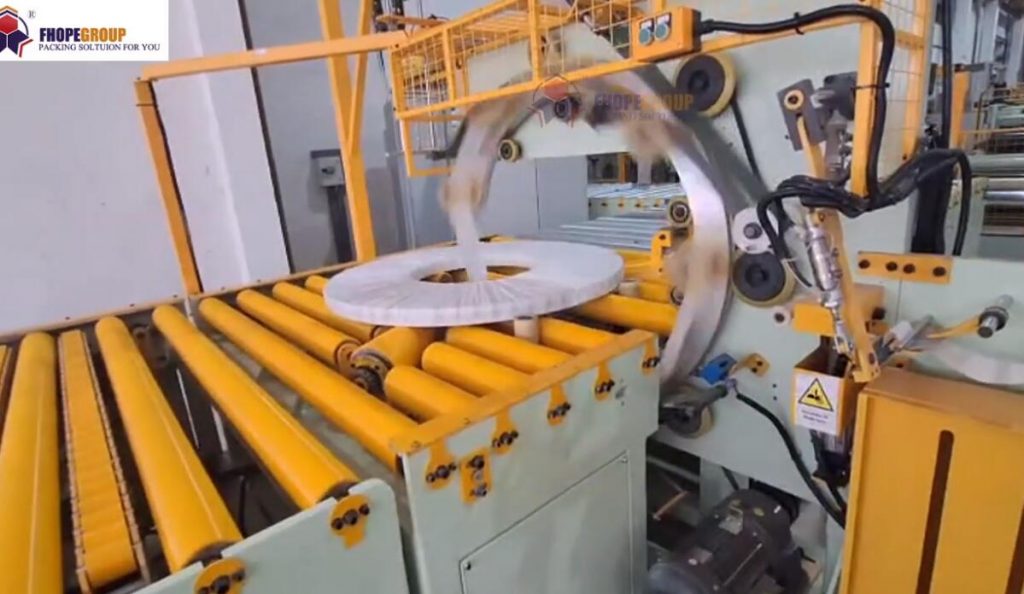
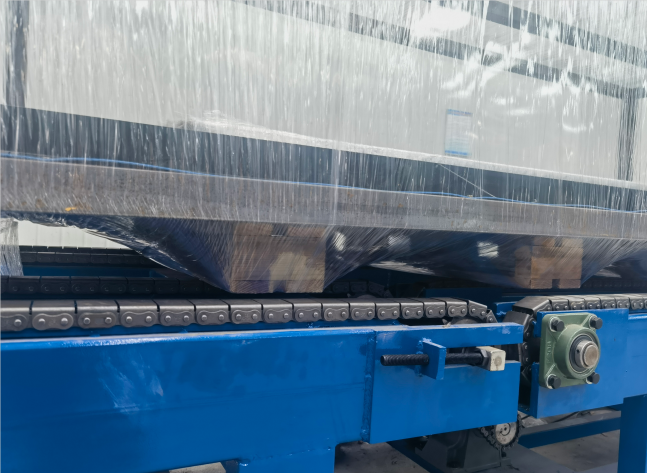
Konveyör tabanlı paketleme hatları, sarma veya bağlama işlemlerinden önce bobinleri hizalamak için mekanik döndürme cihazları kullanır. Bir döner kapı mekanizması, sonraki işlem hızlarına uyacak şekilde besleme hızını düzenler. Yönlendirme özelliği, dikey istifleme uyumluluğu için bobinleri gözden duvara konumlandırmadan gözden gökyüzüne hizalamaya döndürür. Devirme ekipmanı, 180 derecelik geçişler sırasında ağırlık merkezi stabilitesini korurken ağır yükleri taşır. Standart 180 derecelik kalıp deviriciler, genellikle üretici spesifikasyonlarına göre değişen maksimum yük kapasitelerini ve dönüş toleranslarını destekler. Film uygulama üniteleri, film türüne bağlı olarak genellikle 10 ila 30 N arasında değişen kontrollü gerilim seviyelerinde streç film veya Uçucu Korozyon Önleyici (VCI) korozyon önleyicileri uygular. Kayış gerdirme makineleri, önceden tanımlanmış kırılma noktalarına ayarlanmış plastik veya çelik bantlarla yükleri sabitler. Sistem, standart dikey sarma makinesi entegrasyon kılavuzlarında gösterildiği gibi, otomatik sarma istasyonlarıyla doğrudan arayüz oluşturur. PLC kontrolörleri, konveyör bantlarını, deviricileri ve sarma başlıklarını tek bir senkronize diziye senkronize eder. Standart hat konfigürasyonlarında taban alanı genellikle yaklaşık 5-7 metreye 3-5 metre ölçülerindedir. Bakım aralıkları, hidrolik contaların ve kayış gerdiricilerinin aylık olarak kontrol edilmesini gerektirir. Manuel yeniden konumlandırma işlemlerinin ortadan kalkması nedeniyle işçilikten tasarruf genellikle %50-70'e ulaşır; bu da taşıma hasarından kaynaklanan hurda oranlarını doğrudan azaltır ve genel alan kullanım verimliliğini artırır.
🛡️ Karşılaştırma Tablosu
Standartlaştırılmış değerlendirme matrisleri, rakip ambalaj teknolojileri arasında doğrudan performans karşılaştırması yapılmasını sağlayarak, otomatik malzeme taşıma çözümlerini değerlendiren satın alma ekipleri için sermaye harcaması tahsisini, yatırım getirisi sürelerini ve genel ekipman verimliliği hedeflerini doğrudan etkileyen operasyonel ödünleşmeleri vurgular.
| Değerlendirme Boyutu | Seçenek A: Robotik Bobin İstifleyici | Seçenek B: Konveyör ve Devirme Hattı | Parametre Belirtme Formatı |
|---|---|---|---|
| Yük kapasitesi | Döngü başına maksimum 8,000–10,000 kg (tedarikçiye bağlı olarak) | Döngü başına maksimum 7,500–9,000 kg (tipik aralık) | Robot kolu, doğrulanmış tedarikçi koşulları altında 0.6 m/s hızla 10,000 kg'a kadar yük kaldırabiliyor. Konveyör bant, standart yük dağılımı altında 0.4 m/s hızla 8,500 kg'lık bobinleri taşıyor. Her iki konfigürasyon da verimlilik tutarlılığını ve OEE hedeflerini doğrudan etkiliyor. |
| Çevrim Süresi | Palet pozisyonu başına genellikle 30-60 saniye (tedarikçiye bağlı olarak) | Bobin yönlendirmesi başına genellikle 25-45 saniye (tipik aralık) | Upender, düzgün ivme profilleri altında 10-15 saniye içinde 90 derecelik eksen değişimini gerçekleştirir. Stacker, programlanmış yol sınırları altında tüm yerleştirme dizisini 45 saniyede tamamlar. Daha hızlı döngüler, daha az işçilik saati ve daha iyi yatırım getirisi süreleri ile ilişkilidir. |
| Güvenlik uygunluğu | ISO 10218 korumalı çalışma hücresi | ANSI/RIA R15.06 bölge izleme (tipik standart) | Fabrika aydınlatması altında, ışık perdeleri hareketli kollara 30-50 cm mesafeden personel girişini algılar. Acil durdurma düğmeleri, nominal gerilim koşullarında 0.5 metre içinde tüm aksları durdurur. Bu uyumluluk, olay kaynaklı arıza sürelerini ve sigorta primlerini doğrudan azaltır. |
| Film ve Kayış Entegrasyonu | VCI sargısı veya bantlama ile uyumlu (tipik aralık) | Entegre gerilim kontrollü sarma başlığı (tedarikçiye bağlı) | Sarma başlığı, ortam nem aralığında 1.0–15 m/s hızda 1.5–25 N film gerilimi uygular. Bağlama ünitesi, kalibre edilmiş basınç ayarları altında 700–900 N kopma mukavemetine sahip yükleri sabitler. Doğru gerilim uygulaması, taşıma hasarını en aza indirir ve hurda azaltma maliyetlerini düşürür. |
| Bakım Karmaşıklığı | Sensörün üç ayda bir kalibrasyonu gereklidir (tipik aralık). | Aylık hidrolik conta kontrolü (tedarikçiye bağlı örnek) | Hidrolik silindirler, 1,000 çalışma döngüsü boyunca ±%5 tolerans dahilinde basıncı korur. Vakum pedleri, 500 ataşman serbest bırakılmasından sonra 60 kPa'nın üzerinde emme kuvvetini korur. Öngörülebilir bakım programları, doğru bütçe tahminini ve planlı arıza sürelerinin azaltılmasını destekler. |
🔗 Ayrıca bakınız : İlgili ekipmanlar
⚙️ Seçim Önerisi
Tedarik kararları, ekipman seçimini gerçek maksimum bobin ağırlıkları, gerekli günlük üretim hacimleri, mevcut güvenlik bölgesi açıklıkları, mevcut konveyör altyapısı uyumluluğu, uzun vadeli bakım bütçesi kısıtlamaları ve tipik tesis işletme koşulları altındaki operatör eğitim gereksinimleriyle uyumlu hale getirmelidir.
8,000 kg'ı aşan ağır demir bobinler, üstün kavrama esnekliği ve çok istasyonlu paletleme yeteneği nedeniyle genellikle robotik istifleme gerektirir. Sınırlı zemin alanına sahip tesisler, yönlendirme ve sarmayı tek bir alanda birleştiren kompakt devirme hatlarından faydalanır. Sıfır yüzey teması gerektiren üretim ortamları, kaplama hasarını önlemek ve hurda oranlarını azaltmak için manyetik kaldırıcılar yerine vakum donanımlı robotları tercih etmelidir. Karışık bobin çaplarını işleyen yüksek hacimli operasyonlar, otomatik döner besleme sistemleriyle daha iyi verim tutarlılığı elde eder. Bakım bütçeleri, hidrolik ve bant bileşenlerinin birden fazla makine tipinde standartlaştırılması nedeniyle konveyör tabanlı mimarileri tercih eder. Güvenlik uyumluluk gereksinimleri, robotik kurulumlar için korumalı çalışma hücreleri gerektirirken, devirme hatları çevre bölgesi izlemesi gerektirir. Nihai sermaye onayından önce tüm performans iddialarını tedarikçi test raporlarıyla doğrulayın. Doğru finansal tahmin ve ölçülebilir yatırım getirisi zaman çizelgeleri sağlamak için toplam sahip olma maliyeti hesaplamaları, enerji tüketim oranlarını, yedek parça fiyatlarını ve planlanan arıza süresini içermelidir.
Satın Alma Kararı Kontrol Listesi
-
[ ] Maksimum bobin ağırlığı ve iç çap toleranslarının ekipman özellikleriyle eşleştiğini doğrulayın.
-
[ ] Mevcut zemin alanını, makine ayak izi gereksinimlerine ve güvenlik boşluk bölgelerine göre ölçün.
-
[ ] Mevcut konveyör hızlarının otomatik besleme veya robotik alma hızlarıyla uyumlu olduğunu doğrulayın.
-
[ ] Gerekli güvenlik mimarisini belirlemek için yerel makine koruma yönetmeliklerini inceleyin.
-
[ ] Mevcut manuel taşıma prosedürlerine göre beklenen iş gücü azaltma yüzdesini hesaplayın.
-
[ ] Tedarikçi bakım programlarını ve belgelenmiş yedek parça teslim sürelerini talep edin.
-
[ ] Film gerilim ayarlarının, taşıma ve depolama sırasında ürün koruma standartlarını karşıladığını doğrulayın.
SSS
Kaplamalı tel bobinlerinde yüzey hasar oranlarını hangi sistem daha etkili bir şekilde azaltır? Vakumlu uç kollu aletlere sahip robotik istifleyiciler, koruyucu kaplamalarda temas kaynaklı çizilmeyi önler. Manyetik kaldırıcılar ve mekanik kelepçeler, fabrikada uygulanan yüzey işlemlerini tehlikeye atabilecek doğrudan yüzey teması gerektirir ve bu da hurda azaltma hedeflerini doğrudan etkiler.
Ekipman seçimi depo depolama yoğunluğunu nasıl etkiler? Otomatik paletleme dizileri, düzgün yük yükseklikleri ve tutarlı kenar hizalaması sağlar. Standartlaştırılmış istifleme düzenleri, taşıma sırasında kaymayı önlerken dikey alan kullanımını en üst düzeye çıkararak tesisin genel verimliliğini artırır.
Hidrolik devirme mekanizmaları için hangi bakım sıklığı geçerlidir? Hidrolik silindirler genellikle 2,500-3,500 çalışma saatinde (tipik endüstri aralığı) conta kontrolü gerektirir. Sıvı sıcaklığı izleme, vardiya başına sekiz saati aşan sürekli çalışma döngülerinde viskozite bozulmasını önleyerek öngörülebilir OEE iyileştirmesini destekler.