🛠️ Teknik Standartlar ve Uyumluluk Çerçevesi
Otomatik çelik bobin paketleme sistemleri, yük stabilitesini, operatör güvenliğini ve ihracata hazır olmayı garanti altına almak için birbiriyle örtüşen ürün spesifikasyonlarını, makine direktiflerini ve malzeme taşıma standartlarını karşılamalıdır. Bu uyumluluk, bobin toleransları için ISO 1496-1:2013'e, alaşıma özgü korozyon protokolleri için ASTM A572/A572M-18'e ve entegre güvenlik kilitleri için AB Makine Yönetmeliği 2023/1230 kapsamında CE işaretlemesine sıkı bir şekilde uyulmasıyla sağlanır.
Kalın çelik bobinlerin taşınmasına ilişkin düzenleyici ortam, tek bir ambalaj sertifikasına dayanmaz. Bunun yerine, tesis mühendisleri, çelik bobinler için teknik teslimat koşullarını, boyut toleranslarını ve yüzey koruma gereksinimlerini düzenleyen ISO 1496-1:2013 standardına uygun ekipman performansını sağlamalıdır. Bu standart, doğrudan kayış yerleştirme geometrisini ve sargı kaplama yoğunluğunu belirleyerek, çevresel ve radyal kayış konfigürasyonlarının dinamik taşıma yükleri sırasında yapısal bütünlüğü korumasını sağlar. Eş zamanlı olarak, ASTM A572/A572M-18, yüksek mukavemetli düşük alaşımlı çelikler için temel metalurjik özellikleri belirler ve bu da dolaylı olarak nem maruziyeti sırasında mikro kırılma yayılımını önlemek için belirli buhar korozyon inhibitörü (VCI) uygulama oranlarını ve kenar koruyucu kalınlıklarını zorunlu kılar. Makine güvenliği, ISO 13849-1 performans seviyesi D veya daha yüksek bir seviyeye göre uyumlu elektromanyetik uyumluluk (EMC) ve onaylanmış acil durdurma devreleri gerektiren CE işaretleme protokolleri kapsamındadır. Fabrika yöneticileri, ISO 1496-1:2013'ün bir makine sertifikasyonu değil, yalnızca bir ürün spesifikasyonu olarak işlev gördüğünü kabul etmelidir; bu nedenle, uygunluk doğrulaması, üçüncü taraf ISO denetimlerinden ziyade tedarikçi uygunluk beyanlarına dayanmaktadır.
| Standart / Yönerge | Teknik Kapsam | Paketleme Hattı Uygulaması |
|---|---|---|
| ISO 1496-1: 2013 | Bobin kütlesi, boyut toleransları, yüzey durumu | Çevresel/radyal kayış aralığını ve sarma örtüşme minimumlarını tanımlar. |
| ASTM A572 / A572M-18 | Yüksek mukavemetli düşük alaşımlı yapısal çelik özellikleri | VCI filminin geçirgenlik oranlarını ve kaplamalı kumaşın yastıklama özelliklerini belirler. |
| CE İşareti (AB 2023/1230) | Makine güvenliği, EMC, gürültü emisyon limitleri | PLC kontrollü koruma, çift kanallı acil durdurma devreleri ve ISO 13849-1 PLC doğrulaması gerektirir. |
| ISO 1496-1:2013 Ek A | Elleçleme ve depolama koşulları | Teleskopik deformasyonu ve kenar hasarını önlemek için temel gerilim parametrelerini belirler. |
🏗️ Sistem Yapılandırması ve Çalışma Parametreleri
Hassas bağlama ve çok katmanlı sarma mimarileri, kapalı devre gerilim kontrolü ve otomatik film uygulaması kullanarak manuel elleçleme değişkenlerini ortadan kaldırır, bobin hasarını doğrudan azaltır, ürün kaybını düşürür ve değişken taşıma güzergahlarında yük stabilitesini standartlaştırırken tekrarlanabilir döngü süreleri sağlar.
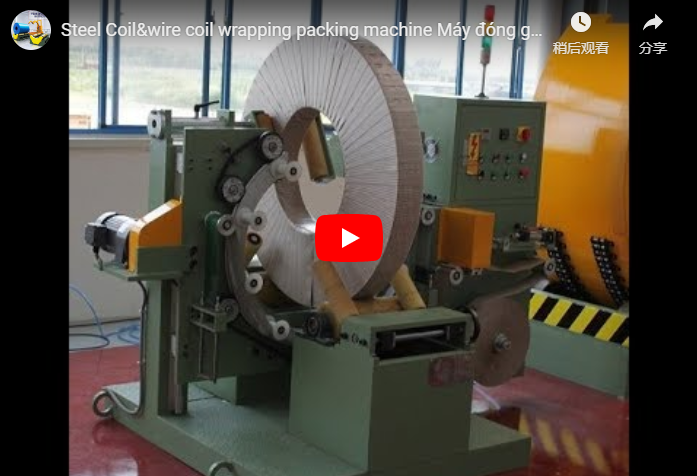
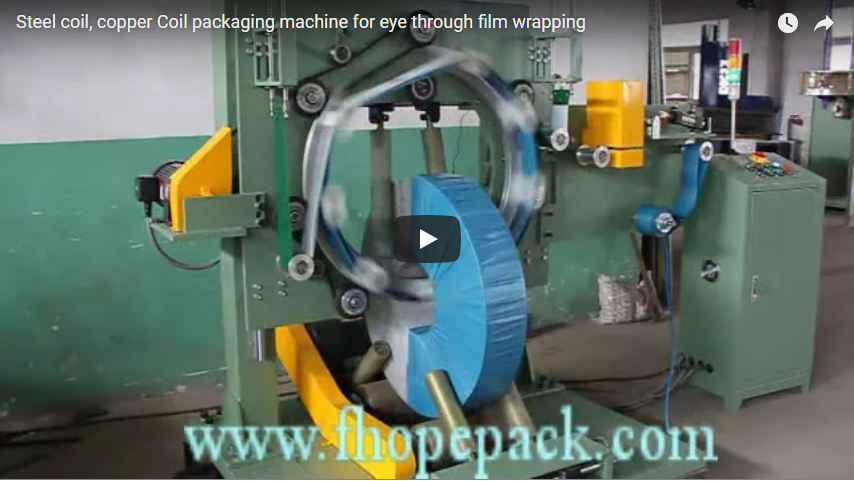
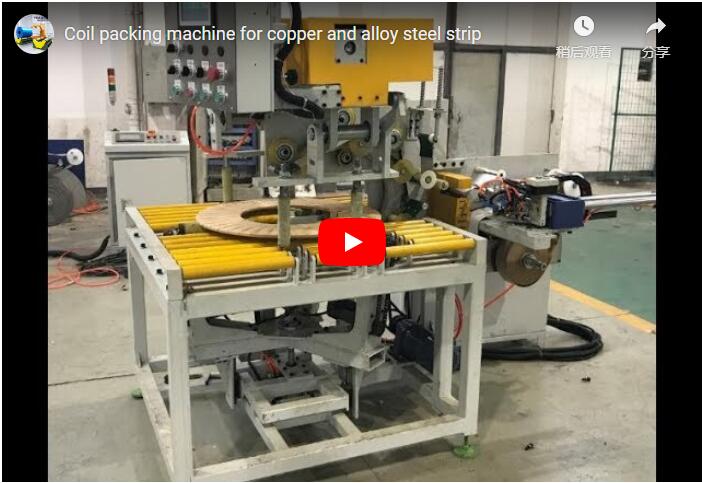
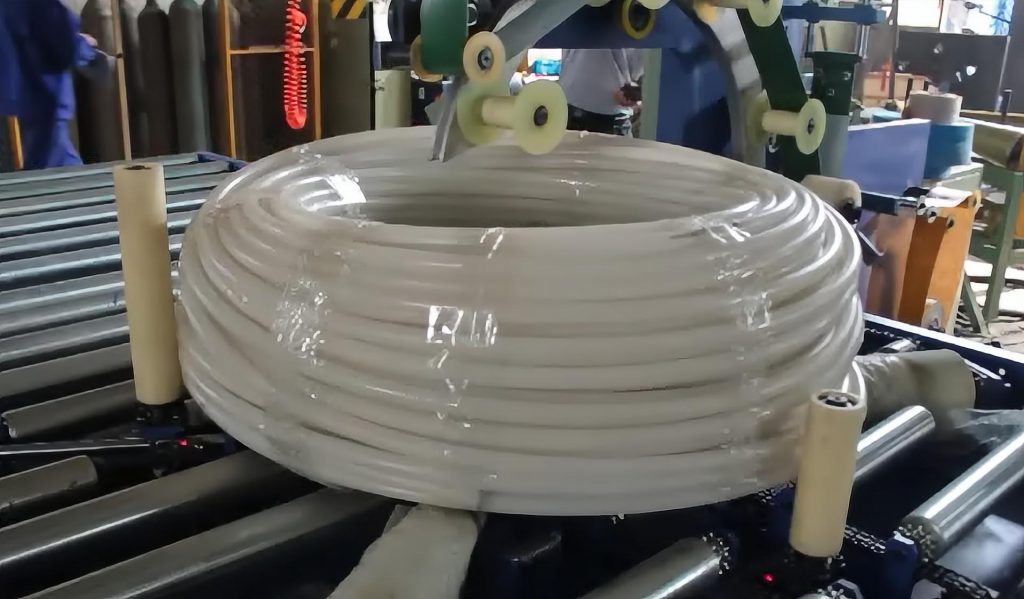
Modern otomatik paketleme hatları, her biri sıkı operasyonel parametrelerle yönetilen iki temel mekanik işlevi kullanır: bağlama ve sarma. Bağlama sistemleri, yüksek gerilimli çelik veya özel plastik bantlar kullanarak ağır bobinleri sabitler; bu bantlar bobin gövdesinin çevresine dairesel olarak veya merkezi halkadan radyal olarak uygulanır. Bağlama katmanlarının sayısı, bobin ağırlığına ve öngörülen taşıma süresine göre dinamik olarak hesaplanır; sektör tahminleri, teleskopik deformasyonu önlemek için 2 tondan fazla yükler için 3 ila 6 radyal bant kullanılmasını önermektedir. Gerilim kontrolü kritik arıza noktasıdır; hidrolik veya pnömatik gerdiriciler, bant kırılmasını veya bobin yüzeyinde girinti oluşmasını önlemek için ±%5 tekrarlanabilirlik sağlamalıdır. Sarma sistemleri, çok katmanlı streç film, VCI kağıtları ve güçlendirilmiş kenar koruyucuları uygulayarak bunu tamamlar. Bu malzemeler, fabrika nem profillerine göre uyarlanmış aşınma önleme, nem bariyeri ve korozyon direnci sağlar. Orbital ve halka streç sarma makineleri, tutarlı film gerilimi ve örtüşmeyi korumak için konveyör indeksleme ile senkronize olur; genellikle tam çevresel sızdırmazlık için minimum %50 örtüşme gerektirir. Bu sistemler, sürekli bir üretim akışına entegre edildiğinde, öznel operatör yargısını programlanabilir mantık denetleyicisi (PLC) dizileriyle değiştirerek, vardiya değişimi veya personel değişimi ne olursa olsun tekrarlanabilir yük bütünlüğünü sağlar.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Finansal Modelleme ve Bakım İş Akışları
Otomatik bobin paketleme altyapısı için sermaye harcamaları, özel bağlama üniteleri için 10,000 ila 50,000 dolar ve üzeri, entegre orbital veya VCI sarma istasyonları için ise 20,000 ila 100,000 doların üzerinde değişmektedir; tam hat fiyatlandırması genellikle mekanik entegrasyon, elektrik devreye alma ve temel operatör eğitimini içermektedir.
Otomatik paketleme hatlarının finansal mimarisi, iş gücü kaybını, hasar azaltımını ve bakım giderlerini hesaba katan titiz bir yatırım getirisi (ROI) modellemesi gerektirir. Sektör tahminleri, vardiya başına 50-80 bobin işleyen tam otomatik hatların, birim başına işçilik maliyetlerini %60-70 oranında azalttığını ve hasara bağlı iadeleri %40-50 oranında düşürerek Genel Ekipman Verimliliğini (OEE) doğrudan artırdığını göstermektedir. Bu ölçütler, tipik Kuzey Amerika ve AB üretim kıyaslamalarından elde edilmiştir; gerçek tasarruflar, tesise özgü ücret yapıları ve geçmiş fire verileriyle doğrulanmalıdır. Planlanmamış arıza sürelerini önlemek için bakım iş akışları, vardiya planlamasına açıkça bağlanmalıdır. PLC kontrollü gerdirme üniteleri ve film dağıtıcıları, her 6 ayda bir veya 10,000 çalışma döngüsünden sonra planlı kalibrasyon gerektirir. Bağlama başlığı contaları, film kesme bıçakları ve yörünge kılavuz silindirleri dahil olmak üzere aşınma parçaları, genellikle 5-8 yılda bir değiştirilmeyi gerektirir ve tahmini parça maliyetleri istasyon başına 3,000 ila 8,000 dolar arasında değişmektedir. Yıllık bakım giderleri genellikle ilk sermaye yatırımının %5 ila %8'i arasında değişmektedir. Arıza riskini azaltmak için, tesisler PLC arıza kayıtlarını üretim programlarıyla çapraz referanslayan ve yedek parça envanterinin en yoğun vardiya zaman dilimleriyle uyumlu olmasını sağlayan öngörücü bakım protokolleri uygulamalıdır. PLC veya gergi arızalarından kaynaklanan planlanmamış arıza süreleri genellikle toplam vardiya saatlerinin %2-4'ünü oluşturur; yedek parça sözleşmesi ve öngörücü bakım programı uygulamak bunu %1'in altına düşürür. Uyumluluk denetimleri de bu bakım döngüleriyle senkronize edilmelidir, çünkü belgelenmiş kalibrasyon kayıtları doğrudan CE teknik dosyalarını ve ISO 1496-1:2013 teslimat koşulu doğrulamasını destekler.
🛡️ Tedarik Doğrulama ve Yaşam Döngüsü Yönetimi
Tedarikçi değerlendirmesinde, kapalı devre gerilim tekrarlanabilirliği, VCI malzeme uyumluluğu ve ISO 13849-1 PL d güvenlik doğrulaması önceliklendirilmelidir; yaşam döngüsü planlamasında ise mevcut altyapının yaşı, verimlilik gereksinimleri ve vardiya planlama kısıtlamalarına bağlı olarak kısmi yenileme ile tam hat değiştirme arasında ayrım yapılmalıdır.
Bobin paketleme ekipmanları için satın alma kararları, operasyonel temellere karşı sıkı teknik doğrulama gerektirir. Alıcılar, bağlama başlıklarının değişken yük koşulları altında ±%5 gerilim tekrarlanabilirliğine ulaştığını ve orbital sarıcıların farklı bobin çaplarında tutarlı film gerilimini koruduğunu belgeleyen kanıtlar talep etmelidir. VCI film uyumluluğu, ASTM A572/A572M-18 korozyon kriterlerine göre doğrulanmalı ve geçirgenlik oranlarının yerel depolama nemiyle eşleşmesi sağlanmalıdır. Güvenlik mimarisi, özellikle tüm kilitli koruma ve acil durdurma devreleri için ISO 13849-1 PL d doğrulaması olmak üzere CE işaretleme gerekliliklerine uymalıdır. Eski manuel hatların yenilenmesini düşünen tesisler için, PLC kontrollü konveyörler veya tek istasyonlu bağlama makineleri eklemek gibi kısmi otomasyon, yeni bir entegre hattın maliyetinin %60-80'ine mal olabilir. Bununla birlikte, radyal bağlama ve senkronize göz sarma istasyonlarının yenilenmesi genellikle çevrim süresini ve gerilim tutarlılığını tehlikeye atar. Yaşam döngüsü analizi, mevcut altyapı 8 yılı aşkın hizmet süresini aştığında, özellikle mevcut sistem modüler genişleme yeteneklerinden yoksunsa, genellikle tam hat değişimini destekler. 2026 sonrasında kurulum planlayan şirketler, otomatik kontrol sistemleri için gelişmiş siber güvenlik ve yazılım doğrulama zorunlulukları getiren AB Makine Yönetmeliği 2023/1230'a uyumluluğu da doğrulamalıdır. Pratik uygulama, teknik dosya dokümantasyonu, operatör eğitimi ve vardiya planlaması entegrasyonu için yeterli süre tanımak amacıyla, hedef devreye alma tarihlerinden 12-18 ay önce ön uyumluluk kontrollerinin planlanmasını gerektirir.
🔗 Ayrıca bakınız : İlgili ekipmanlar
⚙️ Teknik SSS ve Uygulama Yönergeleri
Otomatik bobin paketleme sistemleri, periyodik kalibrasyon, belgelenmiş uyumluluk doğrulaması ve stratejik yaşam döngüsü planlaması gerektiren tanımlanmış teknik sınırlar içinde çalışır; bu sayede çok vardiyalı üretim ortamlarında yük stabilitesi, mevzuata uyum ve operasyonel verimlilik korunurken, planlanmamış arıza süreleri sistematik olarak en aza indirilir.
S: ISO 1496-1:2013 standardı, ambalaj makineleri için üçüncü taraf sertifikasyonunu zorunlu kılıyor mu?
A: Hayır. ISO 1496-1:2013, çelik bobin boyutlarını, kütle toleranslarını ve yüzey koruma koşullarını düzenleyen bir ürün spesifikasyonudur. Makine sertifikasyonunu zorunlu kılmaz. Bununla birlikte, büyük otomotiv ve inşaat çeliği tedarikçileri genellikle ambalaj parametrelerinin teslimat koşullarıyla uyumlu olduğunu doğrulamak için bir tedarikçi uygunluk beyanı talep eder.
S: Otomatik bobin paketleme hattının operasyonel ömrü ne kadardır?
A: Standart çalışma koşullarında (günde 8-16 saat, haftada 5 gün), yapısal ve mekanik bileşenler tipik olarak 10-15 yıllık bir kullanım ömrüne ulaşır. Kayış contaları, film kesme mekanizmaları ve yörünge tahrik kayışları gibi yüksek aşınmaya maruz kalan elemanların 5-8 yılda bir değiştirilmesi gerekir. Gerçek kullanım ömrü, bakım kurallarına uyulmasına ve çevresel faktörlere büyük ölçüde bağlıdır.
S: Tesisler ihracat gönderileri için uyumluluk belgelerini nasıl yönetmelidir?
A: İhracata yönelik gönderiler için CE Uygunluk Beyanı ve yerinde tutulan eksiksiz bir teknik dosya gereklidir. Bu dokümantasyon, PLC güvenlik doğrulama raporlarını, gerilim kalibrasyon kayıtlarını ve VCI filmleri ve kenar koruyucuları için malzeme güvenlik bilgi formlarını içermelidir. Uygunsuzluk, gümrük gecikmelerine veya piyasa gözetimi cezalarına yol açabilir; sektör tahminlerine göre, tekrarlanan ihlallerde bu cezalar yıllık AB'ye yönelik gelirin %4'üne kadar ulaşabilir.
S: Kayış gerilim sistemleri için önerilen kalibrasyon sıklığı nedir?
A: Gerilim kalibrasyonu, hangisi önce gerçekleşirse, her 6 ayda bir veya 10,000 çalışma döngüsünden sonra yapılmalıdır. Tesisler, ISO 17025 standartlarına göre kalibre edilmiş taşınabilir gerilim ölçerler kullanmalı ve sonuçları vardiya planlaması ve öngörücü bakım iş akışlarıyla uyumlu hale getirmek için doğrudan bakım yönetim sistemine (CMMS) kaydetmelidir.