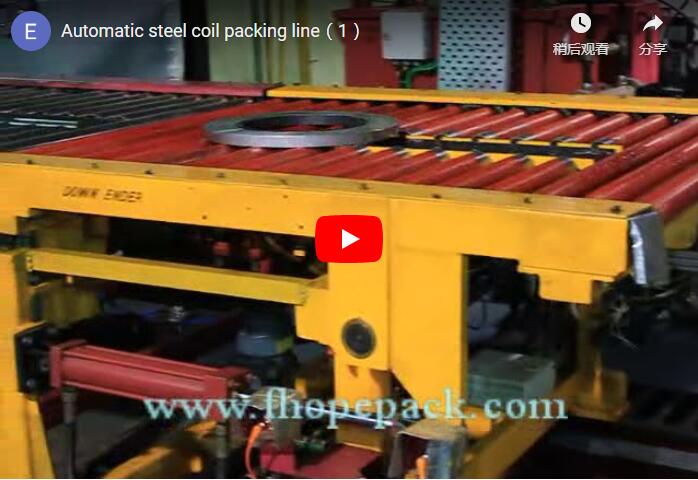
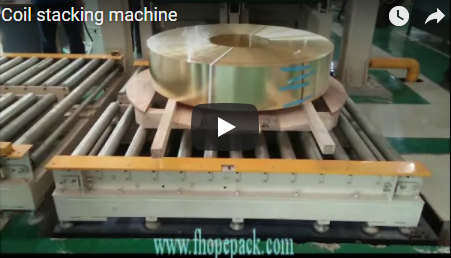
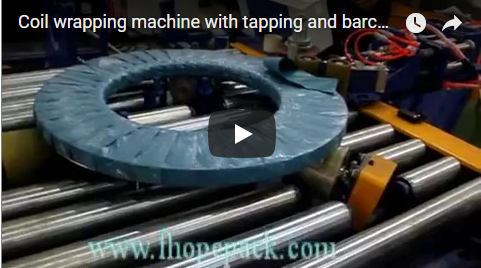
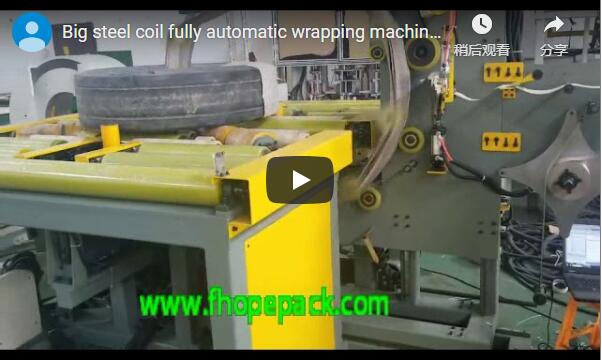
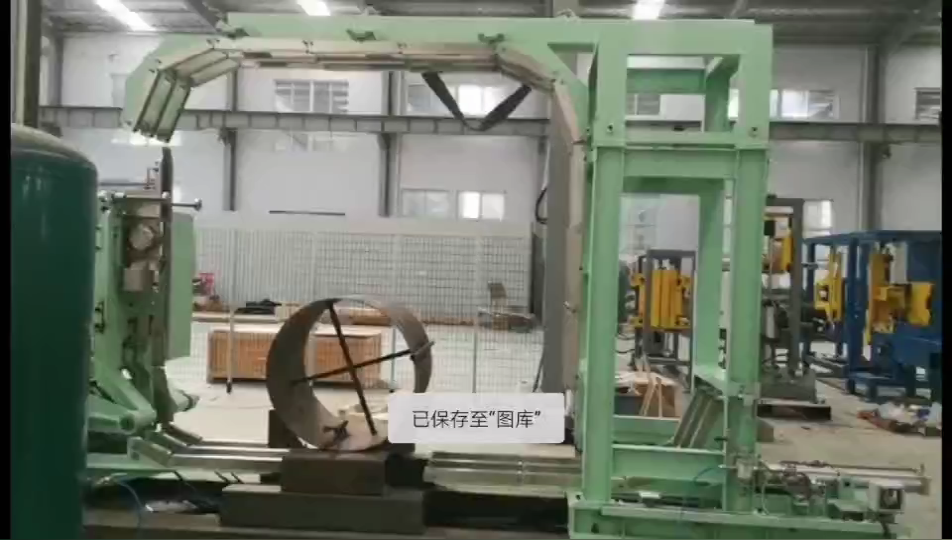
Özet: Bu teknik protokol, saha mühendislerine çelik bobin sarma ve paketleme sistemlerini güvenlik kilitleri, film gerilim stabilitesi, yapısal kapasite ve devreye alma hazırlığı odaklı olarak inceleme, çalıştırma ve bakım yapma olanağı sunar. Sevkiyat uyumluluk denetimlerinden önce yeni veya mevcut ekipmanları doğrulamak için kullanın.
[VİDEO YER TUTUCU]
🛠️ Sistem Mimarisi ve Devreye Alma Doğrulaması
Kontrol devrelerini çalıştırmadan önce yapısal yük değerlerini 500–3500 kg makara kapasitesi aralığına göre doğrulayın. PLC giriş/çıkış eşleştirmesini fiziksel kablolama şemalarıyla karşılaştırın ve temel mekanik bütünlüğü sağlamak için pnömatik regülatörün kararlılığını OEM tarafından belirtilen toleranslar dahilinde doğrulayın.
-
Şasi yapısının doğrulanması: Q355B çelik şasisinde kaynak süreksizlikleri, gerilme kırıkları veya taban plakası deformasyonu olup olmadığını kontrol edin. Dinamik yük kapasitesi, 500–3500 kg makara ağırlığı aralığıyla uyumlu olmalıdır; OEM kılavuzuna veya sahaya özgü bobin kütleleri için tipik aralığa göre doğrulayın.
-
PLC kontrol ünitesi ve G/Ç doğrulama: Programlanabilir mantık kontrol ünitesinin belleniminin fiziksel terminal bloğu düzeniyle eşleştiğini doğrulayın. Uzaktan destek saatleri satıcı sözleşmesine göre değişir; G/Ç eşlemesi, güvenlik mantığı ve parametre tablosu yedeklemelerinin doğrulanması için özel bir oturum planlayın.
-
Servo gerilim kalibrasyonu: Kalibre edilmiş bir yük hücresi kullanarak film gerilimini ölçün. Sürekli çalışma altında kabul edilebilir doğruluk genellikle ±4–6 N'dir; OEM kılavuzuna veya tipik aralığa göre doğrulayın. Gerilim kayması referans noktası oluşturmak için sarma döngüsü boyunca üç farklı noktada temel değerleri kaydedin.
-
Emniyet kilitleme devresi doğrulaması: Tüm acil durdurma devrelerini, ışık perdelerini ve sıfır hız algılama anahtarlarını test edin. Tepki eşikleri, sabit milisaniye hedefleri yerine geçerli yerel yönerge diline uygun olmalıdır. Her kilitleme devresi, etkinleştirildiğinde makine hareketini durdurmalı ve bir arıza durumunu tetiklemelidir.
-
Pnömatik regülatör stabilitesi: Basınç regülatörlerini fabrika özelliklerine (tipik olarak 0.5–0.7 MPa) ayarlayın ve film ilerletme ve geri çekme döngüleri sırasında stabiliteyi izleyin. Dalgalanma aralıklarını kaydedin; ±0.02 MPa'yı aşan sapmalar filtre doygunluğunu veya regülatör aşınmasını gösterir.
🏗️ Operasyonel Parametreler ve Malzeme Entegrasyonu
Tam bobin boyutlarına göre kalibre edilmiş LLDPE, PVC veya HDPE filmler kullanarak içten dişli iki katmanlı senkronize sarım gerçekleştirin. Değişken yük profillerinde sarım tutarlılığını korumak için yörünge hızını ve bant gerilimini, hedefe özgü korozyon ve mekanik koruma gereksinimleriyle senkronize edin.
-
Bobin yüzey hazırlığı: Yüklemeden önce bobin yüzeyinin işleme yağı, freze kalıntısı ve partikül halindeki artıklardan arındırılmış olduğundan emin olun. Endüstriyel sınıf mendiller veya filtrelenmiş basınçlı hava kullanın; kalıntı kirleticiler film yapışmasını tehlikeye atar ve sargı altında korozyonu hızlandırır.
-
Malzeme seçimi ve boyut uyumu: Ambalaj filmi, rulo ağırlığına, taşıma şekline ve çevresel etkilere göre seçilmelidir. Standart boyutlar, 50 mm iç çap ve 100-120 mm genişlik gerektirir. LLDPE/PVC dış çapları genellikle 100-150 mm arasında değişirken, HDPE 200-350 mm dış çapa kadar uygundur. Kalınlık ve çekme modülü için tedarikçi yönergelerini doğrulayın.
-
Makine parametre yapılandırması: HMI'ya tam bobin geometrisini girin. Sarma halkasının yörünge hızının nominal RPM'yi (standart sistemler için tipik olarak 30-40 rpm) aşmadığını doğrulayın. Film üst üste binme boşluklarını veya aşırı gerilim birikimini önlemek için iki katmanlı senkron sargıyı içten dişli olarak senkronize edin.
-
Film gerilimi izleme: İlk sarma döngüleri sırasında, gerilim göstergesini kalibre edilmiş temel çizgiye göre takip edin. Servo konumlandırma toleransı ±0.2–0.3 mm içinde kalmalıdır; 6 N'yi aşan sapmalar derhal yeniden kalibrasyon gerektirir. Sarma tutarlılığı, nem ve pas koruma etkinliğiyle doğrudan ilişkilidir.
-
Bantla sabitleme ve yük dağıtımı: Sarma işleminden sonra, belirtilen aralıklarla (genellikle bobin genişliği boyunca her 200-300 mm'de bir) çelik veya plastik bantlar uygulayın. Bant gerilimini el tipi bir gerilim ölçer ile doğrulayın (hedef aralık 200-400 N). Deniz taşımacılığı için çok katmanlı bir işlem entegre edin: iç polietilen film, ahşap sandık muhafazası ve çelik bant takviyesi.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Önleyici Bakım ve Parça Yaşam Döngüsü
Aşınmaya bağlı gerilim kaymasını önlemek için planlı rulman değişimi, kılavuz makara hizalaması ve lineer ray yağlama aralıklarını uygulayın. Servo tepki hızını korumak ve bileşenlerin kullanım ömrünü uzatmak için elektrik kabini termal yüklerini ve pnömatik filtreleme durumunu izleyin.
-
Rulman değiştirme protokolü: Alet gerektirmeyen rulman değişimi, OEM yönergelerine göre 30-40 dakika içinde gerçekleştirilmelidir. Planlanmamış OEE kaybını önlemek için değişimi planlı duruş süresi içinde gerçekleştirin. Rulman parça numaralarını ve montaj tork değerlerini belgeleyin.
-
Kılavuz makara hizalaması ve aşınma kontrolü: Hassas bir düz kenar kullanarak kılavuz makara yüzeyinin bütünlüğünü kontrol edin. Yüzey pürüzlülüğü 100 mm'lik bir alanda 0.1 mm'yi aşarsa makaraları değiştirin. Film izleme hatalarını önlemek için tüm erişim noktalarını üreticinin yağlama programına göre yağlayın.
-
Film taşıyıcı yağlaması: Doğrusal rayları ve bilyalı vidaları gres dağılımı ve partikül kirliliği açısından kontrol edin. Lityum bazlı gresi her 500 çalışma saatinde bir veya üç aylık aralıklarla (hangisi önce gerçekleşirse) yeniden uygulayın. Azalmış yağlama, servo konumlandırma doğruluğunu doğrudan etkiler.
-
Elektrik panosu termal yönetimi: Panonun havalandırma fanlarının çalışır durumda olduğundan ve giriş filtrelerinin tozdan arındırılmış olduğundan emin olun. En yüksek çalışma sırasında iç sıcaklığı ölçün; termal yükler 45 °C'nin altında kalmalıdır. Aşırı ısı, kapasitör bozulmasını ve PLC bileşenlerinin yorulmasını hızlandırır.
⚠️ Üretici Tolerans Uyarısı: Gerilim basıncı, pnömatik çalışma aralıkları ve ortam sıcaklığı toleransları değişkendir ve ilgili ekipmanın OEM kılavuzuyla karşılaştırılmalıdır. Saha mühendisleri, devreye almadan önce tüm mekanik ve elektriksel eşik değerlerini sahaya özgü yük profillerine ve çevresel koşullara göre doğrulamalıdır.
🛡️ Güvenlik Uyumluluğu ve Geçme/Kalma Belgeleri
Kilitleme devreleri, geçerli yerel yönerge dilinde tanımlanan tepki eşiklerini aştığında kilitleme-etiketleme protokollerini uygulayın. Denetim gereksinimlerini karşılamak için tüm kalibrasyon sapmalarını, malzeme değişimlerini ve düzeltici eylemleri doğrulanabilir OEM kılavuzlarına ve üçüncü taraf kalibrasyon sertifikalarına göre belgeleyin.
-
Acil durdurma devresi doğrulaması: Her bir acil durdurma düğmesini iki kez etkinleştirin: bir kez operatör panelinden, bir kez uzaktan kumandadan. Makine hareketini durdurmalı ve ilgili hata kodunu göstermelidir. Tepki süresi, geçerli yerel yönerge diliyle uyumlu olmalıdır.
-
Işık perdesi fonksiyon testi: Aktif bisiklet sürüşü sırasında ışık perdesi ışınını üç farklı dikey konumda kesin. Sistem derhal hareketi durdurmalı ve manuel sıfırlama dizisi gerektirmelidir. Yanlış hizalama, güvenlik kilitlerini devre dışı bırakan kör noktalar oluşturur.
-
Akustik ortam değerlendirmesi: Makinenin tam çalışma döngüleri sırasında 1 m mesafeden ses basıncını ölçün. Eşik değerler, tipik endüstriyel sınırlara göre 85 dB(A)'yı aşmamalıdır. Bu eşiğin aşılması, işitme koruma protokollerinin uygulanmasını veya akustik kabin kurulumunu zorunlu kılar.
-
Kullanım kılavuzu ve dokümantasyon denetimi: Kablolama şemaları, bakım programları ve parametre tabloları da dahil olmak üzere orijinal ekipman üreticisinin (OEM) kılavuzu, sahada fiziksel olarak bulunmalıdır. Dokümantasyonun, kurulu olan seri numarası ve konfigürasyonla tam olarak eşleştiğini doğrulayın.
Geçme/Kalma Doğrulama Matrisi
| Kontrol Listesi Öğesi | Geçiş Koşulu | Başarısız Durum |
|---|---|---|
| Çerçeve yapısal kontrolü (Q355B) | Çatlak yok; taşıma kapasitesi ≥500 kg ve ≤3500 kg (dinamik) | Kaynakta herhangi bir süreksizlik, deformasyon veya kapasite uyumsuzluğu |
| PLC kablolama uyumu | Giriş/çıkış haritası, orijinal ekipman üreticisinin (OEM) şemasındaki fiziksel bağlantılarla birebir örtüşmektedir. | Herhangi bir uyumsuzluk veya belgelenmemiş parametre değişikliği |
| Servo gerilim doğruluğu | Üç ölçüm noktasında ±4–6 N (OEM kılavuzuna veya tipik aralığa göre doğrulayın) | Herhangi bir noktada 6 N'den büyük sapma veya kalibre edilmemiş yük hücresi |
| SIL2 güvenlik kilidi | Tüm acil durdurma düğmeleri, ışık perdeleri ve sıfır hız dedektörleri, geçerli yerel yönerge diline uygun olarak çalışır. | Tepki eşiğinin aşılması veya devre izolasyonunun eksik olması |
| Pnömatik basınç stabilitesi | Çevrim sırasında dalgalanma ≤0.02 MPa | 0.02 MPa'dan büyük dalgalanma veya fabrika spesifikasyonlarının dışında basınç |
| Malzeme seçiminin doğruluğu | Film türü, bobin ağırlığına, dış çapına ve varış yeri koruma gereksinimlerine uygundur. | Yanlış film türü, yetersiz katman sayısı veya doğrulanmamış kalınlık |
| Sarma gerilimi konumlandırması | Çevrim boyunca ±0.2–0.3 mm servo toleransı korunmaktadır. | 0.3 mm'den büyük tolerans veya görünür film örtüşmesi/boşluk kusurları |
| Bant gerilimi | Kalibre edilmiş tansiyometre başına 200–400 N | 400 N veya tutarsız bant aralığı |
| Rulman değiştirme zamanı | OEM yönergelerine göre ≤40 dakika | >40 dakika veya yanlış tork/bağlantı sırası |
| Kılavuz silindir aşınması | 100 mm'lik bir alanda yüzey pürüzlülüğü ≤0.1 mm. | 0.1 mm'den büyük pürüzlülük, görünür oluklar veya izleme sapması |
| Kabin sıcaklığı | En yüksek çalışma sırasında <45 °C | ≥45 °C veya çalışmayan havalandırma/filtrasyon |
| Ses düzeyi | 1 m çalışma mesafesinde ≤85 dB(A) | >85 dB(A) işitme koruması veya kapalı alan olmadan |
Önemli Nokta: Herhangi bir güvenlik kilidi veya yapısal bileşen doğrulama testinden geçemezse, makine derhal kilitlenmelidir. Uyumluluk denetimlerini karşılamak için tüm arızaları, düzeltici eylemleri ve üçüncü taraf kalibrasyon sertifikalarını saha bakım kayıt defterine kaydedin.
🔗 Ayrıca bakınız : İlgili ekipmanlar
⚙️ Sıkça Sorulan Sorular
S: Servo gerilim kontrol cihazını ne sıklıkla kalibre etmeliyim?
A: Her 1,000 çalışma saatinde veya gerilim sapması ±6 N'yi aştığında kalibrasyon yapın. ±0.5 N doğrulukta sertifikalı bir referans yük hücresi kullanın. Kalibrasyon aralıklarını OEM kılavuzuna veya çalışma döngüsü yoğunluğuna bağlı tipik aralığa göre doğrulayın.
S: Yurtdışı gönderilerde minimum ambalaj katmanı sayısı kaçtır?
A: Endüstri standardı, içten dişli iki katmanlı senkronize sargı gerektirir. Deniz taşımacılığı için, iç kısımda polietilen film tabakası, ahşap sandık ve çelik bant takviyesi entegre edilmelidir. Film kalınlığı değişkendir; tedarikçi yönergeleriyle karşılaştırın veya lojistik gereksinimlerine göre değişken olarak işaretleyin.
S: Tüm bobin ağırlıkları için HDPE film kullanabilir miyim?
A: HDPE, servo kontrollü gerilim sistemiyle birlikte kullanıldığında 3,500 kg'a kadar olan bobinler için yapısal olarak uygundur. Daha hafif bobinler veya daha yüksek uzama gereksinimleri için LLDPE veya PVC (dış çap 100–150 mm) optimize edilebilir. Film seçimini malzeme tedarikçiniz ve şantiye yük profiliyle doğrulayın.
S: Uzaktan destek sırasında PLC parametre kaymalarını nasıl ele alabilirim?
A: Uzaktan destek saatleri, tedarikçi sözleşmesine göre değişiklik gösterir. Tüm parametre ayarlamaları, zaman damgaları, orijinal değerler ve revize edilmiş ayar noktalarıyla birlikte saha devreye alma defterine kaydedilmelidir. Uzaktan müdahaleden önce temel PLC dosyasının fabrika yedeğini saklayın.
S: Denetimden geçme/kalma uyumluluğu için hangi belgeler gereklidir?
A: Tüm geçme/kalma kriterleri, OEM kurulum kılavuzları, üçüncü taraf kalibrasyon sertifikaları, pnömatik basınç kayıtları ve emniyet kilidi test kayıtları dahil olmak üzere doğrulanabilir belgelere dayanmalıdır. Doğrulanmamış saha ölçümleri, uygunluk onayı için yeterli değildir.
🛡️ Uyumluluk Notu : Bu ekipman ISO ve ASTM gereksinimlerini karşılayacak şekilde tasarlanmıştır. Satın almadan önce üreticiyle iletişime geçerek ilgili sertifikaları doğrulayın.