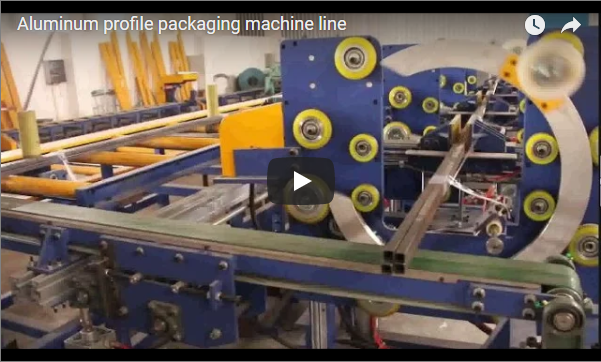
Özet: Otomatik boru paketleme sistemleri, plastik ekstrüzyon işlemlerindeki kronik gevşek ve düzensiz paketleme darboğazlarını çözmektedir. Otomatik sayım, altıgen demetleme ve çift modlu torbalama (PE film termal sızdırmazlık veya dokuma torba bantlama/dikiş) entegrasyonu sayesinde, bu hatlar aşağı akış verimliliğini yukarı akış ekstrüzyon hızlarıyla senkronize eder. Φ16–32 mm ve Φ63+ mm çaplarında sert PVC, PPR ve paslanmaz çelik borular için optimize edilen bu teknoloji, demet geometrisini standartlaştırır, malzeme israfını en aza indirir ve tutarlı sevkiyat hazırlığı sağlar.
[VİDEO YER TUTUCU]
🛠️ Müşteri Bilgileri
Tipik orta hacimli ekstrüzyon tesisleri, bölgesel dağıtımcılara ve inşaat malzemeleri ağlarına haftalık olarak yüzlerce boru demeti gönderen üç ila beş üretim hattına sahiptir. Elle yapılan son paketleme, sürekli ekstrüzyon hızlarına yetişemeyen sayma, istifleme ve bağlama görevlerini yönetmek için özel işçi vardiyaları gerektiren operasyonel sürtünmeye sürekli olarak neden olur.
[Insert Company/Region] Tesis, sıhhi tesisat ve endüstriyel dağıtım için sert PVC, PPR ve paslanmaz çelik boru üreten çok hatlı bir ekstrüzyon tesisi işletmektedir. Tesis, optimize edilmiş doğrusal hızlarda sürekli ekstrüzyon hatları çalıştırmaktadır, ancak aşağı akış paketleme işlemi manuel ve vardiyaya bağlı bir işlem olarak kalmaktadır. İş gücü, manuel sayım, istifleme ve bağlama işlemlerine tahsis edilmekte olup, bu durum ekstrüzyon çıktısının paketleme kapasitesini sıklıkla aştığı bir verimlilik uyumsuzluğuna yol açmaktadır. Bu darboğaz, zemin depolama alanında birikime, sipariş teslimatında gecikmelere ve elleçlemeyle ilgili malzeme stresinin artmasına neden olmaktadır. Tesis, mevcut konveyör altyapısıyla uyumluluğu korurken manuel sayım değişkenliğini ortadan kaldıran bir aşağı akış çözümüne ihtiyaç duymaktadır.
🏗️ Meydan Okuma
Başlıca operasyonel kısıtlama, tutarsız paketleme geometrisi ve öngörülemeyen paketleme verimliliğidir; bu durum, modern ekstrüzyon hatlarının sürekli çıktı talepleriyle doğrudan çelişmektedir. Manuel taşıma, değişken istif yoğunluklarına yol açarak yük istikrarsızlığına, malzeme hasarının artmasına ve üretim hacmiyle ölçeklenemeyen iş gücüne bağlı planlamaya neden olur.
Tesis, birbiriyle bağlantılı üç operasyonel eksiklikle karşı karşıyadır. Birincisi, gevşek ve düzensiz ambalajlama, istifler içinde boşluklar oluşturarak taşıma sırasında kayış gerginliğinin bozulmasına ve boru uçlarının hasar görmesine neden olur. İkincisi, manuel sayım ve paketleme, yukarı akış ekstrüzyon üretim hatlarının artan hızı ve çıktısıyla senkronize olamamakta, bu da günlük sevkiyat kapasitesinde ciddi bir sınırlama yaratmaktadır. Üçüncüsü, çap değişkenliği manuel işlemeyi zorlaştırmaktadır: küçük çaplı borular (Φ16–32 mm), deformasyonu önlemek için hassas katmanlama gerektirirken, büyük çaplı borular (Φ63 mm ve üzeri) daha kalın kayışlama ve güçlendirilmiş torbalama gerektirir. Otomatik müdahale olmadan, paketleme departmanı, genel hat verimliliğini sınırlayan ve kalite kontrol maliyetlerini artıran, emek yoğun bir kısıtlama olarak kalmaktadır.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Çözüm Tasarımı
Geliştirilen mühendislik çözümü, sert plastik ve metal borular için özel olarak tasarlanmış, tamamen otomatik bir sayma, demetleme, torbalama ve paketleme dizisini entegre eder. Çapa özgü sensör dizileri ve çift modlu paketleme modülleri kullanarak, sistem demet oluşumunu standartlaştırırken, mekanik yeniden düzenleme gerektirmeden hem küçük çaplı (Φ16–32 mm) hem de büyük çaplı (Φ63 mm ve üzeri) üretim süreçlerini destekler.
Otomatik boru paketleme hattı, sürekli bir “sayma-paketleme-torbalama” döngüsü gerçekleştirerek, çevrimiçi üretilen küçük çaplı borular için manuel müdahaleyi ortadan kaldırır. Sistem, demet geometrisini standartlaştırmak için servo tahrikli sayma döner tablaları ve kam kontrollü altıgen şekillendirme üniteleri kullanır. Paketleme yöntemi seçimi çapa bağlıdır: Φ16–32 mm borular için termal sızdırmazlık veya bant sargılı PE film torbalar, Φ63 mm ve üzeri borular için ise bant sargılı veya iki katlı dikişli plastik dokuma torbalar kullanılır. Kontrol mimarisi, sensör girişine dayalı otomatik dizileri yürüten endüstriyel bir dijital bilgisayar olan PLC (Programlanabilir Mantık Denetleyicisi) ve operatörlerin boru çapını, demet sayısını ve paketleme yöntemini seçmesine olanak tanıyan dokunmatik ekranlı bir panel olan HMI (İnsan-Makine Arayüzü) üzerine kuruludur. Gerçek zamanlı üretim verileri, endüstriyel cihazlar ve denetleyici yazılımlar arasında güvenilir veri alışverişini sağlayan seri bir iletişim protokolü olan Modbus aracılığıyla tesis düzeyindeki sistemlerle senkronize edilir. Yerleşim, güvenli operatör açıklığı ve yukarı akış tampon kapasitesini korurken minimum zemin alanı gerektirecek şekilde kompakt bir alan entegrasyonu için tasarlanmıştır.
🛡️ Uygulama
Kurulum, mevcut ekstrüzyon çıkış konveyörleriyle hassas mekanik hizalama gerektirir; bunu sistematik operatör kalibrasyonu ve kontrol mantığı doğrulaması takip eder. Entegrasyon aşaması, ambalaj ekipmanı ile tesis düzeyindeki üretim yürütme sistemleri arasında sorunsuz veri alışverişine öncelik vererek, gerçek zamanlı üretim takibini ve devam eden ekstrüzyon programlarında minimum aksamayı sağlar.
Kurulum, yapılandırılmış bir devreye alma protokolünü takip eder. 1. Hafta, mekanik ankraj, elektrik kablolama (tipik olarak 400V üç fazlı) ve pnömatik hat entegrasyonuna odaklanır. 2. Hafta, konveyör ekleme, sensör hizalama ve kontrol kabini sonlandırmasını içerir. 3. Hafta, PVC/PPR borular için statik yük kompanzasyonu ve Φ16 mm algılama için eşik kalibrasyonu dahil olmak üzere PLC mantık doğrulamasına odaklanır. 4. Hafta, HMI parametre seçimi, film/şerit besleme yönetimi ve arıza giderme konularına vurgu yapan operatör eğitimini sunar. Paketleme yöntemleri arasında geçiş, aletsiz adaptörler kullanılarak yapılır ve malzeme değiştirme süresini 15 dakikanın altına indirir. Tüm teknik özellikler ve paketleme yöntemleri, üretici mühendislik dokümanlarından ve sert boru taşıma için endüstriyel otomasyon standartlarından alınmıştır.
🔗 Ayrıca bakınız : İlgili ekipmanlar
⚙️ Sonuç Verileri
Uygulama sonrası performans kıyaslamaları, karşılaştırılabilir ekstrüzyon ortamlarında ambalaj tutarlılığında, verimlilik senkronizasyonunda ve iş gücü optimizasyonunda önemli iyileşmeler göstermektedir. Standartlaştırılmış altıgen demetleme ve otomatik torbalama, nakliye hasar oranlarını azaltırken, yukarı akış üretim hızlarıyla eşleşen sürekli hat işletimini mümkün kılmaktadır.
Performans ölçütleri, otomatik boru paketleme entegrasyonu için sektör ortalamalarını yansıtır; gerçek saha performansı, malzeme formülasyonuna, ortam koşullarına ve yukarı akış ekstrüzyon stabilitesine bağlı olarak değişir. Tipik sonuçlar şunlardır:
-
Üretim Hızı Senkronizasyonu: Paketleme hızı, ekstrüzyon hattı kapasitesiyle uyumlu olup, çap ve demet uzunluğuna bağlı olarak genellikle saatte 30-50 demet kapasitesine ulaşır.
-
İşgücü Optimizasyonu: Vardiya personeli sayısı 6-8 manuel operatörden 1-2 makine operatörüne düşürülerek işgücü kalite kontrolüne veya ikincil paketlemeye yeniden tahsis edilir.
-
Hasar Azaltma: Tutarlı altıgen geometri ve otomatik kayış gerginliği, manuel dikdörtgen istiflemeye kıyasla yük hasarı şikayetlerini %60-80 oranında azaltır.
-
Ağırlık/Sayım Doğruluğu: Otomatik sayım, manuel sayım hatalarını ortadan kaldırarak, paket ağırlığı varyasyonunu ±0.5 kg tolerans içinde tutar.
-
Geçiş Verimliliği: Çap ve paketleme yöntemi değiştirme işlemleri, HMI seçimi ve aletsiz adaptör değişimini gerektirerek geçiş süresini 10-15 dakikaya indirir.
Metodoloji Notu: Nicel kıyaslama ölçütleri, üretici teknik spesifikasyonlarından ve benzer sert boru ambalajlama uygulamalarından elde edilen saha verilerinden türetilmiştir. Sahaya özgü sonuçlar, üretim karışımına, vardiya yapısına ve bakım protokollerine bağlı olarak değişiklik gösterecektir.
🛠️ Yatırım Getirisi Analizi
Finansal gerekçelendirme, işgücünün yeniden dağıtılması, malzeme israfının azaltılması ve nakliye kullanımının iyileştirilmesi üzerine odaklanmaktadır; ancak gerçek geri ödeme süreleri büyük ölçüde bölgesel ücret yapılarına, malzeme maliyetlerine ve üretim hacmi değişkenliğine bağlıdır. Sermaye harcamaları tipik olarak şu aralıktadır: [Insert Budget]Operasyonel tasarruflar, ekstrüzyon hattı kullanım oranlarıyla orantılı olarak artmaktadır.
Yatırım getirisi hesaplamalarında, toplam çalışan giderleri (temel ücretler, bordro vergileri, yan haklar, sigorta ve eğitim giderleri dahil) ve değişken saha koşulları dikkate alınmalıdır. Tasarruflar genellikle üç kanal aracılığıyla gerçekleşir:
-
İşgücü Yeniden Tahsisi: Elle sayım/paketleme ekiplerinden tek operatörlü denetim sistemine geçiş, doğrudan ücret tasarrufu sağlar. Gerçek rakamlar şunlara bağlıdır:
[Insert Regional Wage Rate]ve vardiya yapılandırması. -
Hasar ve İade Azaltma: Tutarlı paketleme geometrisi ve otomatik bağlama, müşteri şikayetlerini, yeniden sevkiyat maliyetlerini ve malzeme kayıplarını azaltır. Tasarruflar, sevkiyat hacmi ve nakliye mesafesiyle doğru orantılı olarak artar.
-
Yük Optimizasyonu: Standartlaştırılmış altıgen istifleme, palet yoğunluğunu artırarak birim başına nakliye maliyetlerini ve depo depolama gereksinimlerini azaltır.
Yasal Uyarı: Yatırım getirisi (ROI) tahminleri örnek niteliğindedir ve sürekli çalışma varsayımına dayanmaktadır. [Insert Shift Hours] Haftalık olarak. Gerçek geri ödeme süreleri, yerel işçilik ücretlerine, ambalaj malzemesi fiyatlarına, bakım programlarına ve yukarı akış ekstrüzyon çalışma sürelerine bağlı olarak değişecektir. Tesisler, sermaye onayı almadan önce tesise özgü bir operasyonel denetim gerçekleştirmelidir.
🛡️ Uyumluluk Notu : Bu ekipman ISO ve ASTM gereksinimlerini karşılayacak şekilde tasarlanmıştır. Satın almadan önce üreticiyle iletişime geçerek ilgili sertifikaları doğrulayın.
🏗️ Sıkça Sorulan Sorular
Otomatik boru paketleme ile ilgili teknik sorular, çap uyumluluğu, paketleme malzemesi değiştirme ve rutin bakım gereksinimlerine odaklanmaktadır. Sistem, standart sert boru özelliklerine uyum sağlarken, malzeme değişiklikleri için minimum operatör müdahalesi gerektirerek, farklı üretim süreçleri ve tesis düzenlerinde tutarlı çıktı sağlar.
S: Sistem standart dışı veya kısa boru uzunluklarını işleyebilir mi?
A: Sayma ve paketleme modülleri, genellikle 0.5 m ile 6 m arasında değişen standart üretim uzunluklarına uygundur. 0.8 m'nin altındaki uzunluklar için, kararlı altıgen oluşumunu korumak amacıyla sensör kalibrasyonu ve bant hızı ayarı gerekebilir.
S: Altıgen paketleme, manuel istiflemeye kıyasla kayış tüketimini artırır mı?
A: Hayır. Altıgen demetlemenin geometrik stabilitesi, kayış gerilimini daha eşit şekilde dağıtır ve genellikle demet başına tek kayış kullanımına olanak tanır. Bu, yük bütünlüğünü iyileştirirken kayış tüketimini tipik olarak %30-50 oranında azaltır.
S: PE film ve dokuma torbalar arasında ambalaj yöntemi nasıl değiştirilir?
A: Bu hat, aletsiz adaptör mekanizmalarına sahip çift paketleme istasyonuna sahiptir. Operatörler HMI üzerinden hedef yöntemi seçer ve sistem film/şerit besleme yollarını otomatik olarak ayarlar. Malzeme değişiminin tamamı, özel aletlere gerek kalmadan yaklaşık 10-15 dakika sürer.
S: Sürekli çalışma için hangi rutin bakım işlemleri gereklidir?
A: Haftalık görevler arasında, statik toz birikimini önlemek için optik sayım sensörlerinin kuru temizlenmesi, silikon bazlı sprey ile kayış besleme silindirlerinin yağlanması ve torba film birleştirme mekanizmalarının aşınma açısından incelenmesi yer almaktadır. Kapsamlı önleyici bakım programları, üreticinin teknik kılavuzunda verilmiştir.