🛠️ Pencere ve Kapı Ambalajları için Temel Teknik Parametreler
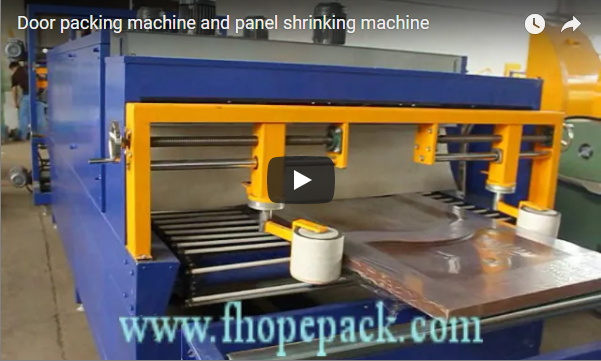
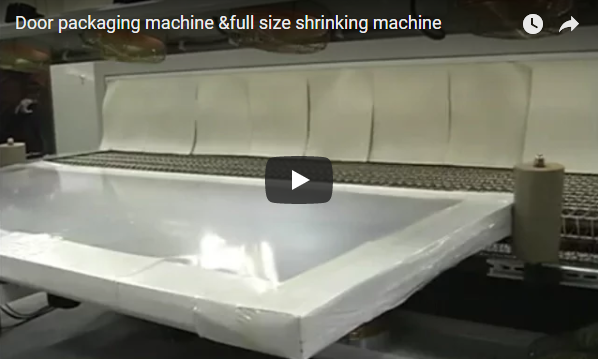
Kapı shrink ambalajlama yöntemi, pencere aksamlarının etrafında sert, neme dayanıklı bir muhafaza oluşturmak için termal olarak aktive olan polimer filmler kullanır. Otomatik sızdırmazlık mimarileri ve hassas termal profil oluşturma, manuel taşıma değişkenlerini ortadan kaldırarak, nakliye ile ilgili ürün kayıplarını doğrudan azaltırken, küresel tedarik zincirlerinde boyutsal istikrarı sağlar.
Kapıların streç filmle sarılmasında ne tür filmler kullanılır?
Düşük yoğunluklu polietilen (LDPE) ve poliolefin (POF), pencere ambalajlarında kullanılan başlıca malzeme sınıflandırmalarıdır. LDPE, üstün delinme direnci ve yaklaşık %80'lik tipik bir büzülme oranı sunarak, keskin kenarlı kapı çerçeveleri ve yüksek aşınmaya maruz kalan taşıma ortamları için en uygun seçimdir. Buna karşılık, POF gelişmiş optik netlik ve %70'e yakın orta düzeyde bir büzülme oranı sağlar; bu da cam panellerde yüzey bozulmasını önlemek için hassas termal ayarlama gerektirir. Malzeme seçimi, ürün geometrisinin özel mekanik gerilme profiliyle uyumlu olmalıdır.
Otomatik shrink ambalajlama sistemi tutarlılığı nasıl artırır?
Otomatik L-şekilli sızdırma makineleri (film kenarlarını eş zamanlı olarak kesmek ve sızdırmak için L şeklinde bir sızdırma teli kullanan makineler), manuel gerdirme tutarsızlıklarını ortadan kaldırır. ±2°C ayar noktası doğruluğuna sahip çok bölgeli sıcaklık kontrolörlerini entegre ederek, bu sistemler zayıf sızdırma oluşumunu veya yapısal bütünlüğü tehlikeye atan düzensiz termal büzülmeyi önler. Gelişmiş konfigürasyonlar, döngü yürütmesini standartlaştırmak, yırtılma riskini doğrudan azaltmak ve yüksek hacimli üretim süreçlerinde tekrarlanabilir paket sertliğini sağlamak için servo tahrikli film açma ve programlanabilir mantık kontrolörleri (PLC) içerir.
Kapı bileşenleri için önerilen film kalınlığı nedir?
Endüstri standartları, standart pencere sistemleri için 40 ila 60 mikrometre (μm) arasında bir film kalınlığı aralığı belirler. 40 μm eşiğindeki daha ince kalınlıklar malzeme giderlerini en aza indirir, ancak statik sıkıştırma yüklerine dayanmak için daha yüksek çekme dayanımı gerektirir. Daha ağır kapı konfigürasyonları veya çıkıntılı donanımlara sahip sistemler, otomatik taşıma ve palet istifleme sırasında delinme olaylarını önlemek için 55-60 μm aralığını gerektirir. Üretimi ölçeklendirmeden önce, kalınlık seçimini her zaman özel yük sıkıştırma testi sonuçlarınıza göre doğrulayın.
🏗️ Gelişmiş Sistem Entegrasyonu ve Operasyonel Doğrulama
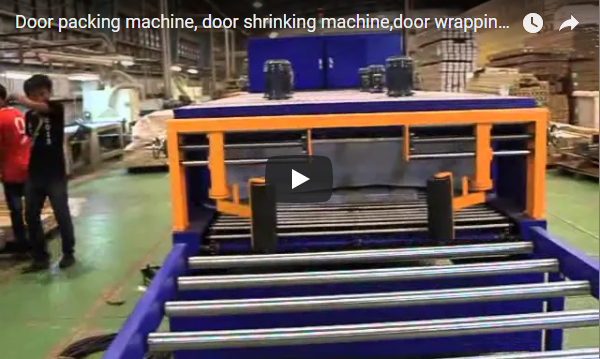
Yüksek performanslı kapı paketleme hatları, sızdırmazlık, büzme ve soğutma aşamalarını senkronize etmek için çok bölgeli termal tünelleri, servo indeksli konveyörleri ve programlanabilir mantık kontrolörlerini entegre eder. Bu mimariler, hızlı çevrim süresi azaltma özelliklerine öncelik vererek, üreticilerin katı boyut toleranslarını korurken ve hassas pencere yüzeylerinin termal bozulmasını önlerken verimliliği en üst düzeye çıkarmalarını sağlar.
Isı tüneli sıcaklık kontrolleri, büzüşme kalitesini nasıl etkiler?
Çok bölgeli ısıtma mimarileri, nihai paket sertliğini ve yüzey kalitesini belirler. İlk bölge, film yüzeyini eritmeden polimer zincirlerini gevşetmek için düşük sıcaklıkta ön ısıtma uygular. İkinci bölge, büzülme oranını etkinleştirmek için en yüksek termal enerjiyi sağlarken, üçüncü bölge boyutsal stabiliteyi korumak için kontrollü hava akışı soğutması uygular. Ayarlanabilir hava akışı damperleri, düzgün ısı dağılımı sağlayarak, aksi takdirde nem izolasyonunu ve yük stabilitesini tehlikeye atacak köşe kırışmasını veya film ayrılmasını önler.
Yüksek hızlı kapı paketleme hattı hangi çevrim süresi hedeflerine ulaşmalıdır?
Yüksek hızlı paketleme hatları, verimliliği optimize etmek ve alan kullanımını en aza indirmek için hızlı çevrim sürelerine öncelik vermelidir. L-bar kapatma kullanan orta hacimli işlemler tipik olarak dakikada 10-15 çevrim gerçekleştirirken, tam otomatik sürekli yan kapatma konfigürasyonları dakikada 20 çevrimi aşabilir [Endüstriyel Aralık]. Modern mühendislik, paketleme çevrimleri arasındaki aralığı kısaltan otomatik film indeksleme ve senkronize konveyör transferi gibi çevrim süresi azaltma özelliklerine odaklanmaktadır. Bu mekanik optimizasyonlar, doğrudan artan günlük çıktı ve azalan iş gücü bağımlılığı ile ilişkilidir.
Sektörün yük stabilitesi yönergelerine uyumluluğu nasıl doğruluyorsunuz?
Uygunluk doğrulaması, standartlaştırılmış dinamik titreşim testlerinin (kamyon taşımacılığı şokunu ve frekansını simüle eden) ve statik sıkıştırma protokollerinin uygulanmasını gerektirir. Shrink ambalajlı palet istifleri, simüle edilmiş taşıma yükleri altında sıfır film yırtılması ve tam kapı sabitlemesi göstermelidir. Uluslararası ihracat için, tüm ahşap yemlikler ve paletler, gümrükten geçebilmek için ISPM-15 bitki koruma işlemine (haşere transferini önlemek için ahşap ambalaj malzemeleri için uluslararası standartlar) tabi tutulmalıdır. Üreticiler, ambalaj mimarisinin tedarik zinciri stres gereksinimlerinizi karşıladığını doğrulamak için üçüncü taraf sıkıştırma ve titreşim test raporları talep etmelidir.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Operasyonel İş Akışı ve Bakım Entegrasyonu
Kapı paketleme makinelerinin sorunsuz entegrasyonu, senkronize konveyör indekslemesi, hassas film gerilimi kalibrasyonu ve düzenli ısıtma elemanı bakımı gerektirir. Üreticiler, darboğaz oluşumunu önlemek için makine verimliliğini yukarı yönlü üretim oranları ve aşağı yönlü lojistik planlamasıyla uyumlu hale getirmelidir. Isıtma elemanlarının ve sızdırmazlık tellerinin proaktif bakımı, doğrudan çevrim süresi verimliliğini korur ve planlanmamış üretim duruşlarını önler.
Ambalajlama hatları, üretim sürecinin başlangıç aşamalarındaki iş akışlarıyla nasıl entegre edilmelidir?
Paketleme sistemleri, programlanabilir mantık kontrolörleri (PLC) ve değişken frekanslı sürücüler (VFD) aracılığıyla yukarı akışta yer alan kesme, camlama ve montaj istasyonlarıyla senkronize olmalıdır. Ürün yığılmasını veya yetersiz beslenmeyi önlemek için konveyör indeksleme hızları, önceki üretim aşamasının ortalama çevrim süresiyle eşleşmelidir. Gelişmiş sistemler, farklı kapı boyutlarında tutarlı gerilimi korumak için fotoelektrik sensörler ve otomatik film açma mekanizmaları içerir. Bu senkronizasyon, yüksek hızlı çalışmanın paket bütünlüğünü tehlikeye atmamasını veya yükleme iskelesinde lojistik darboğazlar yaratmamasını sağlar.
Uzun vadeli sızdırmazlık performansını korumak için hangi bakım protokolleri uygulanır?
Isı yalıtım elemanları ve ısı tüneli dirençleri, tutarlı ısı çıkışını korumak için düzenli temizlik ve kalibrasyona ihtiyaç duyar. Operatörler, yalıtım teli gerilimini izlemeli ve yalıtım mukavemeti kabul edilebilir eşiklerin altına düşmeden önce aşınmış bileşenleri değiştirmelidir. Çok bölgeli sıcaklık kontrol cihazları, ±2°C doğruluk aralığında kalmasını sağlamak için yıllık kalibrasyon doğrulamasından geçmelidir. Ayrıca, servo tahrikli konveyörler ve film açma silindirleri, çevrim süresi azaltma özelliklerini bozabilecek mekanik kaymayı önlemek için yağlama ve kayış gerilimi kontrollerine ihtiyaç duyar. Belgelenmiş önleyici bakım, ekipman ömrünü doğrudan uzatır ve ambalaj kalitesini istikrara kavuşturur.
Otomasyon, toplam sahip olma maliyetini ve yatırım getirisini nasıl etkiler?
Otomatik paketleme mimarileri, doğrudan iş gücüne bağımlılığı azaltır ve hassas film uygulaması sayesinde malzeme israfını en aza indirir. İlk sermaye harcaması daha yüksek olsa da, ürün kaybı ve nakliye hasarındaki azalma genellikle 12-24 ay içinde olumlu bir yatırım getirisi sağlar [Doğrulanamayan Yer Tutucu]. Uzmanlaşmış üreticiler tarafından tasarlanan sistemler, operasyonel basitliği ve yüksek verimliliği önceliklendirerek, teknik karmaşıklığın aşırı eğitim gereksinimlerine dönüşmemesini sağlar. Tedarik değerlendirmesi yapılırken, üreticiler yalnızca ön ekipman maliyetlerine odaklanmak yerine, hurda azaltımını, verimlilik artışlarını ve nakliye hasar taleplerindeki azalmayı da hesaba katarak bütçe-fayda oranını hesaplamalıdır.
🛡️ Tedarik ve Uygulama Kontrol Listesi
-
[ ] Film Özellikleri: 40–60 μm kalınlığı onaylayın; aşınma direnci için LDPE veya optik netlik için POF seçin.
-
[ ] Sızdırmazlık Mimarisi: Toplu işlem için L-çubuklu sızdırmazlık cihazları veya yüksek verimli hatlar için sürekli yan sızdırmazlık sistemleri kullanın.
-
[ ] Termal Profilleme: ±2°C doğrulukta ve ayarlanabilir hava akışı damperlerine sahip çok bölgeli ısı tünelleri gerektirir.
-
[ ] Verimlilik Ölçütleri: Döngü süresi hedeflerini vardiya hacmiyle hizalayın; hızlı döngü süresi azaltma özelliklerini doğrulayın.
-
[ ] Yük Doğrulama: Tedarikçi tarafından sağlanan dinamik titreşim ve statik sıkıştırma test raporlarının zorunlu kılınması.
-
[ ] İhracat Uyumluluğu: Tüm ahşap paletler ve besleyicilerde ISPM-15 işleminin uygulandığını doğrulayın.
-
[ ] Kontrol Sistemleri: Reçete depolama ve otomatik film açma mekanizmalarıyla PLC entegrasyonunu sağlayın.
-
[ ] Alan Kaplama ve Servis: Hat boyutlarını, bakım mesafesini ve yerinde teknik eğitim imkanını doğrulayın.
🔗 Ayrıca bakınız : İlgili ekipmanlar
🛡️ Uyumluluk Notu : Bu ekipman ISO ve CE gereksinimlerini karşılayacak şekilde tasarlanmıştır. Satın almadan önce üreticiyle iletişime geçerek ilgili sertifikaları doğrulayın.