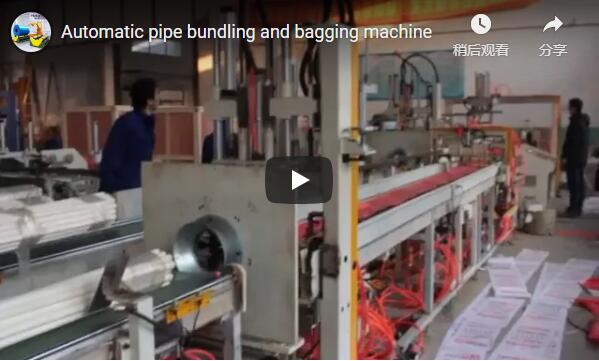
Özet: Bu teknik kılavuz, PVC boru ambalajlamasında yaşanan üç kritik hatayı ele almaktadır: otomatik hatlarda aşırı personel kullanımı, yetersiz taşıma bandı seçimi ve küçük çaplı boru taşıma protokollerinin yanlış uygulanması. Entegre demetleme ve torbalama sistemlerinin saatte 20-40 demeti %99.9 sayım doğruluğuyla nasıl gerçekleştirdiğini, streç filmin taşıma koruması için PP bantlardan neden daha iyi performans gösterdiğini ve hangi film veya torba özelliklerinin Φ16–32 mm borulara uygun olduğunu ayrıntılı olarak açıklamaktadır. Mühendislik ve operasyon liderliği için tedarik kriterleri nicel olarak belirtilmiştir.
[VİDEO YER TUTUCU]
🛠️ Tek Operatörlü Mimari Efsanesi
Modern otomatik paketleme ve torbalama sistemleri, otonom sayım, gerilim kontrolü ve arıza giderme özelliklerini entegre ederek, özel hat görevlilerine olan ihtiyacı ortadan kaldırır ve bir teknisyenin kırk adede kadar ekstrüzyon hattını güvenli bir şekilde denetlemesine olanak tanırken, işçilik maliyetlerini yüzde doksandan fazla azaltır.
Sebep: Fabrika yöneticileri geleneksel olarak her paketleme istasyonuna bir işçi atarlar ve sayım, demetleme, torbalama ve mühürleme işlemleri için sürekli manuel müdahale gerektiğini varsayarlar. Bu eski model, dört ayrı manuel süreci birleşik otomasyonla değiştiren modern entegre üretim hattı sistemlerinin yeteneklerini göz ardı etmektedir.
Etki: Fazla personel istihdamı, işletme maliyetlerini artırır ve ekstrüzyon üretiminin en yoğun olduğu dönemlerde darboğazlar yaratır. Otomatik ekipman yetersiz kullanıldığında, verimlilik düşer ve işçilik giderleri artar; bu da yüksek hacimli PVC ve PPR boru üretimlerinde kar marjlarını doğrudan aşındırır.
Önerilen Eylem: Tek bir operatörün birleşik bir kontrol arayüzü (HMI) aracılığıyla birden fazla istasyonu izlediği merkezi bir paketleme mimarisi uygulayın. Sistem, boru sayımını, spiral film uygulamasını ve torba kapatmayı otonom olarak yönetir ve yalnızca kısa denetim kontrolleri gerektirir. Tipik endüstri standartlarına göre, bir teknisyen kırk adede kadar ekstrüderi güvenli bir şekilde denetleyebilirken, tek bir otomatik ünite üç manuel işçinin yerini etkili bir şekilde alabilir.
🏗️ Taşıma Koruması İçin Streç Film mi Yoksa PP Şerit mi?
Streç filmle sarma, sert PP şeritlere kıyasla daha düzgün sıkıştırma ve üstün titreşim sönümlemesi sağlayarak, uzun mesafeli taşımacılık sırasında mikro çatlakları ve nem hasarını önlemede endüstri standardı haline gelmiştir; ancak PP şeritler kısa mesafeli iç mekan taşımacılığı için hala kullanılabilir durumdadır.
Sebep: Tedarik ekipleri, düşük başlangıç malzeme maliyeti ve daha kolay manuel sökülmesi nedeniyle sıklıkla polipropilen (PP) şeritleri tercih etmektedir. Bu karar, sert PVC'nin nakliye sırasında mekanik kırılganlıklarını ve nokta yüklemeli sabitlemenin sınırlamalarını göz ardı etmektedir.
Etki: PP şeritler, kuvveti demet boyunca eşit olarak dağıtmak yerine, basıncı ayrı temas noktalarında yoğunlaştırır. Uzun süreli kamyon taşımacılığı sırasında, bu lokalize gerilim yol titreşimiyle birleşerek kırılgan PVC duvarlarında mikro çatlaklara yol açabilir; bu da sevkiyatların reddedilmesine ve malzeme israfının artmasına neden olur.
Önerilen Eylem: 500 kilometreyi aşan veya yüksek neme maruz kalan tüm gönderiler için otomatik streç film sarma yöntemine geçin. Sürekli film tabakası, tutarlı çevresel basınç (15–25 kPa) uygular, yol darbelerini emer ve UV radyasyonunu ve nem girişini engeller. Tedarikçi tarafından doğrulanmış veriler, film malzemesi maliyetlerinin PP şeritlere göre yaklaşık %40-60 daha yüksek olmasına rağmen, nakliye hasarındaki ve işçilik israfındaki azalmanın genellikle net bir işletme tasarrufu sağladığını göstermektedir. Örnek karşılaştırmalar için aşağıdaki performans matrisine bakın.
| metrik | Streç filmle sarma | PP çemberleme | PVC borular için neden önemlidir? |
|---|---|---|---|
| Paket sıkıştırma | 360° homojen, 15–25 kPa | 4–6 puan, 40–60 kPa | Düzgün basınç deformasyonu önler |
| Titreşim sönümlemesi | 60-70% azalma | 20-30% azalma | Titreşim, PVC'de mikro çatlaklara neden olur. |
| Nem bariyeri | Tamamlandı (film örtüşmesi >%50) | Kayışlar arasında açık boşluklar | Nem, boyutsal kararlılığı etkiler. |
| Zararlı güneş ışığından koruma | 95% tıkalı | Hayır | UV ışınları PVC yüzeyini bozar |
| Paket gönderimi 8 saat sonra | 5 – 15 mm | Yerinden oynayan borular birbirini çiziyor. | |
| Gücün ayrıştırılması | 200–400 N (kesici gerektirir) | 50–100 N (kolay kesim) | Güvenlik ve erişilebilirlik arasındaki denge |
| Malzeme maliyeti | Paket başına 0.15–0.25 dolar | Paket başına 0.08–0.15 dolar | Film için %40-60 daha yüksek |
| Yeniden işlemden | LDPE (kolayca geri dönüştürülebilir) | PP (çoğunlukla kirlenmiş) | Çevresel uyum |
Not: Tüm ölçümler, tedarikçi testlerine ve tipik sektör geri bildirimlerine dayalı örnek niteliğindeki kıyaslama değerleridir. Gerçek performans, film kalınlığına, ambalaj gerilimine ve nakliye güzergahına bağlı olarak değişiklik gösterecektir.
🔗 İlgili : Daha fazla çözüm keşfedin
📈 Küçük Çaplı Boru Paketleme Protokolleri (Φ16–32 mm)
Küçük çaplı PVC borular, standart yüksek basınçlı sarma ve ısı yalıtım yöntemlerinin otomatik taşıma sırasında yapısal bütünlüğü sıklıkla tehlikeye atması nedeniyle, demet kaymasını ve malzeme yırtılmasını önlemek için özel düşük gerilimli film uygulaması ve güçlendirilmiş torba kapatma yöntemleri gerektirir.
Sebep: Operatörler genellikle daha büyük borular için kullanılan aynı yüksek gerilimli film ayarlarını ve standart ısı yalıtım parametrelerini küçük çaplı borulara da uygularlar. Bu tek tip yaklaşım, Φ16–32 mm boruların hafif ve esnek yapısını ve ince duvarlı ambalaj malzemelerinin mekanik sınırlarını göz ardı eder.
Etki: Aşırı sarma gerilimi ince duvarlı boruları ezebilirken, standart termal contalar hafif polietilen veya dokuma malzemelerle güvenli bir şekilde yapışmaz. Sonuç olarak, taşıma sırasında kayan gevşek paketler oluşur; bu da torbaların yırtılmasına, ürün kirlenmesine ve sonraki montaj aşamalarında gecikmelere neden olur.
Önerilen Eylem: Duvar deformasyonunu önlemek için film gerilimini azaltan ve güçlendirilmiş kapatma yöntemlerine geçiş yapan özel bir küçük çaplı ambalaj protokolü uygulayın. İnce duvarlı polietilen torbalar için, hassas sıcaklık kalibrasyonu ile termal sızdırmazlık kullanın. Plastik dokuma torbalar için, güvenilir dikiş bütünlüğünü sağlamak üzere bant sargısı ve iki katlı dikiş kapatma yöntemini birleştirin. Otomatik sistemler, genel hat verimliliğini bozmadan bu düşük gerilim eşiklerini ve alternatif kapatma mekanizmalarını karşılayacak şekilde özelleştirilmelidir.
🛡️ Tedarik Doğrulama Kontrol Listesi
Otomatik boru paketleme ekipmanının doğrulanması, üretim karışımınıza göre verimlilik kapasitesini, çap uyarlanabilirliğini ve gerilim kontrol aralıklarını doğrulamayı gerektirir; bu da seçilen sistemin mevcut ekstrüzyon hatlarıyla sorunsuz bir şekilde entegre olmasını ve geçiş sürelerinin en aza indirilmesini sağlar.
Sebep: Mühendislik ekipleri, üretim parametrelerinin yük altında test edilmesinden ziyade, ambalaj makinelerinin boşta çalışma döngüsü gösterimlerine dayanarak sıklıkla onay vermektedir. Bu ihmal, gerçek dünyadaki çap varyasyonlarını veya sürekli ekstrüzyon çıktısını karşılayamayan uyumsuz ekipmanlara yol açmaktadır.
Etki: Yetersiz özelliklere sahip makineler çap değişiklikleriyle başa çıkmakta zorlanır, bu da sık sık durmalara, yanlış sayımlara ve film israfına neden olur. Paketleme hızı ekstrüzyon çıktısıyla eşleşemediğinde, bitmiş ürünler birikir, alan tüketilir ve genel ekipman verimliliği (OEE) önemli ölçüde düşer.
Önerilen Eylem: Sermaye harcaması onayından önce, makinenin manuel kalibrasyon gerektirmeden tüm çap aralığınızı (16–200 mm) kapsadığını doğrulayın. Sistemin, çok ışınlı optik sensörler kullanarak %99.9'un üzerinde sayım doğruluğunu korurken saatte en az yirmi paket işlediğini doğrulayın. Son doğrulama, uzun vadeli güvenilirliği garanti etmek için uzaktan izleme yeteneklerini, hızlı film yükleme erişilebilirliğini ve belgelenmiş bakım aralıklarını doğrulamayı gerektirir.
🔗 Ayrıca bakınız : [İlgili ekipman]( https://www.fhopepack.com/PPR PVC-pipe-bagging-packing-line.html)
🛡️ Uyumluluk Notu : Bu ekipman ISO ve ASTM gereksinimlerini karşılayacak şekilde tasarlanmıştır. Satın almadan önce üreticiyle iletişime geçerek ilgili sertifikaları doğrulayın.
⚙️ Teknik ve Operasyonel Sıkça Sorulan Sorular
Otomatik paketleme hatları, daha yumuşak PPR profilleri için gerilim parametrelerini ayarlayarak karışık malzeme üretimini desteklerken, operatörlerin standartlaştırılmış bakım programlarına uymaları koşuluyla, geri ödeme süreleri genellikle iş gücü tasarrufu ve atık azaltımına bağlı olarak sekiz ila on dört ay arasında değişmektedir.
S: Tek bir otomatik hat hem PVC hem de PPR boruları işleyebilir mi?
A: Evet, makinenin ayarlanabilir gerilim kontrolüne sahip olması şartıyla. PPR profilleri PVC'den mekanik olarak daha yumuşaktır ve duvar deformasyonunu önlemek için 25 ile 50 Newton arasında azaltılmış film gerilimi gerektirir. Tedarikçi tarafından doğrulanmış konfigürasyonlar, tek bir otomatik ünitenin mekanik değişikliklere gerek kalmadan malzemeler arasında geçiş yapabileceğini doğrulamaktadır.
S: Manuel paketlemeden otomatik paketlemeye geçişin tipik geri ödeme süresi ne kadardır?
A: Tipik sektör kıyaslamalarına göre, üç manuel işçinin yerine bir otomatik ünite kullanılması, standart ücret oranları ve genel giderler dikkate alındığında, yıllık yaklaşık 60,000 ila 80,000 dolar arasında iş gücü tasarrufu sağlar. Ekipmanın geri ödeme süresi, günlük çalışma saatlerine ve yerel işçilik maliyetlerine bağlı olarak genellikle sekiz ila on dört ay arasındadır.
S: Küçük borularda streç film kullanırken torba malzemesini değiştirmem gerekiyor mu?
A: Hayır. Streç film, birincil bağlama ve koruyucu katman görevi görür. Φ16–32 mm borular için, ince duvarlı polietilen filmin (0.04 mm kalınlık) termal yalıtımla birleştirilmesi en uygun maliyetli çözümü sunar. Dokuma torbalar yalnızca son kullanıcılar özellikle güçlendirilmiş dış ambalaj talep ederse gereklidir.
S: Sayım doğruluğunu korumak için hangi bakım işlemleri kritik öneme sahiptir?
A: Optik sensörler, çoklu ışın algılamayı engelleyebilecek PVC tozunu ve üretim kalıntılarını gidermek için günlük temizlik gerektirir. Kalibrasyon, bilinen çapa sahip bir referans boru kullanılarak her 500 çalışma saatinde bir yapılmalıdır. Modern sistemler, algılama doğruluğu %99.5'in altına düştüğünde tetiklenen otomatik teşhis uyarıları içerir.
S: Makine boru kıvrımlarını veya yuvarlak olmayan uçları nasıl işliyor?
A: V şeklinde konveyör ve tampon bölge, küçük boyutsal değişimleri absorbe edecek şekilde tasarlanmıştır ve metre başına 2 mm'ye kadar bükülmeleri tolere eder. Ciddi derecede eğrilmiş ham madde için ön düzeltme aparatı önerilir. Tedarikçi teknik bilgi formlarında, satın almadan önce tolerans sınırları açıkça belirtilmelidir.