Özet: Bu vaka çalışması, yüksek hacimli boru ekstrüzyon tesisinde, çevrimdışı ambalajlamanın yatay yörünge ambalajlama makinesiyle değiştirilmesini incelemektedir. Altı metreye kadar uzunlukta doğrusal ürünler üreten ve artan işçilik maliyetleri ve kalite farklılıklarıyla başa çıkmayı amaçlayan bir üreticiyi anlatmaktadır. Metin, temel darboğazın, hat durmalarına ve film israfına neden olan yanlış hizalanmış ekstrüzyon hızları ve manuel ambalajlama iş akışları olduğunu açıklamaktadır.
<iframe loading="lazy" width="1410" height="793" src=" https://www.youtube.com/embed/ZQEoUwb8isg ” title="Palet Streç Sarma Makinesi ve Otomatik Sarma Makinesi" frameborder="0" allow="accelerometer; autoplay; clipboard-write; encrypted-media; gyroscope; picture-in-picture" web-share" allowfullscreen>
🛠️ Müşteri Bilgileri
Bu yüksek hacimli boru ve profil üreticisi, inşaat ve lojistik pazarları için altı metreye kadar uzunlukta doğrusal ürünler üreterek günde üç vardiya halinde çalışmaktadır. Artan işçilik maliyetleri ve kalite farklılıklarıyla karşı karşıya kalan yönetim, sevkiyat tutarlılığını korurken giden sevkiyatların kontrolünü sağlamak için ambalajlama sistemini iyileştirmeye öncelik vermiştir.
Bu üretici, bölgesel altyapı projelerine ve ticari dağıtımcılara hizmet vermektedir. Üretim hatları PVC ekstrüzyon ve çelik boru haddeleme işlemlerini içermektedir. Tesis, nakliye için güvenli bir şekilde muhafaza edilmesi gereken uzun nesnelerin karışık yüklerini sevk etmektedir. Bu projeden önce, paketleme departmanı ana üretim akışının aşağısında bulunan yarı otonom istasyonlara güveniyordu. Yönetim ekibi, artan işçilik maliyetleri ve giden sevkiyatlardaki kalite kontrol varyanslarını ele alırken, verimlilik tutarlılığını korumaya odaklandı.
🏗️ Meydan Okuma
Asıl darboğaz, yanlış hizalanmış ekstrüzyon hızlarından ve manuel paketleme iş akışlarından kaynaklanıyordu; bu da sık sık hat durmalarına, aşırı film israfına ve tutarsız yük muhafazasına yol açıyordu. Operatörler, parti işlemeyi sürekli üretimle senkronize etmekte zorlanıyor, bu da kuyruk gecikmelerine ve öngörülemeyen sevkiyat hazırlığına neden oluyordu.
Mevcut kurulum, operatörlerin ürünleri üretim konveyöründen bağımsız bir paketleme makinesine manuel olarak aktarmasını gerektiriyordu. Bu parti halinde işleme, yoğun vardiyalarda kuyruk etkisi yaratıyordu. Operatörler, farklı ürün çaplarında film gerginliği ayarlarıyla mücadele ediyor, bu da daha hafif profillerde gevşek paketlemeye ve daha ağır borularda aşırı film kullanımına yol açıyordu. Senkronizasyon eksikliği, paketleme hızının ekstrüder çıktısıyla güvenilir bir şekilde eşleşememesi anlamına geliyordu. Sonuç olarak, yukarı akış üretimi manuel taşıma kapasitesinin ötesine geçtiğinde tesis arıza riskiyle karşı karşıya kalıyordu.
📈 Çözüm Tasarımı
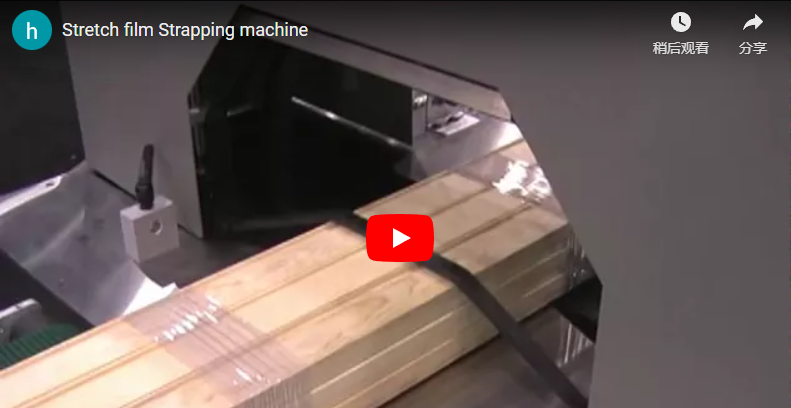
Bu yükseltme, yatay yörünge sarma makinesini doğrudan V kayışlı konveyöre entegre ederek, otomatik film kesimi ve PLC kontrollü hız takibi ile dakikada yirmi beş metreye kadar sorunsuz hat içi çalışma imkanı sağlıyor. Bu yapılandırma, farklı boru çaplarında tutarlı sarma desenlerini korurken manuel transfer adımlarını ortadan kaldırıyor.
Yatay yörüngeli bir paketleme makinesi seçildi çünkü boru gibi doğrusal nesneler, palet çevirme yerine ürün uzunluğu boyunca halka dönüşü gerektiriyor. Bu konfigürasyon, ürün geçerken paketleyicinin sabit kalmasına veya hat ilerledikçe halkanın dönmesine olanak tanır. Temel yenilik, yuvarlak ve düzensiz şekiller için kayma olmadan pozitif kavrama sağlayan V kayışlı konveyör arayüzünde yatmaktadır.
Sıcak ekstrüzyon ürünleri işleyen tesisler için bant malzemesi seçimi kritik öneme sahiptir. Standart kauçuk bantlar ısıya maruz kaldığında bozulabilir ve kirlenmeye neden olabilir. 40°C'nin üzerindeki sıcaklıklardan çıkan ürünler için ısıya dayanıklı silikon veya yüksek sıcaklığa dayanıklı poliüretan bantlar önerilir. Bu, uzun vadeli güvenilirliği sağlar ve film veya ürün kusurlarını önler.
V Kayışlı Konveyör Özellikleri
| Parametre | Tipik Aralık / Ayar | Basit İngilizce İşlevi |
|---|---|---|
| Kemer hızı | 5–25 m/dak (hat çıkışıyla eşleşir) | Ağır yükler altında bile ürünleri kaymadan, istikrarlı bir şekilde taşır. |
| Kayış Aralığı | 50 mm–200 mm (ayarlanabilir) | Farklı boru genişliklerine uyum sağlar ve taşıma sırasında yuvarlanmayı önler. |
| V Açılı Geometri | 60 ° –90 ° | Profilleri güvenli bir şekilde sararak istikrarlı bir merkezleme sağlar. |
Kontrol Sistemi Notları: PLC (Programlanabilir Mantık Denetleyicisi), makinenin merkezi beyni olarak görev yapar, önceden ayarlanmış komutları depolar ve motor hareketlerini otomatik olarak koordine eder. Servo senkronizasyonu, sarma halkasının konveyör hızına tam olarak uygun oranda dönmesini sağlayarak, taşıma sırasında filmde topaklanma veya gerilme oluşmasını önler. Gerilim kontrolü, hassas profilleri ezmeden tutarlı sarma sıkılığını korumak için ayarlanabilir mekanik frenler kullanır; kesin ayarlar modele ve ürün ağırlığına göre değişir.
Yörünge halkası, servo motorlarla tahrik edilen dikey bir film taşıyıcı kullanır. Bu, ürün ağırlığına bağlı olarak metre başına sarım sayısını ayarlayarak spiral sarım desenleri üzerinde hassas kontrol sağlar. Otomatik film kesme ve mühürleme mekanizmaları, her döngünün sonunda manuel film kullanımını ortadan kaldırır. Danışmanlık önerisi: Uygulamanız açık havada depolama veya deniz taşımacılığı içeriyorsa, film ucunda neme dayanıklı bir mühür oluşturmak için sıcak bıçakla mühürlemeyi belirtin; kuru iç mekan dağıtımı için ise mekanik sıkıştırma yeterli olabilir.
Özel boru taşıma gereksinimleri için, sürekli entegrasyonla ilgili detaylı özelliklere çevrimiçi boru paketleme hattı çözümlerimizden ulaşabilirsiniz [ https://www.fhopepack.com/Plastic-Pipe-Packing-Line/online-pipe.html ].
🛡️ Uygulama
Başarılı bir kurulum için konveyör arayüzünün hassas mekanik hizalanması, servo tahrikli halka senkronizasyonu ve film gerilimi, örtüşme ve kesim uzunluğu parametrelerinin sistematik kalibrasyonu gerekiyordu. Bu ayarlamalar, farklı ürün genişliklerinde güvenilir performans sağlarken, vardiya geçişleri sırasında operatör müdahalesini en aza indirir.
Entegrasyon aşaması üç temel teknik ayarlamaya odaklandı: mekanik bağlantı, elektronik senkronizasyon ve proses doğrulama. V kayışlı konveyör, mevcut üretim hattı çıkış noktasına doğrudan cıvatalandı. Hizalama toleransları genellikle 1 mm ile 3 mm arasında değişmekle birlikte, yüksek hızlı taşıma sırasında sapmayı önlemek için kesin gereksinimler modele ve ürün ağırlığına göre farklılık gösterir.
Senkronizasyon modları, üretim modellerine göre yapılandırılmıştır. Sürekli ekstrüzyon hatları, ambalaj halkasının konveyör hızına kilitlenmiş bir oranda döndüğü "Hat hızı takibi" özelliğinden faydalanır. Aralıklı hatlar ise parti işleme için "Başlat/Durdur senkronizasyonu" kullanır. PLC sistemi, farklı ürün tipleri için reçeteleri saklar ve operatörlerin manuel yeniden kalibrasyona gerek kalmadan HMI üzerinden parametreleri değiştirmesine olanak tanır.
Sarma Senkronizasyonu ve Film Parametreleri
| Parametre | Tipik Ayar / Aralık | Basit İngilizce İşlevi |
|---|---|---|
| Halka Döndürme | 0–50 devir/dakika (ayarlanabilir) | Filmin ürünün etrafına ne kadar hızlı sarılacağını kontrol eder. |
| Film Gerilimi | 30N–150N (tipik endüstriyel aralık) | Boruları ezmeden yükleri güvenli bir şekilde sabitlemek için yeterince sıkı bir sargı sağlar; modele ve ürün ağırlığına göre değişiklik gösterir. |
| Çakışma Kontrolü | %30–%70 (uygulamaya göre değişir) | Ekstra dayanıklılık veya maliyet tasarrufu için filmin ne kadar kendi üzerine bineceğini belirler. |
| Kesim uzunluğu | ±50 mm–150 mm tolerans (tipik) | İsrafı önlemek için her döngüden sonra fazla filmi düzenli olarak keser. |
Saha doğrulaması, V kayış sisteminin hızlanma aşamalarında bile ürün stabilitesini koruduğunu teyit etti. Operatörler, makinenin yükleme, sarma ve boşaltma işlemlerini otonom olarak gerçekleştirmesiyle yorgunluğun azaldığını bildirdi. Ağır hizmet tipi senkronizasyon gerektiren çelik çubuk uygulamaları için benzer entegrasyon protokolleri geçerlidir; daha yüksek kütleli yüklerin işlenmesiyle ilgili bilgi için otomatik çelik çubuk paketleme hattımızın ayrıntılarına bakın [ https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic%20steel-rod-packing-line.html ].
🔗 Ayrıca bakınız : [İlgili ekipman]( https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic steel-rod-packing-line.html)
⚙️ Sonuç Verileri
Kurulum sonrası işlemler, manuel taşıma görevlerinde önemli bir azalma, tüm yük yüksekliklerinde tutarlı bir tutma kuvveti sağlanması ve film kırılması veya ürün hasarı olmadan dakikada yirmi beş metrede istikrarlı hat içi işleme olanağı göstermiştir. Bu sonuçlar, önceki verimlilik darboğazlarını doğrudan ele almaktadır.
Bu iyileştirme, paketleme iş akışını emek yoğun bir darboğazdan, üretimin verimli bir uzantısına dönüştürdü. Operasyonun ilk çeyreğinde aşağıdaki sonuçlar kaydedildi:
-
İşgücü Verimliliği: Manuel yükleme ve boşaltma işlemleri ortadan kaldırıldı, böylece vardiya başına iki operatör daha az paketleme personeli ihtiyacı karşılandı.
-
Üretim Hızı Tutarlılığı: Ambalajlama artık ekstrüzyon hızını belirlemediğinden, hat hızları etkili bir şekilde arttı. Sistem, sıkışma veya film gerilimi kaybı olmadan 25 m/dak hızı korudu.
-
Kalite İyileştirme: Sıkıştırma kuvveti varyansı önemli ölçüde azaldı. Tek tip paketleme desenleri, taşıma sırasında gevşek yüklerle ilgili müşteri şikayetlerini ortadan kaldırdı.
-
Film Kullanımı: Otomatik kesim optimizasyonu ve kontrollü örtüşme, manuel ayarlara kıyasla film israfını yaklaşık %10-15 oranında azalttı; ancak gerçek tasarruflar ön germe yapılandırmasına ve temel verimsizliklere bağlı olarak değişiklik gösterir.
Bu sonuçlar, hat içi entegrasyonun hem operasyonel hızda hem de ürün kalite güvencesinde ölçülebilir kazanımlar sağladığını göstermektedir.
🛠️ Yatırım Getirisi Analizi
Finansal getiriler öncelikle iş gücü tasarrufu ve optimize edilmiş film tüketiminden kaynaklanmaktadır ve vardiya başına iki operatörün yerini alan tesisler için geri ödeme süreleri genellikle on iki ila on sekiz ay arasında değişmektedir. Bu tahminler, standart temel ücret yapılarını varsaymakta ve azaltılmış yeniden işleme giderlerini hesaba katmaktadır.
Bu yükseltmenin finansal modeli, yatay yörünge sarma makinesinin sermaye harcamalarına karşı ölçülebilir maliyet düşüşlerine dayanmaktadır. Temel etken, işgücü arbitrajıdır; tekrarlayan manuel görevlerin ortadan kaldırılması, personelin daha yüksek değerli rollere yeniden görevlendirilmesine veya personel değişimi meydana geldikçe personel sayısına olan ihtiyacın azaltılmasına olanak tanır.
-
İşçilik Maliyetlerinde Tasarruf: Üç vardiyalı bir işletmede, tipik endüstriyel temel işçilik ücretleri olan saatte yaklaşık 28-32 dolar baz alındığında, iki paketleme pozisyonunun ortadan kaldırılması ölçülebilir yıllık tasarruflar sağlar.
-
Film Maliyetinde Azalma: Hassas gerilim kontrolü ve otomatik kesim, aşırı sarmayı en aza indirir. Film tasarrufu için tipik aralıklar, temel verimsizliklere ve ön germe ayarlarına bağlı olarak %10 ile %20 arasında değişmektedir.
-
Yeniden İşleme Önleme: Tutarlı paketleme, reddedilen sevkiyatları ve müşteri şikayetlerini azaltarak gelir marjlarını korur.
Tedarik varsayımı: Geri ödeme hesaplamaları, kurulum maliyetlerini ve gerekli konveyör modifikasyonlarını içermelidir. Ön germe filmi tasarruflarına ilişkin tedarikçi tahminlerini doğrulayın, çünkü gerçek performans film kalitesine ve ürün geometrisine bağlıdır. Yüksek çalışma süresi gerektiren ortamlarda, sürekli üretim hacmi koruması nedeniyle yatırım getirisi süresi genellikle 12-18 aya kadar kısalır.
Satın Alma Kararı Kontrol Listesi
-
Ürün Geometrisi: Doğrusal boyutları doğrulayın; uzunluğun ambalaj halkası boşluğuna (genellikle standart olarak 6 metreye kadar) sığdığından emin olun.
-
Isı Yönetimi: Ürünlerin sıcaklığı 40°C'yi aşarsa, bozulmayı önlemek için ısıya dayanıklı V kayışı malzemeleri kullanın.
-
Senkronizasyon Gereksinimleri: Uygun PLC senkronizasyon modunu seçmek için üretimin sürekli mi yoksa aralıklı mı olduğunu belirleyin.
-
Sızdırmazlık Yöntemi: Neme duyarlı uygulamalar için sıcak bıçakla sızdırmazlık yöntemini seçin; kuru depolama için mekanik kelepçe yeterli olabilir.
-
Entegrasyon Alanı: Zemin alanının, aşırı tamponlama gereksinimleri olmadan konveyörün doğrudan hizalanmasına olanak sağladığını doğrulayın.
🛡️ Uyumluluk Notu : Bu ekipman ISO ve CE gereksinimlerini karşılayacak şekilde tasarlanmıştır. Satın almadan önce üreticiyle iletişime geçerek ilgili sertifikaları doğrulayın.
SSS
Bu uygulamada V kayışlı konveyörü makaralı konveyörden ayıran nedir? V kayışları, boru ve tüp gibi yuvarlak nesneleri V şeklinde sararak üstün bir tutuş sağlar. Makaralar ise silindirik nesnelerin dönmesine veya yana doğru kaymasına izin verebilir ve bu da ek kılavuz sistemleri gerektirir. V kayışları, kaymadan 25 m/dak'ya kadar hızlarda pozitif çekişi korur.
Bu sistem değişken ürün uzunluklarını otomatik olarak işleyebilir mi? Evet. PLC senkronizasyonu, nesne uzunluğu algılama sensörlerine göre sarım sayısını ayarlar. Daha kısa nesneler döngü başına daha az sarım alırken, daha uzun nesneler daha uzun sarım desenlerini tetikler. Film kesimi, uzunluktan bağımsız olarak her döngünün sonunda tam olarak gerçekleşir.
Yörünge tipi sarma makinesi yumuşak plastik boruların hasar görmesini nasıl önler? Sistem, ayarlanabilir film gerilimi ve kontrollü örtüşme oranları kullanır. Operatörler, hassas PVC veya PE borular için daha düşük gerilim değerleri ayarlayabilir. V kayış desteği, yük ağırlığını eşit olarak dağıtarak, dönüş sırasında yumuşak profilleri deforme edebilecek nokta basıncını önler.