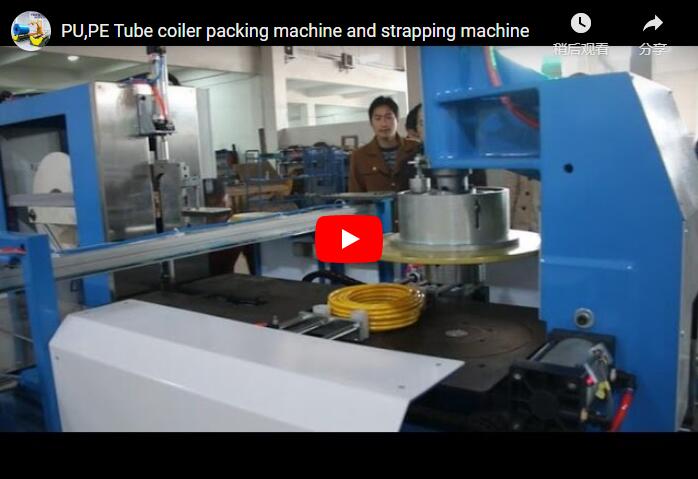
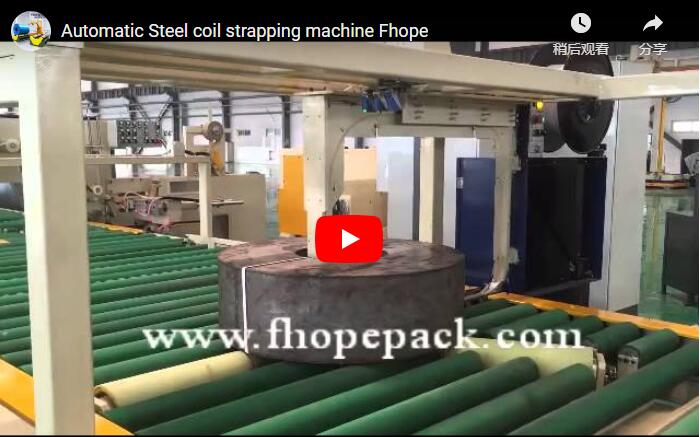
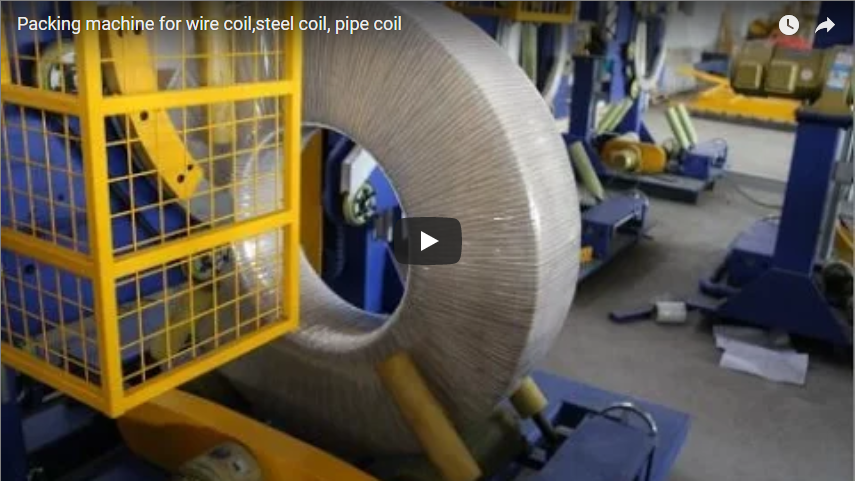
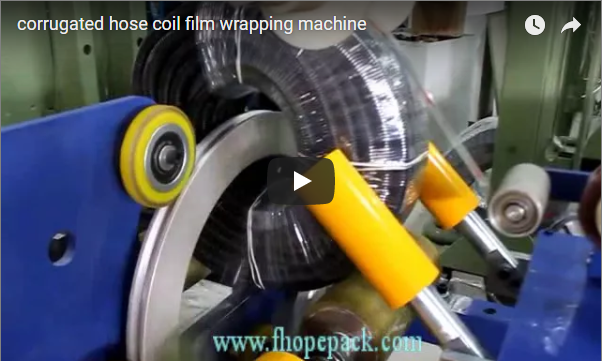
Özet Bu mühendislik kılavuzu, bakır, alüminyum ve pirinç alaşımları da dahil olmak üzere dar demir dışı yarık rulolar için tasarlanmış otomatik bir paketleme hattı mimarisini özetlemektedir. Ağır hizmet tipi indeksleme döner tablası, üstten bakışlı portal tutucu, otomatik radyal PET bantlama başlığı, yüksek hızlı yörünge sarma halkası ve palet istifleme modülü kullanan bu sistem, yüzey aşınmasını, kenar ezilmesini ve teleskopik deformasyonu önler. Her temas yüzeyi Shore 85A poliüretan ile korunmuştur ve tüm dinamik hareketler, yüksek hat verimliliğini korurken hassas şerit yüzeylerini korumak için S-eğrisi hız profillemesi kullanır.
Not: Yukarıdaki video, temel mekanik çerçeveyi – döner kapı tamponlaması, portal transferi, radyal kayışlama ve yörüngesel göz geçişli gerdirme sarma – göstermektedir. Demir dışı bobin işleme için bu mimari, düşük sürtünmeli poliüretan silindirler, dijital kayış gerginliği düzenlemesi (300–850 N) ve hassas metal yüzeyleri korumak için yumuşak sıkıştırma tutucuları ile özelleştirilmiştir.
Demir Dışı Metal Bobinlerin Neden Özel Bir Paketleme Hattına İhtiyaç Duyduğu
Bakır, pirinç ve alüminyumdan yapılmış dilimlenmiş bobinler, geleneksel karbon çelik ambalaj hatlarını uygunsuz kılan farklı mekanik özelliklere sahiptir:
- Yüksek Yüzey Hassasiyeti: Yumuşak şerit yüzeyler ve ayna cilalı soğuk haddelenmiş kalınlıktaki malzemeler, doğrudan çelik-metal teması altında çizilir veya aşınır.
- Şerit Kenarlarında Düşük Akma Mukavemeti: Ağır çelik bobinler için tasarlanmış yüksek gerilimli bağlama başlıkları, tavlanmış bakır veya ince alüminyumun dış sargılarını kolayca ezerek bobin uçlarını kullanılamaz hale getirir.
- Teleskopik ve Ovalite Riskleri: Kontrollü yanal sıkıştırma ve düzgün S eğrisi ivmesi olmadan, dar yarık bobinler indeksleme sırasında kolayca iç içe geçebilir veya yuvarlaklığını kaybedebilir.
Özel olarak tasarlanmış demir dışı ambalaj sistemi, sert karbon çelik temas noktalarını Shore 85A poliüretan (PU) veya UHMW-PE astarlarla değiştirir, kapalı devre servo geri besleme yoluyla bağlama gerilimini düşürür ve geometrik ve estetik bütünlüğün tam olarak sağlanması için hat boyunca dikey (göz-gökyüzü) bir yönelimi korur.
[Slitter Recoiler Exit]
          │
          ▼
[Indexing Turnstile Buffer] (PU-Padded Horns / S-Curve Drive)
          │
          ▼
[Gantry Crane Pick & Place] (PU-Lined Expanding Mandrel / Eye-to-Sky Transfer)
          │
          ▼
[Radial Strapping Station] (Servo-Tensioned PET / 350–850 N Limit)
          │
          ▼
[Orbital Ring Stretch Wrapper] (Eye-Through Helical Wrap / 150–200% Pre-Stretch)
          │
          ▼
[Scissor-Lift Pallet Stacking] (Padded OD Centering / Automated Wood Spacer Insertion)
          │
          ▼
[Wrapped Pallet Discharge]
Demir Dışı Malzeme Özellikleri ve Makine Parametreleri
Farklı alaşımların işlenmesi, hurda kesintilerini önlemek için özel taşıma parametreleri gerektirir:
| Malzeme | Alaşım Kalitesi (Tipik) | Akma Dayanımı (MPa) | Yüzey Hassasiyeti | Kayış Gerginliği (N) | Temas Yüzeyi Kaplaması |
|---|---|---|---|---|---|
| Elektrolitik Bakır | C11000 (Tavlanmış) | 60 - 120 | Kritik (kenar ezilmesi, aşınma) | 350 - 550 | Shore 85A Poliüretan |
| Kartuş Pirinç | C26000 (Yarı sert) | 200 - 350 | Yüksek (çizilme, lekelenme) | 500 - 750 | Vulkanize NBR / PU |
| Saf Alüminyum | 1050 / 1100-O | 35 - 85 | Aşırı (çökme, ovalleşme) | 300 - 450 | Yumuşak Döküm PU / Keçe Tampon |
| Alüminyum Alaşım | 6061-T6 / 5052-H32 | 190 - 275 | Orta-Yüksek (çizik) | 600 - 850 | UHMW-PE / PU Silindirler |
| Nikel Gümüşü / CuNi | C75200 / C70600 | 150 - 300 | Yüksek (alma, kenar hasarı) | 500 - 800 | Shore 90A Poliüretan |
Yüksek kaliteli bakır bobinlerin ton başına yüksek malzeme değeri olması nedeniyle, yüzey hasarı sonucu kalite kaybı veya yeniden eritme, ürün değerinde %10 ila %20 oranında doğrudan kayba neden olabilir. Kontrollü kayış gerilimi ve iz bırakmayan temas yüzeyleri bu kayıpları önler.
Endüstriyel Piyasa Uygulamaları
Bu otomatik döner kapılı paketleme hattından geçirilerek işlenen demir dışı metal bobinler, kritik endüstriyel tedarik zincirlerine hizmet etmektedir:
- Elektrik ve Enerji: Yüksek iletkenliğe sahip baralar, transformatör folyo sargıları, jeneratör laminasyonları.
- Elektronik ve Elektrikli Araçlar: Lityum iyon pil bağlantı uçları, konektör terminalleri, kurşun çerçeveler, koruyucu muhafazalar.
- Mimari: Çinko ve bakır çatı şeritleri, mimari cephe kasetleri, yağmur olukları.
- Termal Yönetim: Kompakt otomotiv radyatör kanatçıkları, HVAC ısı eşanjör bobinleri, sürekli boru şeritleri.
Üretimin her bir alt aşaması, düzgün bobin açma işlemi için mükemmel düz kenarlara, sıfır yüzey oksit kirliliğine ve homojen iç çaplara sahip bobinler gerektirir.
Otomatik Paketleme Hattı Nasıl Çalışır?
Hat düzeni, dar yarık bobinlerini doğrudan yarık açma makinesinin çıkışından, dikey eksen (göz hizası) konumunda işler.
       [Radial Strapping Station]
                  │
[Turnstile] ──► [Roller Conveyor] ──► [Orbital Wrapper] ──► [Pallet Stacking Station]
     ▲
(Slitter Exit)
Adım 1 — Turnike İndeksleme ve Toplu Tamponlama
Dilimleme makinesinden çıkan dilimlenmiş bobinler, ağır hizmet tipi, 2 kollu veya 4 kollu döner tabla üzerine alınır. Her kolda kalın poliüretan aşınma pedleri bulunur. Yumuşak hızlanma rampalarına sahip invertör kontrollü bir motorla tahrik edilen döner tabla, şerit katmanları arasında göreceli kayma olmadan bobin gruplarını düzgün bir şekilde konumlarına yerleştirir.
Adım 2 — Üstten Vinç Transferi
Motorlu bir portal transfer vinci, seçilen döner kapı kolunun üzerinde hareket eder. Genişleyen iç çaplı (ID) bir mandrel veya iz bırakmayan makas çeneli bir tutucu, bobin gözüne iner. Tutucu, düzenlenmiş bir basınçla iç çekirdeğe karşı genişler, hassas dış çevreye dokunmadan bobini alır ve sorunsuz bir şekilde motorlu makaralı konveyör hattına yerleştirir.
3. Adım — Otomatik Radyal PET Bağlama
Bobin, otomatik bağlama istasyonuna doğru ilerler. Bir indeksleme döner tablası, bobini 90° veya 120°'lik artışlarla döndürürken, otomatik bir bağlama başlığı, açık gözden düz polyester (PET) bağlama şeridini besler. Kapalı devre gerdirme tahrik sistemi, dış köşelerin ezilmesini önlemek için şerit çekme kuvvetini 350–850 N (alaşım kalitesine bağlı olarak) ile sınırlandırır.
Adım 4 — Gözden Geçirilerek Yapılan Orbital Halka Sargısı
Bantlanmış bobin, yüksek hızlı yörünge sarma istasyonuna girer. Yüksek çekişli PU sürtünme tekerlekleri tarafından tahrik edilen dikey dönen bir halka, bobin poliüretan kaplı beşik silindirleri üzerinde yatay olarak dönerken, streç filmi (veya VCI korozyon önleyici filmi) merkez delikten geçirir. Bu sürekli hareket, tüm kesit boyunca (iç çap, dış çap ve her iki yan yüzey) 360°'lik sarmal bir sarma uygulayarak metali nem, toz ve taşıma oksidasyonuna karşı korur.
Adım 5 — Makaslı Kaldırıcı ile Bobin İstifleme ve Paletleme
Tamamen sarılmış bobin paletleme istasyonuna ilerler. Bobin dikey konumda kaldığı için, aşağı doğru eğme işlemi gerekmez. Üstten istifleme kolu, her bobini iç deliğinden tutarak ahşap bir palete yerleştirir. PLC, önceden ayarlanmış istifleme planını hesaplar, bobinleri 1 ila 6 kat yüksekliğinde istifler ve operatörlerin veya pnömatik dağıtıcıların katmanlar arasına oluklu veya ahşap ara halkalar yerleştirmesine otomatik olarak olanak tanır.
Adım 6 — Tamamlanmış Paletin Boşaltılması
Tamamlanmış bobin yığınları, tam palet halinde sarılması ve etiketlenmesi için bir biriktirme silindirli konveyörüne veya otomatik döner tablalı streç film sarma makinesine yönlendirilir ve depoda saklanmaya veya denizaşırı ihracat konteynerlerine yüklenmeye hazır hale getirilir.
Yüzey Koruma Mekanizmaları
| Hareket Noktası | Birincil Hasar Riski | Mühendislik Koruyucu Çözümü |
|---|---|---|
| Turnike Kolu Tamponlaması | İç/alt kaplamalarda çizikler | 10 mm Shore 85A poliüretan kılıflar; değişken frekanslı S eğrisi dönme indeksleme |
| Mil Alma ve Yerleştirme | Delik deformasyonu, oyulma | UHMW-PE astarlı mekanik olarak genişleyen ayakkabılar; temas öncesinde iniş hızının orantılı olarak ≤ 2 m/dak'ya düşürülmesi. |
| Radyal Kayışlama | Kenar çentik oluşumu, deformasyon | Dijital servo kontrollü gerilim (350–850 N); keskin çelik bantların yerini pürüzsüz PET kayış almıştır. |
| Gözden Geçirerek Sarma | Bobin teleskopik, çekirdek kırma | Düşük gerilimli film taşıyıcı (%150–%200 ön germe); çift PU kaplı konik destek silindirleri |
| Konveyör Taşıma | Metalde oluşan çizikler, sürtünme kaynaklı düzleşmeler | 5 mm'lik dikişsiz NBR veya poliüretan tabaka ile vulkanize edilmiş ağır hizmet tipi çelik silindirler. |
Hat Verimliliği ve Çevrim Süresi Hesaplaması
Bu hat, yüksek verimli dilme hatlarının çevrim sürelerine uyacak şekilde tasarlanmıştır:
| Operasyon Döngüsü Adımı | Standart Zaman (Saniye) | Mühendislik Parametreleri |
|---|---|---|
| Turnikeden portal tipi araç alımı | 12 s | Lazer yükseklik doğrulaması ile orantılı iniş |
| Konveyör, kayış istasyonuna doğru ilerliyor. | 8 s | Hat hızı v = 12 m/dak, değişken ivme |
| Radyal PET bantlama (2 radyal bant) | 18 s | 90° dönme indeksleme, kayış başına 9 saniye |
| Gözden geçen orbital germe sargısı | 20 s | Halka hızı 90 RPM'ye kadar, helisel örtüşme %55 |
| Palete istifleme transferi | 14 s | Otomatik istif hesaplama, yumuşak iniş |
| Bobin başına toplam çevrim süresi (üst üste bindirme) | 45 s | Sürekli senkronize çok istasyonlu akış |
Üretim Kapasitesi: Bobin başına 45 saniyelik net çevrim süresiyle, saatte 80 bobin üretim kapasitesine ulaşılır. Tipik bir ana bobin dilimleme kesimiyle elde edilen 16 dar bobin, yaklaşık 12 dakika içinde temizlenir, bantlanır, paketlenir ve paletlere istiflenir ; bu da dilimleme makinesi çıkışında darboğaz oluşmasını önler.
Sarf Malzemesi Özellikleri: Bağlama Bandı ve Streç Film
1. Polyester (PET) Şerit
PET kayış, sert çelik bantlara kıyasla üstün şok emilimi ve elastik geri kazanım sağlar, ayrıca bakır veya pirinci pas yoluyla lekelemez:
- Askı Genişliği: 12.0 mm ila 19.0 mm
- Kayış Kalınlığı: 0.60 mm ila 0.85 mm
- Kayışın Çekme Mukavemeti: 4,200 N ila 7,500 N
- Kopmada Uzama: %12 ila %18 (şok yüklerini sönümler)
- Derz Sızdırmazlık Yöntemi: Yüksek frekanslı sürtünme kaynağı (birleştirme verimliliği ≥ %85)
2. Orbital Streç Ambalaj Filmi
- Filmin Malzemesi: 3 ila 5 katmanlı dökme LLDPE veya VCI korozyon önleyici streç film
- Film kalınlığı: 20 µm ila 35 µm
- Film Rulosu Genişliği: 100 mm ila 250 mm
- Ön Germe Yeteneği: Motorlu ön germe mekanizması ile %150 ila %250 arası
- Örtüşme Oranı: %30 ile %70 arasında ayarlanabilir (%50 deniz taşımacılığı için standarttır)
Karşılaştırma: Özel Demir Dışı Metal Hattı ile Standart Çelik Hattı
| Tasarım Parametresi | Standart Çelik Bobin Hattı | Demir Dışı Paketleme Hattı |
|---|---|---|
| Birincil Kayış Tipi | Yüksek gerilimli çelik bant (veya ağır PET) | Esnek PET kayış |
| Bağlama Gerilim Aralığı | 1,500 N – 3,500 N | 300 N – 850 N (kapalı devre kontrolü) |
| Konveyör Silindir Yüzeyi | Çıplak çinko kaplı veya sertleştirilmiş çelik | Dikişsiz Poliüretan veya NBR vulkanize |
| Tutucu Temas Çeneleri | Sertleştirilmiş tırtıllı çelik dişler | Pürüzsüz Shore 85A Poliüretan / UHMW-PE |
| Bobin Taşıma Yönlendirmesi | Genellikle göz yataydan göz dikeye doğru eğiktir. | Gözlem süresi boyunca sürekli olarak göz göze gelindi. |
| Dinamik Hızlanma | Hızlı indeksleme (yüksek sarsıntı oranı) | Tork limitleriyle S eğrisi ivmesi |
| Oksidasyon Koruması | Standart streç film / Kraft kağıdı | Gözle görülebilen hava geçirmez sargılı VCI korozyon önleyici film |
Mühendislik Seçimi ve Teklif Talebi Kontrol Listesi
Hat teklifi talep ederken lütfen aşağıdaki işletme parametrelerini belirtin:
- Malzeme Sınıf: Bakır (OF-Cu, ETP), Pirinç, Alüminyum (1xxx, 3xxx, 5xxx, 6xxx serisi)
- Bobin Boyutları: İç Çap (ID), Dış Çap (OD), Şerit Genişliği aralığı (min/maks mm)
- Ağırlık Parametreleri: Minimum ve maksimum tekli yarık bobin ağırlığı (kg)
- Dilimleme Verimi: Dilme makinesi ana rulosundan üretilen dilme bobini sayısı
- Bağlama Gereksinimi: Bobin başına radyal bant sayısı (tipik olarak 2, 3 veya 4 bant)
- Ambalaj Katmanı: Sadece streç film, VCI kağıdı + film veya dokuma kompozit sargı
- Yığınlama Matrisi: Hedef palet boyutları, maksimum istif yüksekliği ve istif ağırlığı kapasitesi
- Fabrika Düzeni: Mevcut zemin alanı (uzunluk × genişlik), dilimleyici merkez hattı ve güç/hava bırakma noktaları
Güvenlik ve Uyumluluk Standartları
Sistem, Avrupa ve uluslararası güvenlik direktiflerine tam uyumlu endüstriyel güvenlik kilitleme sistemlerini içermektedir:
- ISO 12100:2010: Makine güvenliği — Tasarım ve risk azaltmaya yönelik genel prensipler.
- EN 415-10:2014: Paketleme makinelerinin güvenliği — Modüler palet paketleme hatları.
- EN ISO 13849-1: Kontrol sistemlerinin güvenlikle ilgili parçaları (Kategori 3, Performans Seviyesi d).
- Çevre Koruma: 2,000 mm çelik tel örgü güvenlik çitleri ve birbirine kenetlenen emniyet anahtarlı giriş kapıları.
- Operatör Koruması: Bobin giriş/çıkış bölgelerinde optik ışık kesme perdeleri ve her kontrol istasyonunda Kategori 0 acil durdurma butonları.
Mühendislik SSS
S: Bağlama başlığı dış şerit kenarlarını çizmeyi nasıl önler?
A: Kayış gerdirme rayı, düzgün yarıçaplı geçiş kılavuzları kullanır ve kayış gerginliği, ayarlanabilir bir servo tork sınırlayıcı aracılığıyla dinamik olarak düzenlenir. Kayış gerdirme sırasında bobin yüzeyine temas eden temas noktaları, pürüzsüz, düşük sürtünmeli polimer yastıklarla donatılmıştır.
S: Bu hat aynı palet üzerinde değişken kesim genişliklerini işleyebilir mi?
A: Evet. PLC, optik lazer mesafe sensörleri kullanarak tek tek bobin genişliklerini ve merkez hatlarını dinamik olarak algılar ve manuel değişikliklere gerek kalmadan yörünge sarma makinesinin besleme hızını ve portal kaldırma stroğunu otomatik olarak ayarlar.
S: Ambalaj hattı boyunca bobin neden sürekli olarak göz-gökyüzü yönünde tutuluyor?
A: Dar yarıklı bobinlerin, göz kısmı dikey (eksen zemine dik) olacak şekilde taşınması ve işlenmesi, tekrarlanan 90° eğme ihtiyacını ortadan kaldırır. Bu, şerit katmanının kayması, iç deliğin teleskopikleşmesi ve yan düşme hasarı riskini ortadan kaldırır.
S: Bu sistem VCI korozyon önleyici film için uygun mu?
A: Evet. Döner halkalı taşıyıcı, uzun mesafeli deniz yoluyla ihracat ambalajı için streç VCI film, polietilen su geçirmez film ve kompozit kağıt-plastik ambalaj dahil olmak üzere standart 3 inçlik film rulolarını barındırır.
Sonraki Adım ve Teknik Teklif
Bu döner kapılı paketleme mimarisini tesis düzeninize uyarlamak için:
- Üretim Verilerini Gönder: Dilimlenmiş bobin boyut matrisinizi (İç Çap/Dış Çap/Genişlik/Ağırlık) ve dilimleme makinesinin boşaltma yüksekliğini şu adrese gönderin: info@fhopepack.com.
- 2D/3D Konsept Tasarımını Alın: Mühendislik ekibimiz 48 saat içinde eksiksiz bir ekipman yerleşim planı ve çevrim süresi çalışması sunacaktır.
- Yerinde İnceleme ve Entegrasyon Değerlendirmesi: Dilimleme makinesi çıkış kilitleme sistemleri, zemin temeli ve güvenlik çiti gereksinimlerini doğrulamak için otomasyon uzmanlarımızla koordinasyon sağlayın.
İlgili Mühendislik Kaynakları
- Turnike Dilimleme Bobin Bağlama Makinesi
- İki Aşamalı Bakır Bobin Paketleme Hattı
- Otomatik Alüminyum Bobin Bağlama, Sarma ve İstifleme Hattı
- Dilimli Bobin Otomatik Paketleme Hattı
Kaynaklar ve Sektör Referansları
- Makine Mimarisi ve Kontrolleri: FHOPE Ambalaj Otomasyon Mühendisliği Bölümü.
- Referans Çizgisi Videosu: YouTube — Otomatik Yarık Bobin Paketleme Hattı.
- Güvenlik Direktifleri: ISO 12100:2010 (Risk Değerlendirmesi ve Azaltılması); EN 415-10: 2014 (Ambalaj Makinesi Güvenliği)
- Teknik Sorulara Yanıt Süresi: Standart 48 saatlik teklif teslim süresi.
- Döküman durumu: Mühendislik Onayı — Sürüm 3.4.